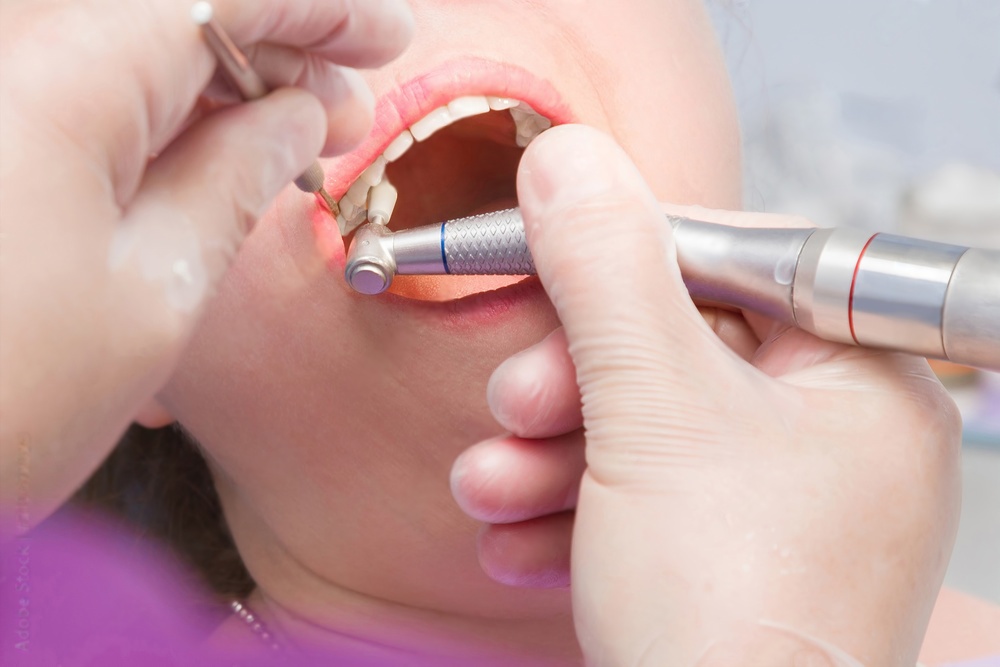
研磨・仕上げ用の軸付砥石を使用する際によくある間違い
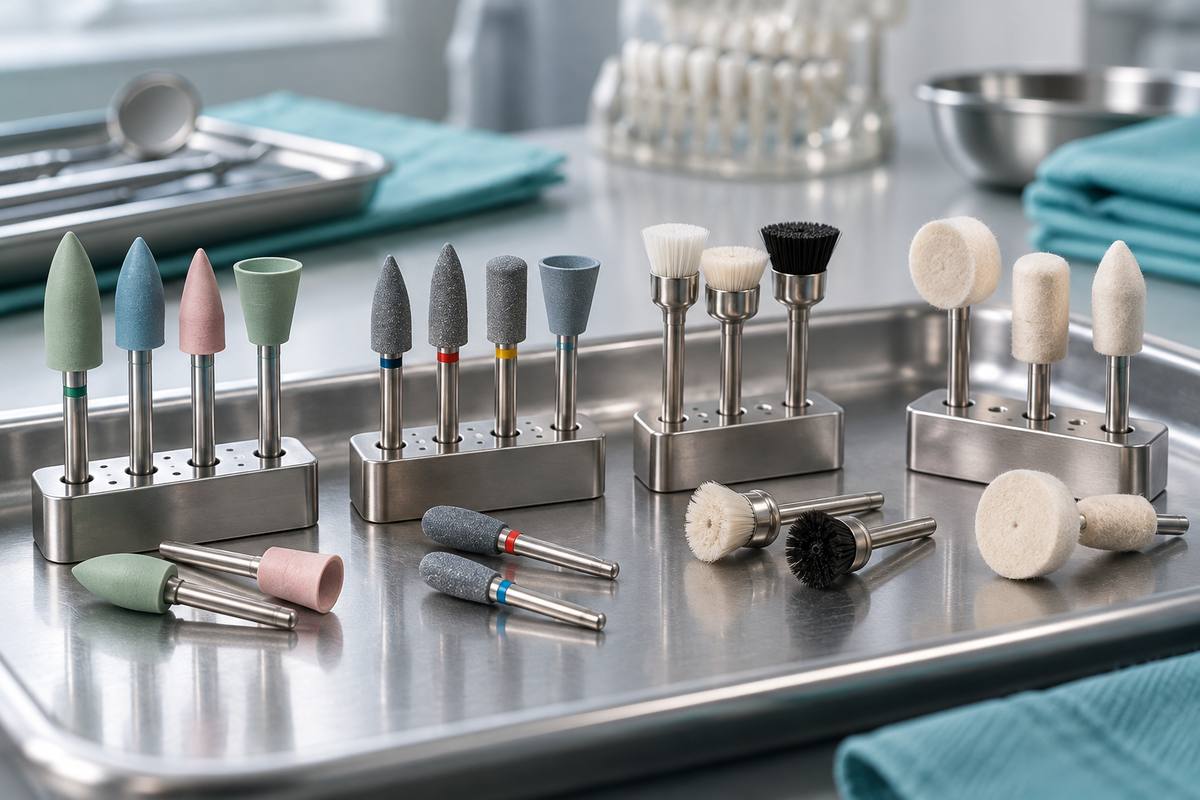
軸付砥石は、歯科技工所や臨床現場での研磨・仕上げに欠かせない工具です。ジルコニアクラウンの平滑化、メタルフレームの調整、コンポジット修復物の仕上げなど、最終結果の品質は、これらの研磨工具をどのように使用するかに大きく左右されます。
問題は、軸付砥石が一見すると非常にシンプルなことです。扱いやすそうに見えるため、ただ押し当てて動かせばよいと思いがちです。しかし、不適切なテクニック、誤った粒度の選択、過度な圧力により、丁寧に行った作業が数秒で台無しになることがあります。本記事では、歯科医療従事者が軸付砥石を使用する際によく犯す間違いと、それぞれの回避方法を解説します。
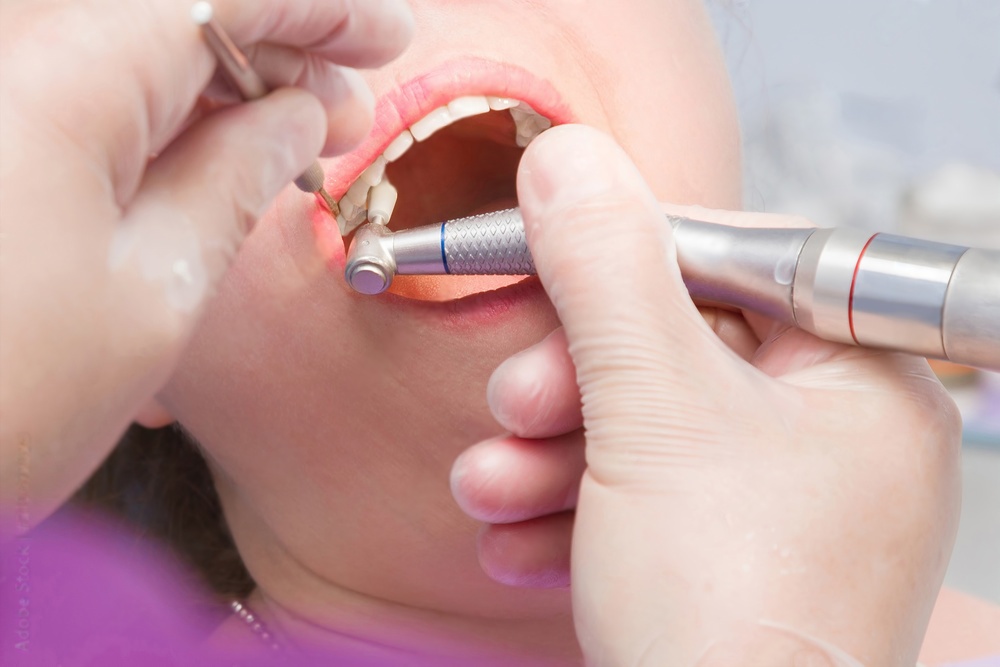
間違い1:誤った粒度を選ぶ
軸付砥石には粗目、中目、細目があり、それぞれ仕上げ工程で異なる目的に使用されます。最も頻繁に起こる間違いは、工程に合わない粒度を選ぶことです。
問題が起こるケース
最終研磨に粗目の砥石を使用すると、目に見える傷や粗い表面性状が残ります。患者や歯科医師は、くすんだ不均一な仕上がりにすぐ気付くでしょう。一方、余分な材料の除去に細目の砥石を使用すると、材料除去用に設計されていないため、時間を浪費し、砥石を早期に摩耗させます。
正しい方法
必ず粗目から細目へと粒度を段階的に進めてください。まず粗目の砥石で余分な材料を除去し、形態を調整します。次に中目の砥石で表面を滑らかにし、傷の深さを減らします。最後に細目の砥石で表面を研磨状態に仕上げます。
| 粒度レベル | 用途 | 一般的な色 | 表面の仕上がり |
|---|---|---|---|
| 粗目 | 大量除去、形態修正 | 緑 | 工具痕が見える粗い表面 |
| 中目 | 平滑化、傷の低減 | 白またはピンク | 細かな傷が残る半平滑面 |
| 細目 | 最終研磨、光沢仕上げ | 白またはピンク(細目) | 目立つ傷がほとんどない滑らかな表面 |
粒度を一段階飛ばすことも、この間違いのよくある例です。粗目からいきなり細目に移ると、細目の砥石は粗目の砥石が残した深い傷を除去するために、より大きな負荷で作業しなければなりません。その結果、時間がかかり、仕上がりが不均一になり、細目の砥石の寿命も短くなります。砥石の種類による違いを詳しく知りたい場合は、白色砥石と緑色砥石のガイドをご覧ください。
間違い2:圧力をかけすぎる
これは、回転研磨作業で最も損傷の大きい習慣です。過度な圧力は、加工対象と砥石の両方に影響する一連の問題を引き起こします。
強い圧力をかけると起こること
- 不均一な材料除去:接触部で砥石が表面に食い込み、均一な仕上げではなく、低い部分やえぐれが生じます。
- 発熱:圧力をかけると摩擦が大幅に増加します。ジルコニアやセラミックの修復物では、過剰な熱によりマイクロクラックが発生し、修復物の構造的完全性が損なわれる可能性があります。
- 砥石の早期摩耗:砥石中の研磨粒子は高負荷下で早く崩れるため、通常の2〜3倍の速度で砥石を消耗します。
- 操作性の低下:圧力をかけた軸付砥石は表面に引っ掛かって跳ねることがあり、全体を再加工しなければ修復できない深いえぐれを残す場合があります。
正しい方法
研磨材に作業を任せてください。砥石は、安定して接触を維持できる必要最小限の圧力で表面に当てます。砥石を材料に押し込むのではなく、表面上を案内するように動かすと考えてください。結果を出すために強く押しているなら、その砥石は作業に対して粒度が合っていないか、摩耗して交換が必要です。
役立つ確認方法:砥石を加工対象に当てた際、ハンドピースの回転が明らかに遅くなるなら、圧力をかけすぎています。ストローク中、ハンドピースは一定の音と速度を維持する必要があります。
間違い3:不適切なテクニックを使う
適切な粒度と軽い圧力を使用していても、雑なテクニックでは満足できる結果が得られません。最も一般的なテクニック上の誤りは、3つのカテゴリーに分けられます。
角度が一定でない
ストローク中に軸付砥石の角度を変えると、隆起や谷のある不均一な表面になります。研磨する輪郭に合う角度を決め、各パスで一定に保ちます。凸面では、砥石を傾けるのではなく加工対象を回転させてください。
ストロークパターンが不規則
表面上でランダムに素早く動かすと、渦状の痕跡や不均一な仕上がりが残ります。代わりに、規則的に重ね合わせたストロークで作業します。ある部分を一方向に動かした後、少しずらしてもう一度パスします。庭を無作為にジグザグに進むのではなく、整った列で芝刈りをするようなイメージです。
表面全体を一度に加工する
広い範囲を1回のパスで研磨しようとすると、ほぼ必ず不均一な結果になります。表面を小さなセクションに分け、次へ進む前に各セクションを仕上げてください。この方法なら操作性が向上し、各セクションが望ましい仕上がりに達する過程を明確に確認できます。
間違い4:速度設定を無視する
多くの技工士はハンドピースを1つの速度に設定し、すべての作業でそのまま使用します。しかし、異なる軸付砥石や材料には、最良の結果を得るために異なる回転速度が必要です。
材料別の速度ガイド
| 材料 | 推奨rpm | 注意事項 |
|---|---|---|
| ジルコニア | 8,000 - 15,000 | 高速度では過剰な熱が発生するため、水冷を使用 |
| ポーセレン / セラミック | 10,000 - 20,000 | 適度な速度と軽いタッチでチッピングを防止 |
| 金属合金 | 15,000 - 25,000 | 金属は高速度に耐えるため、適切な種類の砥石を使用 |
| コンポジットレジン | 8,000 - 12,000 | 低速度で溶着や表面のグレージングを防止 |
| アクリル | 5,000 - 10,000 | 溶融を避けるため、非常に低い速度で使用 |
アクリルやコンポジットなどの軟らかい材料に対して軸付砥石を速く回しすぎると、研磨する代わりに表面が溶融または擦り付けられます。金属などの硬い材料に対して遅すぎると、砥石が効率的に切削できず、圧力を強めたくなります。これは間違い2に戻ることになります。
間違い5:砥石のメンテナンスを怠る
軸付砥石は消耗工具ですが、使用間にメンテナンスが不要という意味ではありません。目詰まりした砥石や汚染された砥石は、テクニックに関係なく性能が低下します。
砥石に対処が必要なサイン
- 適切な圧力と速度でも、砥石が目つぶれして切削できなくなる。
- 材料の切削くずが砥石の気孔を満たし、滑らかで光沢のある外観になる。
- 材料を除去せずに、砥石がすぐに発熱する。
- 形状が不均一に摩耗し、回転時に振れが生じる。
砥石のメンテナンス方法
使用後は毎回、硬いブラシまたは超音波洗浄器で軸付砥石を清掃し、埋め込まれた切削くずを除去します。金属粒子で目詰まりした砥石には、ドレッシングストーンを使用すると切削面を回復できます。真円を失った砥石や元のプロファイルを失った砥石は交換してください。バランスの悪い砥石は振動を生じ、加工対象とハンドピースのベアリングの両方を損傷させます。
間違い6:冷却せずに軸付砥石を使用する
一部の材料では短時間の仕上げ修正にドライ研磨を使用できますが、冷却剤なしで長時間研磨すると熱損傷が生じます。セラミックやジルコニアの修復物では、研磨中の過熱により材料内部で相変態が起こり、表面が問題なく見えても内部から強度が低下する可能性があります。
可能な限り、水スプレーまたはエア・ウォーターミストを使用してください。ドライ研磨が必要な場合は、2〜3秒の短い作業を行い、その間に停止して加工対象を冷却します。パスの間に修復物へ指先で触れると、温度を大まかに確認できます。温かく感じる場合、その材料にとってすでに熱すぎます。
すべてを組み合わせる:研磨プロトコル
以下は、上記6つの間違いをすべて避けるための段階的な方法です。
- 表面を評価する:除去が必要な材料の量を判断し、それに応じて開始粒度を選択します。
- 正しい速度を設定する:上記の表を参考に、加工する材料にrpmを合わせます。
- セクションごとに作業する:表面を扱いやすい範囲に分けます。次へ進む前に1つのセクションを完成させます。
- 軽く一定の圧力を使用する:無理に押し付けず、砥石を表面に沿って案内します。角度を一定に保ち、重ね合わせたストロークを使用します。
- 粒度を段階的に進める:工程を飛ばさず、粗目から中目、細目へ移行します。粒度を変更するごとに表面を確認します。
- 冷却剤を使用する:長時間の研磨には水スプレーを使用します。ドライ作業中は休止時間を設けます。
- 最終結果を確認する:十分な照明と拡大視野で表面を確認します。残った不均一部分は細目の砥石で修正します。
さらに高い光沢が必要な場合は、仕上げ工程で軸付砥石の後に高品質なシリコーンラバーポリッシャーを使用できます。これらの柔軟なポリッシャーは硬い砥石よりも表面の輪郭に適合しやすく、ほとんどの修復材料で鏡面に近い仕上がりを生み出します。
まとめ
軸付砥石はシンプルな工具ですが、適切に使用するには粒度の選択、圧力の調整、テクニック、速度設定、メンテナンスに注意が必要です。これらの要素すべてが最終的な表面品質に影響します。本ガイドで説明した間違いを避けることで、患者や紹介元の歯科医師が期待する基準を満たす、安定したプロフェッショナルな研磨結果を得られます。十分な研磨と優れた研磨の差は、こうした小さな点に左右されることが多いため、正しく行う時間を確保してください。