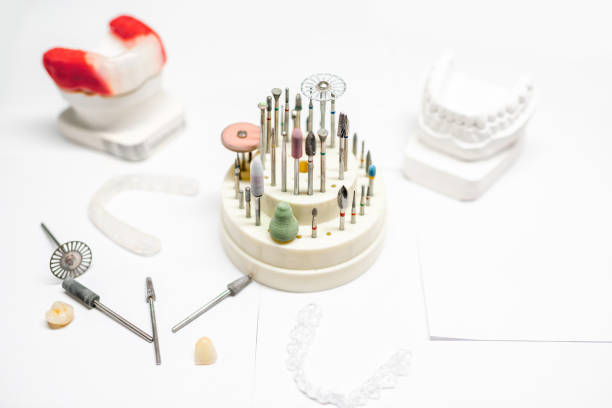
あらゆる処置に適した歯科用研磨工具の選び方
研磨用回転器具は、臨床歯科と歯科技工所の双方で最も頻繁に使用される工具の一つです。窩洞形成やクラウンの形態修正から、コンポジットおよびセラミック修復物の最終研磨まで、選択する研磨工具は処置の品質、表面仕上げ、作業時間、患者の快適性に直接影響します。しかし、複数メーカーから数百種類のバー、粒度、ヘッド形状が提供されているため、経験豊富な術者であっても特定の作業に適した器具を選ぶことは必ずしも容易ではありません。
本ガイドでは、素材との適合性、処置要件、粒度の選択、器具形状に基づき、歯科用研磨工具を選択するための体系的な4段階のアプローチを紹介します。この方法に従うことで、効率的なバー在庫を構築し、すべての臨床および技工手順で安定した結果を得ることができます。
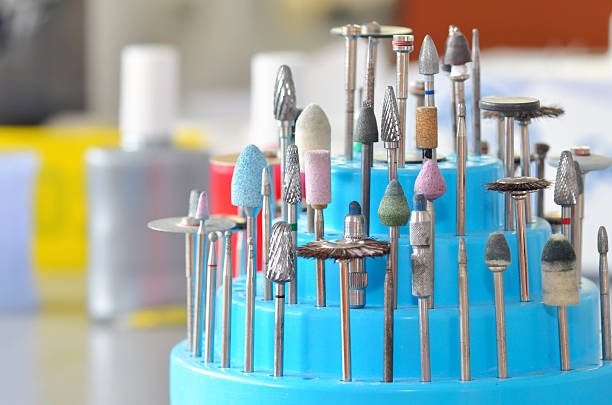
ステップ1:研磨工具を素材に適合させる
作業対象となる素材の硬さと組成は、研磨工具を選ぶうえで最も重要な要素です。基材に適さない研磨タイプを使用すると、切削効率の低下、意図しない表面損傷、過度な発熱、または早期摩耗によるコスト増加につながります。
硬質基材用ダイヤモンドバー
ダイヤモンドは歯科用器具で使用できる最も硬い研磨材であり、硬質歯科材料の切削、形態修正、仕上げにおける第一選択です。ダイヤモンドバーは次の基材に適しています。
- 窩洞形成、クラウンの削合、ベニア形成時の歯エナメル質と象牙質
- 長石系陶材、二ケイ酸リチウム(e.max)、モノリシックジルコニアなどのポーセレンおよびセラミック修復物
- 細目または超細目のダイヤモンド粒度と組み合わせたコンポジットレジンの調整・仕上げ
- マージン仕上げ時のグラスアイオノマーおよびレジン強化グラスアイオノマーセメント
ダイヤモンド粒子は、2種類の製造工程のいずれかによってバーのヘッドに結合されます。電着バーは、ニッケルマトリックスで金属母材に結合したダイヤモンド結晶の単層を備えています。初期の切削性に優れていますが、露出したダイヤモンド層が摩耗するにつれて徐々に切れ味が低下します。焼結バーは、ダイヤモンド粒子がマトリックス素材全体に分散しており、工具の摩耗に伴って新しい切削面が継続的に露出します。焼結バーは切削能力を大幅に長く維持するため、器具を長時間使用する大量処理の歯科技工において、より高い費用対効果を発揮します。
制御された仕上げ用タングステンカーバイドバー
カーバイドバーはダイヤモンド器具とは異なる仕組みで作動します。研磨粒子ではなく、精密加工されたフルート状の切刃を使用して、素材を制御しながら削り取ります。同等の素材除去率で比較すると、切削作用がより均一であるため、カーバイドバーは一般にダイヤモンドバーより滑らかな表面仕上げを生み出します。次の用途に適しています。
- 過度な振動を抑えながら、古いアマルガム修復物やコンポジット充填物を除去
- アクリル義歯床、暫間クラウン、プロビジョナル修復物のトリミングと仕上げ
- 技工所での金属鋳造体、フレームワーク、合金表面の形態修正、平滑化、仕上げ
- 研磨面を形成する12~30枚刃のマルチフルート設計を用いた直接コンポジット修復物の最終仕上げ
カーバイドバーのフルート数は、生成される表面仕上げの品質を直接左右します。通常6~8枚の少ないフルートを持つバーは、より積極的に切削し、素材を迅速に除去します。これらは大まかな削合や粗い形態修正に使用されます。12~30枚の多いフルートを持つバーは、仕上げ作業に適した、より滑らかで精密な表面を段階的に形成します。一般的な臨床ワークフローでは、6枚刃バーで初期形成を行い、その後12枚刃または16枚刃バーで最終仕上げを行います。
中間工程および最終工程用の軸付砥石とラバーポリッシャー
アルミナ砥石(白色およびピンク色)と炭化ケイ素砥石(緑色)は、強力なダイヤモンドまたはカーバイド切削と最終研磨の間に使用する中間器具です。研磨粒子を含浸させたシリコーン製ラバーポリッシャーは仕上げ工程の最終段階を担い、目に見える修復物に患者が期待する高光沢表面を形成します。それぞれのタイプには、ワークフロー上の固有の役割があります。
| 器具タイプ | 適合素材 | 主な用途 |
|---|---|---|
| 緑色砥石(炭化ケイ素) | ポーセレン、セラミック、貴金属合金 | 硬質素材の研削、形態修正、初期平滑化 |
| 白色砥石(アルミナ) | ポーセレン、コンポジットレジン、アクリル | ダイヤモンドまたはカーバイドによる形態修正後の平滑化とプレポリッシング |
| ピンク色砥石(アルミナ、細目) | ポーセレン、アクリル、義歯人工歯 | 最終ラバーポリッシング前の細かな平滑化 |
| シリコーン製ラバーポリッシャー | コンポジット、セラミック、金属を含むすべての修復素材 | 滑らかでプラークが付着しにくい表面を形成する最終高光沢研磨 |
ステップ2:処置要件を定める
臨床および技工の処置ごとに、必要な研磨特性は異なります。器具を処置の各段階に適合させることで、不要な素材除去を防ぎ、発熱を抑え、1回の処置中に必要な器具交換回数を減らせます。
一般的な歯科処置と推奨器具
| 処置 | 推奨器具 | この選択が適している理由 |
|---|---|---|
| クラウン形成 | 粗目ダイヤモンドバー(100-150 micron粒度) | エナメル質と象牙質を効率的に削合し、制御された削合を可能にする目視可能な深さ切削溝を形成 |
| う蝕除去 | ラウンドカーバイドバー(サイズ1/4~8) | う蝕象牙質から健全象牙質へ移行する際に、優れた触覚フィードバックを伴う制御された除去を実現 |
| コンポジット仕上げ | 細目ダイヤモンドバー、その後12~30枚刃カーバイド仕上げバー | ダイヤモンドで大きな余剰を除去し、マルチフルートカーバイドで研磨可能な滑らかな表面を形成 |
| 口腔内ポーセレン調整 | 持続的な注水を併用する細目ダイヤモンドバー | 摩擦による過熱でマイクロクラックを発生させず、ポーセレンの厚みを正確に調整 |
| アクリル義歯のトリミング | クロスカットカーバイドバー | クロスカットのフルート設計により、アクリル片がフルートに詰まり切削面を閉塞するのを防止 |
| 修復物の最終研磨 | シリコーン製ラバーポリッシャー(細目または超細目) | 目に見える傷のパターンを残さず、高光沢でプラークが付着しにくい表面仕上げを形成 |
歯科仕上げの重要な原則は、粗目から細目へ論理的な粒度順序で作業することです。まず大きな材料を除去するための切削性の高い器具を使用し、中目の器具で輪郭形成と初期平滑化を行い、最後に細目または超細目の器具で表面を仕上げます。この順序を省くと、切削性の高い器具が残した粗い傷を細目の器具だけで除去するのが難しく、時間と追加作業が発生します。中間工程にかける数秒の追加時間は、通常、それ以上の時間を節約します。
ステップ3:適切な粒度を選ぶ
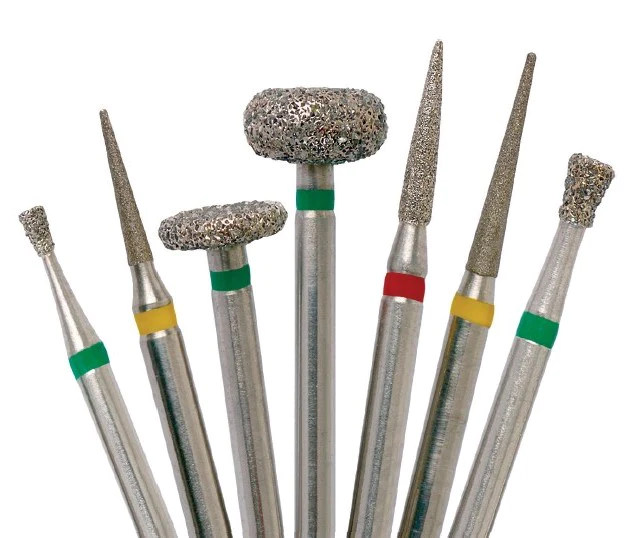
粒度とは、器具表面に結合された研磨粒子の平均直径を指します。歯科用ダイヤモンドバーでは、バーのシャンクに施された国際的なカラーコードシステムによって粒度が標準化されており、臨床家やアシスタントは処置中に適切な器具をすばやく識別できます。
ダイヤモンドバーの標準カラーコード
| バンド色 | 粒度分類 | 粒子サイズ(ミクロン) | 代表的な用途 |
|---|---|---|---|
| 黒 | 超粗目 | 150以上 | エナメル質、古い修復物、骨の迅速な大量切削 |
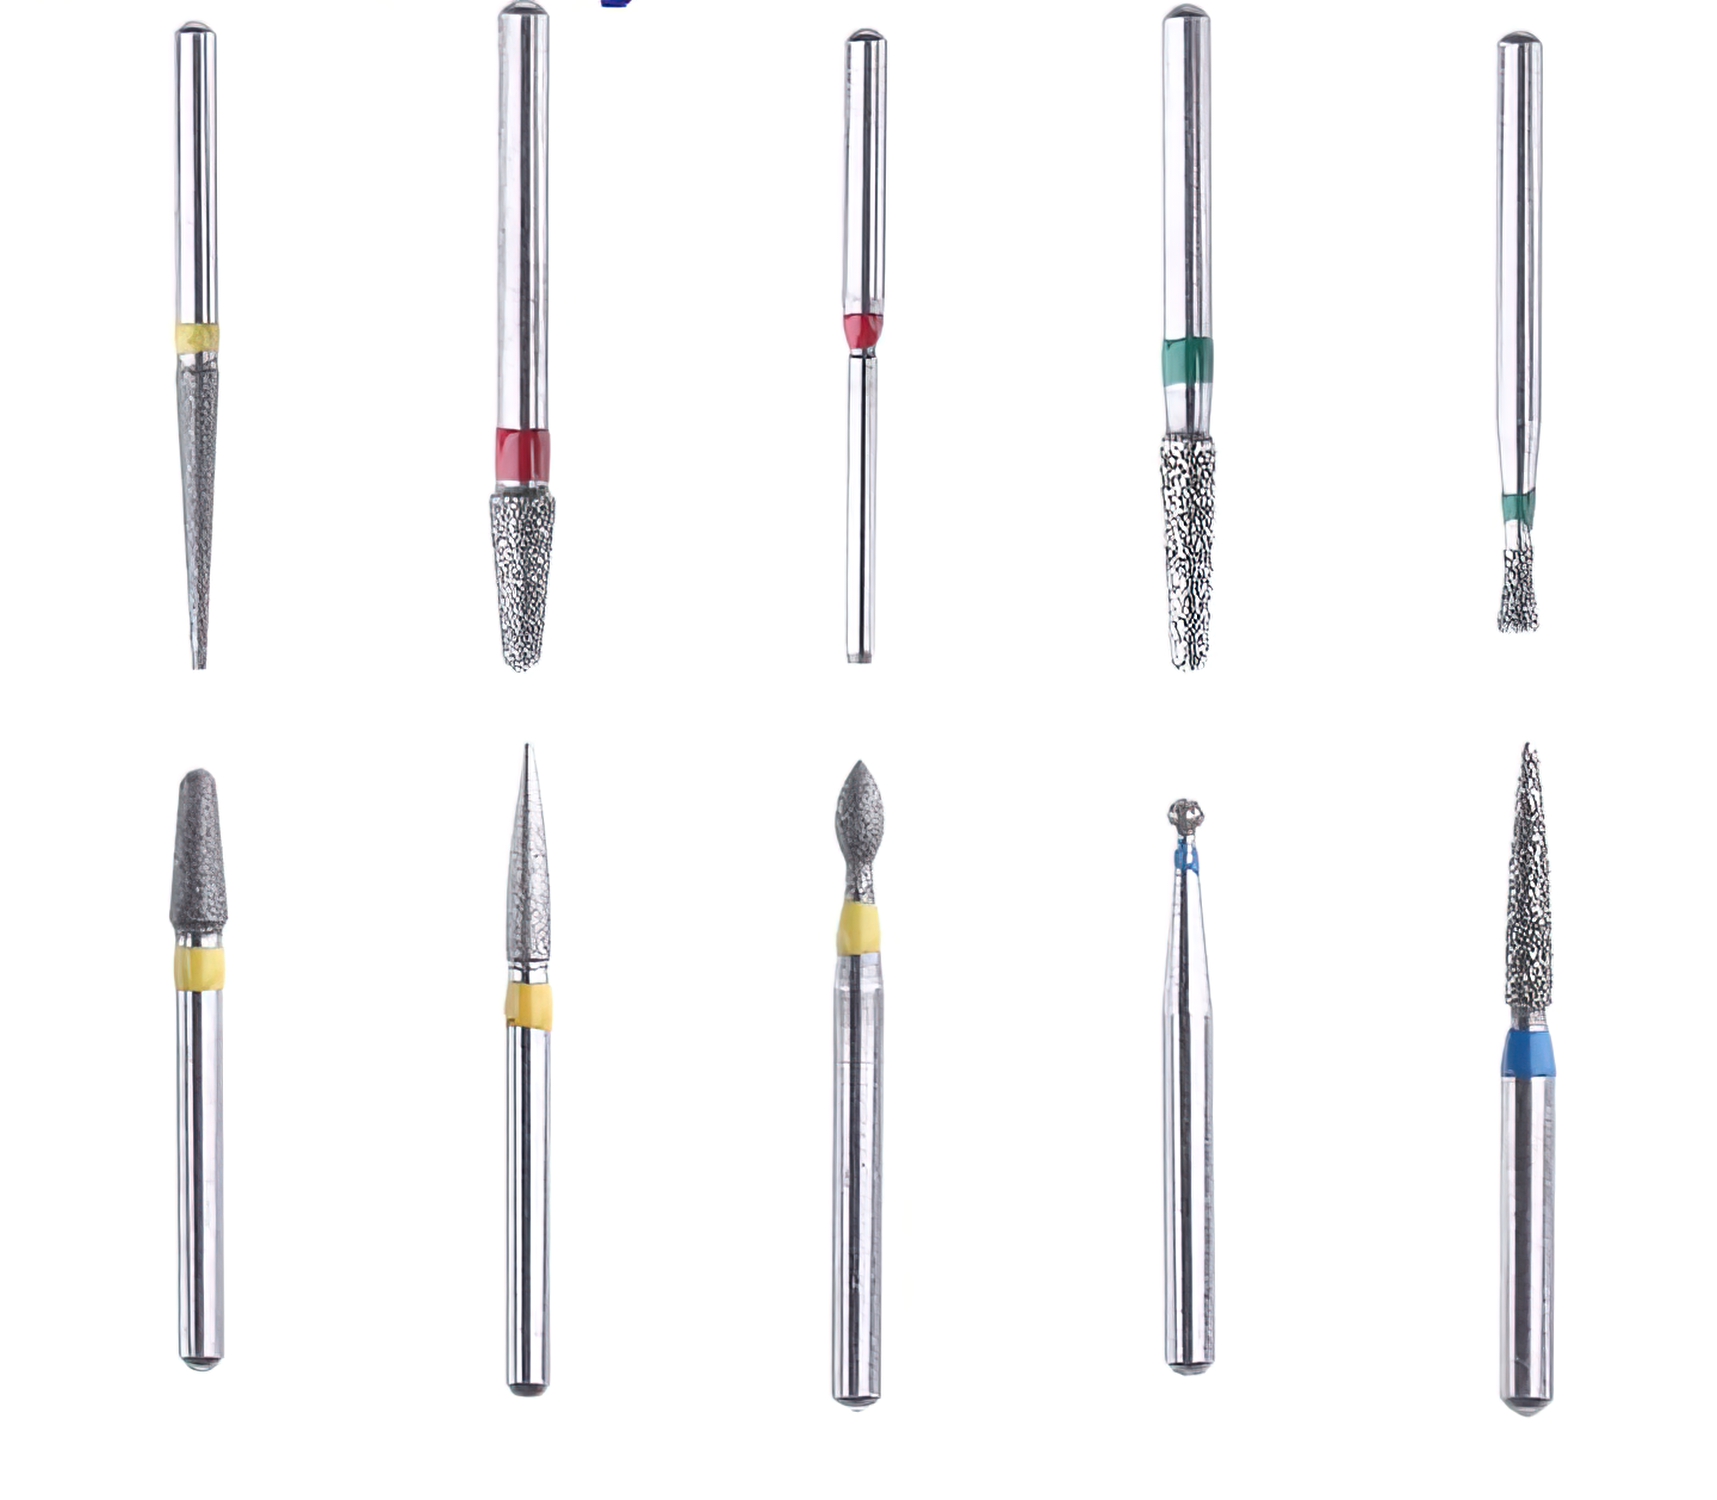
| 緑 | 粗目 | 125-150 | クラウン・ブリッジ形成、積極的な歯質削除 |
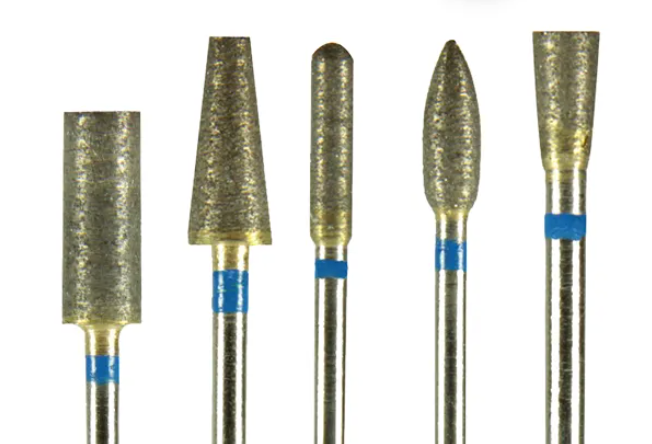
| バンドなしまたは青 | 中目(標準) | 100-120 | 一般的な形成、輪郭調整、通常の臨床処置 |
| 赤 | 細目 | 40-50 | 修復マージンの仕上げ、研磨前の表面平滑化 |
| 黄 | 超細目 | 15-25 | 最終マージン仕上げ、ラバーポリッシャー前の表面予備研磨 |
| 白 | マイクロファイン | 8-15 | アクセス可能な表面の鏡面仕上げ研磨 |
大半の臨床処置では、2段階または3段階の粒度順序で十分に仕上がります。一般的には、初期形成に中目バー、仕上げとマージン調整に細目バー、最終表面処理にシリコーンラバーポリッシャーまたは超細目ダイヤモンドバーを使用します。表面品質が審美性と耐久性に直接影響する高価なセラミックやジルコニア修復物では、歯科技工所が4~5段階で作業する場合があります。
ステップ4:適切なヘッド形状とサイズを選ぶ
歯科用バーには数十種類のヘッド形状があり、それぞれ特定のアクセス要件、表面形状、切削作業に合わせて設計されています。各処置段階に適した形状を選ぶことで、処置時間を短縮し、表面品質を高め、材料除去をより正確にコントロールできます。
代表的なバー形状と臨床用途
- ラウンド:う蝕除去、根管治療のアクセス窩洞形成、窩洞底への機械的維持点の作製
- ペア:制御された側方切削とテーパープロファイルによる深さ制限を備えた窩洞外形形成
- フレーム:歯肉縁下マージンの仕上げ、隣接面の輪郭形成、前歯部のポーセレンベニア形成
- テーパード・フラットエンド:フラットなショルダー仕上げ線と、全面被覆修復物に必要な平行軸壁削除を伴うクラウン形成
- テーパード・ラウンドエンド:シャンファー仕上げ線と滑らかなマージン移行を伴うクラウン形成。オールセラミック修復に適しています。
- フットボール(卵形):咬合面の解剖学的形態形成、凹面の仕上げ、前歯クラウンの舌側面調整
- シリンダー(フラットエンド):平面形成、平行壁形成、大きな表面の均一な深さでの削除
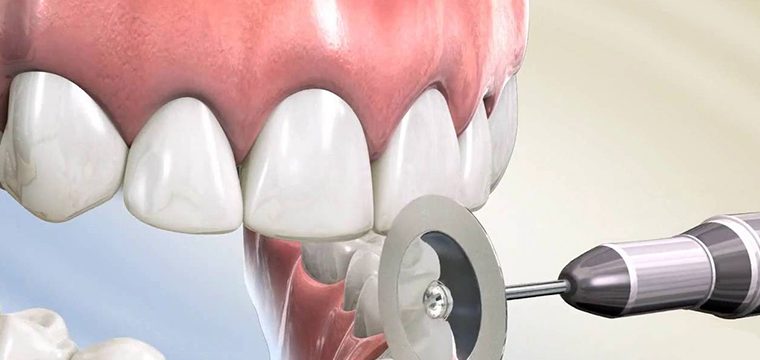
- ホイール(ディスク形状):薄い隣接面スライス、矯正用エナメル質削除、形成における鋭い線角の作製
バーのヘッド径も重要な検討事項です。ヘッド径が大きいほど1回の通過で広い面積を覆えるため、大まかな削除処置を速められます。ただし、限られたスペースや狭い隣接面では精度が低下します。アクセスが制限される臼歯部では、長いシャンクに装着された小径バーの方が視認性に優れ、隣接歯や軟組織の周囲にも届きやすくなります。
バー在庫を構築するための実用的なヒント
診療室や歯科技工所のバーを新規導入・補充する際は、以下の指針を参考にしてください。
- 日常的によく使用する各バー形状について、最低3段階の粒度(粗目、細目、超細目)を維持する
- 電着ダイヤモンドバーは、エナメル質に約5~7回使用した後に交換する。この時点を過ぎると切削効率が明らかに低下し、臨床家がより強い圧力をかける必要が生じる
- 100,000 RPMを超えて作動するダイヤモンドバーでは、生活歯の歯髄への熱損傷やセラミック材料のマイクロクラックを防ぐため、必ず注水冷却を使用する
- 滅菌および輸送中の接触損傷から切削面を保護できる、整理されたオートクレーブ対応ブロックまたはカセットにバーを保管する
- バーのシャンクタイプをハンドピース接続に合わせる:高速エアタービンおよび電動ハンドピースにはFG(フリクショングリップ)、低速コントラアングルアタッチメントにはRA(ライトアングル)、ストレートノーズの技工用ハンドピースにはHP(ハンドピース)
- バーの使用状況を記録し、バー・ブロックの位置に印を付ける、またはローテーションすることで、摩耗した器具を臨床結果に影響する前に識別・交換する
材質、作業、粒度、形状に基づいて研磨工具を体系的に選択すれば、臨床・技工結果の一貫性を確保しながら、チェアタイムと器具の廃棄を減らせます。使用する材質と処置に合わせて、適切な研磨タイプ、粒子サイズ、形状を選べば、各工程が手戻りや再作業なく効率的に次の工程へつながります。
歯科用ダイヤモンドバーとシリコーンラバーポリッシャーの全製品をご覧いただき、臨床・技工ワークフローに合う器具をお選びください。
研磨工具の種類と比較についてさらに詳しく知りたい場合は、カーバイドバーとダイヤモンドバーの比較、またはさまざまな歯科用研磨工具の利点と限界に関するガイドをご覧ください。