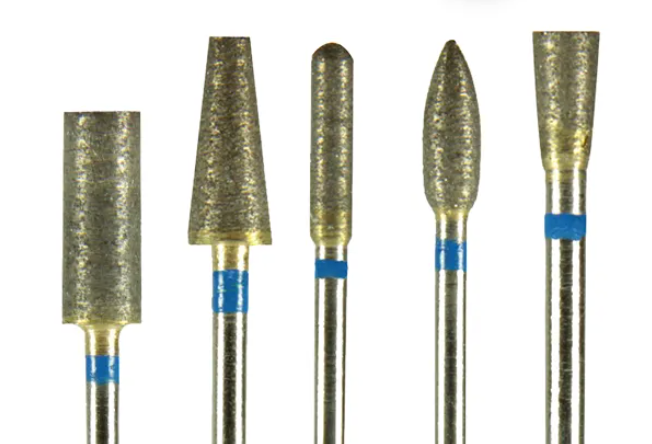
完全焼結ダイヤモンドバーは、歯科用器具の中でも独自のカテゴリーを占めています。金属母材の表面にダイヤモンド粒子を1層だけ電着する電着ダイヤモンドバーとは異なり、焼結バーは作業ヘッド全体にダイヤモンド粒子を含んでいます。この構造の違いは、切削特性、耐久性、各バーが優れた性能を発揮する処置の種類に影響します。
本記事では、焼結プロセスを解説し、焼結バーと電着バーを比較するとともに、選択、適切な使用方法、耐用期間を延ばすメンテナンスについて実用的な指針を紹介します。
焼結ダイヤモンドバーの製造方法
焼結プロセスでは、極端な高温と圧力の下でダイヤモンド粒子を金属マトリックスに結合させます。製造時には、ダイヤモンド粉末を金属結合材(通常はコバルト、ブロンズ、またはニッケル合金)と混合し、目的のバー形状に合わせた金型へ圧入します。その後、組立体を炉内で700~900℃まで加熱します。
この温度では、金属結合材が軟化してダイヤモンド粒子の周囲に流れ込みますが、ダイヤモンド自体は溶融しません。組立体が冷却されると、ダイヤモンド結晶は、表面からバーのヘッド内部まで広がる強固な金属マトリックスに固定されます。
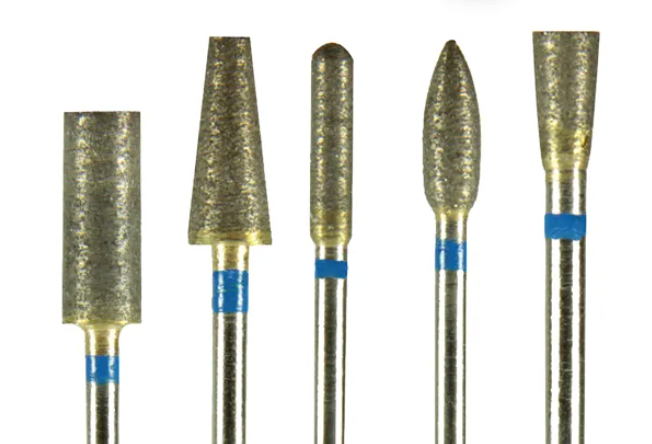
この構造により、焼結バーには自己研磨性が備わります。使用中にダイヤモンド粒子の外層が摩耗すると、金属マトリックスが徐々に侵食され、その下にある新しいダイヤモンド結晶が露出します。電着バーにはこの特性がなく、表面のダイヤモンド層が摩耗するとバーは使用済みになります。
焼結ダイヤモンドバーと電着ダイヤモンドバーの比較
どちらのバーも研磨材として工業用ダイヤモンドを使用しますが、臨床や技工の現場では異なる挙動を示します。これらの違いを理解することで、作業ごとに適切な工具を選択できます。
| 特性 | 焼結ダイヤモンドバー | 電着ダイヤモンドバー |
|---|---|---|
| ダイヤモンドの分布 | バーのヘッド全体 | 表面の単一層 |
| 切削性 | 中程度で経時変化が少ない | 初期は高いが摩耗とともに低下 |
| 寿命 | 大幅に長い | 短く、単層摩耗の限界がある |
| 表面仕上げ | やや粗い | 初期切削はより滑らか |
| バー1本あたりのコスト | 初期費用が高い | 初期費用が低い |
| 処置1回あたりのコスト | 長寿命により低くなることが多い | 頻繁な交換により高くなる |
| 適した用途 | 技工作業、セラミック調整、長時間の処置 | チェアサイドでの形成、精密な仕上げ |
これら2つの製造方法をさらに詳しく比較するには、性能差とコスト分析を解説した焼結ダイヤモンドバーと電着ダイヤモンドバーの比較記事をご覧ください。
焼結ダイヤモンドバーを選ぶ場面
焼結バーが常に最適とは限りませんが、耐久性と安定した切削作用が明確な利点となる特定の用途で優れた性能を発揮します。
セラミックおよびジルコニアの調整
高強度セラミックやジルコニア修復物では、電着バーが急速に摩耗します。これらの材料の硬度により、わずかな使用で単一のダイヤモンド層が剥がれます。焼結バーは複数回の調整作業を通じて切削能力を維持するため、オールセラミック修復物を定期的に扱う歯科医院や技工所にとって、より経済的です。
技工所でのトリミングとコンタリング
セラミッククラウン、ブリッジ、インプラントアバットメントを加工する歯科技工士は、焼結バーの長い寿命によるメリットを得られます。1本の焼結バーで、多数の修復物のトリミングとコンタリングを交換前に処理でき、修復物1個あたりの器具コストを削減できます。
大量の材料除去
古いクラウンの除去や、厚すぎるプロビジョナルの削減など、大量のセラミックまたはコンポジット材料を除去する場合、焼結バーは安定した切削性能を発揮します。ダイヤモンド層が薄くなるにつれて急激に性能が低下する電着バーとは異なります。
根管内ポストの除去
根管からセラミックまたはファイバーポストを除去するには、狭い空間で硬い材料を持続的に切削する必要があります。焼結バーは処置中も性能を維持し、治療途中でバーを交換しなければならないリスクを低減します。
適切な形状と粒度の選択
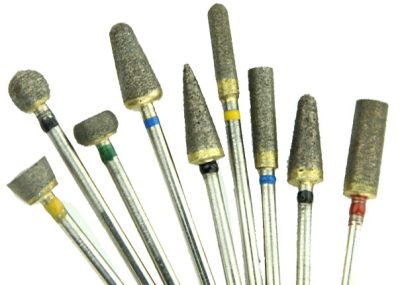
焼結ダイヤモンドバーには、電着タイプと同じ範囲の形状があります。形状の選択には、あらゆるダイヤモンドバーで用いられる臨床的な考え方が適用されます。
一般的な形状と用途
- ラウンド:アクセス開口、う蝕除去、保持点の形成
- フレーム:歯肉縁下マージンの調整、隣接面のコンタリング
- テーパー(フラットエンド):フラットショルダーマージンを備えたクラウン形成
- テーパー(ラウンドエンド):シャンファーマージンを備えたクラウン形成
- ペア:窩洞形成、アンダーカットの作製
- シリンダー:平行壁形成、平面の削合
- フットボール(エッグ):咬合面の解剖学的形態のコンタリング、凹面形成
粒度の選択指針
焼結バーには粗目、中目、細目の粒度がありますが、通常は電着バーより選択肢が限られます。粒度は切削速度と表面品質の両方に影響します。
- 粗目(125-150 micron):迅速な材料除去、粗形成。セラミック修復物の初期削合に最適です。
- 中目(100-120 micron):汎用切削。多くの処置で速度と表面仕上げのバランスを取ります。
- 細目(50-75 micron):仕上げと平滑化。ラバーポイントまたはダイヤモンドペーストで研磨できる表面を形成します。
焼結ダイヤモンドバーの適切な使用方法
焼結バーで最良の結果を得るには、電着バーとは少し異なる使用方法が必要です。
回転数と圧力
焼結バーはメーカー推奨の回転数で使用してください。高速ハンドピース用途では、通常100,000~160,000 RPMです。軽度から中程度の圧力をかけ、ダイヤモンドに切削させてください。過度な圧力は熱を発生させ、歯髄や修復物への熱損傷のリスクを高め、切削速度を改善しないまま金属マトリックスの摩耗を早めます。
注水冷却
高速で焼結ダイヤモンドバーを使用する際は、必ず注水してください。ダイヤモンド研磨材と歯またはセラミック材料との摩擦により、大きな熱が発生します。注水には、切削部位を冷却し、ダイヤモンド表面から切りくずを洗い流して切削効率を維持する2つの役割があります。
断続的な接触
持続的に圧力をかけ続けるのではなく、ブラッシングまたはペッキング動作を使用してください。短時間の接触と一時的な解放を繰り返すことで、水が切削界面に届き、バーのヘッドと切削対象の基材に熱が蓄積するのを防ぎます。
メンテナンスとケア
適切なメンテナンスにより、焼結バーの寿命を大幅に延ばせます。適切に管理された焼結バーは、同等のサイズと形状の電着バーより5~10倍長持ちする可能性があります。
使用後の洗浄
各処置の直後に debris を除去してください。洗浄液メーカーが指定する時間、バーを酵素系洗浄液に浸した後、真鍮ワイヤーブラシまたはナイロン洗浄ブラシで作業ヘッドをこすります。ダイヤモンドと金属のマトリックスを損傷する可能性があるため、スチールワイヤーブラシは避けてください。徹底した洗浄手順については、歯科用ダイヤモンドバーの洗浄と保管ガイドをご覧ください。
滅菌
焼結ダイヤモンドバーは標準的なオートクレーブ滅菌(134 degrees Celsiusの蒸気、18分)に対応しています。ダイヤモンドと金属の結合を損なうことなく、繰り返しのオートクレーブサイクルに耐えます。グルタルアルデヒド溶液による化学滅菌も可能ですが、主要な滅菌方法としてオートクレーブに代えるべきではありません。
点検と交換
洗浄後、拡大視野でバーを点検します。交換が必要な兆候には以下があります。
- バーのヘッドプロファイルが目視で平坦化または丸みを帯びている
- 適切なテクニックにもかかわらず切削効率が明らかに低下している
- ハンドピースで回転させた際の振れまたは偏心
- 金属マトリックスの変色またはピッティング
保管
各器具を分離して保持できるバーブロックまたはオーガナイザーに焼結バーを保管します。保管中にバー同士が接触すると、ダイヤモンド粒子が欠けたり、切削面が損傷したりする可能性があります。バーブロックは、腐食性化学物質から離れた乾燥した清潔な環境に保管してください。
歯科診療所におけるコストの考慮事項
焼結ダイヤモンドバーは初期費用が高いため、初めて購入する方には敬遠されることがあります。しかし、硬質材料を扱う用途では、処置あたりのコスト分析により、通常は焼結バーが有利になります。30回以上のセラミック調整に使用できる焼結バー1本は、電着バーを3~5回使用するごとに交換する場合よりも、1回あたりのコストが低くなります。
電着バーが良好に機能し、切削負荷が低い天然歯質へのチェアサイド作業では、電着バーが費用対効果の高い選択肢です。実用的な方法は、両方のタイプを在庫し、それぞれが最も適した場面で使用することです。
まとめ
完全焼結ダイヤモンドバーは、耐久性があり自己更新する切削面を備えているため、セラミック作業、ラボ用途、持続的なダイヤモンド研削が必要なあらゆる処置に適しています。適切な形状と粒度を選び、軽い圧力と十分な冷却を伴う正しいテクニックを用い、一貫した洗浄・滅菌手順に従うことで、長い使用寿命を最大化し、処置あたりのコストを抑えられます。