
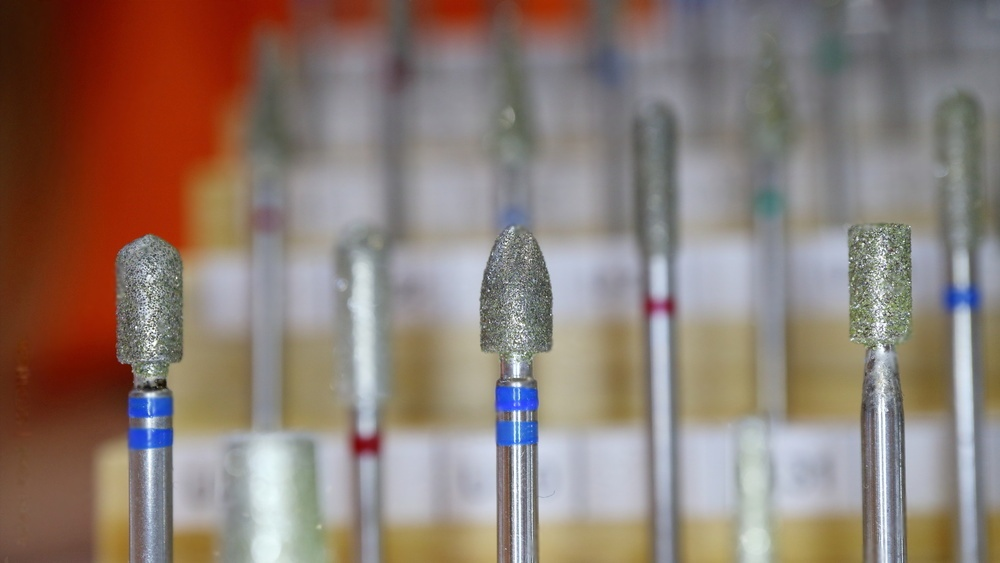
焼結ダイヤモンドバーの寿命を延ばす方法
焼結ダイヤモンドバーは、歯科医院や歯科技工所にとって大きな投資です。電着バーとは異なり、焼結タイプはダイヤモンド粒子がマトリックス全体に埋め込まれているため、適切な条件下では大幅に長持ちする自己再生型の切削面を備えています。ただし、どれほど耐久性に優れた焼結バーでも、適切な取り扱い、洗浄、保管の手順を守らなければ早期に劣化します。
このガイドでは、在庫にあるすべての焼結ダイヤモンドバーから最大限の効果を引き出すために、歯科医療従事者がすぐに実践できる6つの方法を紹介します。
1. 使用中の加圧を適切に管理する
焼結バーが早期に故障する最も一般的な原因は、切削中に過度な横方向または下方向の圧力をかけることです。焼結ダイヤモンドバーはジルコニア、二ケイ酸リチウム、プレスセラミックなどの難削材向けに設計されていますが、切削効率は器具を基材へ無理に押し込むのではなく、ダイヤモンド粒子に切削作業をさせることに依存します。
加圧管理のガイドライン:
- 持続的に強く接触させるのではなく、軽くブラッシングするように動かす
- ワークに接触させる前にバーを最高使用回転数まで到達させる
- ハンドピースを揺らしたり傾けたりしない。バーのヘッドの片側に力が集中するため
- 薄い、または支持されていない補綴物部分を加工する際は、さらに圧力を下げる
過度な力は切削界面に熱を発生させ、ダイヤモンド粒子を結合する金属マトリックスを弱めます。時間の経過とともに、粒度の損失が加速し、切削性能が目に見えて低下します。
有用な目安として、バーがワークに対して振動したりビビリ音を発生させたりしているのを感じる場合は、圧力が強すぎます。理想的な接触では、音程の急な変化がなく、滑らかで安定した音が生じます。この触覚と聴覚の認識を身につけるには練習が必要ですが、あらゆる処置でバーの早期故障を防ぐ最も効果的な方法の一つです。
2. 適切な注水と冷却を維持する
焼結ダイヤモンドバーでは、熱の管理が重要です。十分な冷却がない場合、切削面の温度が300℃を超え、バーと加工材料の両方に熱損傷を与える可能性があります。
効果的な冷却方法:
- ハンドピースの構成で可能な場合は、注水スプレーを使用する
- ドライカット用途では、2~3秒の短い作業と短い休止を繰り返す
- 周辺ではなく、バーとワークの接触点へ冷却液を直接当てる
- 水ラインを定期的に点検し、安定した流量を確保して詰まりを防ぐ
適切な注水は切削ゾーンから切削くずを洗い流す働きもあり、ダイヤモンド表面を詰まらせて切削効率を低下させる材料の蓄積を防ぎます。
ベンチモーターやストレートハンドピースを主に使用する技工所では、内蔵の注水スプレーシステムがない場合があります。そのような場合は、パスの合間にバー先端を定期的に水へ浸すか、手持ちの注水シリンジを使用することで、熱損傷を防ぐのに十分な冷却が得られます。目標は、金属結合材が軟化し始める温度閾値以下にバーの温度を保つことです。この温度はメーカーによって異なりますが、一般的には250~350℃です。
3. 使用後は毎回バーを十分に洗浄する
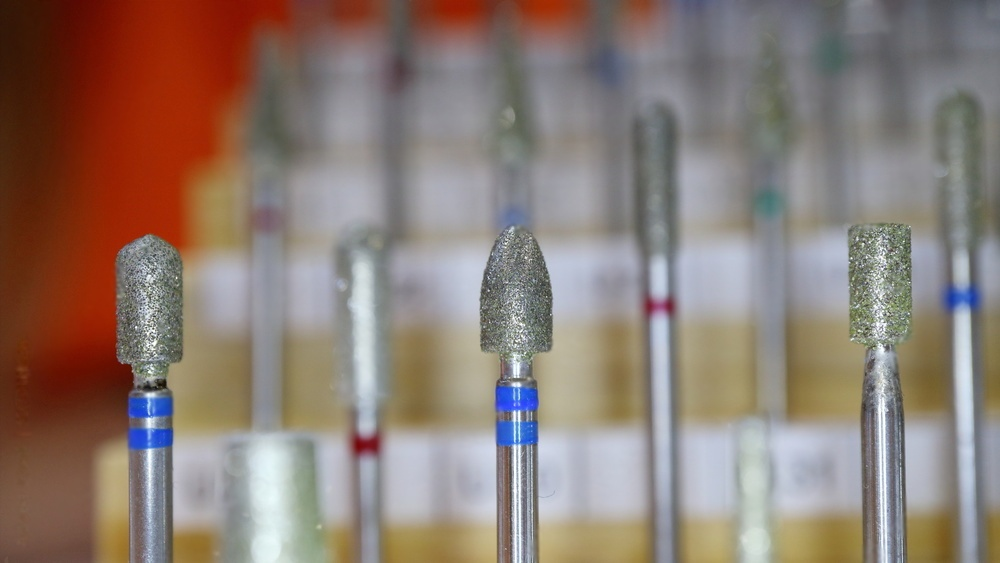
処置後に焼結ダイヤモンドバーに残った材料は、衛生上の問題を引き起こすだけではありません。埋め込まれた切削くずが露出したダイヤモンド粒子の間を満たし、切削面を実質的に覆ってしまいます。鈍く見えるバーも、交換ではなく適切な洗浄が必要なだけの場合があります。
推奨される洗浄方法
| 方法 | 最適な用途 | 注意事項 |
|---|---|---|
| 超音波洗浄 | 埋め込まれたセラミックやコンポジットの切削くずの除去 | 酵素溶液を使用し5-10分間処理 |
| 真鍮ワイヤーブラッシング | 目に見える材料の蓄積の除去 | 粒度に逆らわず、バーの長さに沿ってブラッシングする |
| 薬液浸漬 | 有機残留物やボンディング剤の溶解 | メーカーの濃度ガイドラインに従う |
洗浄後は、拡大下でバーを点検します。ダイヤモンド粒子がまだ切削くずで覆われている場合は、滅菌前に洗浄サイクルを繰り返してください。清潔なバーはより速く切削し、摩擦も少なくなるため、発熱を抑え、器具の使用寿命を延ばします。
4. 適切な滅菌プロトコルに従う
滅菌は感染管理上不可欠ですが、方法とパラメータはバーの寿命に影響します。134℃、18分という標準設定でのオートクレーブ滅菌は、焼結ダイヤモンドバーに安全であり、正しく実施すればダイヤモンドマトリックスを損傷しません。
滅菌に関する主な注意点:
- 付着物の焼き付きを防ぐため、オートクレーブ前に必ずバーを洗浄する
- 金属結合材を侵す可能性のある強酸または強アルカリを含む化学滅菌剤を避ける
- 推奨されるオートクレーブ温度またはサイクル時間を超えない
- 包装または保管前にバーを完全に乾燥させる
繰り返しの滅菌サイクルにおける焼結バーと電着バーの耐久性を詳しく比較するには、電着バーに対する焼結ダイヤモンドバーの利点に関するガイドをご覧ください。
5. 保護性と整理性に優れたシステムでバーを保管する
不適切な保管は、バー劣化の見落とされがちな要因です。焼結ダイヤモンドバーを引き出しや容器にまとめて入れると、ダイヤモンドコーティングされたヘッド同士や他の金属器具と接触します。この物理的な摩耗により、使用していない間もダイヤモンド粒子が欠け落ちます。
効果的な保管方法:
- 器具同士の接触を防ぐ個別スロット付きバー ブロック
- 滅菌中と保管中にバーを分離しておくオートクレーブ対応カセット
- 持ち運びや移動式セットアップ用のシリコンまたはフォーム内張りオーガナイザー
- 湿気や薬品への曝露から保護する密閉容器
バーを種類、粒度サイズ、形状ごとに整理することで、適切な器具を探す時間も短縮され、不必要な取り扱いや偶発的な損傷のリスクを抑えられます。各スロットにバー仕様を表示したり、粒度サイズで色分けしたりすると、複数の歯科医師が同じ器具在庫を共有する診療所で、さらに整理しやすくなります。
6. 適切なタイミングでバーを点検し、交換する
焼結ダイヤモンドバーが永遠に使えるわけではありません。定期的な点検により、臨床結果に影響を及ぼす前に、耐用年数の終わりに達したバーを特定できます。焼結バーの交換が必要な兆候:
- ダイヤモンド粒度が目に見えて失われ、金属マトリックスが露出している
- 同じ結果を得るための切削時間が長くなった、またはより強い圧力が必要になった
- 新品時にはなかった使用中の振動やビビリ音がある
- バーのヘッド形状に目に見える変形がある
使用サイクルごとにバーへ点を付けるなどの追跡システムを構築すると、使用状況を把握し、性能が許容水準を下回る前に交換を計画できます。
用途別の想定寿命
| 用途 | 標準的な使用回数 | 主な要因 |
|---|---|---|
| ジルコニアクラウンの調整 | 15-25回 | 冷却と圧力管理 |
| セラミックベニアの仕上げ | 20-30回 | 使用間の洗浄 |
| 技工用模型のトリミング | 30-50回 | 材料硬度のばらつき |
適切な焼結ダイヤモンドバーの選び方
バーの寿命は、作業に適した器具を選ぶことから始まります。細かな仕上げ作業に粗目のバーを使用したり、大まかな除去に細目のバーを使用したりすると、設計条件の範囲外で動作することになり、摩耗が早まります。
焼結ダイヤモンドバーを選ぶ際は、処置段階に粒度を合わせてください。初期形成と材料除去には粗目、輪郭形成には中目、仕上げと表面調整には細目を使用します。各段階に適切な粒度を選ぶことで、より良好な臨床結果が得られるだけでなく、設計上想定された負荷を超える作業をバーにかけることを防げます。
バーのヘッド形状も重要です。フレーム形状やニードル形状は切削力を小さな範囲に集中させるため、狭い隣接面スペースへのアクセスに適していますが、大量の材料除去に使用すると局所的な摩耗が急速に進む可能性があります。シリンダー形状やバレル形状は切削負荷を広い面に分散できるため、平面または凸面での長時間の切削作業に適しています。
臨床または技工ワークフローに適した仕様を見つけるには、ダイヤモンド歯科用バーの全ラインアップをご覧ください。
まとめ
焼結ダイヤモンドバーの寿命を延ばすには、圧力管理、冷却の維持、使用後の毎回の洗浄、滅菌手順の遵守、適切な保管、定期的な点検という6つの習慣を一貫して実施することが重要です。これらは導入しやすい手順であり、適切に行えば、不注意な取り扱いと比べて焼結バーの使用寿命を2〜3倍に延ばせる場合があります。
臨床品質を損なわずに消耗品コストを削減したい歯科医院や歯科技工所にとって、バーを計画的にメンテナンスすることは、費用対効果の高い取り組みの一つです。適切なケアにかける時間は、早期交換にかかるコストを常に下回ります。



