
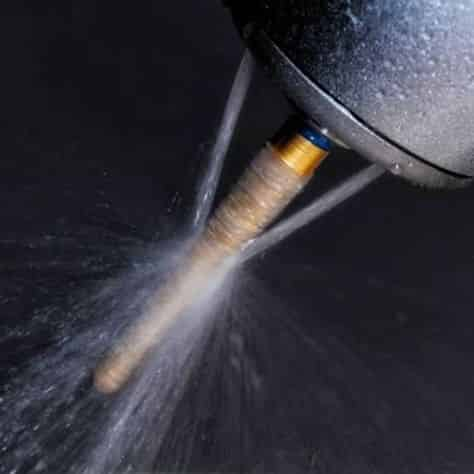
過熱は、歯科処置中におけるダイヤモンドバーの早期破損と患者の不快感を引き起こす最も一般的な原因です。ダイヤモンドバーを過速で回転させたり、過度な側方圧を加えたり、十分な冷却液なしで使用したりすると、熱が蓄積し、バー、歯質、周囲の軟組織を損傷します。本ガイドでは、過熱の主な原因と、それぞれに対する実用的な対策を解説します。
過熱の見分け方
最初に現れる警告サインは、切削中の焦げ臭いにおいです。このにおいを感じたら、直ちに停止し、回転数、圧力、冷却液の流量を確認してください。その他の兆候には次のようなものがあります。
- ハンドピースから取り外した後、バーのシャンクが温かい、または熱く感じる
- 切削面が変色している、チョーク状の白色になっている、または黒ずんでいる
- 十分な麻酔をしているにもかかわらず、患者が突然鋭い痛みを訴える
- ダイヤモンド粒子がシャンクから早期に剥離し始める
これらの兆候はいずれも、冷却液で放散できる量を超える摩擦熱が発生していることを示します。以下では、それぞれの要因について個別に説明します。
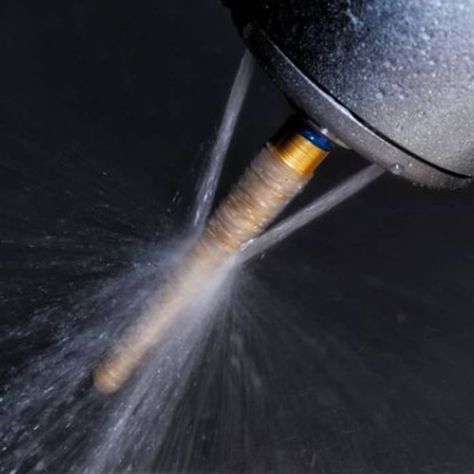
回転数の管理:最初の防御策
ダイヤモンドバーを過度なrpmで使用することは、熱蓄積の最も頻繁な原因です。適切な回転数は、バーの径、切削材料、高速または低速ハンドピースの使用 여부によって異なります。
一般的な回転数の目安
| バー径 | 推奨回転数範囲 | 備考 |
|---|---|---|
| 1.0 mm未満 | 300,000–350,000 rpm(高速) | 接触面積が小さく、熱をすばやく放散 |
| 1.0–1.6 mm | 200,000–300,000 rpm(高速) | 一般的な形成用バーの範囲 |
| 1.6 mm超 | 150,000–250,000 rpm(高速) | 接触面積が大きく、摩擦が増加 |
| 技工用途 | 5,000–30,000 rpm(低速) | 高密度材料には低速が必要 |
基本原則は明快です。バーのヘッドが大きいほど、回転数は低くする必要があります。大径バーを最大回転数で回転させると、1回転あたりの接触面積が増え、それに比例して発熱量も増加します。そのため、一般にヘッドが大きく、高密度の模型材料を加工する技工用バーは、チェアサイドの形成用バーよりもはるかに低速で使用します。
低速スタートの方法
すべての切削は、実用上可能な最低回転数から始めてください。バーが材料に初期溝または座を作ったら、作業回転数まで徐々に上げます。この方法により、回転中のバーが平面に初めて接触した際に生じる初期摩擦の急増を抑えられます。また、切削開始直後はバーが表面を滑ったり進行方向を外れたりしやすいため、初期数秒間の方向制御も向上します。
低速スタートは新品のバーで特に重要です。新品のダイヤモンドバーは粒子が最も鋭く、切削力が強いため、最初から最高速で使用すると、最初の数秒で意図以上の材料を除去する可能性があります。低速から始めることで、最終的な作業回転数に移行する前に切削速度を確認できます。
ハンドピースの回転数管理について詳しくは、歯科用ハンドピースと歯科用バーの一般的な問題と解決策をご覧ください。
圧力の管理:ダイヤモンドに切削させる
過度な側方圧または軸方向圧を加えることは、過熱の2番目に多い原因です。ダイヤモンドバーを歯に強く押し当てても、必ずしも材料を速く除去できるわけではありません。むしろ摩擦が増え、発熱し、シャンクからダイヤモンド粒子が剥離するリスクが高まります。
軽い圧力が効果的な理由
ダイヤモンド粒子は、微視的なレベルで基材を引っかき、欠けさせることで切削します。各粒子は1回転ごとにごく小さな切りくずを除去します。圧力が高すぎると、粒子が切削部から切りくずを排出できず、バーは切削ではなく擦り始めます。この擦過動作は、機械エネルギーを材料除去ではなく直接熱に変換します。
適切にメンテナンスされた、ダイヤモンド粒子が新しいダイヤモンド歯科用バーは、効率的な切削にほとんど圧力を必要としません。作業を進めるために強く押している場合、バーが摩耗している可能性が高く、交換すべきです。切れ味の鈍いバーを強い圧力で使い続けると、発熱し、歯を損傷し、シャンクからのさらなるダイヤモンド脱落を促進します。
過度な圧力の兆候
- ダイヤモンド粒子がシャンクから剥離する(バーのヘッドに金属が露出した箇所として確認できる)
- 負荷をかけるとバーが停止する、または明らかに減速する
- 切削時に明確な切りくずやデブリではなく、細かい粉末が出る
- ハンドピースのモーターが負荷を受け、通常より低い音になる
これらの兆候に気づいたら、直ちに圧力を下げてください。バーをハンドピースから取り外し、拡大視野で点検します。金属が透けて見える脱落箇所は、ダイヤモンドが永久的に失われていることを示すため、バーを廃棄してください。
冷却液:不可欠な要素
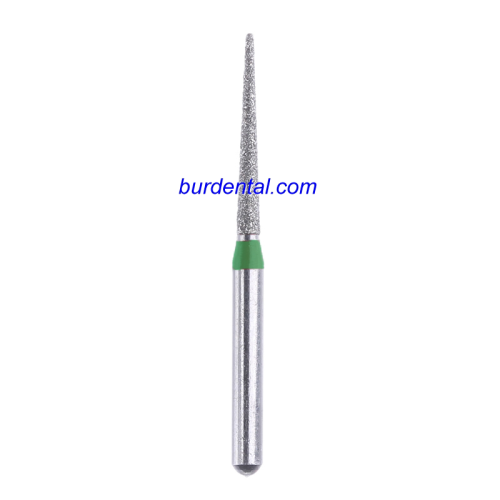
水性冷却スプレーは、ダイヤモンドバーの使用中に2つの役割を果たします。切削部位から熱を運び去り、切削部からデブリを洗い流します。冷却液がなければ、適切な回転数と圧力設定でも、エナメル質、ジルコニア、二ケイ酸リチウムなどの高密度材料では数秒以内に過熱します。
冷却液の適切な使用
- 各処置前にスプレーの位置を確認する。水流は、バーのヘッドが歯に接触する位置へ直接当たる必要があります。ノズルの位置がずれていると冷却液が無駄になり、切削部が乾燥します。現代のハンドピースの多くには複数のスプレーポートがあるため、すべてが機能し、正しく照準されていることを確認してください。
- 十分な流量を使用する。高速ハンドピースの多くは、30–50 mL/minの冷却液を供給します。流量を調整できるハンドピースでは、ジルコニアやエナメル質などの高密度材料を切削する際、上限側に設定してください。
- スプレーポートの詰まりを確認する。ミネラルの堆積物やデブリにより、時間の経過とともにスプレーポートが部分的に詰まることがあります。定期的なハンドピースメンテナンス時に点検・清掃してください。細いワイヤーや圧縮空気で軽微な詰まりを除去できます。
- 空気のみではなく、エアー・ウォータースプレーを使用する。空気だけの冷却は、ダイヤモンドバー処置には不十分です。熱エネルギーを吸収して運び去るのは水成分です。空気だけでは切削部を乾燥させて摩擦を増やし、かえって状況を悪化させる可能性があります。
冷却液がない場合に起こること
ダイヤモンドバーを乾式で使用すると、切削界面の温度は数秒以内に300℃を超えることがあります。この温度では、象牙質全体を隔てていても、歯髄組織に不可逆的な損傷が生じる可能性があります。また、バーのダイヤモンド結合も高温で弱くなり、ダイヤモンドが急速に脱落して器具が早期に破損します。口腔内でダイヤモンドバーを乾式切削してよい臨床状況はありません。
材料別の考慮事項
歯科材料ごとに熱特性が異なるため、切削中の熱の蓄積速度も変わります。
エナメル質と象牙質
天然歯質は熱伝導性が比較的低い材料です。バー先端で発生した熱は歯全体へ広がらず、切削部位に集中します。そのため、バーが歯髄腔に近接して作業するクラウン形成や窩洞形成では、冷却液が特に重要です。深い形成中に冷却液の流れが短時間でも途切れると、歯髄炎を引き起こすほどの熱が発生する可能性があります。形成技術について詳しくは、歯科用バーを使用した窩洞形成のガイドをご覧ください。
ジルコニア
ジルコニアは非常に硬く、調整時に大きな摩擦を生じます。中目のダイヤモンドバーまたは専用のダイヤモンドストーンを、連続冷却しながら中程度の回転数で使用してください。ウォータースプレーなしでジルコニアを調整しないでください。ジルコニアの硬さと低い熱伝導性の組み合わせにより、バーと修復物の双方が過熱関連の損傷を受けるリスクが最も高い材料です。
コンポジットレジン
コンポジットは加熱されると軟化し、きれいに切削されず、 smear状になります。低速、軽い圧力、断続的な接触(連続切削ではなく短いバースト)により、コンポジット表面を最良の状態で加工できます。切削中にコンポジット表面が光沢を帯びたり粘着性を示したりする場合、材料が過熱しています。停止して冷却し、回転数を下げてから再開してください。
陶材とガラスセラミックス
長石系陶材や二ケイ酸リチウムなどのガラスセラミックスは脆く、熱衝撃を受けるとマイクロクラックが生じやすくなります。急速な加熱後にウォータースプレーで急冷すると、修復物を弱める内部応力が発生することがあります。熱サイクルを避けるため、冷却液を連続供給しながら、安定した中程度の回転数を維持してください。
ダイヤモンドバーの寿命を延ばす
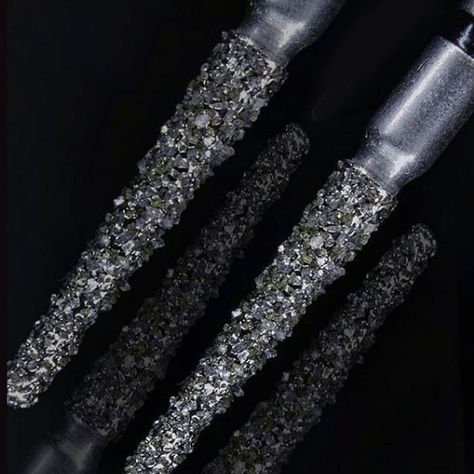
過熱は加工物を損傷するだけでなく、バー自体の使用寿命も短くします。高温によりダイヤモンド粒子と金属シャンクの結合が弱まり、ダイヤモンドが早期に脱落します。バーの寿命を最大限に延ばすため、次のメンテナンスを行ってください。
- 患者ごとにバーを洗浄する。超音波洗浄器または真鍮ワイヤーブラシで、ダイヤモンド粒子の間に入り込んだデブリを除去します。詰まったバーは切削性能が低下し、発熱が増加します。ダイヤモンドコーティングを損傷する可能性があるため、スチールブラシは使用しないでください。
- メーカーの指示に従って滅菌する。適切な温度と時間で行うオートクレーブサイクルは、品質の高いダイヤモンドバーを損傷しません。ただし、故障したオートクレーブで繰り返し過熱されると、ダイヤモンド結合が弱くなる可能性があります。
- 使用前にバーを点検する。バーを拡大視野で確認し、ダイヤモンド粒子が剥離して金属が露出した箇所がないか確認します。ダイヤモンドの脱落が著しいバーは、切削に過度な圧力が必要となり、すぐに過熱するため廃棄してください。
- 在庫をローテーションする。同じバーを一日中繰り返し使うと摩耗が早まります。同じタイプのバーを2本または3本で交替使用すると負荷が分散され、それぞれの器具の寿命が延びます。
- バーを適切に保管する。ダイヤモンドバー同士が接触しない専用のバーブロックまたはオーガナイザーに保管してください。保管中のダイヤモンド同士の接触はコーティングを欠けさせ、臨床使用中に広がる弱点を作る可能性があります。
クイックリファレンス:3つの原則
迷ったときは、ダイヤモンドバーの過熱を防ぐ次の3原則を思い出してください。
- 効果が得られる最低回転数。低速から始め、徐々に上げ、バー径と切削材料に対して推奨されたrpmを決して超えないでください。
- 効果が得られる最小限の圧力。ダイヤモンド粒子に自然に切削させてください。作業を進めるためにさらに力が必要なら、バーが摩耗しているため交換してください。
- 冷却液を連続供給する。口腔内でダイヤモンドバーを使用するすべての処置では、例外なく切削部へのウォータースプレーが必須です。
この3原則を一貫して守ることで、歯を保護し、バーの寿命を延ばし、すべての処置中に患者の快適性を維持できます。3つの要素を適切に管理すれば、ダイヤモンドバーは最大限の性能を発揮し、現代歯科医療に求められる精密で滑らかな切削を実現します。



