
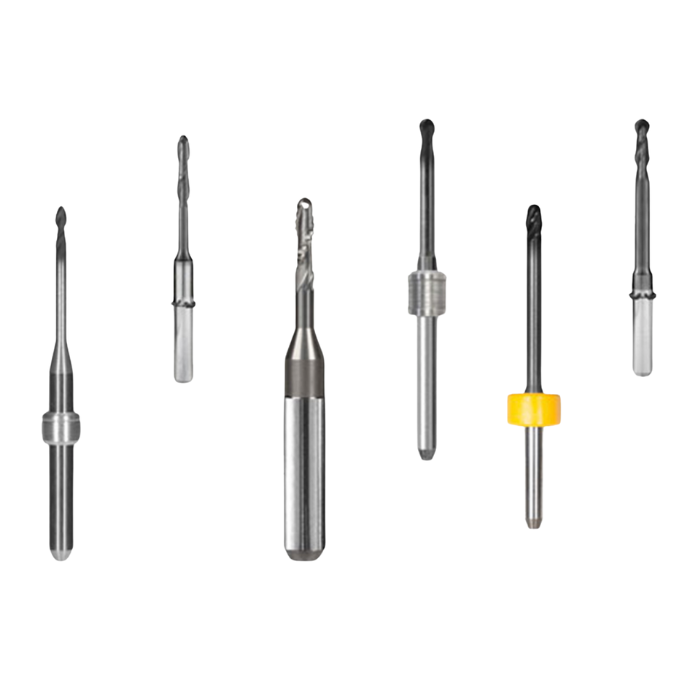
CAD/CAM用ミリングバーとは?
CAD/CAM用ミリングバーは、コンピューター制御のミリングマシン内部で歯科修復物を成形する精密切削器具です。CADソフトウェアで作成したデジタル設計をミリングユニットに送信し、バーで原材料ブロックから修復物を物理的に切削します。クラウン、ブリッジ、ベニア、インレー、オンレー、矯正装置などがこの方法で製作されます。
完成した修復物の品質は、ミリングバーに直接左右されます。摩耗したバーや材質に適合しないバーを使用すると、粗いマージン、不正確な適合、材料の無駄が生じます。各材料と用途に適したバーを選ぶことは、ミリング工程で歯科技工士が行う最も重要な判断の一つです。
歯科用CAD/CAMミリングの仕組み
ミリング工程を理解すると、なぜバーの選択が重要なのかが分かります。スキャンから完成した修復物までの一般的な流れは次のとおりです。
- 口腔内スキャナーで患者の歯のデジタル印象を取得するか、デスクトップスキャナーで物理印象を読み取ります。
- 歯科技工士または歯科医師がCADソフトウェアで修復物を設計し、マージン、咬合形態、コネクター寸法を設定します。
- CAMソフトウェアがツールパスを生成します。これは、バーを材料ブロック内でどのように動かすかをミリングマシンに指示する一連の命令です。
- ミリングマシンがツールパスを実行し、1本または複数のバーで修復物を粗切削してから仕上げます。
- 修復物をブロックから取り外し、必要に応じてジルコニアを焼結し、手作業またはポリッシング工具で仕上げます。
最新のミリングマシンは3軸から5軸で動作します。3軸機はバーをX、Y、Z方向に動かします。5軸機はさらに2つの回転軸を加え、ほぼあらゆる角度から加工物にアプローチできます。この自由度の高さは、深いアンダーカットや複雑な内部形状を持つ修復物で特に有効です。
材質別のミリングバーの種類
ミリングバーは複数の異なる材料で製造され、それぞれ特定の用途に適しています。歯科ミリングで最も一般的な2つのカテゴリーは、タングステンカーバイドバーとダイヤモンドコーティングバーです。
タングステンカーバイドミリングバー
タングステンカーバイドバーは非常に硬く、長時間の使用でも鋭い切刃を維持します。ワックス、PMMA(ポリメチルメタクリレート)、コンポジットレジン、軟質セラミックスのミリングに標準的に使用されます。これらの材料では、切削作用により切りくずの排出が良好で、滑らかな表面仕上げが得られます。
カーバイドバーには通常、切削ゾーンから材料の切りくずを遠ざけるスパイラルフルートが備わっています。フルート数は切削速度と表面仕上げのバランスに影響します。フルート数が少ないと高速切削が可能ですが表面は粗くなり、フルート数が多いと材料除去速度は遅くなる一方、より細かな仕上げが得られます。
ダイヤモンドコーティングミリングバー
ダイヤモンドコーティングバーは、工業用ダイヤモンド粒子をバー表面に結合させたものです。二ケイ酸リチウム(例:IPS e.max)、ジルコニア、ガラスセラミックスなどの硬質セラミックスのミリングに適しています。ダイヤモンドコーティングにより、カーバイドの切刃ではすぐに鈍化する材料も研削できます。
ダイヤモンドバーは切削ではなく研磨によって作用します。ダイヤモンド粒子が微細なレベルで材料を引っかき、削り取ります。この研削作用はカーバイド切削より多くの熱を発生させるため、硬質セラミックスのミリングでは十分なクーラント流量が重要です。
修復材料に合わせたバーの選択
材料に適さないバーを選ぶと、早期摩耗、不適合、ミリングマシンのスピンドル損傷につながる可能性があります。以下の表は、一般的な材料とバーの組み合わせをまとめたものです。
| 修復材料 | 推奨バータイプ | 備考 |
|---|---|---|
| ジルコニア(焼結前) | タングステンカーバイド | 焼結前のジルコニアは軟らかく、カーバイドバーが適しています |
| ジルコニア(完全焼結後) | ダイヤモンドコーティング | 非常に高い硬度のためダイヤモンド研削が必要です |
| 二ケイ酸リチウム | ダイヤモンドコーティング | 硬質ガラスセラミックスで、実用上ダイヤモンドが唯一の選択肢です |
| PMMA / ワックス | タングステンカーバイド | 軟質材料で、カーバイドにより詰まりのないきれいな切削が可能です |
| コンポジットレジン | タングステンカーバイド | 硬度はPMMAに近く、カーバイドで効率的に加工できます |
| 金属合金(CoCr、Ti) | タングステンカーバイド(コーティング) | コーティングカーバイドまたは金属専用切削バーが必要です |
主要ミリングシステムに対応するミリングバーの全ラインアップは、CAD/CAM用ミリングバー製品カテゴリーをご覧ください。
確認すべき主な仕様
ミリングバーを注文する際は、複数の仕様が適合性と性能を決定します。これらのいずれかを誤ると、マシンに取り付けられないバーや、十分な結果を得られないバーを選ぶことになります。
シャンク径
シャンクはミリングマシンのコレットに挿入される円筒状の部分です。歯科ミリングで一般的なシャンク径には3mm、4mm、6mmがあります。バーのシャンクがマシンのコレットサイズに正確に適合することを必ず確認してください。
切削径
バーが形成できる最小内径を決定します。切削径が小さいほど細かなディテールを加工できますが、パス数が増え、ミリング時間も長くなります。歯科ミリングでは、通常0.5mmから2.5mmの切削径のバーが使用されます。
全長
バーの長さは、マシンのツールホルダー仕様に適合していなければなりません。短すぎるバーは材料ブロックの深部まで届かず、長すぎるバーは過度の振動やたわみを引き起こす可能性があります。
コーティング
一部のタングステンカーバイドバーには、窒化チタン(TiN)やダイヤモンドライクカーボン(DLC)などの追加コーティングが施されています。これらのコーティングは摩擦を低減し、工具寿命を延ばし、研磨性材料に対する性能を向上させます。
ミリングバーのメンテナンスと交換
最高品質のミリングバーであっても消耗品です。使用に伴って摩耗するため、修復物の精度を維持するには定期的な交換が必要です。実用的なメンテナンス手順は次のとおりです。
- 各ミリングサイクル後に洗浄する。超音波洗浄器、またはイソプロピルアルコールを含ませた柔らかいブラシを使用し、フルートやダイヤモンド表面から材料残留物を除去します。
- 拡大して点検する。切刃の欠け、ダイヤモンドコーティングの摩耗、シャンクの目に見える傷を確認します。これらの兆候があれば、バーを交換してください。
- ミリングサイクルを記録する。ほとんどのメーカーは、バー1本あたりの推奨ミリングサイクル数を定めています。各サイクルを記録し、交換時期を把握します。
- 適切に保管する。接触による損傷を防ぐため、バーは元の包装または専用ホルダーに保管してください。バーを引き出しにばらばらに入れないでください。
摩耗したバーを使用寿命を超えて使い続けると、マージン適合の悪い修復物ができ、再製作の費用や患者の待ち時間が増えるおそれがあります。交換用バーの費用は、失敗した修復物の費用を常に下回ります。
バーの問題によって生じる一般的なミリング不良
修復物に欠陥がある状態でミリングマシンから出てきた場合、まずバーを確認することが重要です。ここでは、一般的な問題とバーに関連する原因を紹介します。
粗い表面または筋状の表面
通常、これはきれいに切削できなくなった摩耗バー、または加工材料に対してフルート数が適切でないバーを示します。バーを交換し、ツールパス設定を確認すると、通常この問題は解決します。
不正確なマージン
過度な長さや摩耗したコレットなどが原因でバーがたわむと、デジタル設計からずれたマージンが形成されます。バーとコレットの両方に摩耗がないか確認してください。
セラミック修復物のチッピング
摩耗したダイヤモンドバー、または過度な送り速度で硬質セラミックスをミリングすると、エッジのチッピングが生じる可能性があります。送り速度を下げ、新しいバーを使用すると、通常この問題を解消できます。
ミリングを技工所のワークフローに組み込む
ミリングはデジタル歯科技工ワークフローの一段階にすぎません。ミリング前には、適切なセメントスペース、コネクター寸法、咬合形態を設定してCADソフトウェア上で設計を最適化する必要があります。ミリング後には通常、焼結、ステイン、グレージング、ポリッシングなどの仕上げ工程が必要です。
ジルコニア修復物を扱う場合は、新しいダイヤモンドバー技術に関する当社ガイドが、バーの革新がミリングとチェアサイド調整の両方に与える影響を理解するのに役立ちます。
ミリング後の手作業による仕上げやポリッシングも行う技工所向けに、当社のダイヤモンド歯科用バー製品ラインでは、修復物を歯科医院へ納品する前の仕上げに必要な一般的な形状と粒度を取り揃えています。
デジタル歯科医療の拡大に伴い、信頼性が高く精密に製造されたミリングバーの需要は今後も増加します。高品質なバーに投資し、規律あるメンテナンススケジュールを守ることが、安定した修復物品質と効率的な技工所生産への最短経路です。



