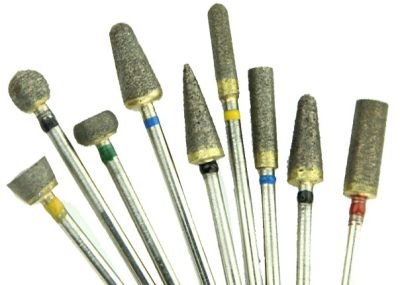
ジルコニアや二ケイ酸リチウムなどのセラミック修復材料は、歯科医師や歯科技工士が扱う材料の中でも特に硬いものです。標準的なカーバイドバーや電着ダイヤモンドバーでは、これらの修復物の切断や調整に十分対応できないことがあります。焼結ダイヤモンドバーは実用的な解決策です。バー本体全体にダイヤモンド粒子を埋め込んだ構造により、表面コーティングタイプよりも長期間にわたり安定した切削性能を発揮します。
本ガイドでは、焼結ダイヤモンドバーの仕組み、選ぶべき形状と粒度、そして最新のセラミック材料をきれいかつ正確に切削するためのテクニックを解説します。
焼結ダイヤモンドバーの違い
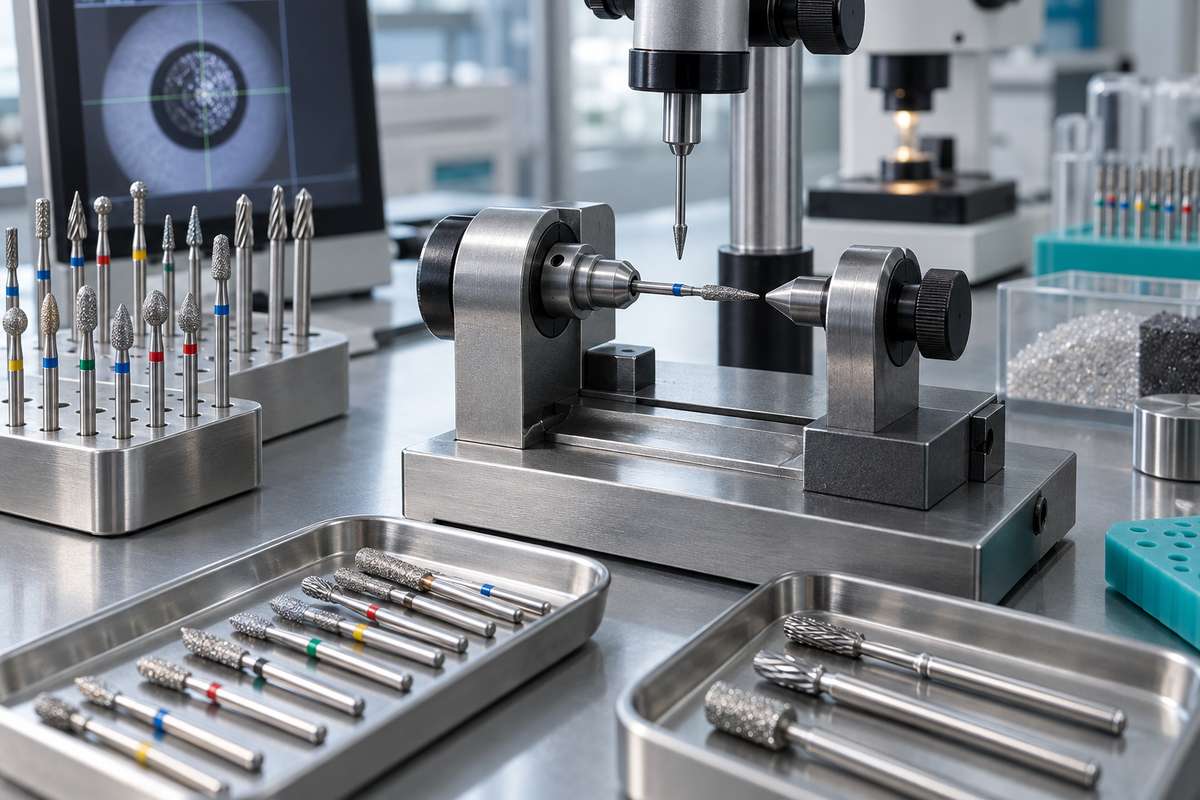
金属シャンクにダイヤモンド粒子を1層だけ結合する電着ダイヤモンドバーとは異なり、焼結バーは高温・高圧下でダイヤモンド粒子と金属マトリックスを融合して製造されます。外層が摩耗すると新しいダイヤモンド結晶が継続的に露出するため、焼結バーは大幅に長い使用寿命を実現します。
この構造はセラミックに特に適しています。例えばジルコニアは、モース硬度で約8.5に相当します。単層の電着バーはこのような材料に対して切削力をすぐに失うことがありますが、焼結バーはより多くの処置を通じて性能を維持します。
セラミック作業における主な利点
- 長寿命:複数のダイヤモンド層により、電着バーなら交換が必要になる時点を過ぎても切削を継続できます。
- 安定した性能:新しいダイヤモンド粒子が常に露出するため、切削速度が比較的一定に保たれます。
- 発熱の低減:ダイヤモンドが均一に分布しているため摩擦を抑え、修復物や周囲組織への熱損傷リスクを低減します。
- 汎用性:ジルコニア、二ケイ酸リチウム(例:IPS e.max)、アルミナ、その他のガラスセラミックに有効です。
適切なバー形状の選び方
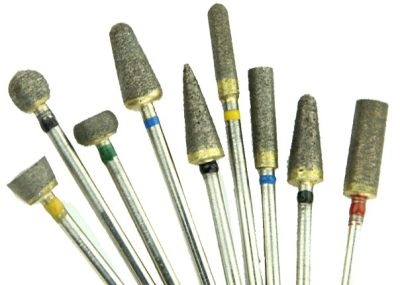
焼結ダイヤモンドバーにはさまざまなプロファイルがあります。適切な形状は、具体的な処置とアクセスする部位によって異なります。
シリンダーおよびフラットエンドシリンダー
平面の形成や、クラウンまたはブリッジを直線的に切断する作業に適しています。平らな先端により、修復物上を移動する際に一定の深さで予測可能かつ制御された切削経路を得られます。フルコンツアーのジルコニアクラウンを撤去のために分割する場合や、セラミックアバットメントの高さを減じる場合に使用します。
コーンおよびテーパー
テーパー形状は咬合面から下方向に修復物を分割する作業に適しています。細いプロファイルにより、隣接歯や修復物を傷つけずに狭い隣接面領域へアクセスできます。中テーパーのコーンは、スペースが限られたマルチユニットブリッジのコネクターを切断する際に特に有効です。
フレーム
フレーム形状のバーは、細かなマージン調整や仕上げ作業に適しています。尖った先端は歯肉縁下のマージンに届き、幅広い本体で大きな輪郭面を滑らかに仕上げます。
ボールおよびラウンド
ラウンド形状の焼結バーは、セラミッククラウンにアクセスホールを形成する際に便利です。例えばジルコニア修復物を通して根管治療用のアクセス開口部を作る場合に使用します。きれいで丸い入口を形成できます。
粒度選択ガイド
作業に合った粒度を選ぶことで、時間の無駄を防ぎ、修復物への過剰な加工を避けられます。
| 粒度 | 粒子サイズ | 適した用途 |
|---|---|---|
| 粗目 | 150–180 µm | 大量除去、クラウンの分割、材料の迅速な減量 |
| 中目 | 100–120 µm | 一般的な調整、咬合面の再形成 |
| 細目 | 40–60 µm | マージンの仕上げ、切削面の平滑化 |
| 超細目 | 20–30 µm | 研磨前の表面処理 |
セラミックの調整作業の多くでは、中目から始め、仕上げに細目へ移行します。ブリッジを完全に分割する場合など、大幅な材料除去が必要なときに粗目を使用してください。
セラミック切削のテクニック
優れた焼結ダイヤモンドバーでも、テクニックが不適切であれば性能を発揮できません。以下のガイドラインにより、結果とバーの寿命を最大化できます。
圧力と速度
軽く断続的な圧力をかけます。過度な力は発熱を招き、バー表面を目詰まりさせて切削を遅らせます。ダイヤモンド粒子に作業を任せてください。ベンチモーターで使用するラボ用ダイヤモンドバーの一般的な速度は、材料に応じて15,000~25,000 RPMです。
注水
口腔内でセラミックを切削する際は、必ず注水スプレーを使用してください。ジルコニアと二ケイ酸リチウムは熱伝導性が低く、局所的な過熱により修復物を弱めるマイクロクラックが生じる可能性があります。ラボでは、スプレーシステムがない場合、定期的に水へ浸ける方法も使用できます。
切削動作
バーを1か所に保持するのではなく、掃くような、またはブラッシングする動作を使用します。これによりバーのヘッド全体に摩耗が均等に分散し、セラミック表面に溝が形成されるのを防ぎます。均一な結果を得るため、各パスを少し重ねてください。
断続的な接触
数秒ごとにバーを修復物から離します。この短い休止により冷却が行われ、金属マトリックスの過熱を防ぎます。過熱すると、バー本体からダイヤモンドが早期に失われる可能性があります。
一般的な用途
クラウンの撤去
合着されたジルコニアクラウンを撤去する場合、粗目のシリンダー型焼結バーで頬側から舌側へ制御されたスロットを作ります。目的は、下にある支台歯に触れずにセラミックを切断することです。スロットがセメント層に達したら、クラウンスプレッダーで下の歯質を破折させずに分離を完了できます。
咬合調整
合着後、セラミッククラウンの高点を咬合紙で確認し、中目のフレーム形状またはフットボール形状の焼結バーで減量します。軽く短いストロークにより、咬合形態にくぼみができるのを防ぎます。
インプラントブリッジの分割
マルチユニットのジルコニアインプラントブリッジは、テーパー型焼結バーを使用してポンティック部位で分離できます。厚いコネクターの分割には相当な時間がかかるため、焼結バーの長い使用寿命が特に役立ちます。
セラミックを通した根管治療用アクセス
ラウンド形状の焼結バーは、カーバイド製品よりもフルコンツアーのジルコニアクラウンを予測可能に貫通できます。小径バーでアクセス点を形成し、必要に応じて大きなラウンドバーで広げます。この工程では厚いセラミック層により大きな熱が発生するため、全体を通して安定した注水を維持してください。
メンテナンスと長寿命化
焼結ダイヤモンドバーは電着タイプより長持ちしますが、適切なケアが必要です。使用寿命を最大化するため、以下を実施してください。
- ダイヤモンド表面にセラミック debris が詰まるのを防ぐため、使用後すぐにバーを洗浄します。超音波洗浄器が適しています。詳細はダイヤモンドバーの洗浄ガイドをご覧ください。
- メーカーの指示に従って滅菌します。多くの焼結バーは、標準的なオートクレーブサイクルに耐え、損傷しません。
- 使用前にバーを点検します。金属コアまで摩耗しているものや、ハンドピース上で振れがあるものは廃棄してください。
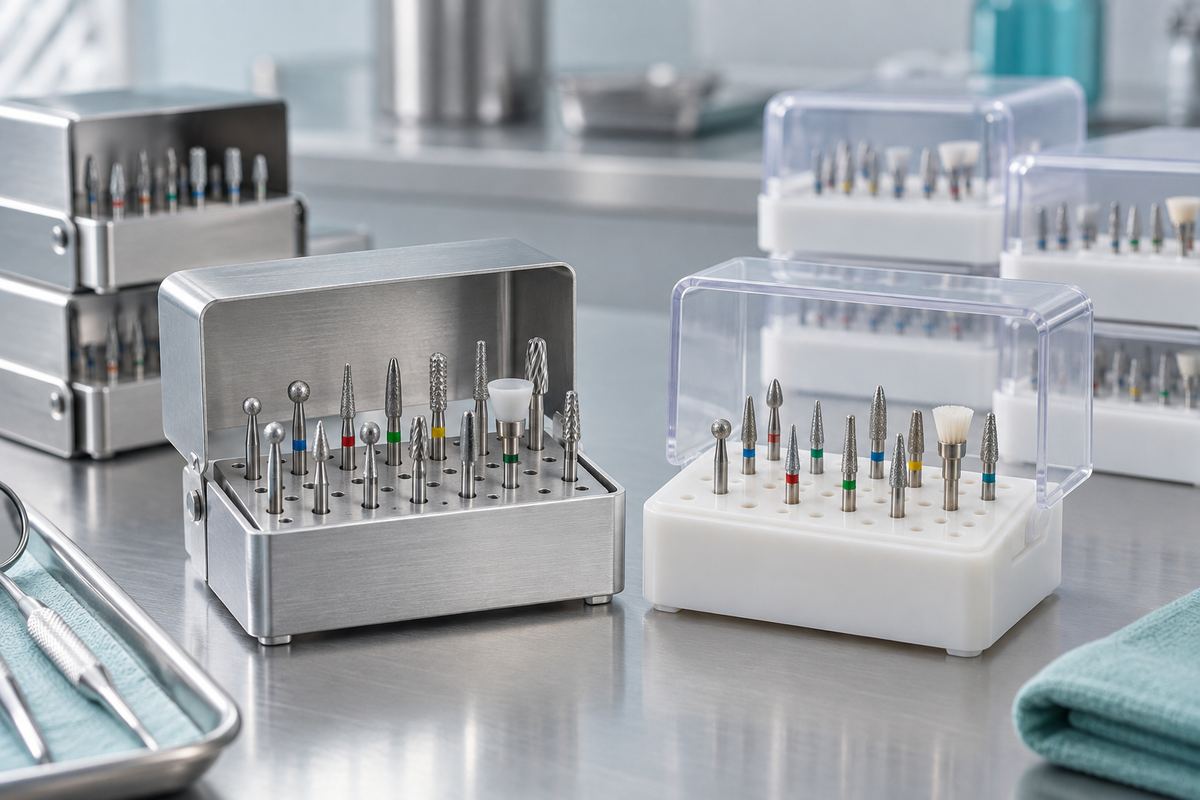
- 作業端が接触損傷を受けないよう、整理されたスタンドまたはブロックに保管します。
焼結バーとその他の切削オプションの比較
セラミック作業において、焼結ダイヤモンドバーは他の器具と比べてどうでしょうか。
| 器具 | セラミック切削能力 | 使用寿命 | 1回あたりのコスト |
|---|---|---|---|
| 焼結ダイヤモンドバー | 非常に優れている | 長い | 低い |
| 電着ダイヤモンドバー | 良好(初期)、低下する | 短~中程度 | 中程度 |
| タングステンカーバイドバー | ジルコニアには不向き | 中程度 | 変動 |
| ダイヤモンドディスク | 分割専用として良好 | 短い | 中程度 |
歯科用ダイヤモンドバーは、セラミック処置における主要な選択肢です。その中でも焼結タイプは、硬質セラミックに対する切削力と耐久性のバランスに優れています。
まとめ
焼結ダイヤモンドバーは、現代のセラミック修復物の要求に対応する専用設計です。多層ダイヤモンド構造により、単層タイプと比べて長寿命、安定した切削性能、処置あたりの優れたコストパフォーマンスを実現します。失敗したジルコニアクラウンの撤去、咬合接触の調整、根管治療用アクセスの形成など、硬質材料に必要な切削力を提供します。適切な形状と粒度を選び、軽い圧力をかけ、適切に注水し、確実なメンテナンスを行うことで、臨床医や歯科技工士はジルコニア、二ケイ酸リチウム、その他の先進セラミックを自信を持って正確に加工できます。