
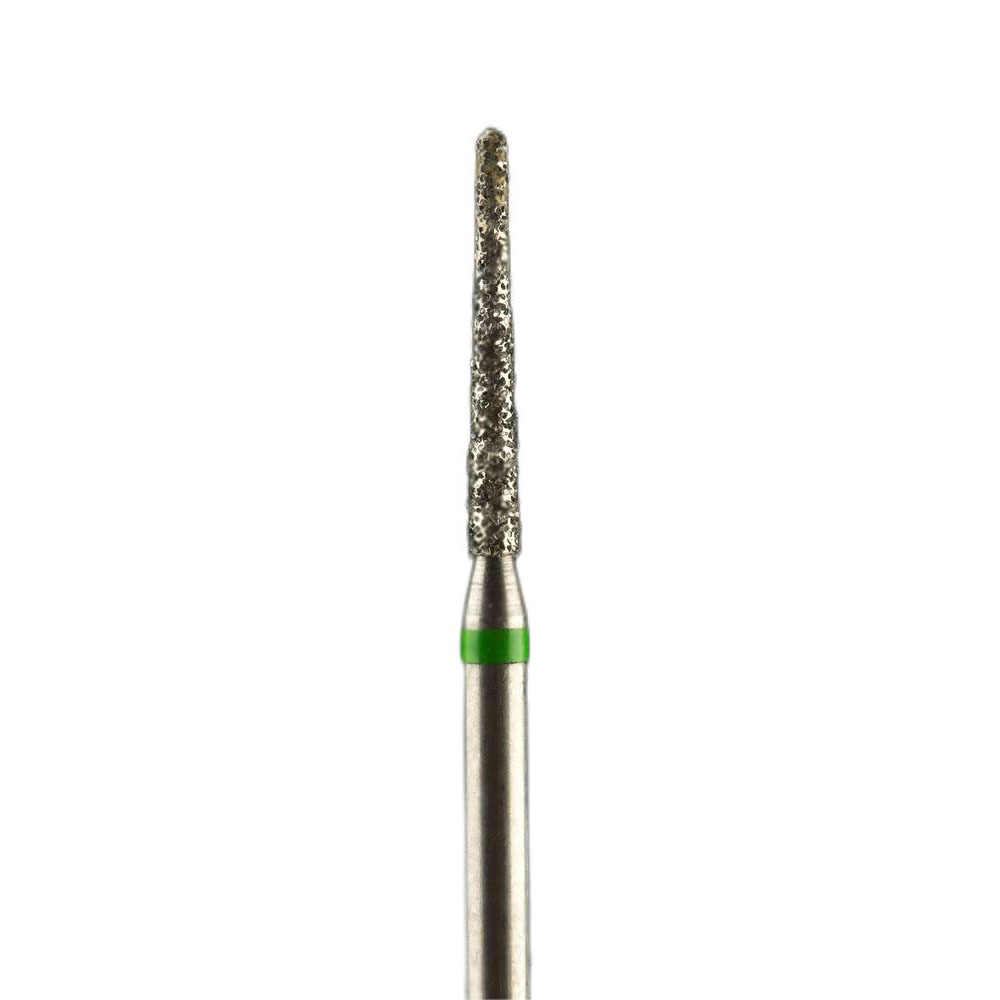
すべてのダイヤモンドバーは、シャンク、ネック、ヘッドという3つの機能セクションで構成されており、それぞれがバーとハンドピースの適合性、形成部位への到達性、切削性能を左右します。ダイヤモンドバーの構造を理解することは単なる知識ではありません。注文ミスを防ぎ、チェアタイムを短縮し、各形成処置で安定した結果を得るための最も確実な方法です。回転切削器具メーカーとして、これら3つの部分のわずかな違いが臨床結果をどのように変えるかを実際に確認しています。
このガイドでは、各構成部品を詳しく解説し、シャンクシステムを比較し、ヘッド形状ごとの最適な用途を整理するとともに、業界全体で使用される粒度とカラーコードシステムについて説明します。
ダイヤモンドバーの3つの主要部分
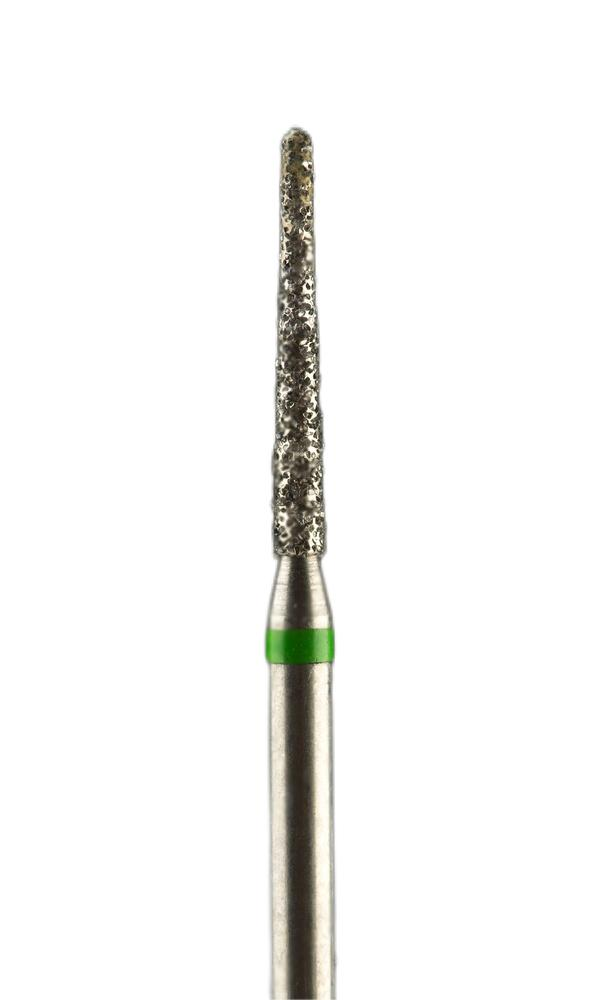
ブランドにかかわらず、すべての歯科用ダイヤモンドバーは同じ3分割構造を備えています。
- シャンク – ハンドピースに固定される滑らかな円筒形の軸です。直径と長さによってハンドピースとの適合性が決まります。
- ネック – シャンクとヘッドの間をつなぐテーパー状の移行部です。ネックの長さと太さは、臼歯部や歯肉縁下マージンへのアクセスに影響します。
- ヘッド(作業端) – 実際に切削を行うダイヤモンドコーティングチップです。形状、直径、粒度によって実施できる形成の種類が決まります。
適切なバーを選ぶには、3つすべてのセクションをハンドピース、アクセス要件、処置内容に合わせる必要があります。
シャンクの種類:FG vs RA vs HP
ダイヤモンドバーを選択する際、最初に確認すべきなのがシャンクです。ハンドピースに合わないシャンクを使用すると、チャック機構を損傷したり、危険な振れが生じたりする可能性があります。歯科で標準的なシャンクは、FG(フリクショングリップ)、RA(ライトアングル)、HP(ハンドピース)の3種類です。
シャンク比較表
| シャンクタイプ | 直径 | ハンドピースタイプ | 主な用途 |
|---|---|---|---|
| FG (Friction Grip) | 1.6 mm | 高速エアタービン | クラウン形成、窩洞形成、インレー・オンレー形成、チェアサイドでの一般的な切削 |
| RA (Right Angle) | 2.35 mm (ラッチタイプ) | 低速コントラアングル | う蝕除去、予防処置、到達しにくい部位の仕上げ |
| HP (Handpiece) | 2.35 mm (ストレート) | ストレートノーズコーンハンドピース | 技工所でのトリミング、模型作業、補綴物・装置の調整 |
FGシャンクは、臨床現場で圧倒的に一般的です。ラッチやねじを使わず、摩擦だけでハンドピースに固定されるため、処置中のバー交換を迅速に行えます。形状と粒度を豊富に取り揃えたFGダイヤモンドバーをご覧ください。
RAシャンクは基部付近にノッチがあり、コントラアングルヘッドのラッチ機構にかみ合います。低いrpm域に適しているため、う蝕除去のような制御性と触知感覚が求められる処置に適しています。
HPシャンクは作業台での使用を想定して設計されています。歯科技工所で模型のトリミング、暫間クラウンの調整、可撤性補綴物の仕上げに使用するストレートハンドピースに適合します。技工用HPダイヤモンドバーのカタログをご覧ください。
ネック:長さとテーパーが重要な理由
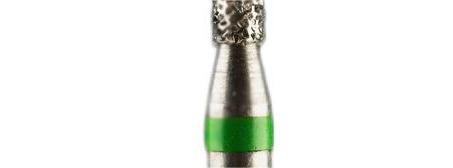
ネックは見落とされがちですが、臨床での到達性に直接影響します。長く細いネックは、深い歯肉縁下マージンや狭い隣接面スペースへのアクセスを向上させ、臼歯部クラウン形成で重要です。ただし、ネックが長いほどバーの剛性は低下し、高速回転時の振動が増加する可能性があります。
メーカーは、人気のあるヘッド形状の多くについて、標準ネックとロングネックのバリエーションを提供しています。一般的な目安は次のとおりです。
- 標準ネック – 多くの前歯および小臼歯形成に十分です。剛性が高く、たわみが少なくなります。
- ロングネック(サージカルレングス) – 第二大臼歯の深いディープシャンファーまたはショルダー仕上げ、ならびに歯肉縁下マージンの調整に適しています。
注文時に延長された到達性が必要な場合は、カタログ番号に「L」または「surgical length」の表記があるか確認してください。
ヘッド形状と用途
ヘッドはダイヤモンドバーの作業端であり、その形状が切削の種類を決定します。歯科用ダイヤモンドバーには数十種類のヘッドプロファイルがありますが、臨床作業の多くは6つの基本形状に依存しています。
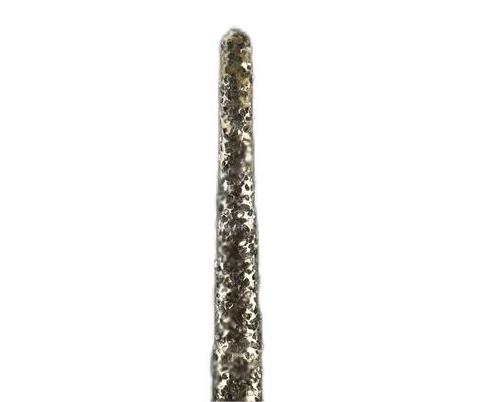
ヘッド形状別用途ガイド
| ヘッド形状 | 主な用途 |
|---|---|
| ラウンド(ボール) | 初期窩洞開拡、クラウン形成の深さ規制孔、髄室へのアクセス |
| フレーム | 歯肉縁下マージンの仕上げ、隣接面削合、薄いフェザーエッジマージン |
| テーパー(コーン) | クラウン・ブリッジ形成のテーパーおよび咬合面削合、インレーの発散壁形成 |
| フラットエンドテーパー(シャンファー) | シャンファーマージンの形成、PFMおよびジルコニアクラウンのショルダー仕上げ線 |
| シリンダー(フラットエンド) | フラットショルダーマージン、咬合面の大幅削合、ベニア形成 |
| ホイール(ディスク) | 咬合面溝の仕上げ、シート部の形成、コンタクトポイントの切断 |
| フットボール(エッグ) | 凹状の咬合面形態、舌側窩の調整 |
| ニードル | 細部の処置、狭い隣接面スロットへのアクセス |
テーパーおよびフラットエンドテーパーバーは、1本の器具で制御された軸壁削合と一貫した仕上げ線を形成できるため、クラウン形成キットの大部分を占めています。ラウンドバーは、壁の形成にテーパーへ切り替える前の初期歯牙開拡用として標準的に使用されます。
ダイヤモンドの粒度とカラーコード
ダイヤモンドバーは、ヘッドに結合されたダイヤモンド粒子のサイズによって分類されます。粒度は切削性の強さと、切削後に残る表面仕上げを決定します。業界では、シャンクのユニバーサルカラー帯システムにより、粒度をひと目で識別できます。
粒度一覧
| カラーバンド | 粒度分類 | 粒径 (μm) | 一般的な用途 |
|---|---|---|---|
| ブラック | 超粗目 | 150–180 | 大量の迅速な切削、旧クラウンの除去 |
| グリーン | 粗目 | 125–150 | 初期クラウン形成時の高速切削 |
| ブルー | 中目(標準) | 100–120 | 一般的な形成、最も一般的な粒度 |
| レッド | 細目 | 50–75 | マージンの仕上げ、形成壁の平滑化 |
| イエロー | 超細目 | 25–50 | 最終仕上げ、コンポジットおよびセラミックのプレポリッシング |
| ホワイト | 極細目 | 10–25 | 研磨、最終的な表面仕上げ |
一般的な臨床ワークフローでは、粗目から細目へと移行します。初期形成にはブルーバンド(中目)のバーを使用し、その後、同じ形状のレッドバンド(細目)のバーに替えてマージンを整え、壁を平滑化します。セラミックまたはコンポジットの仕上げには、イエローバンド(超細目)のバー、または専用のダイヤモンドストーンポリッシャーで工程を完了します。
ダイヤモンドの結合方法:電着と焼結
ダイヤモンド粒子を金属ヘッドに固定する方法は、切削性能、寿命、コストに影響します。市場では主に次の2種類の方法が使用されています。
電着(単層)ダイヤモンドバー
- ニッケルまたはクロムの電着処理により、1層のダイヤモンド粒子をヘッドに結合します。
- ダイヤモンド粒子が大きく露出するため、初期切削が強力です。
- 単層のダイヤモンドが摩耗すると、切削効率が低下します。
- 製造コストが低く、多くの歯科医院で使用される標準的な使い捨てまたは半使い捨てダイヤモンドバーです。
- 安定した切れ味が最も重要となる単回使用または限定使用のプロトコルに適しています。
焼結(多層)ダイヤモンドバー
- ダイヤモンド粒子を金属マトリックス全体に混合し、熱と圧力で一体化します。
- 表面層が摩耗すると、その下から新しいダイヤモンド粒子が露出します。
- 電着バーよりも長寿命で、技工所での使用や高負荷のトリミングに適しています。
- 初期の切削力はやや穏やかですが、時間が経過してもより安定した切削が可能です。
- 単価は高いものの、大量使用する技工所では1回あたりのコストを抑えられます。
チェアサイドの臨床処置では、電着FGダイヤモンドバーが標準です。技工所でのトリミングや補綴物の調整には、焼結HPバーのほうが長寿命で適しています。
ダイヤモンドバーの番号の読み方
多くのメーカーは、回転器具にISO番号体系(ISO 6360)を採用しています。一般的なダイヤモンドバーのコードには、次の4つの情報が順番に含まれます。
- シャンクタイプ – FG、RA、HPを示す接頭辞またはコード。
- ヘッド形状 – プロファイル形状を示す数値コード(例:801 = ラウンド、850 = テーパーラウンドエンド、856 = テーパーフラットエンド)。
- ヘッド径 – 10分の1mm単位で表示(例:012 = ヘッド径1.2 mm)。
- 粒度 – シャンクのカラーバンド、およびカタログ上では文字の接尾辞で示される場合があります(C = 粗目、M = 中目、F = 細目、SF = 超細目)。
たとえば、FG 856-012-Mと表示されたバーは、フリクショングリップ、テーパーフラットエンド(シャンファー)形状、ヘッド径1.2 mm、中目を意味します。番号の読み方を理解すれば、再注文時の迷いを減らせます。
ダイヤモンドバー選定の実用的なポイント
基本構造を確認したところで、回転器具の製造経験に基づく選定原則をご紹介します。
- まずハンドピースに合うシャンクを選びます。当然のように思えますが、異なるシャンクを混在させて注文することは、最も一般的な購買ミスの一つです。
- 最もよく使用する形状は2種類の粒度で在庫します。形成用の中目と仕上げ用の細目があれば、多くの処置を過度な器具交換なしで対応できます。
- 必要なマージンに適したヘッド形状を使用します。シャンファーマージンにはフラットエンドテーパー、ナイフエッジマージンにはフレームまたはニードル形状が必要です。1つの形状ですべてに対応しようとしないでください。
- 電着バーは切れ味が鈍る前に交換します。摩耗したダイヤモンドバーは熱と圧力を増加させ、歯髄損傷や歯質のマイクロクラックのリスクを高めます。
- 技工所での作業には焼結バーを検討します。毎日複数の補綴物をトリミングする場合、長寿命により高い単価を正当化できます。
特定の処置にダイヤモンドとタングステンカーバイドのどちらを使用するか検討している場合は、カーバイドバーとダイヤモンドバーの比較で、それぞれの材質の特長を詳しく説明しています。形成後の研磨工程については、シリコンラバーポリッシングバーのガイドをご覧ください。
まとめ
ダイヤモンドバーの各部であるシャンク、ネック、ヘッドは、それぞれ異なる機械的機能を担います。シャンクはハンドピースとの互換性を決定し、ネックはアクセス性と剛性を左右します。ヘッド形状、粒度、結合方法が切削特性を決定します。これらの要素がどのように連携するかを理解すれば、確信を持って注文でき、余剰在庫を減らせます。
B&D Technologiesでは、あらゆるシャンクタイプ、ヘッド形状、粒度分類のダイヤモンドバーを製造しています。診療室用の患者ごとの使い捨てFGバーでも、技工所用の焼結HPバーでも、当社のカタログは臨床および技工の幅広い用途に対応しています。



