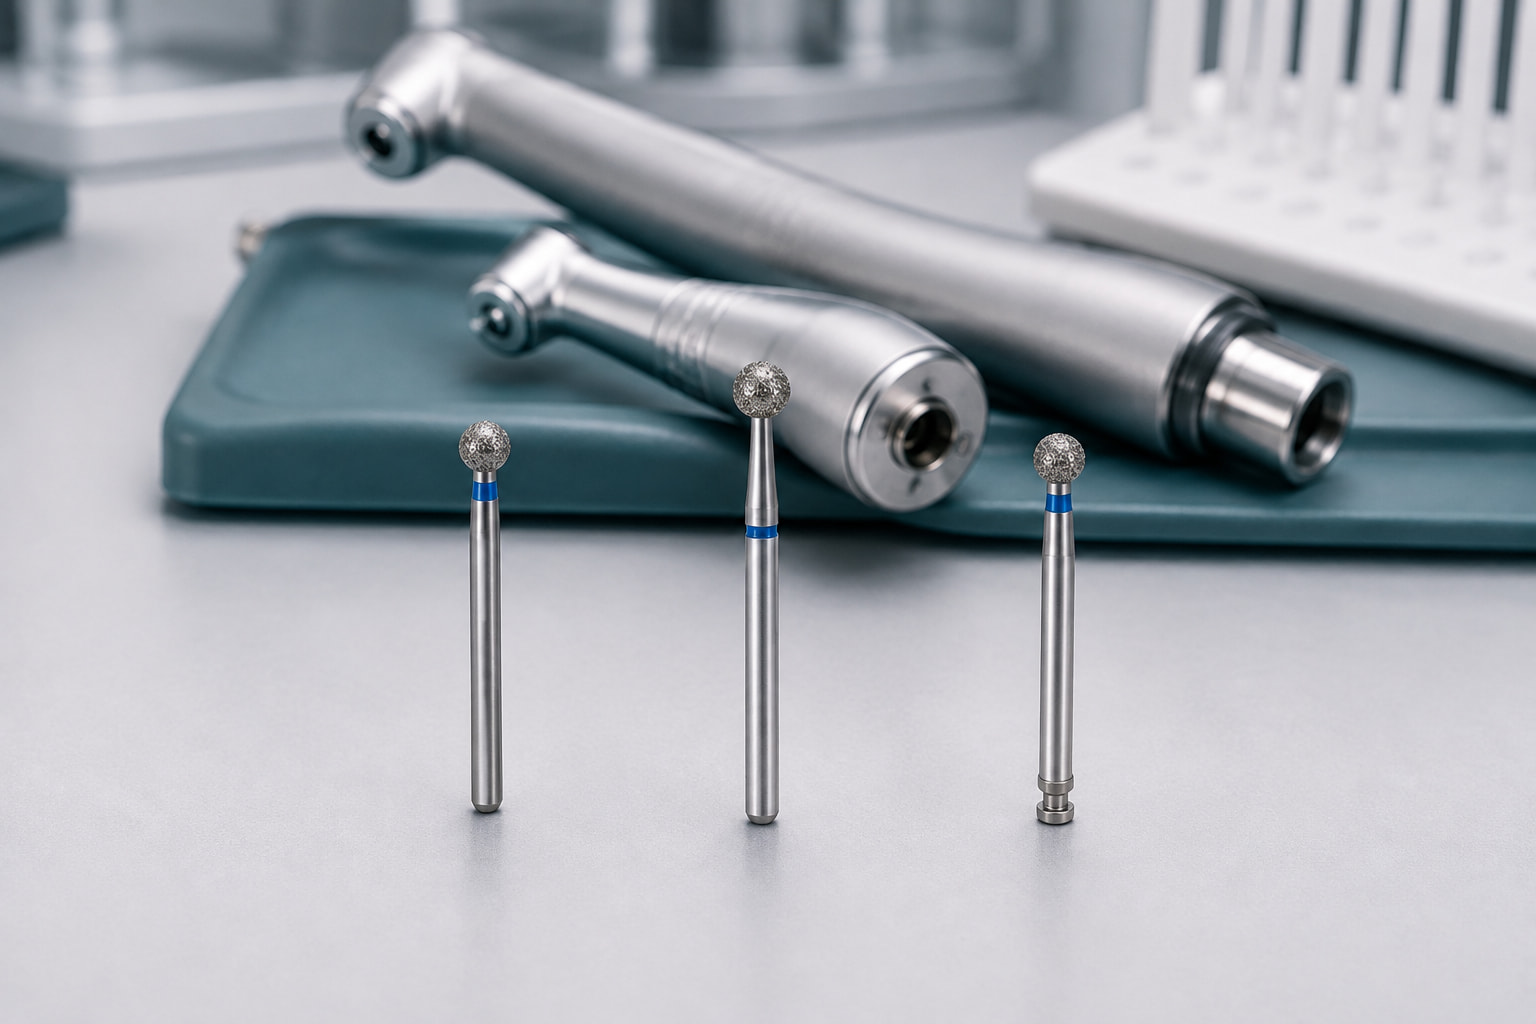
La scelta della fresa dentale corretta inizia dall'identificazione del gambo. Le frese dentali sono prodotte con geometrie del gambo specifiche per adattarsi ai diversi meccanismi di bloccaggio del mandrino, alle velocità operative e alle applicazioni cliniche o di laboratorio. Inserire un gambo incompatibile in un manipolo può causare slittamento del mandrino, eccentricità della fresa, danni interni al mandrino o espulsione dello strumento ad alte velocità di rotazione.
Gli acquirenti all'ingrosso, i distributori dentali e i responsabili dell'inventario degli studi devono mantenere scorte standard dei tre principali tipi di gambo per frese: Friction Grip (FG), Right Angle con ritenzione a chiavetta (RA) e gambo diritto per manipolo (HP). Comprendere le dimensioni esatte, i meccanismi di bloccaggio e le tolleranze operative di ciascun tipo di gambo garantisce risultati procedurali costanti e prolunga la durata del mandrino del manipolo.
Gambi Friction Grip (FG): frese cliniche ad alta velocità
I gambi Friction Grip (FG) sono progettati per turbine ad aria ad alta velocità e manipoli dentali elettrici operanti a velocità comprese tra 100,000 RPM e 450,000 RPM. Il gambo FG standard presenta un cilindro liscio e diritto, senza tacche o scanalature di ritenzione. I mandrini dei manipoli fissano la fresa esclusivamente mediante la frizione meccanica esercitata da una pinza metallica a molla o con pulsante.
I gambi FG standard hanno un diametro nominale di 1.60 mm. La lunghezza operativa varia in base ai requisiti di accesso della procedura:
- FG standard: lunghezza totale di 19 mm. Utilizzato per la preparazione primaria delle cavità, la riduzione occlusale e le procedure restaurative generali con frese diamantate come 001-010M e 001-012M.
- Gambo FG corto (FG SS): lunghezza totale di 16 mm. Progettato per l'odontoiatria pediatrica e l'accesso posteriore nei pazienti con apertura della bocca limitata.
- FG chirurgico / gambo lungo (FG L / FG Surg): lunghezza totale di 25 mm. Offre una portata estesa per estrazioni chirurgiche, sezionamento delle corone e accesso endodontico.
Quando si acquistano frese FG all'ingrosso, la concentricità del gambo e la tolleranza del diametro sono parametri qualitativi fondamentali. Se il diametro del gambo è inferiore a 1.59 mm, il mandrino del manipolo non può generare una forza di ritenzione sufficiente, causando lo slittamento della fresa sotto carico di taglio. Se il diametro supera 1.61 mm, il gambo forza l'apertura della pinza del mandrino, provocando un'usura prematura dei cuscinetti e dei gruppi di bloccaggio del manipolo.
Gambi con ritenzione a chiavetta Right Angle (RA / CA): applicazioni cliniche a bassa velocità
I gambi Right Angle (RA), indicati anche come gambi Contra-Angle (CA), sono progettati per manipoli contrangolo a bassa velocità operanti a velocità comprese tra 5,000 RPM e 40,000 RPM. A differenza delle frese FG, un gambo RA non si basa interamente sulla frizione per rimanere fissato. Il gambo presenta invece una scanalatura di ritenzione meccanica e una tacca piatta alla base.
Le dimensioni e il design di ritenzione dei gambi RA comprendono:
- Diametro del gambo: diametro nominale di 2.35 mm (3/32 pollici).
- Lunghezza standard: lunghezza totale di 22 mm.
- Meccanismo di ritenzione: una tacca semicircolare all'estremità terminale si inserisce in una chiavetta rotante o in un fermo a pulsante all'interno della testa del contrangolo a bassa velocità. La superficie piatta trasmette direttamente la coppia di rotazione dall'albero motore senza affidarsi alla presa per frizione.
- RA lungo / chirurgico: lunghezza totale da 26 mm a 30 mm per escavazione profonda e rifinitura dei canali radicolari.
I gambi RA sono il formato standard per l'escavazione a bassa velocità, la finitura di amalgama e composito e la profilassi. Gli studi dentistici abbinano le frese RA a lucidatori rotanti come i gommini per lucidatura diamantati (come SR101M) e alle frese di finitura per levigare i margini delle restaurazioni senza rimuovere smalto sano o surriscaldare la polpa.
Gambi per manipolo (HP): laboratorio odontotecnico e lavorazioni extraorali al banco
I gambi per manipolo (HP) sono gambi cilindrici lunghi e diritti, progettati per manipoli dentali diritti, micromotori da laboratorio e torni da banco. Le frese HP operano a velocità da basse a medie, generalmente da 5,000 RPM a 35,000 RPM, quando i tecnici dentali richiedono una portata estesa e una coppia di rotazione elevata.
Specifiche standard dei gambi HP:
- Diametro del gambo: diametro nominale di 2.35 mm (3/32 pollici), identico al diametro del gambo RA.
- Lunghezza standard: lunghezza totale di 44 mm (circa 1.75 pollici).
- Meccanismo di ritenzione: cilindro liscio bloccato da una pinza manuale a rotazione o da un mandrino da laboratorio azionato a leva.
Poiché le frese HP condividono il diametro di 2.35 mm con le frese RA, i tecnici talvolta confondono i due tipi. Tuttavia, i gambi HP non hanno la tacca posteriore di ritenzione e sono due volte più lunghi delle frese RA standard. Inserire una fresa HP da 44 mm in un contrangolo clinico è fisicamente impossibile a causa della lunghezza e dell'assenza di ritenzione a chiavetta. Le frese HP vengono utilizzate per rifinire basi di protesi in acrilico, sezionare modelli in gesso, molare strutture in lega metallica e modellare restauri CAD/CAM prima della sinterizzazione finale.
Confronto dei tipi di gambo delle frese dentali
La tabella seguente illustra le principali specifiche meccaniche, le dimensioni standard, le velocità operative e le applicazioni cliniche dei gambi FG, RA e HP.
| Tipo di gambo | Designazione ISO | Diametro (mm) | Lunghezza standard (mm) | Tipo di manipolo | Intervallo di velocità (RPM) | Principale uso clinico / di laboratorio |
|---|---|---|---|---|---|---|
| FG (Friction Grip) | ISO 314 | 1.60 | 19 | Turbina ad alta velocità / elettrico | 100,000 – 450,000 | Preparazione cavitaria, preparazione della corona, riduzione estesa dello smalto |
| Gambo FG corto | ISO 313 | 1.60 | 16 | Turbina ad alta velocità | 100,000 – 450,000 | Accesso pediatrico, spazio interocclusale limitato |
| FG chirurgico | ISO 316 | 1.60 | 25 | Manipolo chirurgico ad alta velocità | 100,000 – 450,000 | Odontotomia, sezionamento radicolare, rimozione ossea |
| RA / CA (ritenzione a chiavetta) | ISO 204 | 2.35 | 22 | Contrangolo a bassa velocità | 5,000 – 40,000 | Rimozione della carie, finitura, lucidatura del composito |
| RA lungo (Endo) | ISO 205 | 2.35 | 26 | Contrangolo a bassa velocità | 5,000 – 30,000 | Escavazione profonda della cavità, accesso endodontico |
| HP (laboratorio) | ISO 104 | 2.35 | 44 | Manipolo diritto / micromotore | 5,000 – 35,000 | Rifinitura dell'acrilico, adattamento dei modelli, molatura in laboratorio |
Errori comuni di incompatibilità dei gambi e prevenzione
Le incompatibilità tra i gambi delle frese e i mandrini dei manipoli causano danni alle apparecchiature e tempi di inattività clinica. I responsabili dell'inventario e il personale clinico dovrebbero prestare attenzione a quattro comuni errori di approvvigionamento e gestione:
- Tentare di utilizzare frese HP in contrangoli a bassa velocità: i gambi HP e RA condividono un diametro di 2.35 mm, ma i gambi HP non hanno la scanalatura di ritenzione richiesta dalle teste con chiavetta. Una fresa HP diritta non può bloccarsi in un manipolo contrangolo.
- Inserire frese RA in manipoli diritti da laboratorio: sebbene una fresa RA entri in una pinza per manipolo diritto da 2.35 mm, la lunghezza di 22 mm è spesso troppo ridotta per le attività di laboratorio e l'estremità con tacca può ridurre l'area di presa della pinza.
- Utilizzo di gambi FG usurati nelle turbine con pulsante: le frese FG riutilizzabili sottoposte a cicli ripetuti in autoclave o a pulizia chimica possono sviluppare erosione superficiale del gambo. Una riduzione del diametro di soli 0.02 mm consente alla fresa di slittare o fuoriuscire durante il taglio ad alta velocità.
- Conservazione errata con miscelazione dei formati di gambo: gli studi che conservano insieme, senza separarli, frese FG, RA e HP rischiano contaminazioni incrociate ed errori di selezione. Organizzare l'inventario degli strumenti rotanti in porta-frese autoclavabili etichettati, come i supporti sterilizzabili per frese (SKU BB201, BB202, BB212), evita di confondere i gambi durante la preparazione dei vassoi.
Per configurazioni cliniche standardizzate, acquistare kit per studi dentistici preconfigurati, come 4104 e 4105, garantisce che tutte le frese siano compatibili con lo standard dei manipoli dello studio (FG per le preparazioni ad alta velocità e RA per la rifinitura a bassa velocità).
Standard di qualità produttiva per gli acquirenti all'ingrosso
Gli acquirenti all'ingrosso che valutano i produttori di frese devono verificare tre criteri produttivi per garantire la compatibilità dei gambi con i diversi manipoli dei clienti:
- Concentricità del gambo (TIR): il Total Indicated Runout (TIR) deve rimanere inferiore a 0.01 mm lungo l'intera lunghezza del gambo. Un TIR elevato produce vibrazioni del manipolo, margini di preparazione irregolari e guasti precoci della cartuccia della turbina.
- Trattamento termico e durezza: i gambi in acciaio inox devono mantenere una durezza Rockwell (HRC) compresa tra 45 e 50. Un acciaio troppo morbido si deforma sotto la pressione del mandrino; un acciaio eccessivamente duro diventa fragile e si rompe alla giunzione collo-gambo.
- Resistenza alla corrosione durante la sterilizzazione in autoclave: le frese premium utilizzano gambi in acciaio inox di grado chirurgico, resistenti all'ossidazione durante i cicli standard di sterilizzazione a vapore a 134°C.
BurDental gestisce uno stabilimento produttivo certificato ISO 13485, fondato nel 2008, che produce frese dentali con gambi FG, RA e HP rettificati con precisione. Per i rivenditori dentali sono disponibili ordini direttamente dalla fabbrica, confezioni personalizzate e opzioni OEM a marchio privato. Richieste dirette e ordini in grandi quantità possono essere inviati via WhatsApp al numero +86 186 8057 1046.
Domande frequenti
Una fresa FG può essere inserita in un contrangolo con attacco RA?
No, una fresa FG ha un diametro del gambo di 1.60 mm, troppo piccolo per un mandrino RA standard da 2.35 mm. L'utilizzo di una fresa FG in un contrangolo richiede un manicotto adattatore FG-RA dedicato o una testa per contrangolo FG intercambiabile.
Qual è la differenza di diametro tra le frese FG e RA?
Le frese FG (Friction Grip) hanno un diametro del gambo di 1.60 mm, mentre le frese RA (Right Angle) hanno un diametro del gambo di 2.35 mm. I gambi FG sono cilindri lisci per turbine ad alta velocità, mentre i gambi RA presentano una scanalatura di ritenzione meccanica per manipoli a bassa velocità.
Perché alcune frese FG scivolano nel mandrino del manipolo ad alta velocità?
Lo slittamento di una fresa FG si verifica quando il diametro del gambo viene prodotto al di sotto del limite di tolleranza di 1.59 mm o quando il meccanismo a molla del mandrino del manipolo è usurato. La sostituzione regolare delle frese e il controllo della ritenzione del mandrino prevengono lo slittamento durante le procedure operative.
Le frese RA con ritenzione e le frese HP da laboratorio possono essere utilizzate in modo intercambiabile?
No, le frese RA e HP non possono essere utilizzate in modo intercambiabile nonostante condividano un diametro di 2.35 mm. Le frese RA sono lunghe 22 mm e presentano una tacca di ritenzione meccanica per i contrangoli, mentre le frese HP sono cilindri diritti lunghi 44 mm progettati per manipoli diritti da laboratorio.
Come devono organizzare gli studi i diversi tipi di gambo per evitare errori alla poltrona?
Gli studi devono conservare le frese per tipo di gambo in porta-frese autoclavabili dedicati ed etichettati. Supporti per frese codificati a colori e kit procedurali preimpostati mantengono separate le frese FG per alta velocità dagli strumenti RA per rifinitura a bassa velocità.