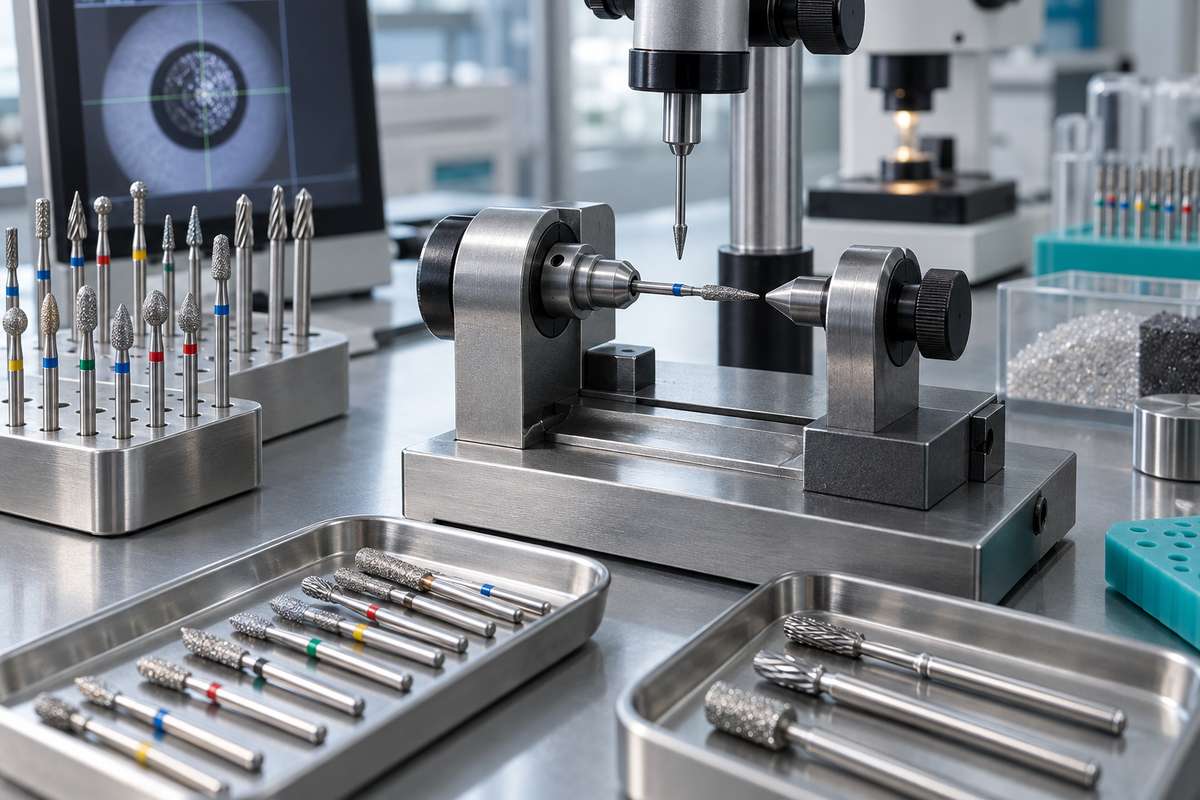
Gli acquirenti all'ingrosso, i responsabili degli acquisti clinici e i distributori di forniture odontoiatriche valutano gli strumenti da taglio in base a uniformità, affidabilità e durata. Quando una fresa dentale non rispetta tolleranze produttive precise, le conseguenze cliniche includono l'usura della turbina del manipolo, vibrazioni durante la preparazione del dente, margini irregolari del restauro e un aumento dei tempi alla poltrona. Garantire un'elevata qualità delle frese dentali richiede protocolli di test sistematici in ogni fase produttiva, dalla selezione della lega grezza all'ispezione finale dell'imballaggio.
BurDental opera come produttore certificato ISO 13485 fondato nel 2008 e produce strumenti rotanti per studi, laboratori odontotecnici e rivenditori internazionali. Nella produzione diretta dalla fabbrica, i protocolli di test devono verificare resistenza meccanica, precisione dimensionale, equilibrio rotazionale e adesione dell'abrasivo prima che qualsiasi lotto venga distribuito. Questa guida spiega come le fabbriche di frese dentali valutano concentricità, durezza del materiale, adesione della grana e uniformità dei lotti per garantire prestazioni professionali.
Test della concentricità del gambo e del runout rotazionale
Il runout rotazionale rappresenta la deviazione tra l'asse centrale del gambo e la testa di taglio mentre lo strumento ruota. Se un gambo è piegato, fuori tondo o allineato in modo errato con l'estremità operativa, la fresa oscilla all'interno del mandrino del manipolo. Questa oscillazione causa vibrazioni centrifughe che danneggiano i costosi cuscinetti del manipolo, accelerano l'usura del mandrino e creano profondità di taglio irregolari nello smalto dentale o nelle ceramiche restaurative.
L'ispezione di fabbrica della concentricità inizia sui gambi in acciaio inox rettificati di precisione. I tecnici montano i gambi campionati in pinze pneumatiche collegate a comparatori digitali o micrometri laser senza contatto. Mentre la pinza ruota a velocità controllate, i sensori ottici registrano il runout radiale totale lungo l'intera lunghezza del gambo e in corrispondenza della testa della fresa. I gambi più corti a presa a frizione (FG), utilizzati nei manipoli ad alta velocità, richiedono tolleranze assiali più strette rispetto ai gambi più lunghi ad angolo retto (RA) o per manipolo (HP) a causa delle differenze di velocità operativa.
Oltre ai test statici con pinza, sui diametri delle teste più grandi e sugli strumenti da laboratorio viene applicato il test dell'equilibrio dinamico. Per geometrie complesse come le frese CAD/CAM (come SKU VH-00-06-ED, SKU VH-00-10-ED e SKU VH-00-25-ED), comparatori ottici multiassi controllano la concentricità delle scanalature, la simmetria della conicità del collo e la rettilineità complessiva del gambo. Qualsiasi fresa che superi i rigorosi limiti ammessi di runout viene rifiutata e immediatamente eliminata, impedendo che frese decentrate raggiungano i manipoli clinici.
Ispezione della durezza del materiale e dell'integrità strutturale
Durante il taglio operativo, le frese dentali sono sottoposte a intense sollecitazioni di taglio meccanico, attrito e carichi termici. Per prevenire perdita prematura dell'affilatura, fratture del collo o separazione della testa, le fabbriche testano le materie prime e i giunti finiti per verificarne durezza del nucleo, resistenza alla trazione e integrità metallurgica.
Per gli strumenti in carburo di tungsteno, i test iniziano nella fase del grezzo in carburo. I grezzi in carburo di tungsteno sinterizzato vengono sottoposti a test di durezza Rockwell e analisi della densità metallurgica per verificare la corretta struttura dei grani e la distribuzione del legante al cobalto. Un carburo dentale di qualità superiore richiede una struttura a micrograna fine per mantenere bordi di taglio affilati attraverso più procedure senza scheggiature.
Il giunto brasato tra l'estremità operativa in carburo di tungsteno e il gambo in acciaio inox rappresenta un altro punto di controllo critico della qualità. Le fabbriche dentali utilizzano la brasatura automatizzata a induzione con leghe di apporto specializzate al nichel o all'argento. I campioni di ogni turno produttivo vengono sottoposti a test distruttivi di torsione e taglio in apparecchiature meccaniche. L'apparato applica una forza torsionale angolare fino al cedimento. Secondo gli standard di fabbrica, la testa in carburo deve rompersi lungo le scanalature di taglio prima che il giunto brasato si separi dal gambo, garantendo che le frese non si stacchino all'interno della bocca del paziente durante procedure operative ad alta coppia.
Adesione della grana diamantata e del rivestimento galvanico
Gli strumenti diamantati galvanici richiedono una distribuzione uniforme delle particelle e una forte ritenzione meccanica nella matrice legante al nichel. Se i cristalli diamantati si staccano troppo rapidamente durante il taglio, la fresa perde efficienza e sfrega contro la struttura dentale, generando un calore eccessivo per attrito.
L'ispezione delle frese diamantate valuta la qualità dell'abrasivo secondo tre parametri:
- Qualità dei cristalli diamantati: le fabbriche ispezionano le particelle di diamante industriale grezzo al microscopio digitale per verificare forme cristalline massicce e una classificazione uniforme della dimensione della maglia. I diamanti sintetici massicci offrono più faccette di taglio affilate, mentre i cristalli frastagliati o irregolari si fratturano prematuramente.
- Densità di distribuzione delle particelle: le vasche galvaniche utilizzano controlli automatici della densità di corrente per depositare uniformemente i cristalli diamantati sul grezzo della fresa. L'ispezione visiva al microscopio verifica che le particelle diamantate coprano uniformemente la testa operativa senza zone rade o agglomerati eccessivi che causino superfici di taglio irregolari.
- Profondità di adesione della matrice al nichel: lo strato di nichel galvanico deve inglobare tra la metà e i due terzi dell'altezza di ogni cristallo diamantato. Se il rivestimento è troppo superficiale, i cristalli si estraggono durante la preparazione del dente; se è troppo profondo, lo strato di nichel sommerge i punti di taglio e causa intasamento.
I tecnici della qualità eseguono test di cicli termici e prove di abrasione meccanica su frese campione di categorie come le frese diamantate (come SKU 001-008S, SKU 001-010M e SKU 001-012M) e i lucidatori diamantati in gomma (come SKU SR101M e SKU SR105M). Le frese campione vengono sottoposte a ripetuti cicli di pulizia a ultrasuoni e a sessioni di taglio simulate su blocchi di vetroceramica lavorabile per misurare la ritenzione della grana e la stabilità della velocità di taglio.
Fasi del controllo qualità nei lotti produttivi
Mantenere una produzione uniforme su grandi volumi richiede un'ispezione a più fasi lungo tutta la linea produttiva. Invece di affidarsi esclusivamente al controllo di fine linea, la gestione della qualità in fabbrica applica controlli in ingresso, monitoraggio durante il processo e campionamento di accettazione finale.
Le materie prime in ingresso, comprese le barre in acciaio inox chirurgico e i grezzi in carburo di tungsteno, vengono sottoposte a verifica dimensionale e test della composizione della lega. Durante la lavorazione CNC, gli operatori eseguono misurazioni ottiche orarie sulle scanalature di taglio e sui diametri dei gambi per rilevare l'usura delle attrezzature di produzione prima che le dimensioni escano dai limiti di tolleranza.
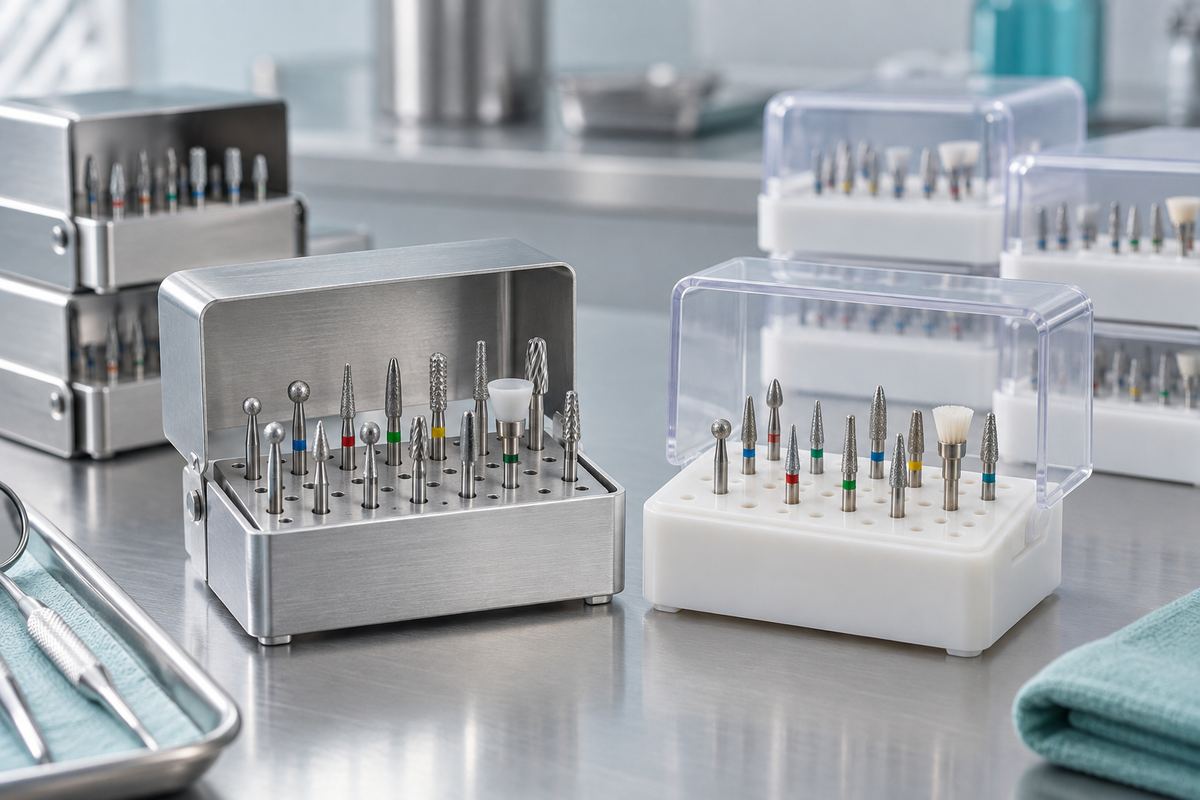
Dopo la scanalatura, la galvanizzazione e la lucidatura, gli strumenti finiti vengono trasferiti nelle aree di selezione in camera bianca. Il personale addetto alla garanzia della qualità preleva campioni casuali in base alle tabelle dei limiti di qualità di accettazione statistica per verificare aspetto visivo, marcature del gambo, etichettatura della confezione e tenuta del contenitore. I prodotti organizzati in assortimenti clinici, come i Kit per studi (inclusi SKU 4104 e SKU 4105) e i blocchi per frese (come SKU BB201), ricevono una verifica aggiuntiva per garantire che ogni alloggiamento contenga lo SKU e il codice di grana corretti.
La tabella seguente riassume le principali fasi del controllo qualità in fabbrica, i parametri valutati e le categorie di prodotti rappresentative:
| Fase del controllo qualità | Parametri di ispezione | Metodo di valutazione | Categorie di prodotti | SKU campione di riferimento |
|---|---|---|---|---|
| Screening delle materie prime | Diametro del gambo, rotondità, purezza della lega d'acciaio | Misurazione con micrometro e comparatore ottico | Tutte le frese rotanti | 001-008S, 001-010M |
| Scanalatura e rettifica | Simmetria delle lame, profondità delle scanalature, concentricità | Scansione ottica multiassiale e misuratore laser dell'eccentricità | Frese in carburo e frese CAD/CAM | VH-00-06-ED, VH-00-25-ED |
| Galvanoplastica e rivestimento | Densità dei cristalli diamantati, profondità della matrice di nichel | Ispezione microscopica e test di lavaggio a ultrasuoni | Frese diamantate e lucidatori | 001-012M, SR101M |
| Assemblaggio e imballaggio del kit | Posizionamento dello SKU, codifica cromatica, integrità della confezione | Audit visivo del lotto e verifica del codice a barre | Kit per studi dentistici e blocchi porta-frese | 4104, BB201 |
Approvvigionamento di frese direttamente dalla fabbrica con standard di qualità verificati
Per i rivenditori di forniture dentali, le reti di acquisto cliniche e i laboratori odontotecnici, collaborare direttamente con un produttore affermato elimina i ricarichi dei distributori garantendo al contempo il controllo diretto sulle specifiche del prodotto. I produttori affidabili forniscono la completa tracciabilità dei lotti, opzioni di imballaggio uniformi e supporto private label adattato ai requisiti dei mercati regionali.
BurDental fornisce direttamente dalla fabbrica linee complete di strumenti rotanti da taglio presentate nel nostro hub per la vendita all'ingrosso di frese dentali. Con una produzione supportata dalla certificazione ISO 13485 e da un'esperienza produttiva dal 2008, il nostro stabilimento realizza strumenti rotanti affidabili progettati per flussi di lavoro clinici impegnativi. Gli acquirenti all'ingrosso possono ordinare configurazioni standardizzate o sviluppare linee di prodotti OEM personalizzate con incisione laser, blister brandizzati e blocchi porta-frese specializzati.
Domande frequenti
Come verificano le fabbriche di frese dentali la concentricità del gambo?
Le fabbriche verificano la concentricità inserendo il gambo della fresa in una pinza rotante di precisione e misurando l'eccentricità radiale con sensori ottici o micrometri laser. Gli strumenti che superano i rigorosi limiti di deviazione radiale vengono scartati per prevenire vibrazioni della turbina del manipolo e un taglio irregolare del dente.
Quali certificazioni di qualità devono verificare gli acquirenti all'ingrosso di frese dentali?
Gli acquirenti all'ingrosso devono verificare la certificazione del sistema di gestione della qualità per dispositivi medici ISO 13485. BurDental produce in uno stabilimento ISO 13485 fondato nel 2008, garantendo protocolli di qualità documentati su tutte le linee produttive.
Come viene verificata la resistenza del legame della grana diamantata durante la produzione?
La resistenza del legame viene verificata tramite l'ispezione microscopica della profondità della nichelatura intorno ai cristalli diamantati, combinata con test in bagno a ultrasuoni e prove di abrasione simulate su substrati di prova. Questi test confermano che le particelle diamantate rimangano saldamente ancorate senza distaccarsi prematuramente durante la preparazione clinica.
Come possono distributori e studi dentistici richiedere lotti OEM personalizzati o set di campioni?
I distributori e i team acquisti degli studi dentistici possono richiedere campioni, configurazioni di kit personalizzate o private label OEM contattando direttamente BurDental tramite WhatsApp al numero +86 186 8057 1046. La fabbrica supporta imballaggi personalizzati, marcatura laser e assortimenti di cartelle campioni con bassi quantitativi minimi d'ordine.