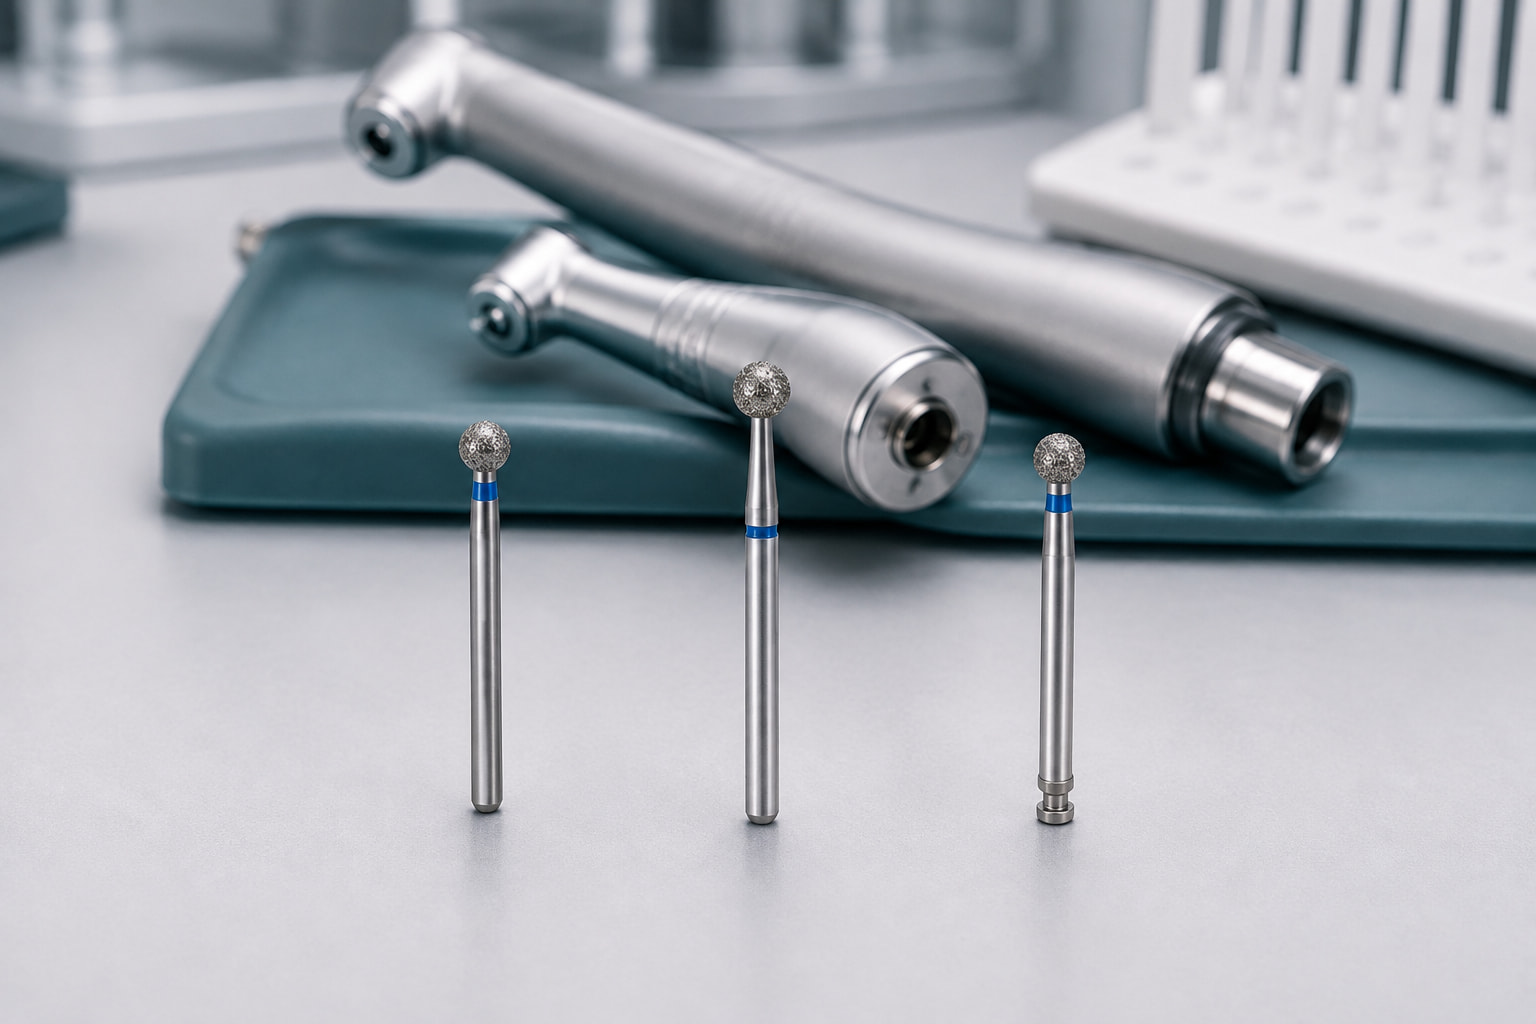
Die Auswahl des richtigen Dentalbohrers beginnt mit der Bestimmung des Bohrerschafts. Dentalbohrer werden mit unterschiedlichen Schaftgeometrien hergestellt, passend zu bestimmten Spannmechanismen von Handstücken, Betriebsgeschwindigkeiten sowie klinischen oder labortechnischen Anwendungen. Das Einsetzen eines inkompatiblen Schafts in ein Handstück kann bei hohen Drehzahlen zu Spannfutterrutschen, Rundlauf, internen Spannfutterschäden oder zum Herausschleudern des Instruments führen.
Großhandelseinkäufer, Dentalhändler und Bestandsverantwortliche in Zahnarztpraxen müssen einen Standardbestand mit drei wichtigen Bohrerschafttypen führen: Friction Grip (FG), Right Angle mit Verriegelung (RA) und gerader Handstückschaft (HP). Die Kenntnis der exakten Abmessungen, Verriegelungsmechanismen und Betriebstoleranzen jedes Schafttyps gewährleistet gleichbleibende Behandlungsergebnisse und verlängert die Lebensdauer des Handstückspannfutters.
Friction-Grip-Schäfte (FG): Hochgeschwindigkeits-Dentalbohrer
Friction-Grip-Schäfte (FG) sind für luftbetriebene Hochgeschwindigkeitsturbinen und elektrische Dentalhandstücke mit Geschwindigkeiten zwischen 100,000 RPM und 450,000 RPM ausgelegt. Der Standard-FG-Schaft besitzt einen glatten, geraden Zylinder ohne Kerben oder Haltenuten. Die Handstückspannfutter sichern den Bohrer ausschließlich durch mechanische Reibung, die von einer federbelasteten oder per Druckknopf betätigten Metallspannzange ausgeübt wird.
Standard-FG-Schäfte haben einen Nenndurchmesser von 1.60 mm. Die Arbeitslänge variiert je nach erforderlichem Zugang:
- Standard-FG: Gesamtlänge von 19 mm. Für die primäre Kavitätenpräparation, okklusale Reduktion und allgemeine restaurative Verfahren mit Diamantschleifern wie 001-010M und 001-012M.
- FG-Kurzschaft (FG SS): Gesamtlänge von 16 mm. Für die Kinderzahnheilkunde und den posterioren Zugang bei Patienten mit eingeschränkter Mundöffnung.
- FG chirurgisch / Langschaft (FG L / FG Surg): Gesamtlänge von 25 mm. Ermöglicht eine größere Reichweite bei chirurgischen Extraktionen, der Kronensektion und dem endodontischen Zugang.
Beim Kauf von FG-Bohrern in größeren Mengen sind Schaftkonzentrizität und Durchmessertoleranz entscheidende Qualitätsmerkmale. Liegt der Schaftdurchmesser unter 1.59 mm, kann das Handstückspannfutter keine ausreichende Haltekraft erzeugen, sodass der Bohrer unter Schnittbelastung rutscht. Überschreitet der Durchmesser 1.61 mm, weitet der Schaft die Spannzange, was zu vorzeitigem Verschleiß der Handstücklager und Spannfutterbaugruppen führt.
Right-Angle-Schäfte (RA / CA) mit Verriegelung: Klinische Anwendungen bei niedriger Drehzahl
Right-Angle-Schäfte (RA), auch als Contra-Angle-Schäfte (CA) bezeichnet, sind für langsam laufende Winkelstücke mit Geschwindigkeiten zwischen 5,000 RPM und 40,000 RPM ausgelegt. Anders als FG-Bohrer bleiben RA-Schäfte nicht ausschließlich durch Reibung fixiert. Stattdessen besitzen sie eine mechanische Haltenut und eine flache Kerbe an der Basis.
Zu den Abmessungen und dem Haltemechanismus der RA-Schäfte gehören:
- Schaftdurchmesser: Nenndurchmesser von 2.35 mm (3/32 inch).
- Standardlänge: Gesamtlänge von 22 mm.
- Haltemechanismus: Eine halbkreisförmige Kerbe am Endbereich greift in eine drehbare Verriegelung oder Druckknopfhalterung im Kopf des langsam laufenden Winkelstücks ein. Die flache Oberfläche überträgt das Drehmoment direkt von der Antriebswelle, ohne auf einen Friction-Grip angewiesen zu sein.
- RA lang / chirurgisch: Gesamtlänge von 26 mm bis 30 mm für tiefe Exkavationen und die Aufbereitung von Wurzelkanälen.
RA-Schäfte sind das Standardformat für die Exkavation bei niedriger Drehzahl, die Bearbeitung von Amalgam und Komposit sowie die Prophylaxe. Zahnarztpraxen kombinieren RA-Bohrer mit rotierenden Polierern wie Diamant-Gummipolierern (z. B. SR101M) und Finierbohrern, um Restaurationsränder zu glätten, ohne gesunden Zahnschmelz abzutragen oder die Pulpa zu überhitzen.
Handstückschäfte (HP): Dentallabor und extraorale Arbeiten am Labortisch
Handstückschäfte (HP) sind lange, gerade zylindrische Schäfte für gerade Dentalhandstücke, Labor-Mikromotoren und Labordrehmaschinen. HP-Bohrer arbeiten bei niedrigen bis mittleren Drehzahlen, typischerweise von 5,000 RPM bis 35,000 RPM, wenn Zahntechniker eine größere Reichweite und ein hohes Drehmoment benötigen.
Standardspezifikationen für HP-Schäfte:
- Schaftdurchmesser: Nenndurchmesser von 2.35 mm (3/32 inch), identisch mit dem RA-Schaftdurchmesser.
- Standardlänge: Gesamtlänge von 44 mm (etwa 1.75 inches).
- Haltemechanismus: Glatter Zylinder, gespannt durch ein manuell drehbares Spannfutter oder ein hebelbetätigtes Laborfutter.
Da HP-Bohrer denselben Durchmesser von 2.35 mm wie RA-Bohrer haben, werden die beiden gelegentlich verwechselt. HP-Schäfte besitzen jedoch keine hintere Verriegelungskerbe und sind doppelt so lang wie Standard-RA-Bohrer. Das Einsetzen eines 44 mm HP-Bohrers in ein klinisches Winkelstück ist aufgrund der Länge und des fehlenden Verriegelungsmechanismus physisch unmöglich. HP-Bohrer werden zum Beschneiden von Acrylprothesenbasen, zur Sektionierung von Gipsmodellen, zum Schleifen von Metalllegierungsgerüsten und zum Konturieren von CAD/CAM-Restaurationen vor dem finalen Sintern verwendet.
Vergleich der Bohrerschafttypen
Die folgende Tabelle zeigt die wichtigsten mechanischen Spezifikationen, Standardabmessungen, Betriebsgeschwindigkeiten und klinischen Anwendungen der FG-, RA- und HP-Schäfte.
| Schafttyp | ISO-Bezeichnung | Durchmesser (mm) | Standardlänge (mm) | Handstücktyp | Geschwindigkeitsbereich (RPM) | Primäre klinische / labortechnische Anwendung |
|---|---|---|---|---|---|---|
| FG (Friction Grip) | ISO 314 | 1.60 | 19 | Hochgeschwindigkeitsturbine / elektrisch | 100,000 – 450,000 | Kavitätenpräparation, Kronenpräparation, umfangreiche Schmelzreduktion |
| FG-Kurzschaft | ISO 313 | 1.60 | 16 | Hochgeschwindigkeitsturbine | 100,000 – 450,000 | Pädiatrischer Zugang, eingeschränkter interokklusaler Raum |
| FG chirurgisch | ISO 316 | 1.60 | 25 | Chirurgisches Hochgeschwindigkeitshandstück | 100,000 – 450,000 | Odontotomie, Wurzelsektionierung, Knochenabtragung |
| RA / CA (Verriegelung) | ISO 204 | 2.35 | 22 | Langsam laufendes Winkelstück | 5,000 – 40,000 | Kariesentfernung, Finieren, Kompositpolitur |
| RA lang (Endo) | ISO 205 | 2.35 | 26 | Langsam laufendes Winkelstück | 5,000 – 30,000 | Tiefe Kavitätenexkavation, endodontischer Zugang |
| HP (Labor) | ISO 104 | 2.35 | 44 | Gerades Handstück / Mikromotor | 5,000 – 35,000 | Acrylbeschneiden, Modellanpassung, Laborschleifen |
Häufige Fehler bei der Schaftkompatibilität und ihre Vermeidung
Fehlanpassungen zwischen Bohrerschäften und Handstückspannfuttern führen zu Geräteschäden und klinischen Ausfallzeiten. Bestandsverantwortliche und klinisches Personal sollten auf vier häufige Beschaffungs- und Handhabungsfehler achten:
- HP-Bohrer in langsam laufenden Winkelstücken verwenden: HP- und RA-Schäfte haben beide einen Durchmesser von 2.35 mm, HP-Schäften fehlt jedoch die für Verriegelungsköpfe erforderliche Haltenut. Ein gerader HP-Bohrer kann nicht in einem Winkelstück verriegelt werden.
- RA-Bohrer in geraden Laborhandstücken einsetzen: Obwohl ein RA-Bohrer in eine Spannzange eines geraden 2.35 mm Handstücks passt, ist die Länge von 22 mm für Laborarbeiten häufig zu kurz, und das gekerbte Ende kann die Greiffläche der Spannzange verringern.
- Abgenutzte FG-Schäfte in Druckknopfturbinen verwenden: Wiederverwendbare FG-Bohrer, die wiederholten Autoklavzyklen oder chemischer Reinigung ausgesetzt waren, können eine Erosion der Schaftoberfläche entwickeln. Eine Durchmesserreduzierung von nur 0.02 mm ermöglicht das Rutschen oder Herauswandern des Bohrers während des Hochgeschwindigkeitsschneidens.
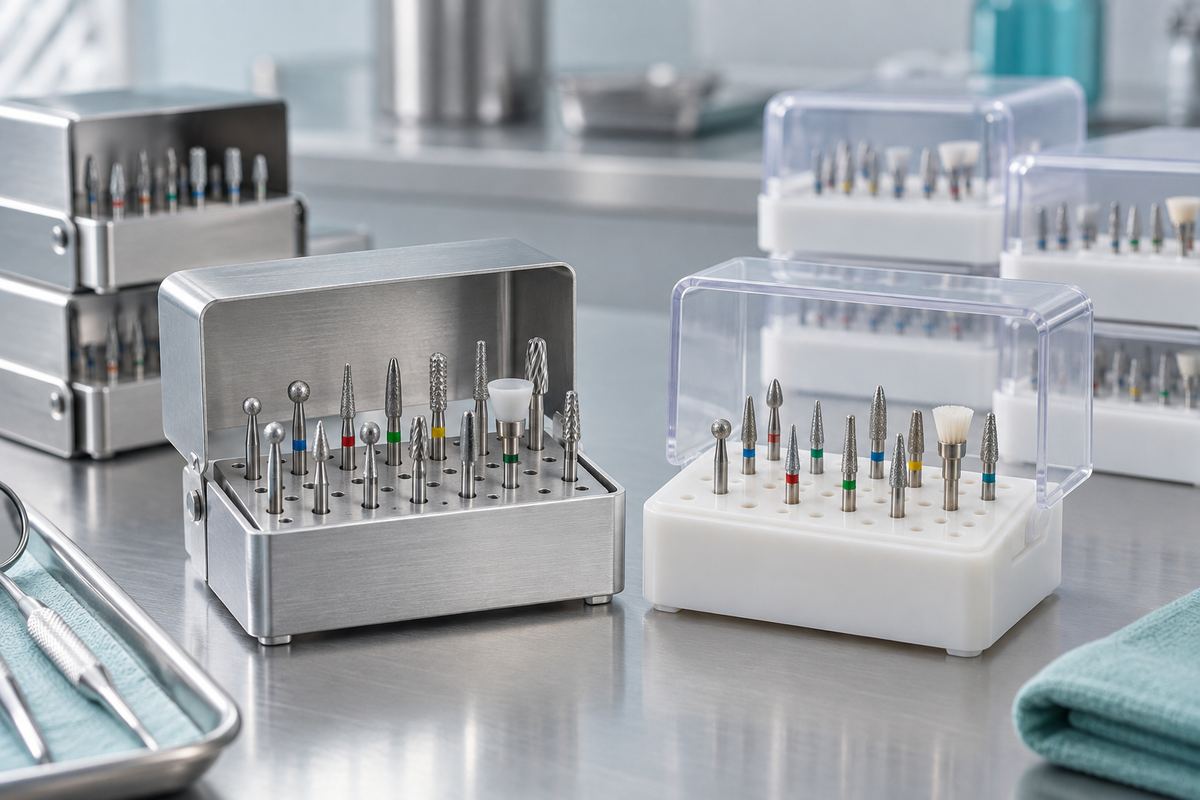
- Verschiedene Schaftformate falsch lagern: Praxen, die unsortierte FG-, RA- und HP-Bohrer gemeinsam lagern, riskieren Kreuzkontamination und Auswahlfehler. Die Organisation des rotierenden Instrumentenbestands in beschrifteten, autoklavierbaren Aufbewahrungsblöcken wie sterilisierbaren Bohrerblöcken (SKUs BB201, BB202, BB212) verhindert Verwechslungen der Schäfte bei der Vorbereitung von Behandlungstrays.
Für standardisierte klinische Setups stellt der Kauf vorkonfigurierter Praxiskits (z. B. 4104 und 4105) sicher, dass alle Bohrer zum Handstückstandard der Praxis passen (FG für Hochgeschwindigkeitspräparationen und RA für Finierarbeiten bei niedriger Drehzahl).
Qualitätsstandards der Herstellung für Großhandelseinkäufer
Großhandelseinkäufer, die Bohrerhersteller bewerten, müssen drei Herstellungskriterien prüfen, um die Schaftkompatibilität mit den Handstückbeständen ihrer Kunden sicherzustellen:
- Schaftkonzentrizität (TIR): Der Total Indicated Runout (TIR) muss über die gesamte Schaftlänge unter 0.01 mm bleiben. Ein hoher TIR verursacht Handstückvibrationen, unregelmäßige Präparationsränder und einen vorzeitigen Ausfall der Turbinenkartusche.
- Wärmebehandlung und Härte: Edelstahlschäfte müssen eine Rockwell-Härte (HRC) zwischen 45 und 50 aufweisen. Weicher Stahl verformt sich unter Spannfutterdruck; übermäßig harter Stahl wird spröde und bricht am Übergang zwischen Hals und Schaft.
- Korrosionsbeständigkeit beim Autoklavieren: Hochwertige Bohrer verwenden chirurgischen Edelstahl für die Schäfte, der während standardmäßiger Dampfsterilisationszyklen bei 134°C oxidationsbeständig ist.
BurDental betreibt seit 2008 eine nach ISO 13485 zertifizierte Produktionsstätte und fertigt Dentalbohrer mit präzisionsgeschliffenen FG-, RA- und HP-Schäften. Direktbestellungen ab Werk, kundenspezifische Verpackungen und OEM-Optionen unter eigener Marke sind für Dentalhändler verfügbar. Direkte Anfragen und Großbestellungen können per WhatsApp unter +86 186 8057 1046 eingereicht werden.
Häufig gestellte Fragen
Passt ein FG-Bohrer in ein RA-Winkelstück?
Nein, ein FG-Bohrer hat einen Schaftdurchmesser von 1.60 mm und ist damit zu klein für ein standardmäßiges 2.35 mm RA-Spannfutter. Die Verwendung eines FG-Bohrers in einem Winkelstück erfordert eine spezielle FG-zu-RA-Adapterhülse oder einen auswechselbaren FG-Winkelstückkopf.
Wie groß ist der Durchmesserunterschied zwischen FG- und RA-Bohrern?
FG-Bohrer (Friction Grip) haben einen Schaftdurchmesser von 1.60 mm, während RA-Bohrer (Right Angle) einen Schaftdurchmesser von 2.35 mm besitzen. FG-Schäfte sind glatte Zylinder für Hochgeschwindigkeitsturbinen, während RA-Schäfte eine mechanische Verriegelungsnut für langsam laufende Handstücke aufweisen.
Warum rutschen manche FG-Bohrer im Spannfutter des Hochgeschwindigkeitshandstücks?
FG-Bohrerrutschen tritt auf, wenn der Schaftdurchmesser unterhalb der Toleranzgrenze von 1.59 mm gefertigt wurde oder der Federmechanismus des Handstückspannfutters abgenutzt ist. Regelmäßiger Bohreraustausch und Haltekraftprüfungen des Spannfutters verhindern das Rutschen während der Behandlung.
Können RA-Bohrer mit Verriegelung und HP-Laborbohrer austauschbar verwendet werden?
Nein, RA- und HP-Bohrer können trotz ihres gemeinsamen Durchmessers von 2.35 mm nicht austauschbar verwendet werden. RA-Bohrer sind 22 mm lang und besitzen eine mechanische Verriegelungskerbe für Winkelstücke, während HP-Bohrer 44 mm lange gerade Zylinder für gerade Laborhandstücke sind.
Wie sollten Praxen verschiedene Bohrerschafttypen organisieren, um Fehler am Behandlungsstuhl zu vermeiden?
Praxen sollten Bohrer nach Schafttyp in separaten, beschrifteten und autoklavierbaren Bohrerblöcken lagern. Farbcodierte Bohrerständer und vorbereitete Behandlungskits halten FG-Hochgeschwindigkeitsbohrer von RA-Finierinstrumenten für niedrige Drehzahlen getrennt.