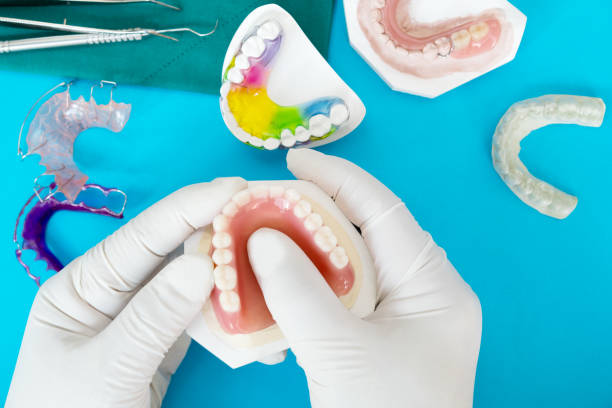
Le protesi totali rimangono una delle soluzioni restaurative più comuni per i pazienti che hanno perso alcuni o tutti i denti naturali. Dietro ogni protesi confortevole dall'aspetto naturale si trova un preciso flusso di lavoro di laboratorio che combina abilità artistica e scienza dei materiali. Questa guida illustra ogni fase del processo di fabbricazione delle protesi totali, dalla prima impronta preliminare alla lucidatura finale ad alta brillantezza, affinché clinici e tecnici di laboratorio possano comprendere e apprezzare la cura artigianale coinvolta in ogni passaggio.
Di che cosa sono fatte le protesi totali?
Una protesi totale è composta da due elementi principali: la base e i denti protesici.
La base della protesi è realizzata in polimetilmetacrilato (PMMA), una resina acrilica pigmentata con cura che imita il colore e la traslucenza del tessuto gengivale naturale. Il PMMA è stato adottato decenni fa per la sua biocompatibilità, la facilità di lavorazione e la capacità di accettare una pigmentazione realistica. Rimane il materiale standard per le basi delle protesi convenzionali in tutto il mondo.
I denti protesici possono essere realizzati in resina acrilica o porcellana. Oggi i denti acrilici sono molto più comuni perché si legano chimicamente alla base in PMMA, sono più facili da modificare alla poltrona e producono meno rumore durante la funzione. I denti in porcellana offrono una resistenza all'usura e un'estetica superiori, ma sono più pesanti, più fragili e non si legano alla base con la stessa facilità. Entrambi i tipi vengono accuratamente abbinati per tonalità, in modo da armonizzarsi con la carnagione del paziente e con gli eventuali denti naturali residui.
Il processo di fabbricazione delle protesi in 10 fasi
Fase 1: colatura del modello preliminare
Il processo inizia con un'impronta preliminare delle creste edentule del paziente, ottenuta utilizzando portaimpronte standard progettati per pazienti privi di denti. Può essere necessario modellare i bordi con cera per estendere le flange del portaimpronte e registrare l'intera area di appoggio della protesi. L'impronta viene colata in gesso dentale di Tipo III su un vibratore per eliminare bolle d'aria e vuoti, producendo un modello diagnostico che rappresenta fedelmente l'anatomia orale e i contorni delle creste del paziente.
Fase 2: realizzazione del portaimpronte individuale e del vallo occlusale
Utilizzando il modello preliminare, il tecnico di laboratorio realizza un portaimpronte individuale in acrilico fotopolimerizzabile o autopolimerizzante. Sul portaimpronte viene costruito un vallo occlusale in cera, sagomato per approssimare la posizione dei denti futuri. Il clinico regola il vallo occlusale intraoralmente per stabilire il corretto supporto labiale, la posizione del bordo incisale, il piano occlusale, la dimensione verticale dell'occlusione e la linea mediana facciale. La forma e il colore dei denti selezionati vengono registrati sulla prescrizione, che viene restituita al laboratorio insieme all'impronta con portaimpronte individuale.
Fase 3: articolazione dei modelli
Il tecnico di laboratorio cola l'impronta con portaimpronte individuale per creare modelli master in gesso dentale di Tipo IV. Questi modelli vengono quindi montati su un articolatore semiadattabile utilizzando le registrazioni del vallo occlusale e i dati del trasferimento con arco facciale. L'articolatore replica il rapporto mandibolare del paziente, consentendo al tecnico di disporre i denti in una posizione che funzionerà correttamente una volta consegnata la protesi.
Fase 4: disposizione dei denti
Lavorando sull'articolatore, il tecnico dispone i denti protesici selezionati nella cera seguendo lo schema occlusale prescritto. I denti anteriori vengono posizionati per l'estetica e la fonetica, mentre i denti posteriori vengono disposti per un'occlusione bilanciata o lingualizzata, a seconda del piano di trattamento del clinico. Ogni contatto viene verificato rispetto all'arcata antagonista per garantire forma e funzione corrette.
Fase 5: modellazione dei contorni in cera
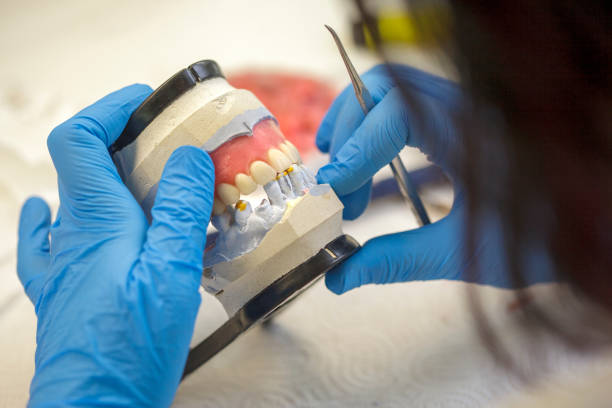
Una volta posizionati correttamente i denti, il tecnico modella ulteriore cera intorno alle aree cervicali per creare contorni gengivali naturali. La cera viene scolpita per replicare la texture puntinata del tessuto gengivale sano, creare eminenze radicolari realistiche e fornire uno spessore adeguato delle flange a sostegno dei muscoli facciali del paziente. L'attenzione ai dettagli in questa fase influisce direttamente sull'aspetto finale della protesi. Una cera eccessivamente liscia produce un risultato dall'aspetto artificiale, pertanto la leggera puntinatura con uno strumento texturizzato è una pratica standard.
Fase 6: messa in muffola
Dopo l'approvazione della prova in cera da parte del clinico e del paziente, la protesi è pronta per la lavorazione. Il modello con la protesi cerata viene incluso nella metà inferiore di una muffola metallica in due parti utilizzando gesso dentale. Una volta indurito il gesso, la metà superiore della muffola viene posizionata e riempita con altro gesso per inglobare completamente la cera. La muffola assemblata viene quindi collocata in un bagno di acqua calda o in un'unità di eliminazione della cera per sciogliere e rimuovere tutta la cera, lasciando una cavità dello stampo pulita che riproduce con precisione la posizione dei denti e l'anatomia gengivale.
Fase 7: miscelazione dell'acrilico
Il tecnico pesa il monomero di PMMA (liquido) e il polimero (polvere) secondo il rapporto raccomandato dal produttore. I componenti vengono miscelati accuratamente fino a quando l'acrilico raggiunge la fase plastica, momento in cui può essere pressato nella muffola senza aderire o fluire eccessivamente. Un dosaggio preciso è fondamentale, poiché un rapporto monomero-polimero errato produce una base più debole e porosa, soggetta a fratture e pigmentazione.
Fase 8: pressatura e polimerizzazione
L'acrilico in fase plastica viene inserito nella cavità dello stampo e le due metà della muffola vengono pressate insieme applicando una forza controllata. Le chiusure di prova consentono di eliminare l'eccesso di acrilico (bava) prima della pressatura finale. La muffola sigillata viene quindi polimerizzata a caldo e sotto pressione in un bagno d'acqua o in un'unità di polimerizzazione a calore secco. Il ciclo di polimerizzazione trasforma il PMMA dall'impasto morbido in una base protesica dura e resistente. Al termine della polimerizzazione, la muffola viene lasciata raffreddare lentamente sul banco per ridurre al minimo le tensioni interne e la deformazione dimensionale. Un raffreddamento rapido può causare deformazioni che compromettono l'adattamento della protesi finita sulla cresta del paziente.
Fase 9: rifinitura
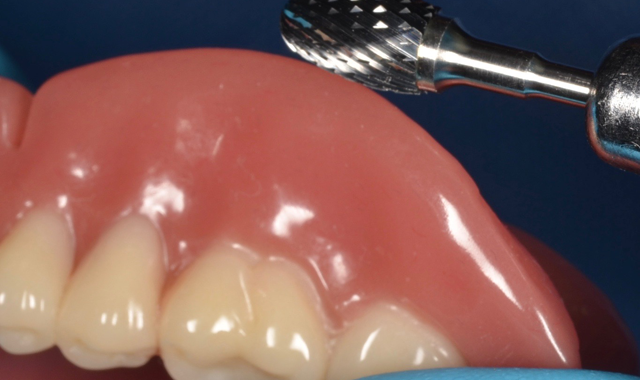
La protesi polimerizzata viene estratta con cura dalla muffola e tutto il gesso residuo viene rimosso. L'eccesso di acrilico lungo le flange, il palato e i bordi viene rifinito utilizzando frese in carburo di tungsteno o frese per rifinitura dell'acrilico in un manipolo da laboratorio. Il tecnico controlla l'adattamento sul modello master, verifica l'occlusione sull'articolatore ed esegue le regolazioni necessarie. Questa fase richiede precisione, poiché una rifinitura eccessiva dei bordi può compromettere la ritenzione, mentre lasciare materiale in eccesso crea punti di pressione che causano disagio al paziente.
Fase 10: lucidatura
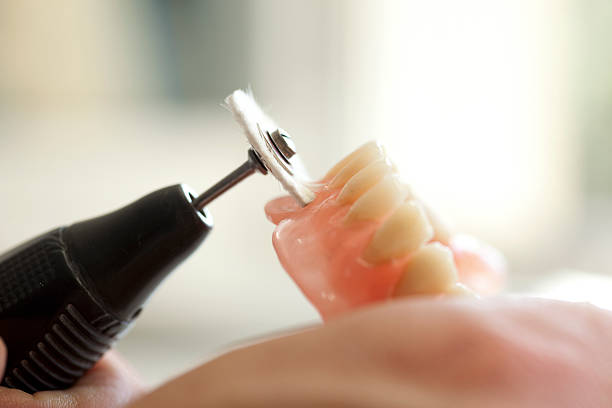
La fase finale trasforma la superficie opaca e segnata dalle frese in una finitura liscia e altamente brillante. Il tecnico procede attraverso abrasivi sempre più fini, iniziando con pomice su un gommino per lucidatura in silicone o su una ruota di tela, e terminando con un composto di lucidatura ad alta brillantezza. Una protesi ben lucidata resiste all'accumulo di placca, è confortevole a contatto con la mucosa orale e presenta la lucentezza naturale che i pazienti si aspettano. Saltare le grane o affrettare questa fase lascia graffi visibili che con il tempo raccolgono macchie e batteri.
Materiali comuni per protesi a colpo d'occhio
| Componente | Materiale | Proprietà principale |
|---|---|---|
| Base | Resina acrilica PMMA | Biocompatibile, pigmentabile, facile da ribasare |
| Denti (standard) | Acrilico reticolato | Si lega alla base, regolabile, silenzioso |
| Denti (premium) | Porcellana | Resistente all'usura, altamente estetica |
| Struttura (parziale) | Lega cromo-cobalto | Resistente, sottile, biocompatibile |
Consigli per un risultato clinico migliore
- Impronte accurate: sono fondamentali. Dedicare tempo alla modellazione dei bordi e alle impronte con portaimpronte individuale per registrare l'intera area di appoggio della protesi.
- Comunicare chiaramente colore e forma. Fornire al laboratorio prescrizioni dettagliate, fotografie ed eventuali preferenze del paziente riguardo alla forma e alla disposizione dei denti.
- Programmare sempre una prova in cera. Questo appuntamento è l'ultima opportunità per verificare estetica, fonetica e occlusione prima della lavorazione.
- Scegliere strumenti di rifinitura di qualità. Le frese in carburo per rifinitura e sgrossatura affilate producono margini più puliti e riducono i tempi di regolazione alla poltrona durante la consegna.
Dalla prima impronta alla lucidatura finale, la fabbricazione di una protesi è un processo collaborativo che premia l'attenzione ai dettagli in ogni fase. Dotare il laboratorio delle corrette frese diamantate da laboratorio e degli strumenti di rifinitura aiuta a garantire che ogni protesi lasci il banco con il migliore aspetto e adattamento possibile.