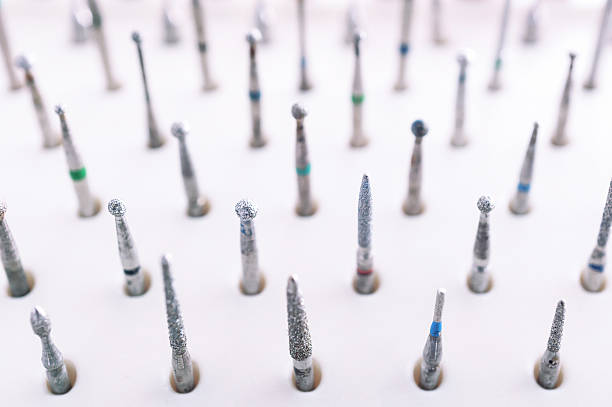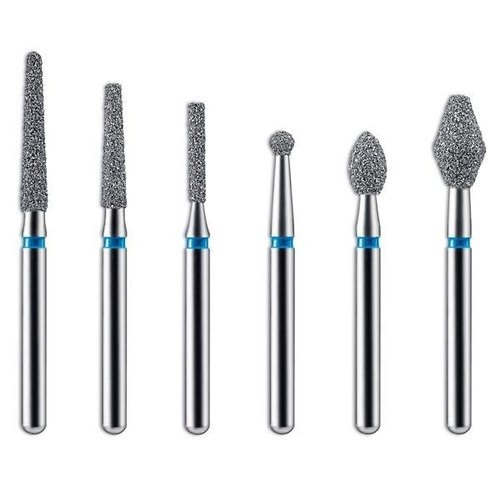
Frese diamantate galvaniche con gambi HP (manipolo) sono tra gli strumenti rotanti più utilizzati nei laboratori odontotecnici e nelle applicazioni di rettifica industriale. Il loro rivestimento diamantato a singolo strato offre un taglio iniziale aggressivo, rendendole adatte alla rapida rimozione di materiale su diversi substrati, tra cui ceramica, compositi, acrilici e metalli.
Questo articolo illustra i principali tipi di fresa diamantata galvanica HP, le applicazioni previste e le indicazioni pratiche per ottenere le migliori prestazioni da ciascuna variante.
Che cos'è una fresa diamantata galvanica?
Una fresa diamantata galvanica viene prodotta depositando un singolo strato di particelle diamantate su un gambo in acciaio o nichel mediante un processo di galvanoplastica elettrochimica. I diamanti sono trattenuti da un sottile strato di legante metallico, generalmente nichel. Questa struttura conferisce alla fresa una superficie di taglio iniziale estremamente affilata, con cristalli diamantati ben esposti.
La designazione HP si riferisce al tipo di gambo, nello specifico un gambo diritto da 2.35 mm progettato per manipoli a bassa velocità e motori da banco comunemente presenti nei laboratori odontotecnici. Per informazioni sulle classificazioni dei gambi, consulta la nostra guida ai tipi di gambo delle frese dentali.
Tipi di fresa diamantata galvanica HP
Gli strumenti con fresa diamantata galvanica HP sono classificati in base alla funzione prevista. I tre tipi principali sono frese per rettifica, frese per lucidatura e frese per brunitura. Ciascuna è destinata a una fase specifica del processo di lavorazione del materiale.
Frese per rettifica
Le frese per rettifica sono progettate per la rimozione aggressiva del materiale e la sagomatura. Presentano particelle diamantate a grana grossa (generalmente 100-180 µm) che tagliano rapidamente i materiali duri.
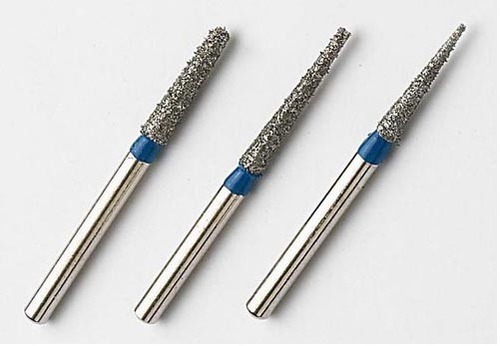
Le forme più comuni delle frese per rettifica e i relativi impieghi includono:
- Cilindro: I cilindri con estremità piatta producono pareti diritte e superfici piane. Ideali per ridurre l'altezza occlusale delle strutture protesiche.
- Cono e conicità: Raggiungono aree angolate e spazi stretti. Utili per regolare i margini delle corone e creare preparazioni a chamfer sui modelli da laboratorio.
- Ruota: Le frese per rettifica a forma di disco sono eccellenti per creare scanalature, solchi e sporgenze piane in substrati ceramici o metallici.
- Sfera: Le frese con testa arrotondata sono efficaci per scavare concavità e creare contorni interni lisci.
Le frese per rettifica possono essere ulteriormente suddivise in varianti a grana grossa e fine. Le frese a grana grossa gestiscono la riduzione volumetrica, mentre quelle a grana fine rifiniscono la forma prima della fase di lucidatura.
Frese per lucidatura
Le frese per lucidatura presentano particelle diamantate più fini (generalmente 40-80 µm) e sono destinate alla rifinitura della superficie dopo la rettifica iniziale. Servono a rimuovere il pattern di graffi lasciato dagli strumenti più grossi e a preparare la superficie per la finitura finale.
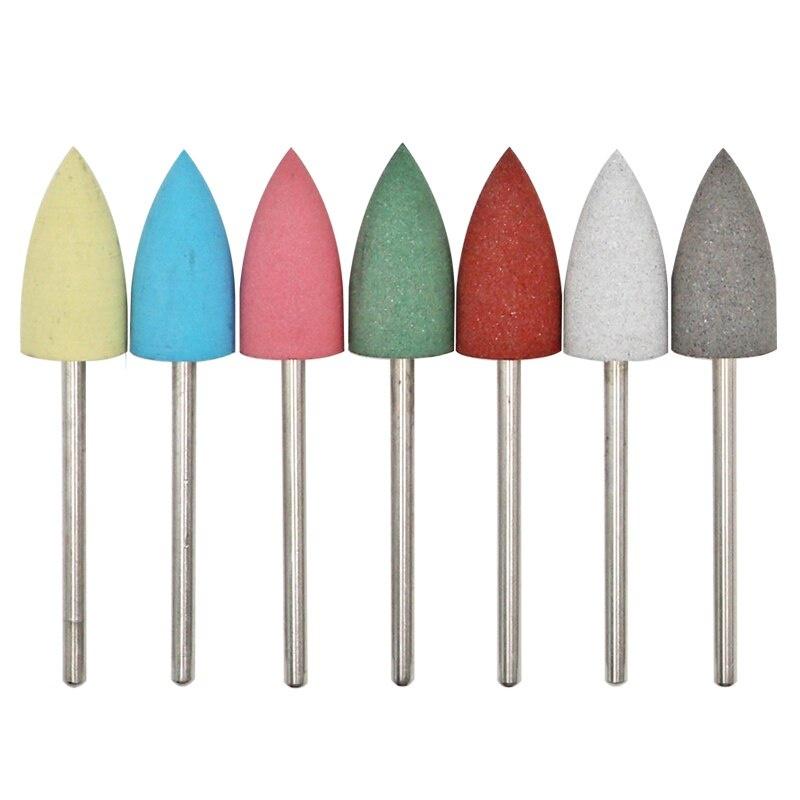
Caratteristiche principali delle frese per lucidatura:
- Una grana più fine produce una texture superficiale più liscia, con meno segni visibili degli strumenti.
- Funzionano efficacemente a velocità più elevate (20,000-30,000 RPM) con una pressione leggera.
- Sono disponibili nella stessa gamma di forme delle frese per rettifica — cilindro, fiamma, cono, sfera — per adattarsi ai contorni precedentemente rettificati.
- Spesso vengono utilizzate in sequenza, dalla grana media a quella fine, per migliorare progressivamente la superficie.
Nel lavoro di laboratorio odontotecnico, le frese per lucidatura vengono comunemente utilizzate su strutture in zirconia, restauri metallo-ceramica e basi per protesi in acrilico.
Frese per brunitura
Le frese per brunitura rappresentano la grana più fine della gamma di frese diamantate galvaniche HP. Con particelle diamantate di dimensioni ridotte fino a 10-25 µm, queste frese producono una finitura superficiale quasi lucida in un solo passaggio.
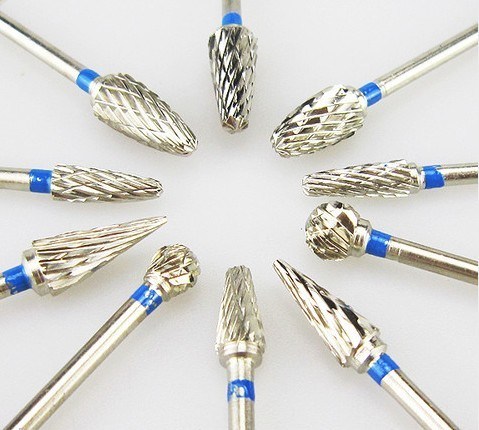
Le frese per brunitura vengono utilizzate quando:
- È necessaria un'elevata liscezza superficiale prima della lucidatura finale con gommino.
- Il pezzo richiede una rimozione minima del materiale con la massima qualità superficiale.
- Si lavorano materiali sensibili al calore, nei quali un taglio aggressivo potrebbe causare danni.
Dopo la brunitura, molti tecnici proseguono con gommini per lucidatura in silicone per ottenere una lucentezza a specchio sulla superficie del restauro.
Applicazioni nei laboratori odontotecnici
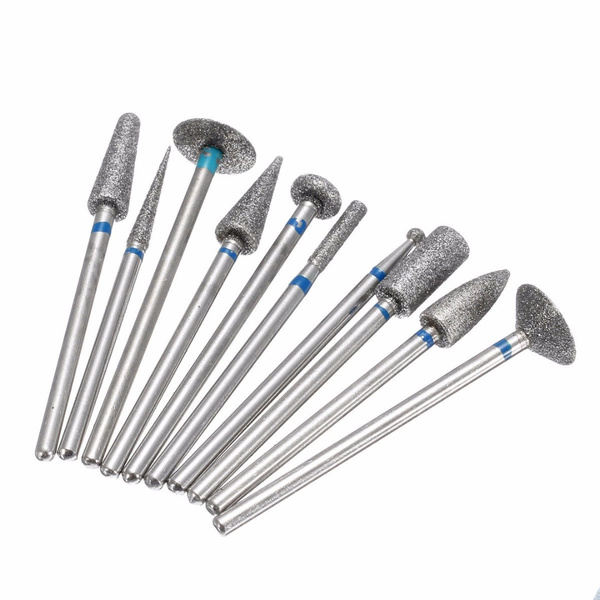
Gli strumenti con fresa diamantata galvanica HP sono utensili di uso quotidiano nella maggior parte dei laboratori odontotecnici. Le loro applicazioni coprono ogni fase della realizzazione e dell'adattamento delle protesi.
Lavorazione di ceramica e zirconia
Durante l'adattamento di restauri in zirconia monolitica o ceramica stratificata, le frese diamantate galvaniche gestiscono la sagomatura, la rifinitura dei margini e la regolazione dei contatti interprossimali. Inizia con una fresa per rettifica a grana media per la sagomatura grossolana, passa a una fresa per lucidatura fine per levigare la superficie e termina con una fresa per brunitura prima della lucidatura con gommino.
Adattamento delle strutture metalliche
Le strutture in cromo-cobalto e nichel-cromo richiedono spesso una rettifica dopo la fusione. Le frese diamantate a grana grossa rimuovono efficacemente i canali di colata, levigano i noduli e rifiniscono le aree dei connettori. Il gambo HP consente l'uso con motori da banco standard per laboratorio alle velocità appropriate.
Lavorazione di acrilico e compositi
Le basi per protesi, le corone provvisorie e i restauri in composito traggono vantaggio dalla finitura con frese diamantate. Sebbene anche le frese in carburo funzionino su questi materiali più morbidi, le frese diamantate lasciano una texture superficiale più uniforme, che consente una lucidatura più prevedibile.
Rifinitura di modelli e monconi
I modelli in gesso e i materiali per monconi possono essere facilmente sagomati con frese diamantate galvaniche. Le forme sferica e cilindrica sono particolarmente utili per rifinire i margini dei monconi e regolare le basi dei modelli.
Applicazioni oltre l'odontoiatria
Gli strumenti con fresa diamantata galvanica HP sono utilizzati in diversi settori al di fuori dell'odontoiatria:
| Settore | Applicazione tipica | Tipi comuni di frese |
|---|---|---|
| Oreficeria | Incastonatura di pietre, incisione del metallo, intaglio della cera | Sfera, fiamma, ago |
| Ottica | Rettifica di lenti, sagomatura di prismi, finitura dei bordi del vetro | Cilindro, ruota, coppa |
| Elettronica | Rifinitura di substrati ceramici, modifica di circuiti stampati | Disco, cilindro, cono |
| Orologeria | Sagomatura del vetro, finitura dei componenti del movimento | Sfera, conicità, fiamma |
La stessa durezza del diamante che rende efficaci queste frese sulle ceramiche dentali si applica anche al vetro zaffiro, alle lenti ottiche e ai componenti metallici di precisione.
Consigli sulle prestazioni delle frese diamantate galvaniche
Per ottenere il massimo dalle frese diamantate galvaniche è necessario prestare attenzione alla tecnica e alla manipolazione.
Velocità e pressione
Le frese galvaniche funzionano al meglio a velocità moderate (15,000-25,000 RPM per la maggior parte dei materiali) con una pressione leggera e costante. Una pressione elevata appiattisce le punte diamantate esposte e riduce notevolmente la durata della fresa. Lascia che siano i diamanti a tagliare: non forzare la fresa sul pezzo.
Raffreddamento
Utilizza il raffreddamento ad acqua o ad aria quando possibile, soprattutto su ceramica e metalli. L'accumulo di calore deteriora lo strato legante in nichel e può causare il distacco prematuro delle particelle diamantate. Nelle operazioni di rettifica a secco, utilizza un contatto intermittente per consentire la dissipazione del calore.
Utilizzo sequenziale delle grane
Per ottenere la migliore finitura superficiale, lavora con le grane in ordine: rettifica grossa, rettifica fine, lucidatura e quindi brunitura. Saltare i passaggi di grana spesso lascia graffi profondi che le frese più fini non possono rimuovere completamente, compromettendo la superficie finale.
Gestione della durata della fresa
A differenza delle frese diamantate sinterizzate, che espongono nuovo diamante durante l'usura, le frese galvaniche hanno un solo strato diamantato. Quando lo strato è usurato o rimosso, la fresa è esaurita. Tieni traccia dell'utilizzo e sostituisci le frese prima che diventino inefficaci, poiché una fresa non affilata genera calore eccessivo e produce risultati scadenti.
Conservazione e manutenzione
Una corretta manipolazione prolunga la vita utile delle frese diamantate galvaniche:
- Pulisci dopo ogni utilizzo: I residui accumulati tra le particelle diamantate riducono l'efficienza di taglio. Utilizza un pulitore a ultrasuoni o una spazzola metallica in ottone per rimuovere il materiale accumulato.
- Conserva individualmente: Evita che le frese entrino in contatto tra loro durante la conservazione, poiché ciò può scheggiare le particelle diamantate. Utilizza un portafrese o tubi singoli.
- Evita le forze laterali: Le frese galvaniche sono progettate per il taglio assiale. La pressione laterale può rimuovere lo strato diamantato, soprattutto vicino alla punta della fresa.
- Ispeziona regolarmente: Cerca le zone scoperte in cui lo strato diamantato si è usurato. Una fresa con una copertura diamantata disomogenea taglia in modo irregolare e deve essere sostituita.
Scelta tra frese diamantate galvaniche e sinterizzate
Entrambi i tipi hanno il loro posto in una collezione ben attrezzata di frese diamantate da laboratorio. Le frese galvaniche offrono un taglio iniziale più affilato e un costo unitario inferiore, rendendole ideali per lavori meno impegnativi e situazioni in cui le frese vengono sostituite frequentemente. Le frese sinterizzate giustificano il prezzo più elevato quando si lavora intensivamente su ceramiche dure come la zirconia, dove la struttura multistrato offre vantaggi significativi in termini di durata.
Per la maggior parte dei laboratori odontotecnici, avere a magazzino entrambi i tipi nelle forme più utilizzate offre la flessibilità necessaria per abbinare lo strumento giusto a ogni attività. Il risultato è una maggiore efficienza, una migliore qualità superficiale e costi complessivi inferiori per gli strumenti.