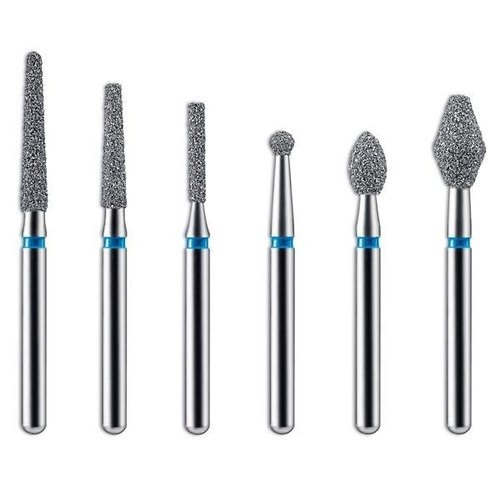
電着ダイヤモンドバーのHP(ハンドピース)シャンクタイプは、歯科技工所や工業用研削用途で広く使用されるロータリーインスツルメントです。単層のダイヤモンドコーティングによって初期切削力が高く、セラミック、コンポジット、アクリル、金属など、さまざまな材料の迅速な除去に適しています。
この記事では、電着ダイヤモンドバーHPの主なタイプ、想定用途、各タイプから最高の性能を引き出すための実践的なガイダンスを解説します。
電着ダイヤモンドバーとは
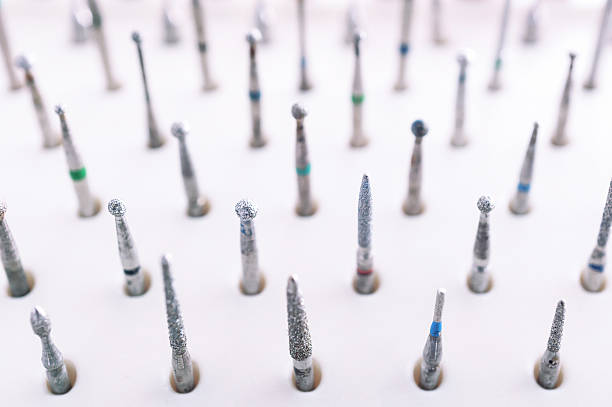
電着ダイヤモンドバーは、電気化学的なめっき工程によって、スチールまたはニッケル製シャンクにダイヤモンド粒子を単層で析出させて製造します。ダイヤモンドは、通常ニッケル製の薄い金属結合層によって固定されます。この構造により、露出したダイヤモンド結晶が多く、非常に鋭い初期切断面が得られます。
HPはシャンクタイプを示し、歯科技工所で一般的に使用される低速ハンドピースおよびベンチモーター向けに設計された、2.35 mmのストレートシャンクを指します。シャンク分類の背景については、歯科用バーのシャンクタイプに関するガイドをご覧ください。
電着ダイヤモンドバーHPの種類
電着ダイヤモンドバーHPは、用途によって分類されます。主なタイプは研削バー、ポリッシングバー、バニシングバーの3種類です。それぞれ材料加工ワークフローの異なる段階で使用されます。
研削バー
研削バーは、材料の積極的な除去と成形向けに設計されています。粗目のダイヤモンド粒子(通常100-180 µm)を備え、硬い材料を素早く切削します。
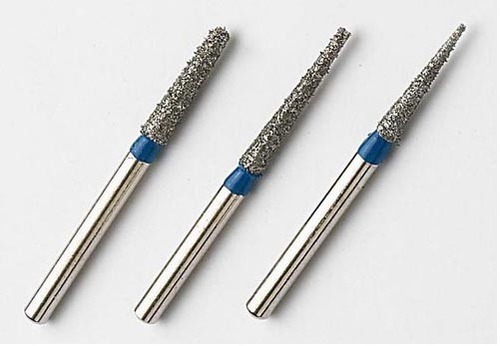
一般的な研削バーの形状と用途は次のとおりです。
- シリンダー: フラットエンドのシリンダーは、直線的な壁面と平坦な表面を形成します。補綴フレームワークの咬合高径の削減に適しています。
- コーンとテーパー: 角度のある部分や狭いスペースに届きます。クラウンマージンの調整や、ラボ模型でのシャンファー形成に便利です。
- ホイール: ディスク形状の研削バーは、セラミックや金属基材にスロット、溝、平坦な段差を形成するのに優れています。
- ボール: 丸いヘッドのバーは、凹部のくり抜きや滑らかな内部輪郭の形成に効果的です。
研削バーは、粗目と細目のサブタイプにさらに分けられます。粗目の研削バーは大まかな削合に、細目の研削バーはポリッシング工程前の形状調整に使用します。
ポリッシングバー
ポリッシングバーは、より細かいダイヤモンド粒子(通常40-80 µm)を備え、初期研削後の表面仕上げに使用します。粗いインスツルメントによって残されたスクラッチパターンを除去し、最終仕上げに向けて表面を整えることが目的です。
ポリッシングバーの主な特徴:
- 細かい粒度により、目立つツールマークが少なく、より滑らかな表面 texture が得られます。
- 軽い圧力で、より高い回転数(20,000-30,000 RPM)でも効果的に使用できます。
- シリンダー、フレーム、コーン、ボールなど、研削バーと同じ形状があり、研削済みの輪郭に合わせられます。
- 表面を段階的に改善するため、中目から細目へ順番に使用することがよくあります。
歯科技工所では、ジルコニアフレームワーク、メタルボンド修復物、アクリル義歯床の研磨に一般的に使用されます。
バニシングバー
バニシングバーは、電着ダイヤモンドバーHPの中で最も細かいグレードです。10-25 µmほどの微細なダイヤモンド粒子により、1工程で研磨に近い表面仕上げを実現します。
バニシングバーは次のような場合に使用します。
- 最終ラバーポリッシング前に高い表面平滑性が必要な場合。
- 材料除去を最小限に抑えながら、最高の表面品質が求められる場合。
- 強い切削によって損傷する可能性がある熱に敏感な材料を加工する場合。
バニシング後、多くの技工士はシリコーン製ラバーポリッシャーで修復物表面に鏡面光沢を付与します。
歯科技工所での用途
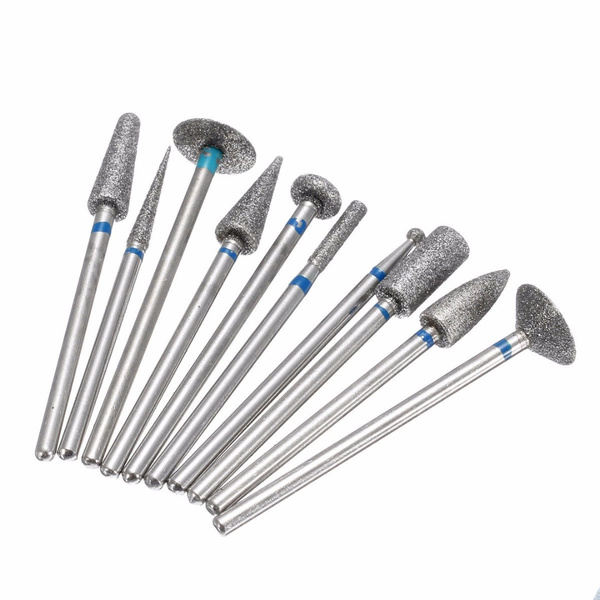
電着ダイヤモンドバーHPは、ほとんどの歯科技工所で日常的に使用される工具です。補綴物の製作と調整のあらゆる段階で活用されます。
セラミックおよびジルコニア加工
フルカントゥアジルコニアやレイヤードセラミック修復物を調整する際、電着ダイヤモンドバーは輪郭形成、マージントリミング、隣接面コンタクトの調整に対応します。まず中目の研削バーで大まかに成形し、細目のポリッシングバーで表面を滑らかにし、ラバーポリッシング前にバニシングバーで仕上げます。
金属フレームワークの調整
クロムコバルトやニッケルクロムのフレームワークは、鋳造後に研削が必要になることがよくあります。粗目のダイヤモンドバーは、スプルーの除去、ノジュールの平滑化、コネクター部の仕上げを効率的に行えます。HPシャンクにより、標準的なラボ用ベンチモーターを適切な速度で使用できます。
アクリルおよびコンポジット加工
義歯床、テンポラリークラウン、コンポジット修復物は、ダイヤモンドバーによる仕上げの効果を得られます。カーバイドバーもこれらの軟らかい材料に使用できますが、ダイヤモンドバーはより均一な表面 texture を残し、予測しやすく研磨できます。
模型およびダイのトリミング
石膏模型やダイ材料は、電着ダイヤモンドバーで容易に成形できます。ボール形状とシリンダー形状は、ダイマージンのトリミングや模型ベースの調整に特に便利です。
歯科以外での用途
電着ダイヤモンドバーHPは、歯科以外の複数の産業でも使用されています。
| 業界 | 一般的な用途 | 一般的なバータイプ |
|---|---|---|
| 宝飾 | 石留め、金属彫刻、ワックス彫刻 | ボール、フレーム、ニードル |
| 光学 | レンズ研削、プリズム成形、ガラスエッジ仕上げ | シリンダー、ホイール、カップ |
| 電子機器 | セラミック基板のトリミング、回路基板の加工 | ディスク、シリンダー、コーン |
| 時計製造 | クリスタル成形、ムーブメント部品の仕上げ | ボール、テーパー、フレーム |
これらのバーを歯科用セラミックに有効にするダイヤモンドの硬度は、サファイアガラス、光学レンズ、精密金属部品にも同様に適用されます。
電着ダイヤモンドバーの性能を高めるヒント
電着ダイヤモンドバーの性能を最大限に引き出すには、技術と取り扱いに注意が必要です。
回転数と圧力
電着バーは、軽く一定の圧力で中程度の回転数(ほとんどの材料で15,000-25,000 RPM)で使用すると最適に機能します。強い圧力は露出したダイヤモンドの先端を平らにし、バーの寿命を大幅に短縮します。ダイヤモンドに切断させ、バーをワークに無理に押し付けないでください。
冷却
特にセラミックや金属では、可能な限り水冷またはエア冷却を使用してください。熱の蓄積はニッケル結合層を劣化させ、ダイヤモンド粒子の早期脱落を引き起こす可能性があります。ドライ研削では、熱を放散できるよう断続的に接触させてください。
粒度の順次使用
最高の表面仕上げを得るには、粗目研削、細目研削、ポリッシング、バニシングの順に粒度を進めます。粒度の工程を飛ばすと、細かいバーでは完全に除去できない深い傷が残り、最終表面の品質が損なわれることがあります。
バー寿命の管理
摩耗に伴って新しいダイヤモンドが露出する焼結ダイヤモンドバーとは異なり、電着バーのダイヤモンドは1層のみです。その層が摩耗または剥離すると、バーは使用終了です。使用状況を記録し、効果を失う前にバーを交換してください。切れ味の鈍いバーは過剰な熱を発生させ、仕上がりを悪化させます。
保管とメンテナンス
適切な取り扱いにより、電着ダイヤモンドバーの耐用年数を延ばせます。
- 使用後に清掃する: ダイヤモンド粒子の間に詰まった切りくずは切削効率を低下させます。超音波洗浄器または真鍮ワイヤーブラシで蓄積物を除去してください。
- 個別に保管する: 保管中にバー同士が接触すると、ダイヤモンド粒子が欠ける可能性があります。バー・ブロックまたは個別チューブを使用してください。
- 横方向の力を避ける: 電着バーは軸方向の切削用に設計されています。特にバー先端付近では、横圧によってダイヤモンド層が剥離することがあります。
- 定期的に点検する: ダイヤモンド層が摩耗した露出部分を確認してください。ダイヤモンドの被覆が不均一なバーは切削も不均一になるため、交換してください。
電着ダイヤモンドバーと焼結ダイヤモンドバーの選択
どちらのタイプも、設備の整ったラボ用ダイヤモンドバーコレクションに適しています。電着バーは初期切削が鋭く、単価が低いため、軽作業や頻繁にバーを交換する用途に適しています。焼結バーは、ジルコニアなどの硬いセラミックを広範囲に加工する場合、複数層構造による優れた耐久性が得られるため、高価格に見合う価値があります。
ほとんどの歯科技工所では、一般的に使用する形状の両タイプを揃えることで、作業ごとに適切な工具を選択できます。その結果、効率と表面品質が向上し、インスツルメントの総コストを抑えられます。