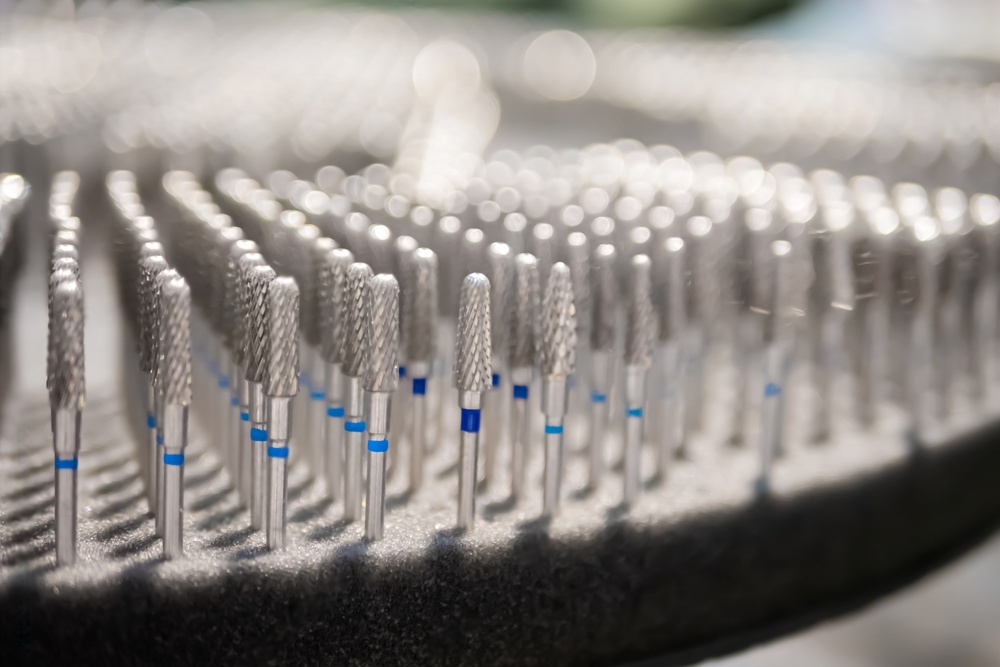
タングステンカーバイドバー:初心者が知っておくべきこと
タングステンカーバイドバーは、歯科、宝飾品製作、金属加工、木工で広く使用されている回転切削工具です。初めてハンドピースを扱う歯科学生でも、Dremelワークステーションを整えるホビーユーザーでも、これらの小型ながら高性能な工具の基礎を理解することで、時間、費用、手間を節約できます。
このガイドでは、タングステンカーバイドバーの材質、適切な形状の選び方、安全な操作方法、性能を維持する方法を解説します。
タングステンカーバイドとは
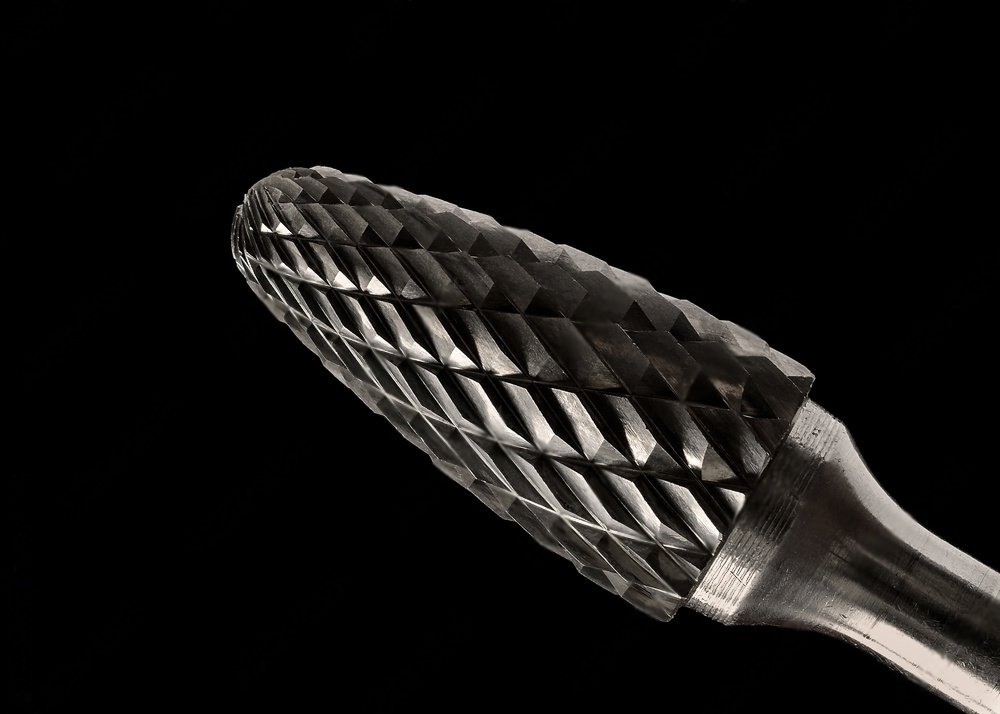
タングステンカーバイドは、通常コバルトなどの金属結合材で結合したタングステンカーバイド粒子からなる複合材料です。この材料は非常に硬く、鋼のおよそ2倍の剛性を持ち、高速度鋼よりもはるかに長く鋭い切れ刃を維持します。
この硬さにより、タングステンカーバイドバーは、切削フルートの変形を最小限に抑えながら、金属、セラミック、アクリル、コンポジット、さらには骨まで切削できます。コバルト結合材の含有率は通常、重量比で3%から15%です。コバルト比率が低いと、より硬くなる一方で脆くなり、コバルト含有率が高いと、硬度の一部を犠牲にして靭性が高まります。一般用途の歯科用・工業用バーの多くは、耐摩耗性と破壊靭性の実用的なバランスを得るため、6%から10%のコバルトを使用しています。
主な材料特性
| 特性 | タングステンカーバイド | ステンレススチール |
|---|---|---|
| ビッカース硬度 | 1,300–1,800 HV | 150–300 HV |
| 曲げ強度 | 最大4,000 MPa | ~500 MPa |
| 熱伝導率 | 高 | 中 |
| 標準的な耐用年数 | 鋼の10–50倍長い | 基準値 |
一般的なタングステンカーバイドバーの形状
適切な形状を選ぶことは、初心者にとって最も重要な判断です。各プロファイルは特定の切削動作に合わせて設計されており、誤った形状を使用すると作業負荷が増し、仕上がりも低下します。
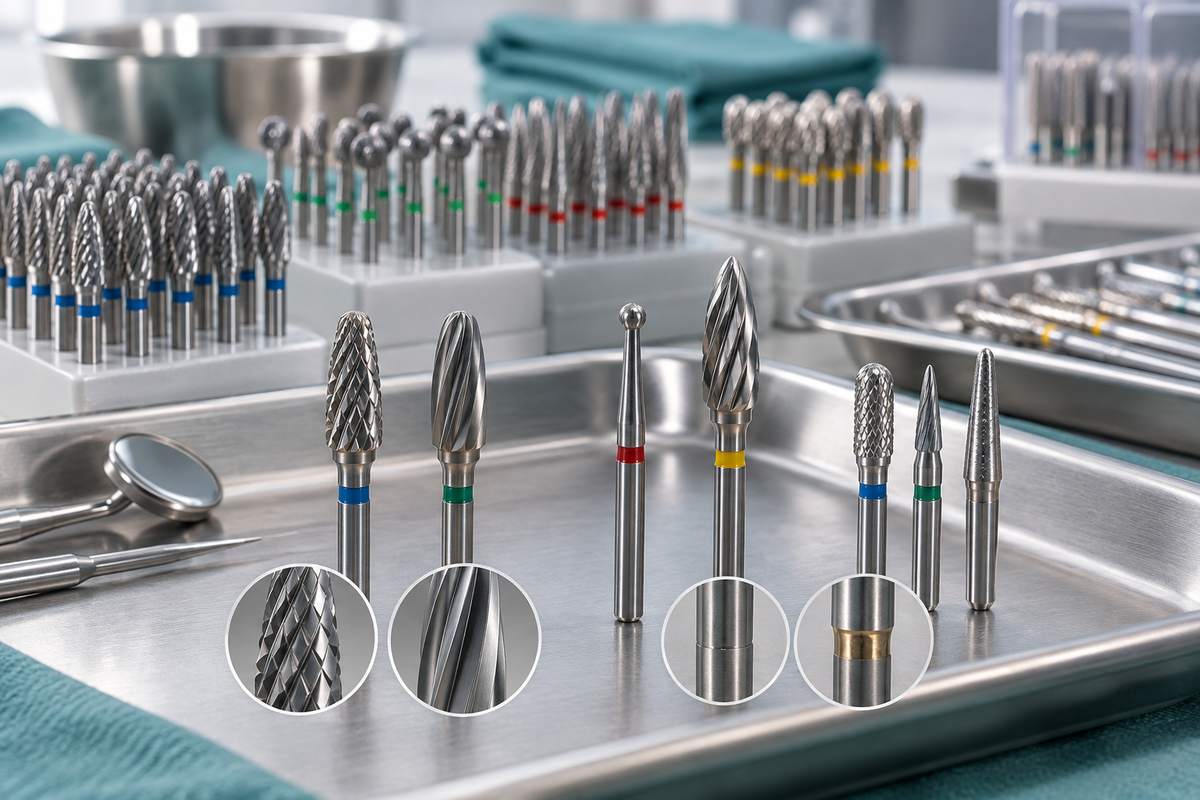
- 円筒形(プレーンまたはクロスカット) — 大量の材料除去や平面形成に適した平端円筒形。汎用性が高く、最初の1本として適しています。円筒形は接触面積が最大になるため、大量の材料を素早く削減できます。
- ラウンド/ボール — 凹面の形成、歯科におけるう蝕へのアクセス、木材やワックスのくぼみの彫刻に適した球状ヘッド。ラウンドバーは、修復処置で初期のう蝕開口にも一般的に使用されます。
- フレーム — 細い先端へテーパーした形状で、細部の加工、マージンの仕上げ、狭い角度へのアクセスに適しています。歯科およびクラフト用途で、エッジのフェザリングや輪郭のブレンディングに優れています。
- ペア/エッグ — 曲線を滑らかにつなぐ丸みのあるテーパー形状で、修復物の輪郭形成に広く使用されます。2つの表面の間に鋭い境界線を残さず、移行部を作製する場合に特に有用です。
- インバーテッドコーン — アンダーカットや平底窩洞の形成用に設計され、修復歯科で一般的に使用されます。形成面に明確な底面を作り、充填材料の維持に役立ちます。
- テーパー(フラットまたはラウンドエンド) — クラウン形成、スロット切削、一般的な形状修正に対応する汎用プロファイル。テーパー角度の異なる仕様があり、アプローチ角度に応じて収束壁と発散壁の両方を形成できます。
シングルカットとダブルカットのフルート
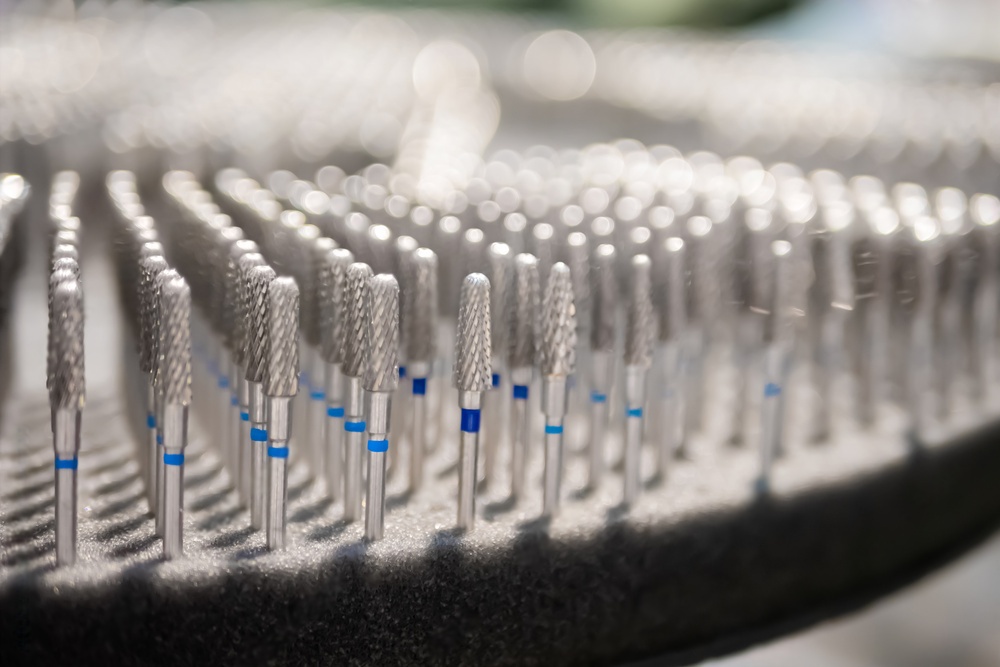
タングステンカーバイドバーのフルートパターンは、切削の強さと残される表面仕上げの品質を左右します。この2つのパターンの違いを理解することで、作業の各段階に適した工具を選択できます。
シングルカット
シングルカットバーは、ヘッドの周囲に1組のフルートが螺旋状に配置されています。材料の除去速度は遅くなりますが、より滑らかな仕上げが得られます。表面品質が重要な場合、例えば歯科修復物の仕上げや金属表面の研磨に適しています。また、より長い切りくずを生じるため、切りくずが作業領域から排出されやすい軟質金属の加工にも有利です。
ダブルカット(クロスカット)
ダブルカットバーは、交差する2組のフルートを備え、切りくずを小さく分断します。切削速度が速く、材料の迅速な荒削りに適しています。一方、表面は粗くなるため、追加の仕上げが必要になる場合があります。交差したフルートパターンは、バーが材料に食い込んだりビビりを起こしたりする傾向も抑えるため、硬質材料の荒加工に適しています。
初心者は、切削の agresividad が低く触覚的なフィードバックを得やすいため、シングルカットバーの方が扱いやすいと感じることがよくあります。慣れてきたら、荒削り工程にダブルカットバーを導入し、仕上げにはシングルカットバーへ切り替えることができます。
タングステンカーバイドバーの安全な使用方法
10,000~400,000 RPMで回転工具を操作する際は、十分な注意が必要です。自身と加工物を保護するため、以下のガイドラインに従ってください。
- 個人用保護具を着用する。保護メガネ、防じんマスク、手袋は必須です。臨床環境ではフェイスシールドも追加してください。切削中に発生する微粒子は目や肺を刺激する可能性があり、切りくずが高速で飛散することがあります。
- バーを正しく固定する。電源を入れる前に、シャンクをチャックまたはハンドピースのコレットへ奥まで挿入し、締め付けてください。バーが緩んでいると振れが生じ、切削が不均一になり、使用中に外れる可能性があります。
- 材料に合わせて回転数を調整する。硬い材料では過熱を避けるため、一般的に低いRPMが適しています。軟らかい材料では高い回転数を使用できます。判断に迷う場合は、推奨範囲の低い側から始め、徐々に上げてください。
- 軽く均一な圧力をかける。切削はバーに任せてください。強く押し付けると過剰な熱が発生し、フルートが早期に摩耗し、バーのヘッドが破損する可能性があります。紙に鉛筆を当てる程度の圧力を目安にしてください。
- 必要に応じてクーラントを使用する。水スプレーまたは潤滑剤により、特に金属やセラミックを長時間切削する際の熱の蓄積を防止できます。歯科用途では、ハンドピースからの水スプレーがこの役割を果たします。
- 換気の良い場所で作業する。加工材料から生じる微細な粉じんは、長時間吸入すると危険な場合があります。集じんシステム、または少なくとも空気が十分に循環する開放的な作業環境を使用してください。
適切なシャンクタイプの選択
タングステンカーバイドバーには、標準的なシャンク径が3種類あります。サイズが合わないとコレット、バー、またはその両方を損傷する可能性があるため、バーがハンドピースまたは回転工具に適合していることを確認してください。
| シャンクタイプ | 直径 | 標準的な用途 |
|---|---|---|
| FG(フリクショングリップ) | 1.6 mm | 高速歯科用ハンドピース |
| RA(ライトアングル) | 2.35 mm | 低速コントラアングルハンドピース |
| HP(ハンドピース) | 2.35 mm | ストレートハンドピース、技工用モーター、Dremelタイプ工具 |
FGシャンクはタービンチャック内で摩擦によって固定され、機械的なロック機構はありません。そのため、滑りを防ぐには正しい直径のものを使用する必要があります。RAおよびHPシャンクはラッチまたはコレット機構を使用し、より確実に把持できるため、より大きな側方力を必要とする処置に適しています。
必要なシャンクタイプがわからない場合は、ハンドピースに記載された仕様を確認するか、メーカーの資料を参照してください。誤ったシャンク径を使用すると、器具とバーの両方を損傷する可能性があります。
バーを長持ちさせるメンテナンスのポイント
適切にメンテナンスされたタングステンカーバイドバーは、手入れを怠ったものよりはるかに長く使用できます。これらの習慣は簡単で、最初から身につける価値があります。
- 使用後は毎回洗浄する。真鍮ワイヤーブラシで debris を払い落とします。カーバイド表面を損傷する可能性があるため、スチールブラシは避けてください。頑固な汚れには、酵素系溶液を入れた超音波洗浄器が効果的です。
- 臨床環境では適切に滅菌する。標準的な滅菌プロトコルに従って、タングステンカーバイドバーをオートクレーブ滅菌してください。繰り返しのオートクレーブサイクルにもよく耐え、反復する熱ストレスで劣化する一部のコーティング器具とは異なります。
- 定期的に点検する。刃の欠け、曲がったシャンク、目に見える摩耗がないか確認してください。損傷したバーは不均一に切削し、安全上のリスクとなります。バーを目の高さでゆっくり回転させ、非対称がないか確認してください。
- バーケースに保管する。バーをケース内で整理して保管すると、互いにぶつかって切削刃が欠けるのを防げます。また、処置後に器具の紛失を簡単に確認できます。
タングステンカーバイドバーの交換時期
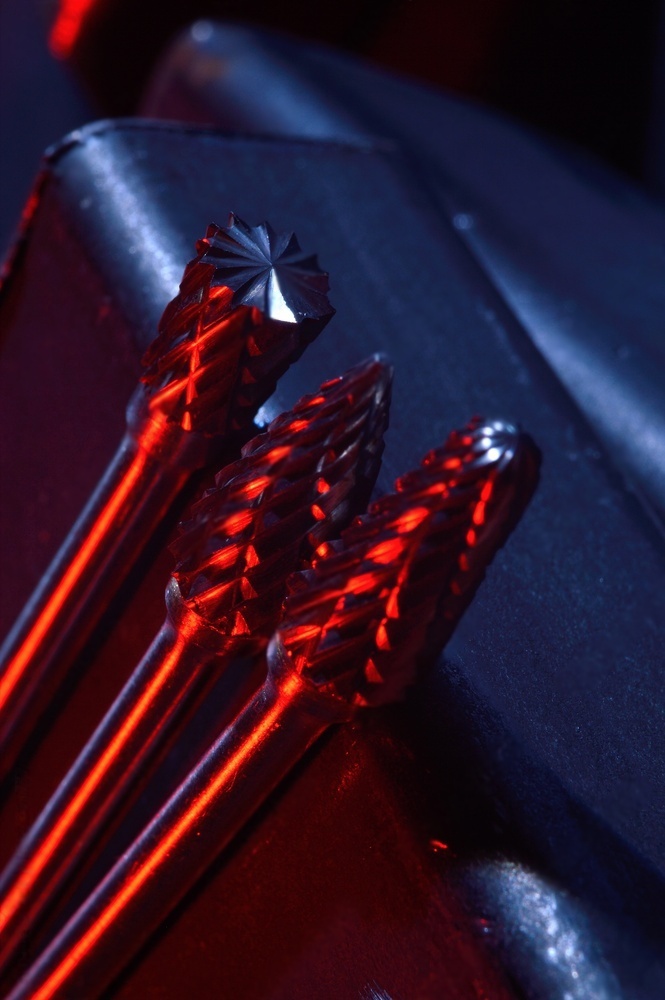
どれほど硬いバーでも、やがて摩耗します。交換時期を示す次の兆候に注意してください:
- 同じ材料を切削するのに、明らかに大きな圧力が必要になる。
- 適切な回転速度設定でも、通常より多くの熱が発生する。
- 切削後の表面仕上げが予想より粗い。
- 目視検査で、刃先が丸くなっている、または欠けている。
摩耗したバーを速やかに交換することで、作業品質と、歯科用途における患者の安全を守れます。切れ味の鈍ったバーでは余分な圧力が必要となり、滑りのリスクが高まるほか、臨床環境では周囲組織に不要な外傷を与える可能性があります。
使用開始時に推奨されるバー
最初のタングステンカーバイドバーコレクションを揃える場合は、まず次の3種類の形状から始めてください:
- 一般的な材料除去用の中目シリンダー・クロスカット。
- 凹部やアクセス形成用のラウンドバー。
- 仕上げと細部作業用のフレームまたはテーパーバー。
この3種類のプロファイルだけで、初心者が遭遇する切削・形成作業の大半に対応できます。技術が向上したら、インバーテッドコーン、フットボールバー、細部仕上げ用のシングルカットなど、特殊形状を追加できます。複数の形状を含むスターターキットは、バーを個別に購入するより費用対効果が高いことが多く、プロジェクトに取り組む前に端材で異なるプロファイルを試せます。
タングステンカーバイド器具とダイヤモンド器具を比較するには、カーバイドバーとダイヤモンドバーの比較記事をご覧ください。
まとめ
タングステンカーバイドバーは信頼性と耐久性に優れ、幅広い用途で効果を発揮します。初心者が成功するためのポイントは、作業に適した形状を選び、適切な回転速度と圧力で使用し、器具を継続的にメンテナンスすることです。まずこれらの基本を身につければ、より高度な技術も自然に習得できます。端材で練習し、バーを清潔かつ整理された状態に保ち、摩耗した器具はためらわずに交換してください。より良い結果と安全な作業環境につながり、投資に見合う効果が得られます。