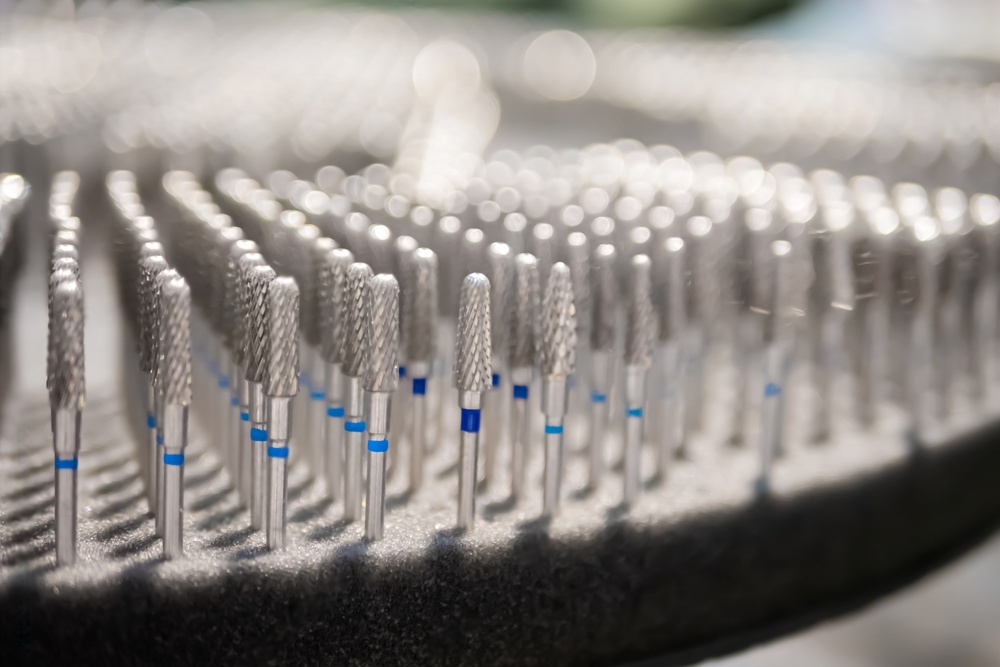
Frese in carburo di tungsteno: cosa ogni principiante deve sapere
Le frese in carburo di tungsteno sono tra gli strumenti rotanti da taglio più utilizzati in odontoiatria, nella lavorazione dei gioielli, dei metalli e del legno. Che siate studenti di odontoiatria alle prese con il primo manipolo o hobbisti che allestiscono una postazione Dremel, comprendere questi strumenti piccoli ma potenti vi farà risparmiare tempo, denaro e frustrazione.
Questa guida illustra le nozioni fondamentali: di cosa sono fatte le frese in carburo di tungsteno, come scegliere la forma corretta, come utilizzarle in sicurezza e come mantenerle sempre efficienti.
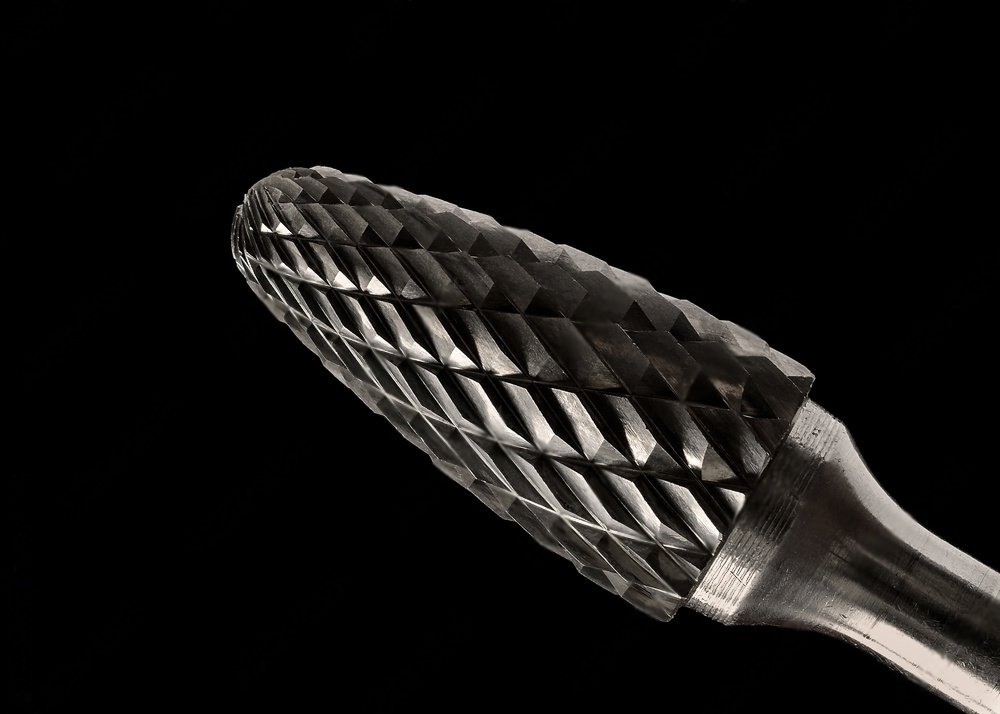
Che cos'è il carburo di tungsteno?
Il carburo di tungsteno è un composito costituito da particelle di carburo di tungsteno unite da un legante metallico, generalmente cobalto. Il materiale risultante è estremamente duro — circa il doppio dell'acciaio — e mantiene un bordo tagliente molto più a lungo rispetto alle alternative in acciaio rapido.
Grazie a questa durezza, le frese in carburo di tungsteno possono tagliare metalli, ceramiche, acrilici, compositi e persino osso con una deformazione minima delle scanalature di taglio. Il contenuto di legante al cobalto varia generalmente dal 3% al 15% in peso. Percentuali inferiori di cobalto producono uno strumento più duro ma più fragile, mentre un contenuto maggiore aumenta la tenacità a scapito di parte della durezza. La maggior parte delle frese dentali e industriali per uso generale utilizza un contenuto di cobalto compreso tra il 6% e il 10%, raggiungendo un equilibrio pratico tra resistenza all'usura e tenacità alla frattura.
Principali proprietà del materiale
| Proprietà | Carburo di tungsteno | Acciaio inossidabile |
|---|---|---|
| Durezza Vickers | 1,300–1,800 HV | 150–300 HV |
| Resistenza alla flessione | Fino a 4,000 MPa | ~500 MPa |
| Conducibilità termica | Alta | Moderata |
| Durata tipica | 10–50x più lunga dell'acciaio | Base di riferimento |
Forme comuni delle frese in carburo di tungsteno
La scelta della forma corretta è la decisione più importante che un principiante possa prendere. Ogni profilo è progettato per una specifica azione di taglio e l'uso della forma errata costringe a lavorare più duramente producendo risultati inferiori.
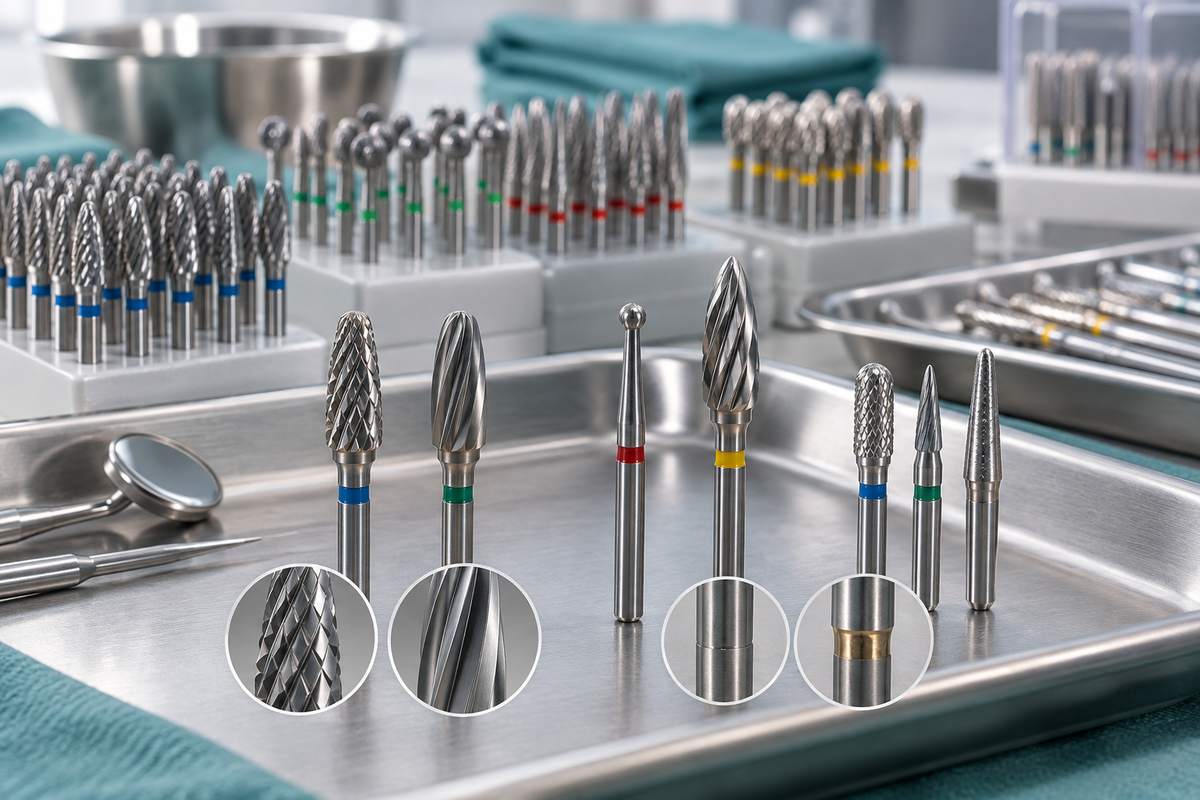
- Cilindrica (liscia o crosscut) — Cilindro con estremità piatta per la rimozione di grandi quantità di materiale e la creazione di superfici piane. Una buona fresa di partenza per uso generale. La forma cilindrica offre la massima area di contatto, rendendo efficiente la riduzione rapida di grandi volumi di materiale.
- Sferica / a palla — Testa sferica per creare concavità, accedere alla carie in odontoiatria o scavare cavità nel legno e nella cera. Le frese sferiche sono inoltre comunemente utilizzate per l'ingresso iniziale nella carie durante le procedure restaurative.
- Fiamma — Rastremata fino a una punta fine per lavori dettagliati, rifinitura dei margini e raggiungimento di angoli stretti. La forma a fiamma è eccellente per assottigliare i bordi e armonizzare i contorni nelle applicazioni dentali e artigianali.
- Pera / uovo — Una conicità arrotondata che raccorda le curve in modo uniforme, popolare per la contornatura dei restauri. Questa forma è particolarmente utile quando è necessario creare una transizione tra due superfici senza lasciare una linea netta.
- Cono rovesciato — Progettato per creare ritenzioni e cavità con fondo piatto, comune nell'odontoiatria restaurativa. Il cono rovesciato produce un fondo definito nella preparazione, favorendo la ritenzione dei materiali da otturazione.
- Cono (estremità piatta o arrotondata) — Profilo versatile per la preparazione delle corone, i tagli a fessura e la modellazione generale. Disponibili con diversi gradi di conicità, queste frese possono produrre pareti convergenti o divergenti a seconda dell'angolo di approccio.
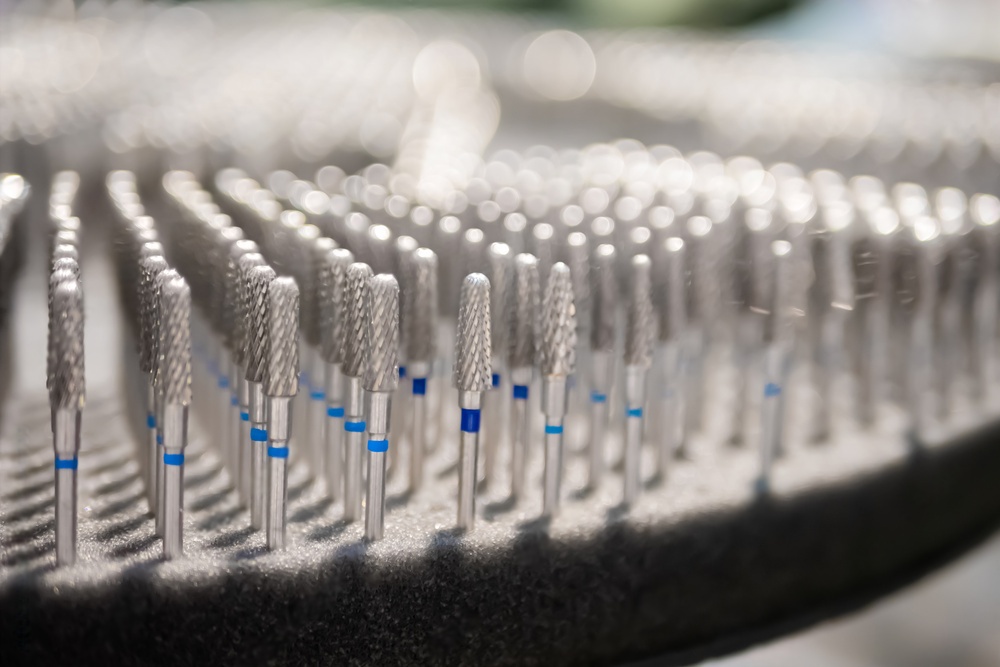
Scanalature a taglio singolo e doppio
Il modello delle scanalature su una fresa in carburo di tungsteno determina l'aggressività del taglio e la qualità della finitura superficiale. Comprendere la differenza tra questi due modelli aiuta a scegliere lo strumento corretto per ogni fase del lavoro.
Taglio singolo
Le frese a taglio singolo hanno un unico gruppo di scanalature a spirale attorno alla testa. Rimuovono il materiale più lentamente ma lasciano una finitura più liscia. Sono la scelta migliore quando la qualità della superficie è importante, ad esempio per rifinire un restauro dentale o lucidare una superficie metallica. Le frese a taglio singolo producono inoltre trucioli più lunghi, un vantaggio quando si lavora con metalli più morbidi perché i trucioli vengono allontanati più facilmente dall'area di lavoro.
Taglio doppio (crosscut)
Le frese a taglio doppio presentano due gruppi di scanalature intersecanti che rompono i trucioli in pezzi più piccoli. Tagliano più rapidamente e sono più adatte alla rimozione veloce del materiale. Tuttavia, lasciano una superficie più ruvida che può richiedere un'ulteriore rifinitura. Il modello a reticolatura trasversale riduce inoltre la tendenza della fresa ad afferrare il materiale o vibrare, rendendo le frese a taglio doppio una scelta affidabile per le passate di sgrossatura su materiali duri.
I principianti spesso trovano le frese a taglio singolo più facili da controllare perché la minore aggressività di taglio offre un maggiore feedback tattile. Con l'aumentare della sicurezza, è possibile introdurre le frese a taglio doppio per la sgrossatura e passare a quelle a taglio singolo per la rifinitura.
Come utilizzare in sicurezza le frese in carburo di tungsteno
Utilizzare strumenti rotanti a velocità comprese tra 10,000 e 400,000 RPM richiede attenzione. Seguite queste indicazioni per proteggere voi stessi e il pezzo in lavorazione.
- Indossate dispositivi di protezione individuale. Occhiali protettivi, mascherina antipolvere e guanti sono indispensabili. Negli ambienti clinici aggiungete una visiera. Le particelle fini generate durante il taglio possono irritare occhi e polmoni e i detriti possono essere espulsi ad alta velocità.
- Fissate correttamente la fresa. Inserite completamente il gambo nel mandrino o nella pinza del manipolo e serratelo prima dell'accensione. Una fresa allentata può oscillare, producendo un taglio irregolare e potenzialmente staccandosi durante l'uso.
- Adattate la velocità al materiale. I materiali più duri richiedono generalmente RPM inferiori per evitare il surriscaldamento. I materiali più morbidi consentono velocità maggiori. In caso di dubbio, iniziate dal limite inferiore dell'intervallo consigliato e aumentate gradualmente.
- Utilizzate una pressione leggera e uniforme. Lasciate che sia la fresa a eseguire il taglio. Una pressione eccessiva genera calore, smussa prematuramente le scanalature e può fratturare la testa della fresa. Una buona regola pratica è non esercitare una pressione superiore a quella utilizzata con una matita sulla carta.
- Applicate il refrigerante quando necessario. Lo spray d'acqua o un lubrificante previene l'accumulo di calore, soprattutto durante i tagli prolungati su metallo o ceramica. Nelle applicazioni dentali, lo spray d'acqua del manipolo svolge automaticamente questa funzione.
- Lavorate in un'area ventilata. La polvere fine dei materiali fresati può essere pericolosa se inalata nel tempo. Utilizzate sistemi di aspirazione o, almeno, uno spazio aperto con una buona circolazione dell'aria.
Scelta del tipo di gambo corretto
Le frese in carburo di tungsteno sono disponibili con tre diametri standard del gambo. Assicuratevi che la fresa sia compatibile con il manipolo o lo strumento rotante, poiché un'incompatibilità può danneggiare la pinza, la fresa o entrambi.
| Tipo di gambo | Diametro | Uso tipico |
|---|---|---|
| FG (Friction Grip) | 1.6 mm | Manipoli dentali ad alta velocità |
| RA (Right Angle) | 2.35 mm | Manipoli contrangolo a bassa velocità |
| HP (Handpiece) | 2.35 mm | Manipoli diritti, micromotori da laboratorio, strumenti tipo Dremel |
I gambi FG sono mantenuti in posizione dall'attrito all'interno del mandrino della turbina — non è presente alcun bloccaggio meccanico. Devono quindi avere il diametro corretto per evitare slittamenti. I gambi RA e HP utilizzano un meccanismo a nottolino o a pinza che garantisce una presa più sicura, motivo per cui sono preferiti nelle procedure che richiedono una maggiore forza laterale.
Se non siete sicuri del tipo di gambo necessario, controllate le specifiche stampate sul manipolo o consultate la documentazione del produttore. L'uso di un gambo con diametro errato può danneggiare sia lo strumento sia la fresa.
Consigli di manutenzione per prolungare la durata della fresa
Una fresa in carburo di tungsteno ben mantenuta durerà molte volte più a lungo di una trascurata. Queste abitudini sono semplici e vale la pena adottarle fin dal primo giorno.
- Pulite dopo ogni utilizzo. Rimuovete i residui con una spazzola metallica in ottone. Evitate le spazzole in acciaio, che possono danneggiare le superfici in carburo. Per i depositi ostinati, un detergente a ultrasuoni con soluzione enzimatica è efficace.
- Sterilizzate correttamente negli ambienti clinici. Sterilizzate in autoclave le frese in carburo di tungsteno secondo i protocolli standard di sterilizzazione. Tollerano bene cicli ripetuti in autoclave, a differenza di alcuni strumenti rivestiti che possono degradarsi sotto stress termico ripetuto.
- Ispezionate regolarmente. Cercate scanalature scheggiate, gambi piegati o usura visibile. Una fresa danneggiata taglia in modo irregolare e rappresenta un rischio per la sicurezza. Tenete la fresa all'altezza degli occhi e ruotatela lentamente per verificare eventuali asimmetrie.
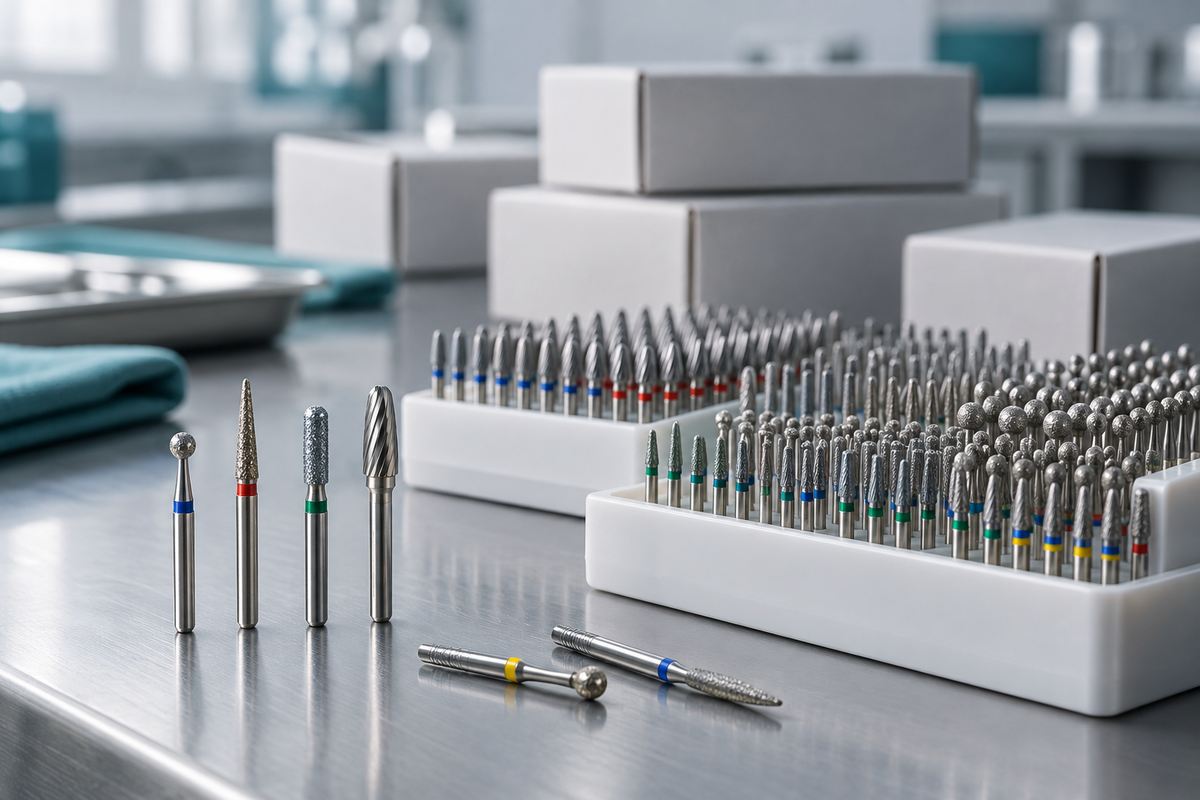
- Conservate in un blocco portafrese. Mantenere le frese organizzate in un blocco evita che urtino tra loro, causando scheggiature sui bordi taglienti. I blocchi portafrese facilitano inoltre l'identificazione degli strumenti mancanti dopo una procedura.
Quando sostituire le frese in carburo di tungsteno
Anche la fresa più dura alla fine si usura. Prestate attenzione a questi segnali che indicano la necessità di sostituzione:
- La fresa richiede una pressione sensibilmente maggiore per tagliare lo stesso materiale.
- Il taglio produce più calore del normale, anche con impostazioni di velocità corrette.
- La finitura superficiale dopo il taglio è più ruvida del previsto.
- L'ispezione visiva rivela bordi delle scanalature arrotondati o scheggiati.
Sostituire tempestivamente le frese usurate protegge la qualità del lavoro e, nelle applicazioni dentali, la sicurezza del paziente. Una fresa non affilata costringe a compensare con una pressione maggiore, aumentando il rischio di slittamento e causando traumi inutili ai tessuti circostanti nelle situazioni cliniche.
Per iniziare: prime frese consigliate
Se state creando la vostra prima collezione di frese in carburo di tungsteno, iniziate con queste tre forme:
- Una fresa cilindrica crosscut a grana media per la rimozione generale del materiale.
- Una fresa sferica per concavità e preparazioni di accesso.
- Una fresa a fiamma o conica per la rifinitura e i lavori dettagliati.
Con questi soli tre profili è possibile gestire la maggior parte delle operazioni di taglio e modellazione che si incontrano da principianti. Con lo sviluppo delle competenze, è possibile aggiungere forme specializzate come coni rovesciati, frese a pallone e frese a taglio singolo per finiture fini. Acquistare un kit iniziale che includa diverse forme è spesso più conveniente rispetto all'acquisto di frese singole e offre l'opportunità di sperimentare diversi profili su materiale di scarto prima di iniziare un progetto.
Per un confronto diretto tra strumenti in carburo di tungsteno e diamantati, consultate il nostro articolo su frese in carburo o frese diamantate.
Considerazioni finali
Le frese in carburo di tungsteno sono affidabili, durevoli ed efficaci in un'ampia gamma di applicazioni. Le chiavi del successo per un principiante sono scegliere la forma corretta per il lavoro, utilizzare velocità e pressione adeguate e sottoporre gli strumenti a una manutenzione costante. Padroneggiate prima questi fondamenti e le tecniche più avanzate seguiranno naturalmente. Dedicate tempo alla pratica su materiali di scarto, mantenete le frese pulite e organizzate e non esitate a sostituire uno strumento usurato: l'investimento si ripaga con risultati migliori e condizioni di lavoro più sicure.