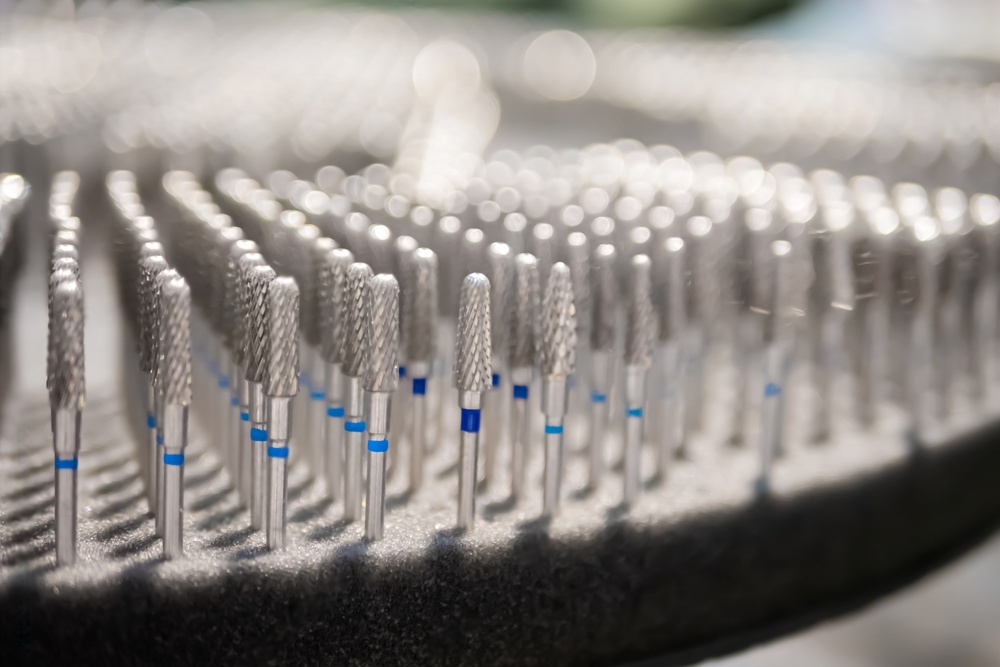
Hartmetallfräser: Was Anfänger wissen sollten
Hartmetallfräser gehören zu den am häufigsten verwendeten rotierenden Schneidinstrumenten in der Zahnmedizin, Schmuckherstellung, Metallbearbeitung und Holzbearbeitung. Ob Sie als Zahnmedizinstudent Ihr erstes Winkelstück bedienen oder als Hobbyanwender eine Dremel-Arbeitsstation einrichten – das Verständnis dieser kleinen, aber leistungsstarken Instrumente spart Zeit, Geld und Frustration.
Dieser Leitfaden vermittelt die Grundlagen: aus welchen Materialien Hartmetallfräser bestehen, wie Sie die richtige Form auswählen, wie Sie sie sicher verwenden und wie Sie ihre Leistungsfähigkeit erhalten.

Was ist Hartmetall?
Hartmetall ist ein Verbundwerkstoff aus Wolframkarbidpartikeln, die mit einem metallischen Bindemittel, meist Kobalt, verbunden sind. Das daraus entstehende Material ist extrem hart – ungefähr doppelt so steif wie Stahl – und behält eine scharfe Schneidkante deutlich länger als Alternativen aus Schnellarbeitsstahl.
Aufgrund dieser Härte können Hartmetallfräser Metalle, Keramiken, Acryl, Komposite und sogar Knochen mit minimaler Verformung der Schneiden bearbeiten. Der Kobaltanteil liegt typischerweise zwischen 3 % und 15 % des Gewichts. Niedrigere Kobaltanteile ergeben ein härteres, aber spröderes Instrument, während ein höherer Kobaltanteil die Zähigkeit auf Kosten eines Teils der Härte erhöht. Die meisten allgemeinen Dental- und Industriefräser verwenden einen Kobaltanteil zwischen 6 % und 10 %, was ein praktisches Gleichgewicht zwischen Verschleißfestigkeit und Bruchzähigkeit bietet.
Wichtige Materialeigenschaften
| Eigenschaft | Hartmetall | Edelstahl |
|---|---|---|
| Vickers-Härte | 1,300–1,800 HV | 150–300 HV |
| Biegefestigkeit | Bis zu 4,000 MPa | ~500 MPa |
| Wärmeleitfähigkeit | Hoch | Mittel |
| Typische Lebensdauer | 10–50x länger als Stahl | Basiswert |
Gängige Formen von Hartmetallfräsern
Die Auswahl der richtigen Form ist die wichtigste Entscheidung, die ein Anfänger treffen kann. Jedes Profil ist für eine bestimmte Schneidwirkung ausgelegt. Die Verwendung der falschen Form erfordert mehr Kraft und führt zu schlechteren Ergebnissen.
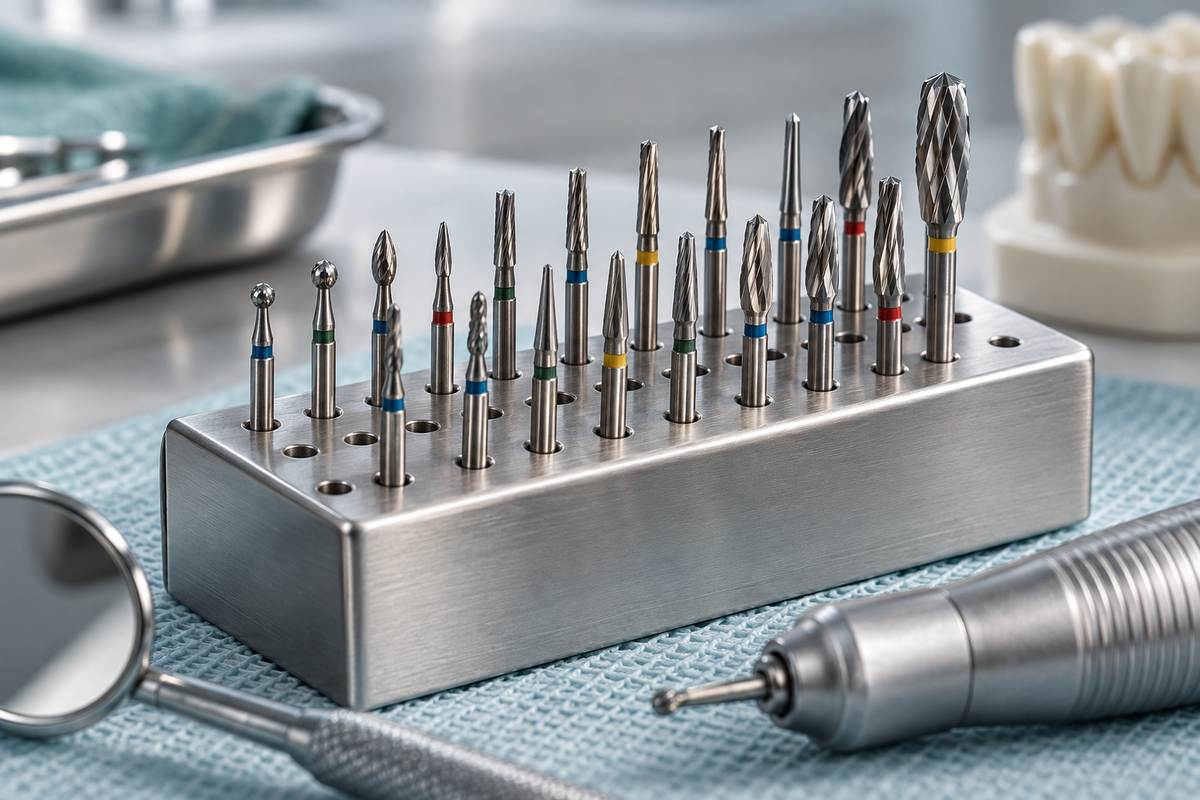
- Zylindrisch (glatt oder kreuzverzahnt) — Zylinder mit flachem Ende zum groben Materialabtrag und Erzeugen ebener Flächen. Ein guter Allrounder für den Einstieg. Die zylindrische Form bietet eine maximale Kontaktfläche und ermöglicht so die effiziente schnelle Reduzierung großer Materialmengen.
- Rund / Kugel — Kugelförmiger Kopf zum Erzeugen von Vertiefungen, zum Zugang zu Karies in der Zahnmedizin oder zum Ausarbeiten von Hohlräumen in Holz und Wachs. Runde Fräser werden auch häufig für den initialen Karieszugang bei restaurativen Eingriffen verwendet.
- Flamme — Zu einer feinen Spitze verjüngt, für Detailarbeiten, das Ausarbeiten von Rändern und das Erreichen enger Winkel. Die Flammenform eignet sich hervorragend zum Ausdünnen von Kanten und Angleichen von Konturen in Dental- und Handwerksanwendungen.
- Birne / Ei — Eine abgerundete Verjüngung, die Kurven gleichmäßig verbindet und häufig zur Konturierung von Restaurationen verwendet wird. Diese Form ist besonders nützlich, wenn ein Übergang zwischen zwei Oberflächen ohne scharfe Linie geschaffen werden soll.
- Umgekehrter Kegel — Zur Herstellung von Unterschnitten und Kavitäten mit flachem Boden, häufig in der restaurativen Zahnmedizin eingesetzt. Der umgekehrte Kegel erzeugt einen klar definierten Präparationsboden und unterstützt dadurch die Retention von Füllungsmaterialien.
- Konisch (flaches oder rundes Ende) — Vielseitiges Profil für Kronenpräparationen, das Schneiden von Nuten und allgemeine Formgebungsarbeiten. Mit unterschiedlichen Konizitätsgraden erhältlich, können diese Fräser je nach Ansatzwinkel sowohl konvergierende als auch divergierende Wände erzeugen.

Ein- gegenüber zweifach verzahnten Schneiden
Das Schneidenmuster eines Hartmetallfräsers bestimmt, wie aggressiv er schneidet und welche Oberflächenqualität zurückbleibt. Das Verständnis des Unterschieds hilft Ihnen, für jede Arbeitsphase das passende Instrument auszuwählen.
Einfachverzahnung
Einfachverzahnte Fräser besitzen einen Schneidensatz, der sich spiralförmig um den Kopf windet. Sie tragen Material langsamer ab, hinterlassen jedoch eine glattere Oberfläche. Sie sind die bessere Wahl, wenn die Oberflächenqualität wichtig ist – beispielsweise beim Fertigstellen einer dentalen Restauration oder Polieren einer Metalloberfläche. Einfachverzahnte Fräser erzeugen außerdem längere Späne, was bei weicheren Metallen vorteilhaft sein kann, da die Späne leichter aus dem Arbeitsbereich entfernt werden.
Zweifachverzahnung (Kreuzverzahnung)
Zweifachverzahnte Fräser verfügen über zwei sich kreuzende Schneidensätze, die Späne in kleinere Stücke zerteilen. Sie schneiden schneller und eignen sich besser für den schnellen Materialabtrag. Allerdings hinterlassen sie eine rauere Oberfläche, die möglicherweise eine zusätzliche Nachbearbeitung erfordert. Das gekreuzte Schneidenmuster reduziert außerdem die Neigung des Fräsers, zu greifen oder zu rattern, wodurch zweifachverzahnte Fräser eine gute Wahl für Schruppdurchgänge bei harten Materialien sind.
Anfänger empfinden einfachverzahnte Fräser oft als leichter kontrollierbar, da die geringere Schneidaggressivität mehr taktiles Feedback bietet. Mit zunehmender Erfahrung können Sie für die Schruppphase zweifachverzahnte Fräser einsetzen und für die Nachbearbeitung auf einfachverzahnte wechseln.
Hartmetallfräser sicher verwenden
Der Betrieb rotierender Instrumente mit Geschwindigkeiten zwischen 10,000 und 400,000 RPM erfordert Sorgfalt. Befolgen Sie diese Richtlinien, um sich selbst und Ihr Werkstück zu schützen.
- Persönliche Schutzausrüstung tragen. Schutzbrille, Staubmaske und Handschuhe sind unverzichtbar. In klinischen Umgebungen sollte zusätzlich ein Gesichtsschutz getragen werden. Beim Schneiden entstehende feine Partikel können Augen und Lunge reizen, und Rückstände können mit hoher Geschwindigkeit ausgestoßen werden.
- Den Fräser korrekt befestigen. Führen Sie den Schaft vollständig in Spannfutter oder Spannzange des Handstücks ein und ziehen Sie ihn vor dem Einschalten fest. Ein loser Fräser kann taumeln, einen ungleichmäßigen Schnitt erzeugen und sich während der Verwendung möglicherweise lösen.
- Geschwindigkeit an das Material anpassen. Härtere Materialien erfordern im Allgemeinen eine niedrigere Drehzahl, um Überhitzung zu vermeiden. Weichere Materialien erlauben höhere Geschwindigkeiten. Beginnen Sie im Zweifel am unteren Ende des empfohlenen Bereichs und steigern Sie die Geschwindigkeit schrittweise.
- Leichten, gleichmäßigen Druck ausüben. Lassen Sie den Fräser schneiden. Zu hoher Druck erzeugt übermäßige Wärme, stumpft die Schneiden vorzeitig ab und kann den Fräserkopf brechen. Als Faustregel gilt: Verwenden Sie nicht mehr Druck als beim Schreiben mit einem Bleistift auf Papier.
- Bei Bedarf Kühlmittel verwenden. Wasserspray oder ein Schmiermittel verhindert Wärmestau, insbesondere bei längeren Schnitten in Metall oder Keramik. In dentalen Anwendungen übernimmt das Wasserspray des Handstücks diese Aufgabe automatisch.
- In einem gut belüfteten Bereich arbeiten. Feiner Staub von bearbeiteten Materialien kann bei längerem Einatmen gesundheitsschädlich sein. Verwenden Sie eine Staubabsaugung oder mindestens einen offenen Arbeitsbereich mit guter Luftzirkulation.
Den richtigen Schafttyp auswählen
Hartmetallfräser sind mit drei Standard-Schaftdurchmessern erhältlich. Stellen Sie sicher, dass der Fräser zu Ihrem Handstück oder Rotationswerkzeug passt, da eine falsche Kombination Spannzange, Fräser oder beides beschädigen kann.
| Schafttyp | Durchmesser | Typische Verwendung |
|---|---|---|
| FG (Friction Grip) | 1.6 mm | Dentalhandstücke mit hoher Geschwindigkeit |
| RA (Right Angle) | 2.35 mm | Winkelstücke mit niedriger Geschwindigkeit |
| HP (Handpiece) | 2.35 mm | Gerade Handstücke, Labormotoren, Werkzeuge im Dremel-Stil |
FG-Schäfte werden durch Reibung im Turbinenfutter gehalten – es gibt keine mechanische Verriegelung. Daher muss der Durchmesser exakt passen, um ein Verrutschen zu vermeiden. RA- und HP-Schäfte verwenden einen Riegel- oder Spannzangenmechanismus, der einen besseren Halt bietet. Deshalb werden sie für Anwendungen bevorzugt, bei denen höhere seitliche Kräfte erforderlich sind.
Wenn Sie unsicher sind, welchen Schafttyp Sie benötigen, prüfen Sie die Angaben auf Ihrem Handstück oder konsultieren Sie die Dokumentation des Herstellers. Ein falscher Schaftdurchmesser kann sowohl das Werkzeug als auch den Fräser beschädigen.
Wartungstipps für eine längere Lebensdauer
Ein gut gepflegter Hartmetallfräser hält deutlich länger als ein vernachlässigter. Diese einfachen Gewohnheiten lohnen sich von Anfang an.
- Nach jeder Verwendung reinigen. Entfernen Sie Rückstände mit einer Messingdrahtbürste. Vermeiden Sie Stahlbürsten, da diese Hartmetalloberflächen beschädigen können. Bei hartnäckigen Ablagerungen eignet sich ein Ultraschallreiniger mit enzymatischer Lösung.
- In klinischen Umgebungen ordnungsgemäß sterilisieren. Autoklavieren Sie Hartmetallfräser gemäß den üblichen Sterilisationsprotokollen. Sie vertragen wiederholte Autoklavzyklen gut, im Gegensatz zu manchen beschichteten Instrumenten, die durch wiederholte thermische Belastung beschädigt werden können.
- Regelmäßig prüfen. Achten Sie auf ausgebrochene Schneiden, verbogene Schäfte oder sichtbaren Verschleiß. Ein beschädigter Fräser schneidet ungleichmäßig und stellt ein Sicherheitsrisiko dar. Halten Sie den Fräser auf Augenhöhe und drehen Sie ihn langsam, um Asymmetrien zu erkennen.
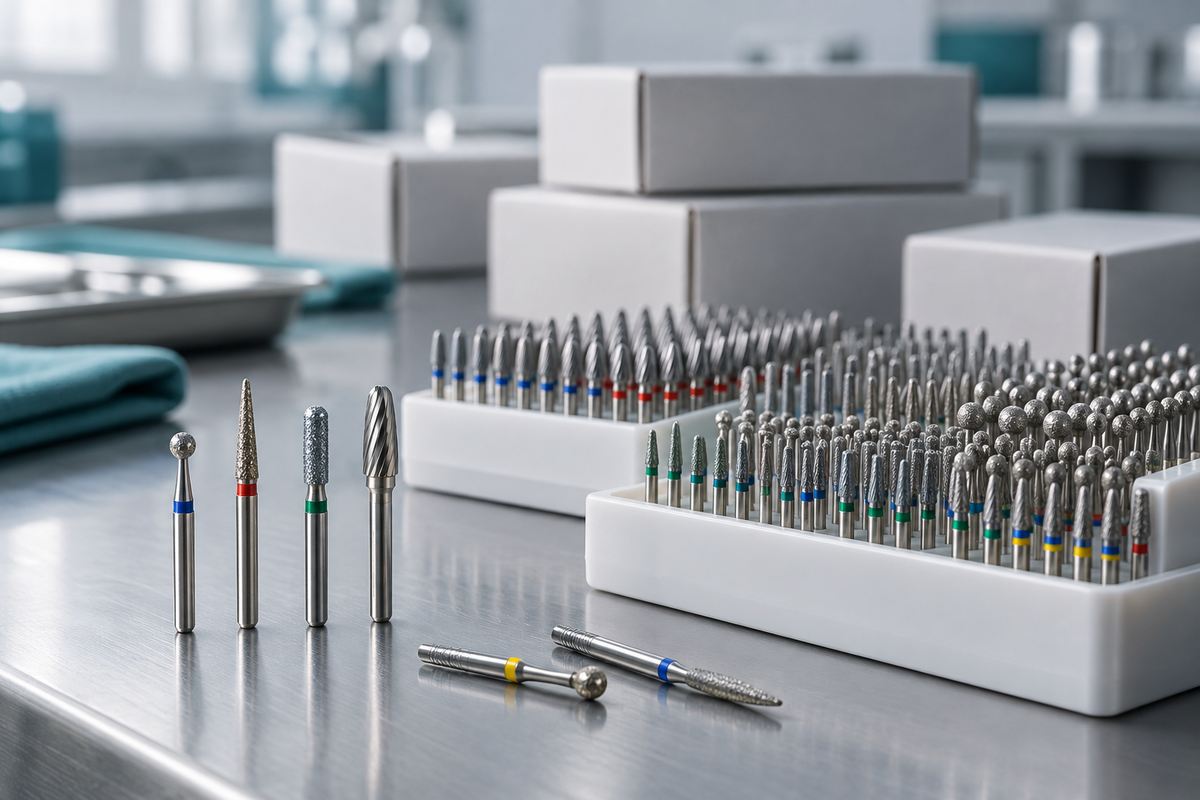
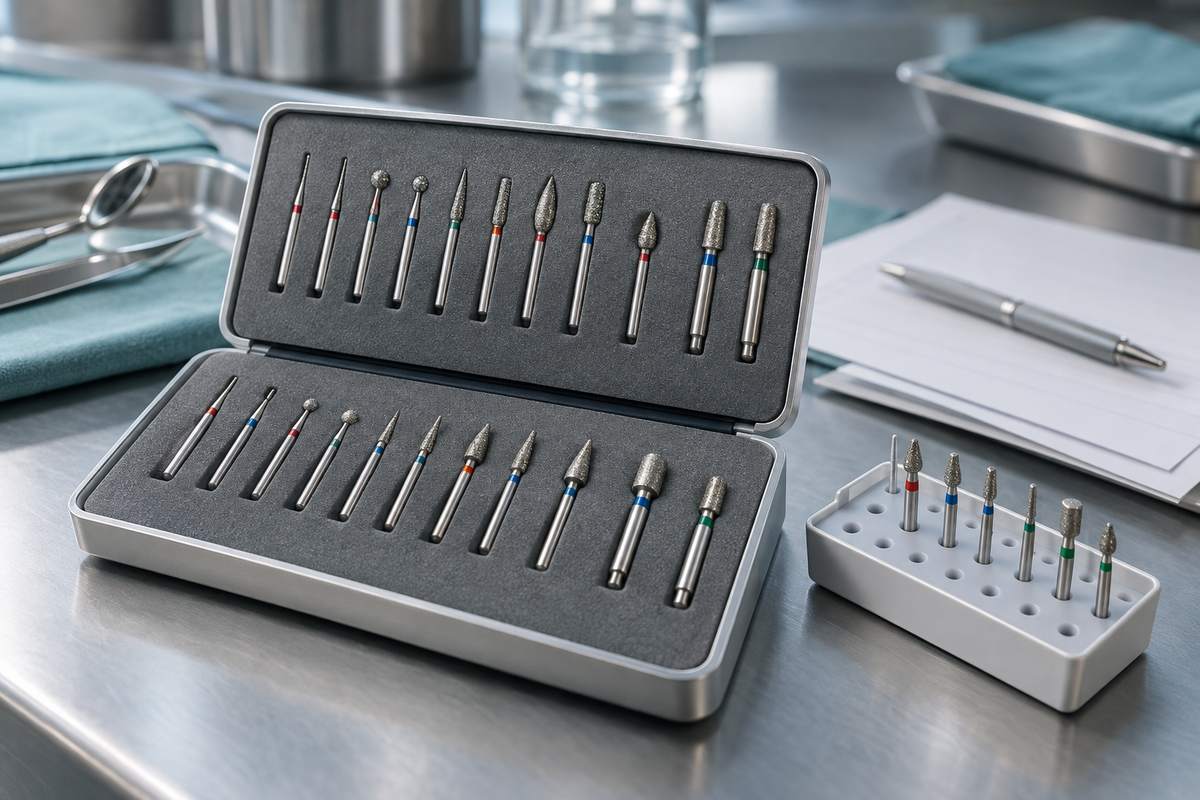
- In einem Fräserblock aufbewahren. Die übersichtliche Aufbewahrung in einem Block verhindert, dass die Fräser aneinanderstoßen und Schneidkanten ausbrechen. Außerdem lassen sich fehlende Instrumente nach einer Behandlung leicht erkennen.

Wann Hartmetallfräser ersetzt werden sollten
Auch der härteste Fräser verschleißt schließlich. Diese Anzeichen weisen darauf hin, dass ein Austausch erforderlich ist:
- Der Fräser benötigt spürbar mehr Druck, um dasselbe Material zu schneiden.
- Beim Schneiden entsteht mehr Wärme als üblich, selbst bei korrekter Geschwindigkeitseinstellung.
- Die Oberflächenqualität nach dem Schneiden ist rauer als erwartet.
- Die Sichtprüfung zeigt abgerundete oder ausgebrochene Schneidenkanten.
Der rechtzeitige Austausch verschlissener Fräser schützt die Arbeitsqualität und bei dentalen Anwendungen die Patientensicherheit. Ein stumpfer Fräser zwingt Sie zu höherem Druck, wodurch die Rutschgefahr steigt und in klinischen Situationen unnötige Verletzungen des umliegenden Gewebes verursacht werden können.
Der Einstieg: Empfohlene erste Fräser
Wenn Sie Ihre erste Sammlung von Hartmetallfräsern zusammenstellen, beginnen Sie mit diesen drei Formen:
- Ein zylindrischer, kreuzverzahnter Fräser mit mittlerer Körnung für den allgemeinen Materialabtrag.
- Ein runder Fräser für Vertiefungen und Zugangskavitäten.
- Ein Flammen- oder konischer Fräser für Nachbearbeitung und Detailarbeiten.
Mit diesen drei Profilen können Sie den Großteil der Schneid- und Formgebungsaufgaben bewältigen, denen Sie als Anfänger begegnen. Mit zunehmenden Fähigkeiten können Sie Ihr Sortiment um spezielle Formen wie umgekehrte Kegel, Football-Fräser und fein bearbeitende einfachverzahnte Varianten erweitern. Der Kauf eines Startersets mit mehreren Formen ist oft kostengünstiger als der Einzelkauf und bietet die Möglichkeit, verschiedene Profile zunächst an Restmaterial auszuprobieren.
Einen direkten Vergleich von Hartmetall- und Diamantinstrumenten finden Sie in unserem Artikel über Hartmetallfräser im Vergleich zu Diamantschleifern.
Abschließende Gedanken
Hartmetallfräser sind zuverlässig, langlebig und für zahlreiche Anwendungen geeignet. Die wichtigsten Erfolgsfaktoren für Anfänger sind die Auswahl der richtigen Form, die Verwendung einer passenden Geschwindigkeit und eines angemessenen Drucks sowie eine konsequente Pflege. Beherrschen Sie zunächst diese Grundlagen, werden fortgeschrittene Techniken ganz natürlich folgen. Nehmen Sie sich Zeit zum Üben an Restmaterial, halten Sie Ihre Fräser sauber und geordnet und ersetzen Sie verschlissene Instrumente rechtzeitig – die Investition zahlt sich durch bessere Ergebnisse und sicherere Arbeitsbedingungen aus.