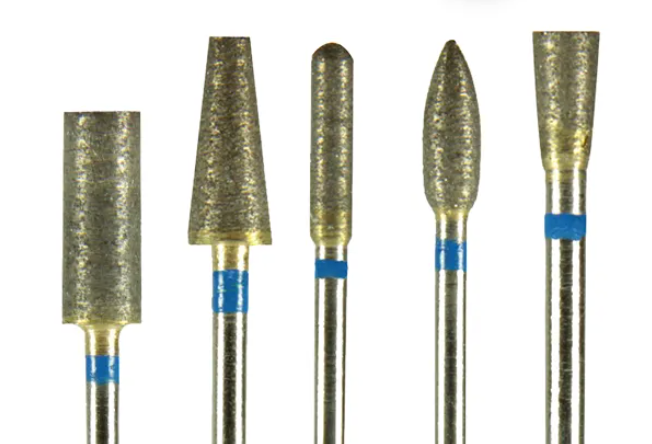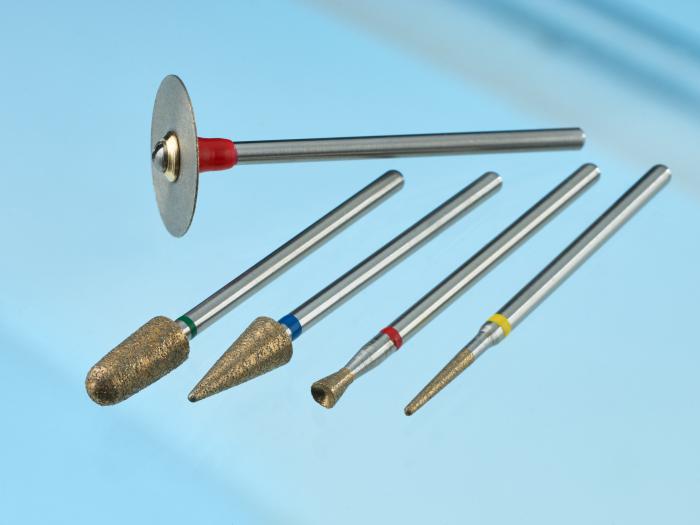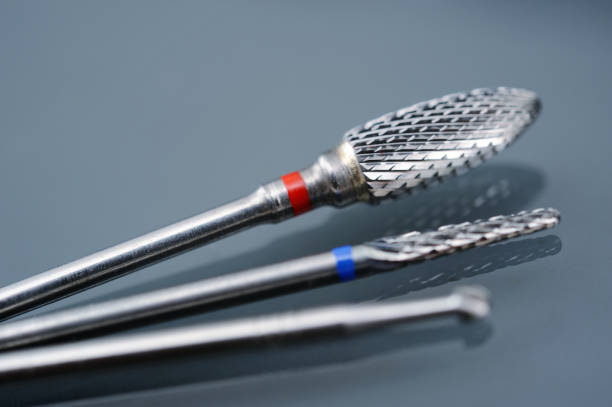
タングステンカーバイドバーは、歯科医院で使用される最も汎用性の高い器具の一つです。タングステンカーバイドとコバルトを焼結した素材で作られたこれらの回転切削器具は、う蝕除去からクラウンの仕上げまで、幅広い処置に必要な硬度と耐久性を備えています。各臨床状況に適したカーバイドバーを選択することは、切削効率、患者の快適性、修復物の耐久性に直接影響します。
このガイドでは、カーバイドバーを使用する前にすべての臨床家が評価すべき主要な要素について説明します。処置の種類、バーの形状、歯の大きさと位置、被削材、メーカー品質などが含まれます。
処置に適したカーバイドバーの形状を選ぶ
カーバイドバーは、特定の切削作業に合わせて設計された、さまざまな標準形状で製造されています。各形状の特長を理解することが、安定した臨床結果への第一歩です。

ラウンドカーバイドバー
ラウンドバーは、保存修復歯科で最も基本的な器具です。球状のヘッドにより、う蝕象牙質のコントロールされた除去、初期窩洞外形の形成、既存修復物の微調整が可能です。1/4ラウンドから#8までのサイズがあり、前歯・臼歯の両方に使用できます。小型ラウンドバーは、窩洞形成内の保持点や開始孔の作製にも優れており、歯質に最初に接触した時点から予測可能な深さのコントロールを実現します。
テーパーカーバイドバー
テーパーバーは、先端に向かって細くなる円錐形のヘッドを備え、狭い隣接面や歯肉縁下マージンへの優れたアクセスを提供します。臨床家は、窩洞形成壁の仕上げ、クラウンマージンの調整、間接修復物用の発散壁の形成にテーパーバーを頻繁に使用します。緩やかなテーパーにより深さを予測しやすく、過剰形成のリスクを低減します。クロスカットフルートを備えたテーパーフィッシャーバーは、厚いエナメル質の切削時に切削効率を高めるため、Class II窩洞の初期外形形成に適しています。

フレーム形カーバイドバー
フレーム形バーの細長く尖った形状は、小臼歯・大臼歯の咬合面削合に特に効果的です。凹面状の表面解剖を維持しながら、エナメル質と象牙質を迅速に除去できます。フレームバーは、全部被覆冠形成時の大まかな削合にも広く使用され、細い先端は歯肉縁マージンの仕上げや、形成面と未形成面の間の滑らかな移行線の作製にも適しています。
逆円錐形カーバイドバー
逆円錐形バーは先端の径が最も大きく、シャンクに向かって細くなる形状です。この形状は、窩洞形成における機械的アンダーカットの作製、支持されていないエナメル質の除去、平坦な髄床底の形成を目的として設計されています。保存修復歯科学の教科書で最も一般的に指定されるバー形状の一つです。平坦な切削端面により、形成底部に清潔で垂直な座面を作製できます。これは、機械的保持に依存するアマルガム修復を行う際に特に重要です。

洋ナシ形カーバイドバー
洋ナシ形バーは、ラウンド状の先端とわずかなテーパーの利点を兼ね備えており、アクセス窩洞の開拡、形成外形の仕上げ、コンポジット修復物の仕上げに適しています。多くの臨床家はClass IおよびClass II窩洞形成に洋ナシ形バーを好んで使用します。最終修復物の応力集中を低減する、丸みを帯びた内部線角が自然に形成されるためです。
フットボール形カーバイドバー
フットボール形バーは、幅広い凸面から材料を迅速に除去できる楕円形ヘッドを備えています。咬合調整、咬頭の大まかな削合、暫間修復物の形態修正に一般的に使用されます。また、深い裂溝にシーラントを填塞する際の咬合面の皿状形成や、直接コンポジット充填後の辺縁隆線の再形成にも有用です。
歯の大きさと修復物の寸法を考慮する
バーのヘッド径を臨床状況に合わせることで、健全歯質の不要な除去を防げます。小さな形成に大きすぎるバーを使用すると健全な象牙質を失い、大きな症例に小さすぎるバーを使用すると貴重な診療時間を浪費します。一般的な目安は以下のとおりです。
- 大臼歯と全部被覆冠 - 効率的な大まかな削合には、ヘッド径1.4 mm以上のバーを使用します。これらの大型器具により、必要な形成深さに到達するためのストローク回数を減らせます。
- 小臼歯と小型修復物 - 中間サイズのヘッド(0.8~1.2 mm)は、切削速度とコントロールのバランスに優れ、予定した形成範囲内での操作を可能にします。
- 前歯と最小限の形成 - 精密性とエナメル質の保存のため、より小さいヘッド(0.6 mm以下)を選択します。均一な削除厚さが重要なラミネートベニア形成にも、これらの細いバーが役立ちます。
ISO標準サイズと推奨用途の詳細については、カーバイドバー詳細ガイドをご参照ください。
歯の位置とアクセス要件を評価する
歯列内の歯の位置により、最適な視認性とコントロールを得るために必要なシャンク長とヘッド角度が決まります。臼歯部では十分な到達性を確保するため長いシャンクが必要ですが、前歯部では触覚感度を最大限に高める短い器具が適しています。
| 歯の位置 | 推奨シャンク | 理由 |
|---|---|---|
| 前歯 | 標準長FGシャンク | 作業距離が短く、精密な運動制御が可能 |
| 小臼歯 | 標準長またはサージカル長FGシャンク | アクセス要件は中程度で、通常は標準長で十分 |
| 第二・第三大臼歯 | サージカル長FGシャンク | 口腔開口量の制限を補うための追加到達性 |
| 舌側面・臼歯部 | オフセットヘッド付きサージカル長 | 間接視野での作業に角度付きアクセスが必要 |
不適切なシャンク長の選択は、形成形態不良の最も一般的な原因の一つです。迷った場合は、触覚フィードバックを損なわずに必要なクリアランスを確保できるサージカル長バーが適しています。第三大臼歯を日常的に処置する臨床家は、難しい抜歯や修復時のアクセスを損なわないよう、長いシャンクの専用バーセットを用意しておくとよいでしょう。
切削材料に合わせてフルート設計を選ぶ
タングステンカーバイドバーのフルート数(切削刃数)は、切削性と切削後の表面仕上げを左右します。各被削材に適したフルート数を選択することで、不要な表面粗さを生じさせず効率的に材料を除去できます。
- 6枚刃バー - アグレッシブな切削作用を持ち、クラウン形成時の象牙質・エナメル質の大まかな除去に適しています。フルート間の広いチップスペースにより、厚いエナメル質の切削時も目詰まりを防ぎます。
- 12枚刃バー - 中程度の切削で、アマルガムやコンポジットの調整において速度と滑らかさのバランスに優れています。粗目のバーより振動が少なく、患者の快適性を高めます。
- 20~30枚刃の仕上げバー - コンポジット、セラミック、暫間材料の表面を滑らかに仕上げます。表面品質が修復物の審美性とプラーク抵抗性に直接影響する仕上げ・トリミング処置に適した器具です。
二ケイ酸リチウムやジルコニア修復物などの硬い被削材では、バーが停止しないよう、フルート数を少なくし高トルク設定にする必要があります。アクリル製暫間修復物などの軟らかい被削材では、欠けを抑え、より滑らかなマージンを作製できる刃数の多いバーが適しています。

メーカー品質と一貫性を重視する
すべてのカーバイドバーが同等に機能するわけではありません。カーバイド粒径、コバルト結合材の割合、フルート形状の違いにより、切削寿命と表面仕上げに大きな差が生じる可能性があります。サプライヤーを評価する際は、以下の点を確認してください。
- 高速回転時の振動やビビリを防ぐ、製品ライン全体で一貫したヘッド同心度。
- 在庫を標準化し、発注の複雑さを軽減できる、ISO標準形状・サイズの充実したラインアップ。
- 感染管理プロトコルを裏付ける、明確なロット追跡性と品質管理文書。
- 主要な高速・低速ハンドピースシステムすべてとの互換性。
Burdentalは、研磨および切削工具技術における10年以上の研究に基づくタングステンカーバイドバーを製造しています。各バーは出荷前に寸法検査と切削性能試験を受けています。製品ラインには本ガイドで紹介したすべての標準形状・サイズが揃っており、臨床家の回転器具に関するニーズに対応する信頼性の高い供給元となります。
簡易選択チェックリスト
- 処置を特定する:形成、調整、仕上げ、または形態修正。
- 必要な切削作用に最も適したバー形状を選ぶ。
- 処置する歯または修復物に比例したヘッドサイズを選ぶ。
- 歯の位置と患者のアクセス条件に基づいてシャンク長を決める。
- 被削材と求める表面仕上げに適したフルート数を選ぶ。
- 文書化された品質基準と完全なISO適合性を備えたメーカーのバーであることを確認する。
これらの手順を一貫して実行することで、形成時間を短縮し、マージン品質を向上させ、バーの寿命を延ばせます。適切に選択されたカーバイドバーは単なる切削工具ではなく、臨床家と患者の双方に利益をもたらす、予測可能で高品質な修復結果に直接貢献する器具です。