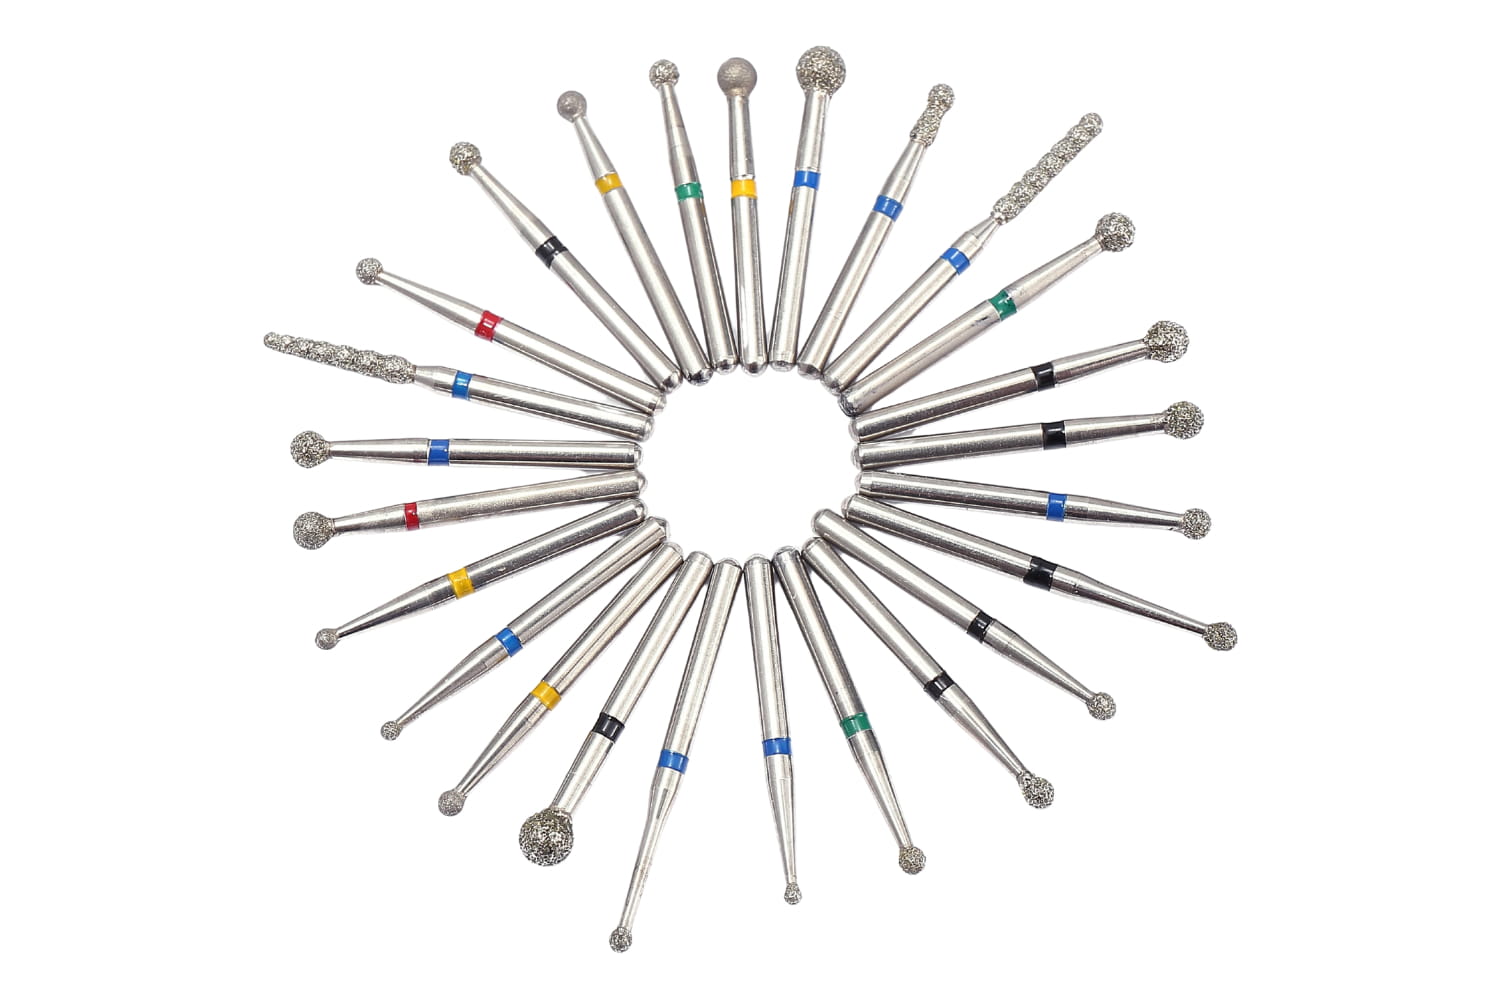
バーの選択がクラウン形成の品質に直接影響する理由
クラウン形成には、管理された予測可能な歯質削除が必要です。各段階で選ぶバーによって、表面粗さ、マージンの完全性、最終修復物の適合性が決まります。バーの選択を誤ると、どれほど熟練した技工士でも補正できない不整なマージンが残ります。一方、適切な順序で使用すれば、非常に精度の高い形成が可能です。
クラウン処置におけるバー選択は、必要な形態に合う形状、形成段階に合う粒度、予定する修復物に対する材料適合性という3つの要素で決まります。この3点を適切に選べば、形成作業はより迅速で安定します。
初期歯質削除用ダイヤモンドバー
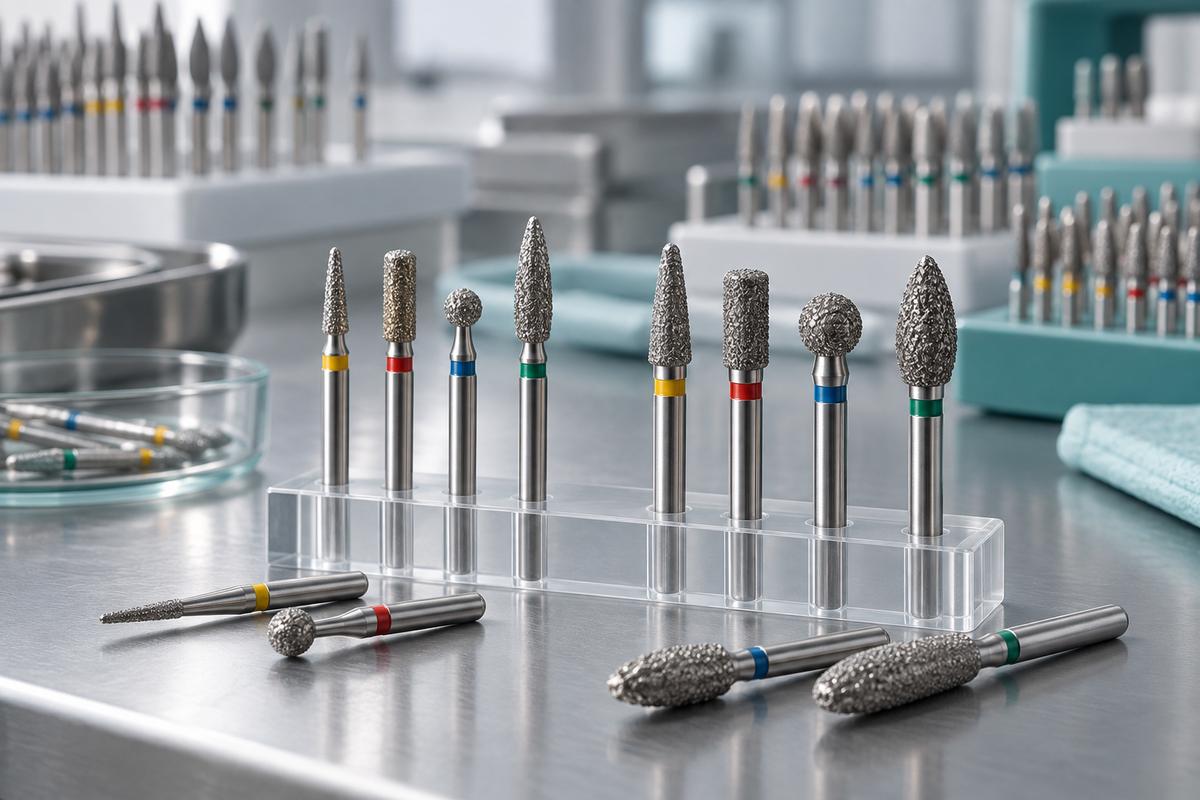
大量削除の段階では、粗目(100-125 µm)のダイヤモンドバーによる積極的な切削が必要です。エナメル質と象牙質を効率的に削除し、均一な削除を導く深さ確認溝を形成します。
粗目テーパーバー:基本となるバー
軸面削除には、粗目のテーパー・フラットエンド・ダイヤモンド(ISO 806 314 173 524 016、一般に856-016と呼ばれる)が標準的な開始バーです。フラットエンドにより1回の操作で明確なショルダーマージンを形成でき、片側6度のテーパーが多くの臨床状況で十分な着脱方向を確保します。臼歯クラウンには直径1.6 mmを使用し、スペースが限られる小臼歯では1.4 mmに切り替えます。
咬合面削除には別のアプローチが必要です。粗目のラウンドエンドテーパー(ISO 806 314 199 524 018、850-018)は、フラットエンド器具よりも咬頭の解剖形態に自然に沿います。機能咬頭には1.5-2.0 mm、非機能咬頭には1.0-1.5 mmの深さ確認溝を形成し、その後溝同士をつなぎます。これにより、クラウン形成で最もよく起こるエラーである咬合面クリアランス不足を防ぎます。
深さ確認溝の形成法
フリーハンドで削除する前に、粗目テーパーダイヤモンドを用いて頬側に3本、舌側に2本の方向確認溝を形成します。各溝をバー径いっぱいの深さにすると、既知の深さ基準になります。856-016バーの場合、その基準は半径あたり0.8 mmです。バー幅分の間隔を空けた2本の平行溝により、1.6 mmの歯質を削除したことを確認できます。これは、多くのPFMクラウンやレイヤードジルコニアクラウンで頬側に必要な量です。
バーの形状と具体的な役割
ISO番号を理解すれば、バー選択の迷いを減らせます。それぞれの形状には、クラウン形成における明確な役割があります。
テーパー・フラットエンド(856)
856はショルダー仕上げ線を形成します。ラボで1.0-1.2 mmのショルダーと明確な90度の内角が必要なオールセラミッククラウン(e.max、ジルコニア)に標準的に使用します。全長6 mmから10 mmまで用意され、長いタイプは再配置せずに大臼歯の軸面削除を1回で行えます。
ラウンドエンドテーパー(850)
850は、シャンファーまたは深いシャンファーのマージンを形成します。丸みを帯びた内側の線角により応力をより有利に分散できるため、PFM修復物やモノリシックジルコニアに適した仕上げ線です。ラウンドエンドはバー径に比例した深さのシャンファーを自然に形成するため、1.2 mmバーでは約0.6 mmのシャンファーになります。
フレーム(862)
862フレーム形状は、歯肉縁下マージンの仕上げと隣接面のスライスカットに対応します。細いテーパーにより、隣接歯を過剰に削ることなく歯肉溝へ到達できます。大きなバーでは隣接歯質を損傷するおそれがある隣接面領域の最終マージン調整には、細目の862(30 µm)を使用します。
フットボール/エッグ(379)
粗目のフットボール形ダイヤモンドは、咬頭の形態を維持しながら均一な深さを確保したい咬合面削除に優れています。フラットエンドテーパーよりも咬合面の凹面に自然に沿います。
マージン仕上げ用バー
粗目ダイヤモンドで大量削除を行った後の形成面は粗く、100 µm以上の深い傷が残っています。この状態は最終印象やスキャンには不適切です。仕上げ用バーで形成を最終形態に整えます。
細目ダイヤモンドによる仕上げ
大量削除に使用したものと同じ形状の細目(30-45 µm)ダイヤモンドが、最初の仕上げ工程です。同じ形状を使用することで、テーパーやマージン設計を変えずに既存の形成を整えられます。水冷下で軽い圧力をかけて細目ダイヤモンドを使用し、マージン領域を重点的に仕上げます。この工程で軸壁を滑らかにし、仕上げ線を明確にします。
カーバイド仕上げ用バー
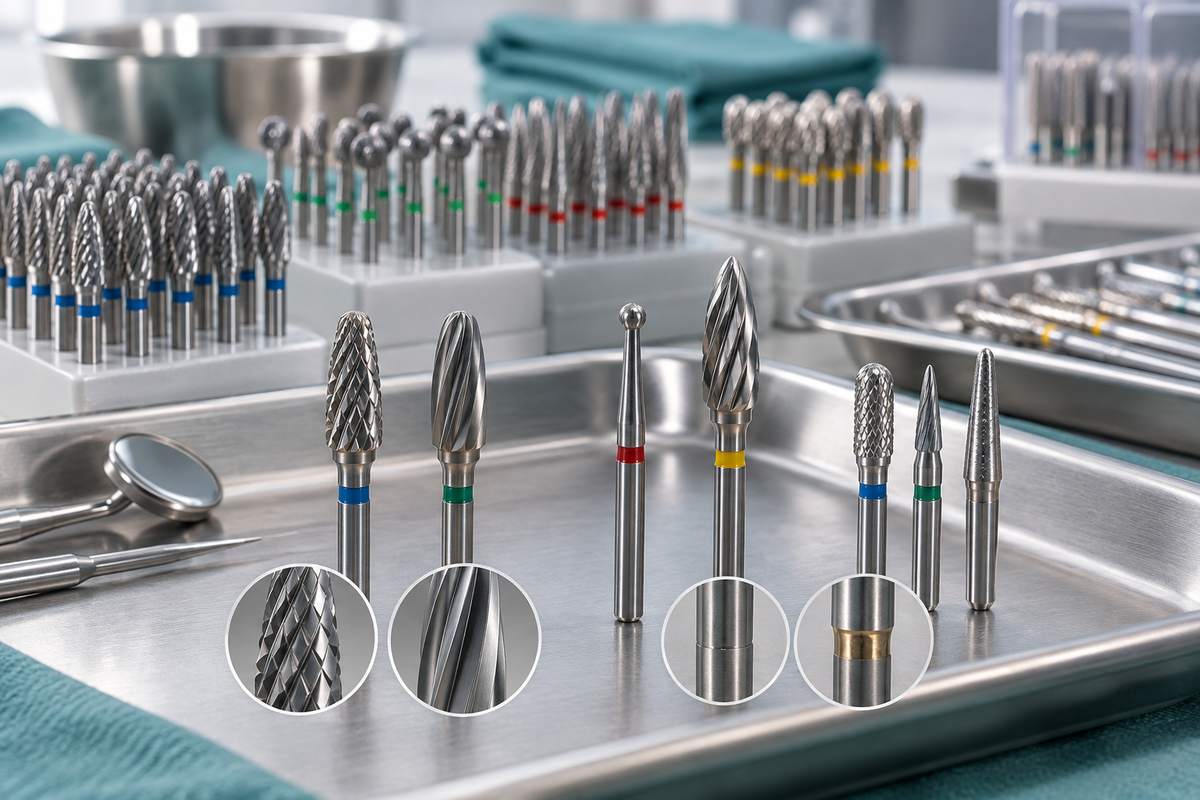
多刃カーバイドバー(12枚刃または30枚刃)は、回転器具で得られる最も滑らかな表面仕上げを実現します。12枚刃カーバイドテーパーバー(フラットエンド用H48L-016、ラウンドエンド用H49L-016)は、細目ダイヤモンドが残した微細な傷を除去し、口腔内スキャナーで明瞭にスキャンできる面を作ります。デジタルワークフローでは、この工程がスキャン精度に直接影響します。
30枚刃の超微細カーバイドは、マージンの細部まで印象に再現する必要がある前歯部形成で、さらに滑らかな仕上げを可能にします。切削はゆっくり慎重に行うため大量削除には不向きですが、マージンの最後の0.2 mmの仕上げに適しています。
仕上げ手順の概要
ステップ1:大量削除と深さ確認溝用の粗目ダイヤモンド(100-125 µm)
ステップ2:表面仕上げ用の同形状の細目ダイヤモンド(30-45 µm)
ステップ3:マージンの平滑化と最終形態用の12枚刃カーバイド
ステップ4(任意):前歯部または審美性が重視される症例用の30枚刃カーバイド
ステップ別:クラウン形成の各段階で使用するバー
以下は、臼歯部フルカバレッジクラウン形成を開始から終了まで行う実用的な手順です。
ステージ1:深さの確認
バー:粗目856-016(テーパー・フラットエンド)または粗目850-016(ラウンドエンドテーパー)。頬側に1.5 mmの深さ確認溝を3本形成します。咬合面には粗目ラウンドエンドテーパーを使用し、機能咬頭で2.0 mmの深さに2〜3本の溝を形成します。
ステージ2:軸面削除
バー:同じ粗目テーパーダイヤモンド。頬側の深さ確認溝をつなぎ、舌側でも繰り返します。バーを予定する挿入方向と平行に保ち、スイープ動作で近心・遠心面を削除します。咬合面から視線を通してテーパーを確認し、すべての軸壁が同時に見えることを確認します。
ステージ3:咬合面削除
バー:粗目850-018ラウンドエンドテーパーまたは379フットボール。解剖学的平面に沿って削除し、機能咬頭は2.0 mm、非機能咬頭は1.5 mmのクリアランスにします。バイト材または対合模型で確認します。
ステージ4:マージンの形成
バー:設計したマージンに合う細目856-016または細目850-016。低圧で仕上げ線全体に沿って使用します。ここでの目的はさらなる削除ではなく、マージン形態の仕上げです。隣接面領域では細目862フレームへ切り替えます。
ステージ5:最終平滑化
バー:12枚刃カーバイドH48L-016(ショルダー)またはH49L-016(シャンファー)。すべての軸壁とマージンの周囲を1回通過させます。鋭い探針の先端で確認したとき、形成面がガラスのように滑らかであることが理想です。
ステージ6:確認
バーは不要です。印象採得またはスキャンに進む前に、クリアランス、テーパー、マージンの連続性、表面の滑らかさを確認します。
クラウン材料別のバー比較
修復材料によって形成に必要な条件は異なります。以下の表では、最も一般的な3種類のクラウンに推奨されるバーを対応させています。
形成項目 | PFMクラウン | モノリシックジルコニア | e.max(リチウム二ケイ酸) |
|---|---|---|---|
マージン設計 | シャンファー(ラウンドエンド850) | シャンファーまたはライトショルダー(850または856) | 内角を丸めたショルダー(856) |
軸面削除量 | 1.2-1.5 mm(粗目850-014) | 1.0-1.5 mm(粗目850-016) | 1.5-2.0 mm(粗目856-016) |
咬合面削除量 | 2.0 mm(粗目850-018) | 1.5 mm(粗目850-018) | 2.0 mm(粗目850-018) |
マージン深さ | 0.5-0.8 mmシャンファー | 0.5-1.0 mmシャンファー | 1.0-1.2 mmショルダー |
仕上げバー | 細目ダイヤモンド+12枚刃カーバイド | 細目ダイヤモンド+12枚刃カーバイド | 細目ダイヤモンド+30枚刃カーバイド |
隣接面仕上げ | 細目862フレーム | 細目862フレーム | 細目862フレーム |
ジルコニア専用ダイヤモンドバーについては、プレシンタードジルコニアブロックの硬度に対応した器具を選択してください。標準的なダイヤモンドは、調整時にこの材料上でより早く摩耗します。
クラウン処置におけるバー選択の一般的な誤り
1. 形成全体に1本のバーだけを使用する
粗目ダイヤモンド1本だけでは、許容できるフィニッシュラインを作製できません。細目ダイヤモンドとカーバイドによる仕上げ工程を省くと、修復物下で細菌を捕捉し、セメントラインに目立つ隙間を生じさせる微細な粗さがマージンに残ります。すべてのクラウン形成には、最低2段階の粒度が必要です。
2. マージン設計に合わない形状を使用する
ラボがシャンファーマージンを想定しているのにフラットエンド856を使用する(またはその逆)と、形成と修復物の設計が一致しません。主バーを選択する前に、マージン設計を確認してください。PFMクラウンにショルダーを設置すると、ラボはマージン部の不要な金属厚みに対応しなければなりません。
3. 狭い部位で大きすぎるバーを使用する
小臼歯の隣接面に直径1.8 mmのバーを使用すると、隣在歯を損傷する可能性が高くなります。解剖学的形態に合わせてバー径を選択してください。狭い近心・遠心部には1.2 mmまたは1.4 mmのテーパーを使用し、より大きな径は開けた頬側および舌側面用にします。
4. 摩耗したダイヤモンドバーを使用する
粗目ダイヤモンドは約15-20回の形成後に切削効率が低下します。摩耗したダイヤモンドは過剰な熱を発生し、切削に強い圧力を必要とし、削除量が不均一になります。バーの使用状況を管理し、手技で補わなければならなくなる前に器具を交換してください。各処置タイプ用に新しいバーを備えた歯科医院用キットをあらかじめ組み立てておくと、安定した結果が得られます。
5. 材料固有の要件を無視する
モノリシックジルコニアクラウンをe.maxクラウンと同じ削除量で形成すると、歯質を無駄に削除することになります。ジルコニアの曲げ強度(1000+ MPa)により、リチウム二ケイ酸(400 MPa)より薄い軸面壁が可能です。画一的なプロトコルではなく、材料に合わせて削除深さを調整してください。
6. デプスグルーブを省略する
深さの基準となるグルーブを設けずにフリーハンドで削除すると、不均一な形成になりやすくなります。3本の基準グルーブを設置するのに必要な時間は30秒です。その30秒により再製作を防ぎ、予測可能な強度に必要な修復物の壁厚を均一にできます。
クラウン形成用バーデセットの構成
整理されたクラウン形成キットに何十本もの器具は必要ありません。以下のセットで、主要3種類のクラウンにおける臨床状況の大半に対応できます。
粗目856-016:軸面削除、ショルダーマージン
粗目850-016:軸面削除、シャンファーマージン
粗目850-018:咬合面削除
粗目862-012:隣接面スライシング
細目856-016:ショルダーマージン仕上げ
細目850-016:シャンファーマージン仕上げ
細目862-010:歯肉縁下マージンの調整
12枚刃カーバイドH48L-016:最終平滑化、ショルダー形成
12枚刃カーバイドH49L-016:最終平滑化、シャンファー形成
9本の器具をラベル付けし、順番どおりにバーブロックへ整理すれば、クラウン形成は雑然としたバー引き出しから器具を探す作業ではなく、再現性のある体系的な工程になります。これに窩洞形成の原則に関する知識を組み合わせれば、直接修復と間接修復の双方に対応する確かな基盤が得られます。