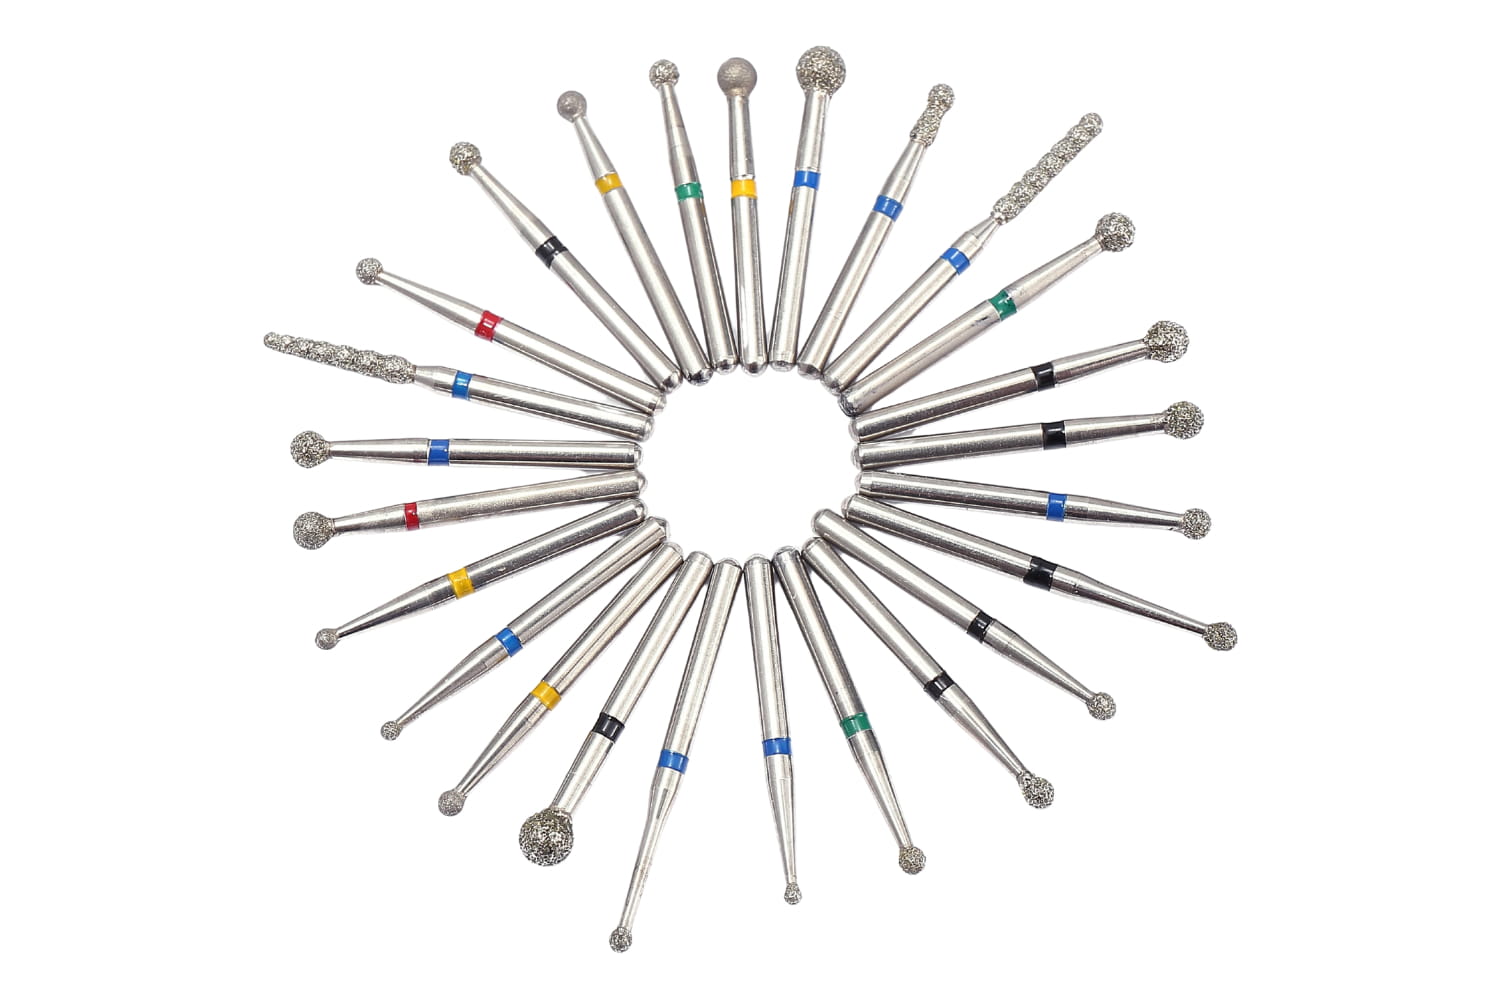
لماذا يؤثر اختيار البور مباشرةً في جودة تحضير التاج
يتطلب تحضير التاج إزالةً مضبوطة ويمكن التنبؤ بها لبنية السن، وذلك باستخدام بورات الألماس. ويحدد البور المستخدم في كل مرحلة خشونة السطح وسلامة الحافة ومدى إحكام جلوس الترميم النهائي. يترك البور غير المناسب حواف خشنة لا يستطيع فني المختبر تعويضها، بينما ينتج التسلسل الصحيح تحضيرات متناسقة وسلسة.
يعتمد اختيار البور لأعمال التيجان على ثلاثة متغيرات: الشكل المطابق للهندسة المطلوبة، ودرجة الخشونة المطابقة لمرحلة التحضير، وتوافق المادة مع الترميم المقصود. عند ضبط هذه العوامل الثلاثة، تصبح التحضيرات أسرع وأكثر اتساقًا.
بورات الألماس للإزالة الأولية لبنية السن
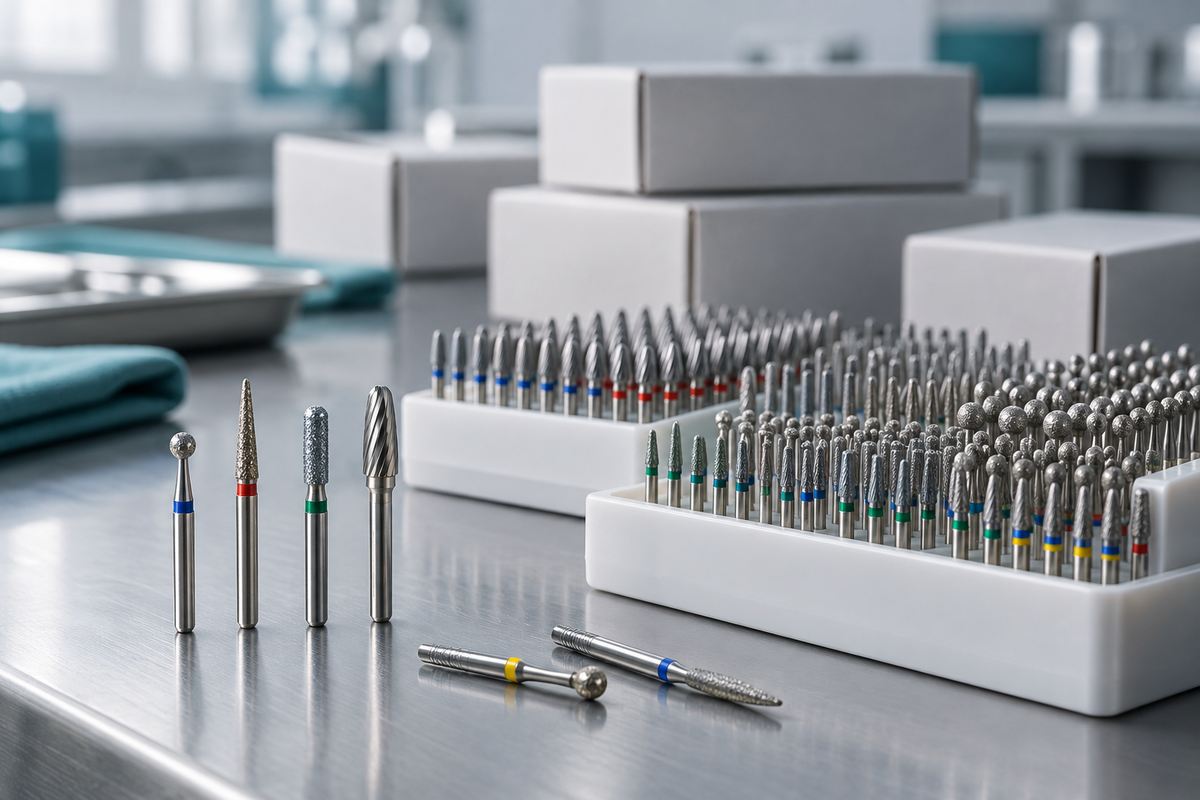
تتطلب مرحلة الإزالة الكتلية قطعًا قويًا باستخدام بورات ألماس خشنة (100-125 ميكرون). تزيل هذه البورات المينا والعاج بكفاءة، مع إنشاء أخاديد توجيه للعمق تساعد على تحقيق إزالة متجانسة.
البورات المدببة الخشنة: أدوات العمل الأساسية
للإزالة المحورية، يُعد بور ألماس مدبب خشن بنهاية مسطحة (ISO 806 314 173 524 016، ويُسمى عادةً 856-016) نقطة البداية القياسية. تنشئ النهاية المسطحة حافة كتف واضحة بتمريرة واحدة، ويوفر التدرج البالغ 6 درجات لكل جانب سحبًا مناسبًا لمعظم الحالات السريرية. استخدم قطر 1.6 mm للتيجان الخلفية، وانتقل إلى 1.4 mm للضواحك حيث تكون المساحة أضيق.
تتطلب الإزالة الإطباقية أسلوبًا مختلفًا. يتبع البور المدبب الخشن بنهاية دائرية (ISO 806 314 199 524 018، 850-018) تشريح الحدبات بصورة طبيعية أكثر من الأداة ذات النهاية المسطحة. ضع أخاديد قطع العمق بمقدار 1.5-2.0 mm على الحدبات الوظيفية و1.0-1.5 mm على الحدبات غير الوظيفية، ثم صِل بين الأخاديد. ويمنع ذلك الخطأ الأكثر شيوعًا في تحضير التيجان: عدم توفير الخلوص الإطباقي الكافي.
تقنية قطع العمق
قبل الإزالة اليدوية الحرة، ضع ثلاثة أخاديد توجيه على السطح الدهليزي واثنين على السطح اللساني باستخدام بور الألماس المدبب الخشن. يمنح كل أخدود بقطر البور الكامل مرجعًا معروفًا للعمق. وبالنسبة إلى بور 856-016، يبلغ هذا المرجع 0.8 mm لكل نصف قطر. ويؤكد أخدودان متوازيان تفصل بينهما مسافة تساوي عرض البور أنك أزلت 1.6 mm من البنية، وهو المقدار المطلوب تمامًا على السطح الوجهي لمعظم تيجان PFM والزركونيا متعددة الطبقات.
أشكال البورات وأدوارها المحددة
يؤدي فهم ترقيم ISO إلى إزالة التخمين من اختيار البور. لكل شكل دور محدد في تحضير التاج.
مدبب بنهاية مسطحة (856)
ينشئ 856 خط نهاية كتفيًا. وهو الخيار الافتراضي للتيجان الخزفية بالكامل (e.max، الزركونيا) عندما يحتاج المختبر إلى كتف بعرض 1.0-1.2 mm وزاوية داخلية محددة تبلغ 90 درجة. يتوفر بأطوال من 6 mm إلى 10 mm، وتتيح الأنواع الأطول إزالة البنية المحورية للأضراس بتمريرة واحدة دون إعادة التموضع.
مدبب بنهاية دائرية (850)
ينشئ 850 حافة شامفر أو شامفر عميقة. وهو خط النهاية المفضل لترميمات PFM والزركونيا أحادية الكتلة، حيث توزع زاوية الخط الداخلية المستديرة الإجهاد بصورة أفضل. وتنتج النهاية الدائرية طبيعيًا عمق شامفر متناسبًا مع قطر البور، لذلك يعطي بور بقطر 1.2 mm شامفر يبلغ تقريبًا 0.6 mm.
لهب (862)
يتولى الشكل اللهبي 862 تحسين الحواف تحت اللثة والقطع الشقي بين السني. ويسمح تدرجه الضيق بالوصول إلى الثلم اللثوي دون قطع زائد للأسنان المجاورة. استخدم بور 862 ناعم الخشونة (30 ميكرون) لضبط الحافة النهائية في المناطق بين السنية حيث قد تؤدي البورات الأكبر إلى إتلاف بنية الأسنان المجاورة.
كرة قدم / بيضة (379)
يتميز بور الألماس الخشن ذي شكل كرة القدم بكفاءة عالية في الإزالة الإطباقية عندما تريد الحفاظ على تشريح الحدبات مع تحقيق عمق متجانس. فهو يتبع تقعرات السطح الإطباقي طبيعيًا بصورة أفضل من البور المدبب ذي النهاية المسطحة.
بورات التشطيب لتحسين الحواف
بعد الإزالة الكتلية باستخدام بورات الألماس الخشنة، يصبح سطح التحضير خشنًا ومليئًا بخدوش عميقة تزيد عن 100 ميكرون. وهذا السطح غير مقبول لأخذ الطبعة النهائية أو المسح. وتوصل بورات التشطيب التحضير إلى شكله النهائي.
تشطيب بألماس ناعم الخشونة
يُعد بور ألماس ناعم الخشونة (30-45 ميكرون) بالشكل نفسه المستخدم في الإزالة الكتلية أول خطوة للتشطيب. يضمن استخدام الهندسة نفسها تحسين التحضير الموجود دون تغيير التدرج أو تصميم الحافة. شغّل بور الألماس الناعم بضغط خفيف مع رش الماء، مع التركيز على منطقة الحافة. تعمل هذه الخطوة على تنعيم الجدران المحورية وتحديد خط النهاية.
بورات التشطيب الكربيدية
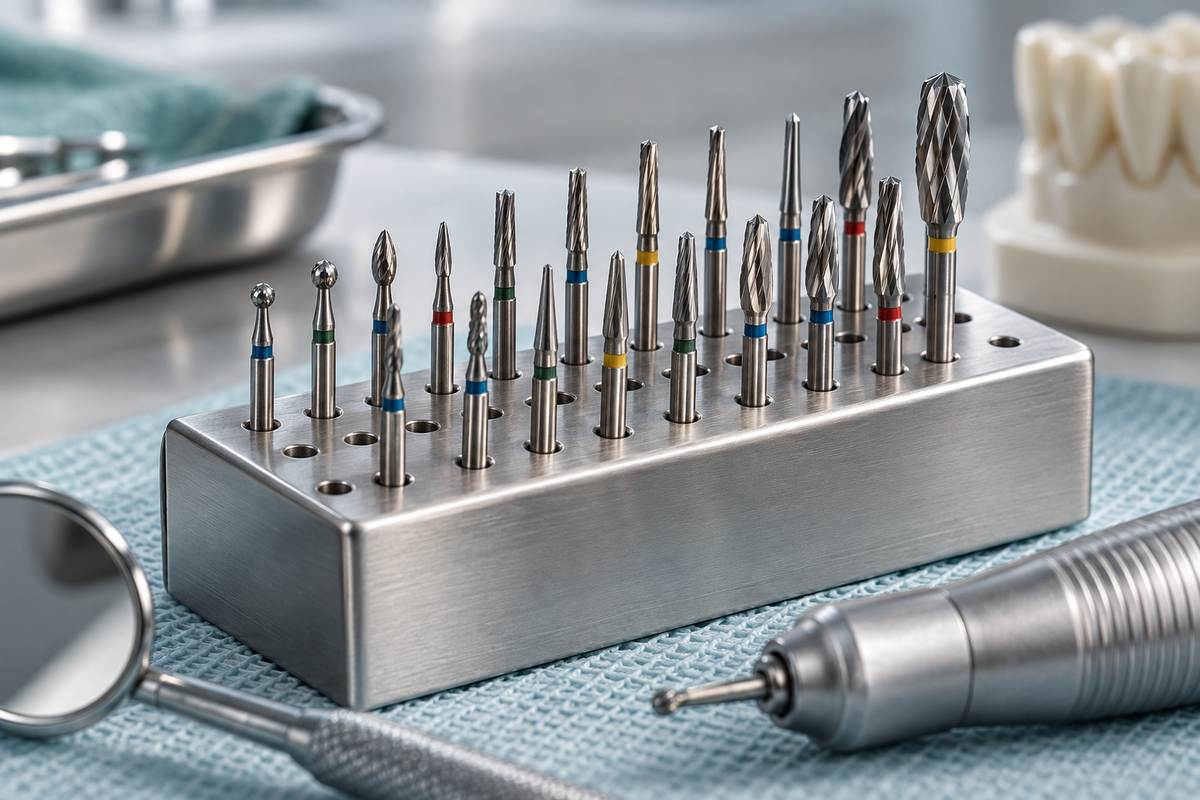
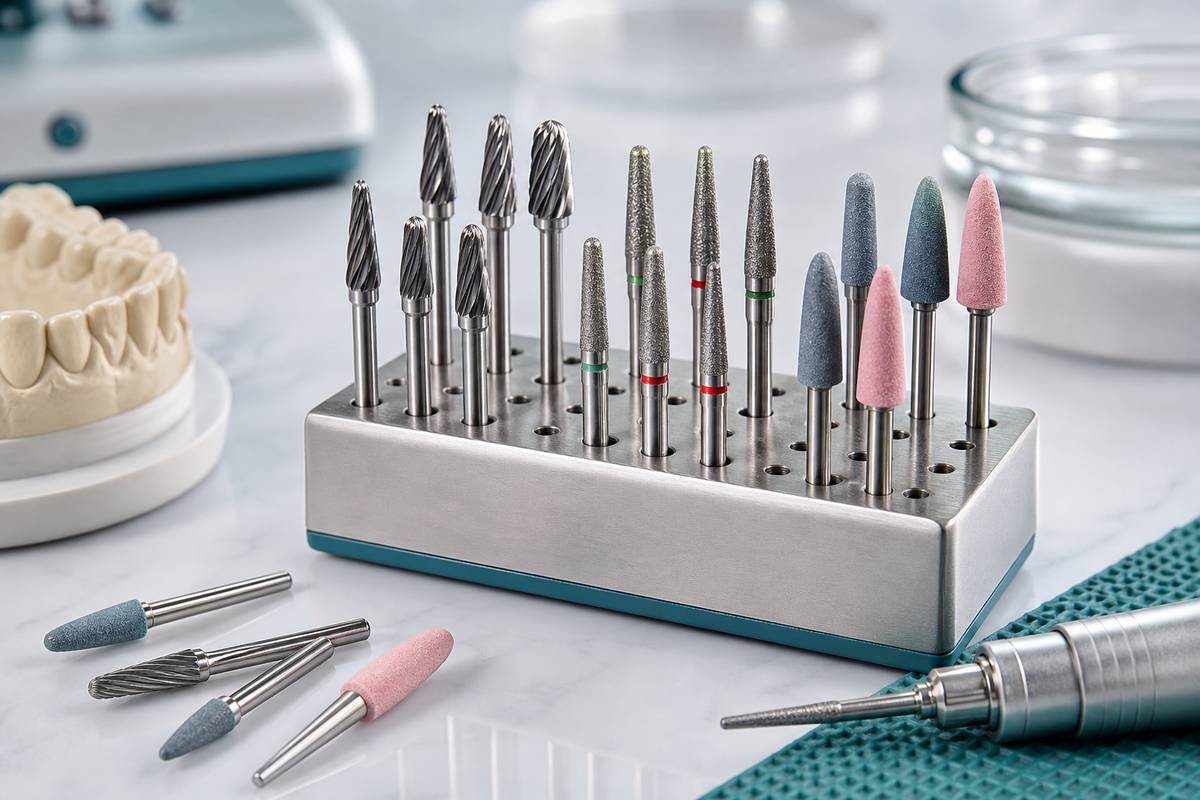
تنتج بورات الكربيد متعددة الشفرات (12 شفرة أو 30 شفرة) أنعم تشطيب سطحي يمكن تحقيقه باستخدام الأدوات الدوارة. ويزيل بور الكربيد المدبب ذو 12 شفرة (H48L-016 للنهاية المسطحة، H49L-016 للنهاية الدائرية) الخدوش الدقيقة التي تتركها بورات الألماس الناعمة، وينشئ سطحًا يمكن مسحه بوضوح باستخدام الماسحات داخل الفموية. وفي سير العمل الرقمي، تؤثر هذه الخطوة مباشرةً في دقة المسح.
ويحقق الكربيد فائق النعومة ذو 30 شفرة مستوى أعلى من ذلك في التحضيرات الأمامية التي يجب أن تلتقط فيها الطبعة كل تفاصيل الحافة. تقطع هذه البورات ببطء وبعناية، مما يجعلها غير عملية للأعمال الكتلية، لكنها مثالية لتحسين آخر 0.2 mm من الحافة.
ملخص تسلسل التشطيب
الخطوة 1: بور ألماس خشن (100-125 ميكرون) للإزالة الكتلية وأخاديد العمق
الخطوة 2: بور ألماس ناعم (30-45 ميكرون) بالشكل نفسه لتحسين السطح
الخطوة 3: كربيد ذو 12 شفرة لتنعيم الحافة وتشكيلها النهائي
الخطوة 4 (اختيارية): كربيد ذو 30 شفرة للتحضيرات الأمامية أو الحالات التجميلية عالية المتطلبات
خطوة بخطوة: أي بور يُستخدم في كل مرحلة من تحضير التاج
فيما يلي تسلسل عملي لتحضير تاج خلفي كامل التغطية، من البداية إلى النهاية.
المرحلة 1: توجيه العمق
البور: 856-016 خشن (مدبب بنهاية مسطحة) أو 850-016 خشن (مدبب بنهاية دائرية). ضع ثلاثة أخاديد للعمق على السطح الدهليزي بمقدار 1.5 mm. وضع أخدودين إلى ثلاثة أخاديد على السطح الإطباقي باستخدام بور مدبب خشن بنهاية دائرية بعمق 2.0 mm على الحدبات الوظيفية.
المرحلة 2: الإزالة المحورية
البور: بور الألماس المدبب الخشن نفسه. صِل أخاديد العمق على السطح الدهليزي، ثم كرر ذلك على السطح اللساني. أزل البنية من الأسطح القريبة باستخدام حركات كاسحة، مع إبقاء البور موازيًا لمسار الإدخال المقصود. تحقق من التدرج من خلال خط رؤية بصري من السطح الإطباقي؛ يجب أن ترى جميع الجدران المحورية في الوقت نفسه.
المرحلة 3: الإزالة الإطباقية
البور: 850-018 خشن مدبب بنهاية دائرية أو 379 بشكل كرة القدم. اتبع المستويات التشريحية، مع تقليل الحدبات الوظيفية إلى خلوص 2.0 mm والحدبات غير الوظيفية إلى 1.5 mm. تحقق باستخدام مادة تسجيل العضة أو نموذج مقابل.
المرحلة 4: تحديد الحافة
البور: 856-016 ناعم أو 850-016 ناعم، بما يتوافق مع تصميم الحافة لديك. مرر البور حول خط النهاية بأكمله بضغط منخفض. الهدف هنا ليس إزالة المزيد من البنية، بل تحسين هندسة الحافة. انتقل إلى بور لهب ناعم 862 في المناطق بين السنية.
المرحلة 5: التنعيم النهائي
البور: كربيد ذو 12 شفرة H48L-016 (للكتف) أو H49L-016 (للشامفر). مرر البور مرة واحدة حول جميع الجدران المحورية والحافة. يجب أن يكون التحضير الآن ناعمًا كالزجاج عند فحصه بطرف مسبار حاد.
المرحلة 6: التحقق
لا حاجة إلى بور. تحقق من الخلوص والتدرج واستمرارية الحافة ونعومة السطح قبل الانتقال إلى أخذ الطبعة أو المسح.
مقارنة البورات حسب مادة التاج
تتطلب المواد الترميمية المختلفة متطلبات تحضير مختلفة. يطابق الجدول أدناه توصيات البورات مع أكثر أنواع التيجان شيوعًا.
جانب التحضير | تاج PFM | الزركونيا أحادية الكتلة | e.max (ثنائي سيليكات الليثيوم) |
|---|---|---|---|
تصميم الحافة | م chamfer (850 بنهاية مستديرة) | م chamfer أو كتف خفيف (850 أو 856) | كتف بزاوية داخلية مستديرة (856) |
التقليل المحوري | 1.2-1.5 mm (خشن 850-014) | 1.0-1.5 mm (خشن 850-016) | 1.5-2.0 mm (خشن 856-016) |
التقليل الإطباقي | 2.0 mm (خشن 850-018) | 1.5 mm (خشن 850-018) | 2.0 mm (خشن 850-018) |
عمق الحافة | 0.5-0.8 mm chamfer | 0.5-1.0 mm chamfer | 1.0-1.2 mm كتف |
بور التشطيب | ألماس ناعم + كربيد 12 شفرة | ألماس ناعم + كربيد 12 شفرة | ألماس ناعم + كربيد 30 شفرة |
التشطيب بين السني | لهبي 862 ناعم | لهبي 862 ناعم | لهبي 862 ناعم |
بالنسبة إلى بورات الألماس المخصصة للزركونيا، ابحث عن أدوات مصنفة لتحمل صلابة بلوكات الزركونيا الملبدة مسبقًا، إذ تتآكل الألماسات القياسية بسرعة أكبر على هذه المادة أثناء التعديلات.
الأخطاء الشائعة في اختيار البورات لأعمال التيجان
1. استخدام بور واحد للتحضير بالكامل
لا يمكن لبور ألماس خشن واحد إنتاج خط إنهاء مقبول. يؤدي تخطي مراحل الألماس الناعم وتشطيب الكربيد إلى ترك حواف خشنة دقيقة تحبس البكتيريا تحت الترميم وتُحدث فجوات ظاهرة عند خط الإسمنت. يحتاج كل تحضير تاج إلى مرحلتين على الأقل من الخشونة.
2. الشكل الخاطئ لتصميم الحافة
يؤدي استخدام 856 بنهاية مسطحة عندما يتوقع المختبر حافة chamfer، أو العكس، إلى عدم تطابق بين التحضير وتصميم الترميم. أكد تصميم الحافة قبل اختيار البور الأساسي. إذا وضعت كتفًا لتاج PFM، فسيتعين على المختبر التعامل مع سماكة معدنية غير ضرورية عند الحافة.
3. البورات كبيرة الحجم في المساحات الضيقة
يضمن استخدام بور بقطر 1.8 mm في منطقة بين سنية للضواحك إتلاف السن المجاور. اضبط قطر البور وفقًا للتشريح. استخدم بورًا مدببًا بقطر 1.2 mm أو 1.4 mm في المناطق القريبة الضيقة، واحتفظ بالأقطار الأكبر للأسطح الشدقية واللسانية المفتوحة.
4. بورات الألماس البالية
تفقد الألماسات الخشنة كفاءة القطع بعد نحو 15-20 عملية تحضير. يولّد الألماس البالي حرارة مفرطة، ويتطلب ضغطًا كبيرًا للقطع، وينتج تقليلًا غير متساوٍ. تابع استخدام البورات واستبدل الأدوات قبل أن تضطرك إلى التعويض بتقنية العمل. يضمن الاحتفاظ بـ مجموعات عيادية مجهزة مسبقًا ببورات جديدة لكل نوع من الإجراءات نتائج متسقة.
5. تجاهل المتطلبات الخاصة بالمادة
يؤدي تحضير تاج من الزركونيا أحادية الكتلة بنفس مقدار التقليل المستخدم لتاج e.max إلى إهدار بنية السن. تسمح مقاومة الزركونيا للانثناء (1000+ MPa) بجدران محورية أرق من ثنائي سيليكات الليثيوم (400 MPa). طابق أعماق التقليل مع المادة، وليس مع بروتوكول واحد يناسب الجميع.
6. تخطي أخاديد العمق
يُعد التقليل اليدوي الحر من دون أخاديد توجيه للعمق أسرع طريق إلى تحضيرات غير متساوية. يستغرق وضع ثلاثة أخاديد مرجعية ثلاثين ثانية. وتمنع هذه الثواني الثلاثون إعادة العمل وتضمن للترميم سماكة جدار موحدة لتحقيق قوة متوقعة.
بناء مجموعة بورات تحضير التيجان
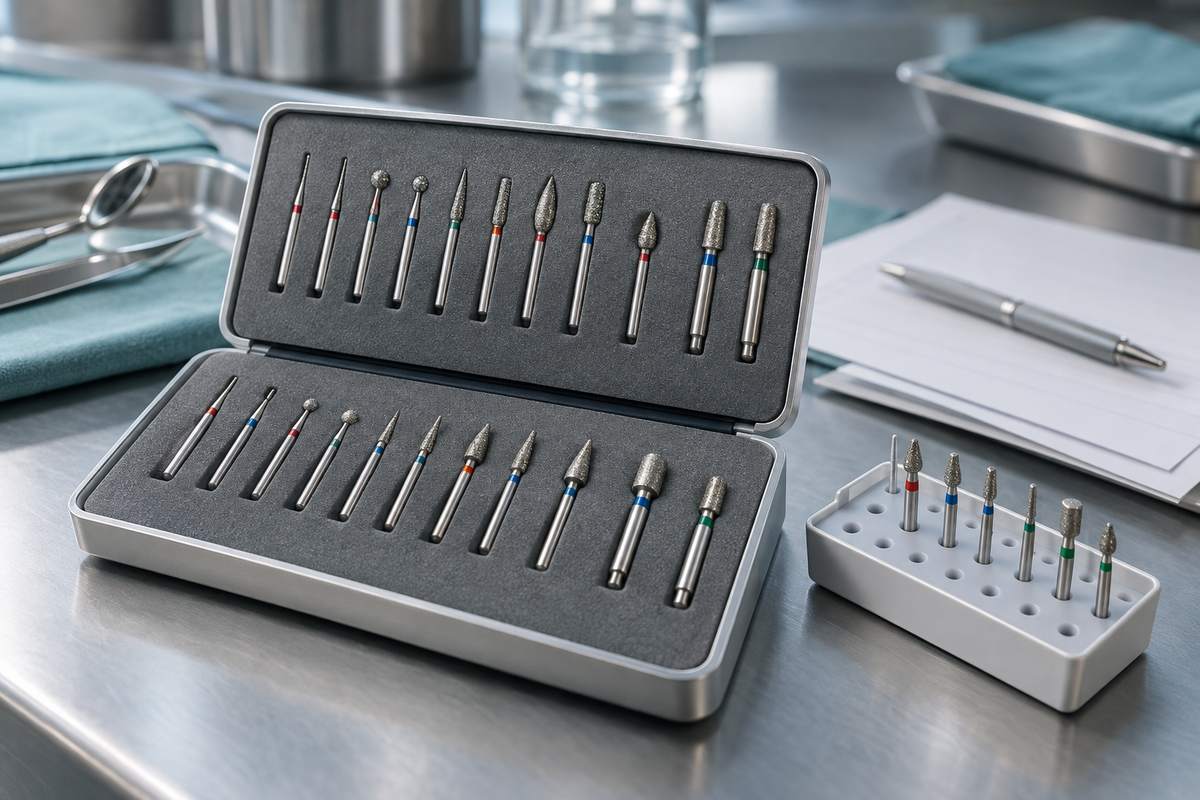
لا تحتاج مجموعة تحضير التيجان المنظمة جيدًا إلى عشرات الأدوات. تغطي المجموعة التالية غالبية الحالات السريرية للأنواع الرئيسية الثلاثة من التيجان:
خشن 856-016: التقليل المحوري، حواف الكتف
خشن 850-016: التقليل المحوري، حواف chamfer
خشن 850-018: التقليل الإطباقي
خشن 862-012: القطع بين السني
ناعم 856-016: تشطيب حواف الكتف
ناعم 850-016: تشطيب حواف chamfer
ناعم 862-010: تحسين الحواف تحت اللثة
كربيد 12 شفرة H48L-016: التنعيم النهائي، تحضيرات الكتف
كربيد 12 شفرة H49L-016: التنعيم النهائي، تحضيرات chamfer
تسع أدوات. ضع عليها ملصقات، ونظمها بالتسلسل في كتلة البورات، وستصبح تحضيرات التيجان عملية قابلة للتكرار ومنهجية بدلًا من البحث العشوائي في درج بورات غير منظم. اقرن ذلك بمعرفة مبادئ تحضير التجاويف لتحصل على أساس متين لأعمال الترميم المباشرة وغير المباشرة.