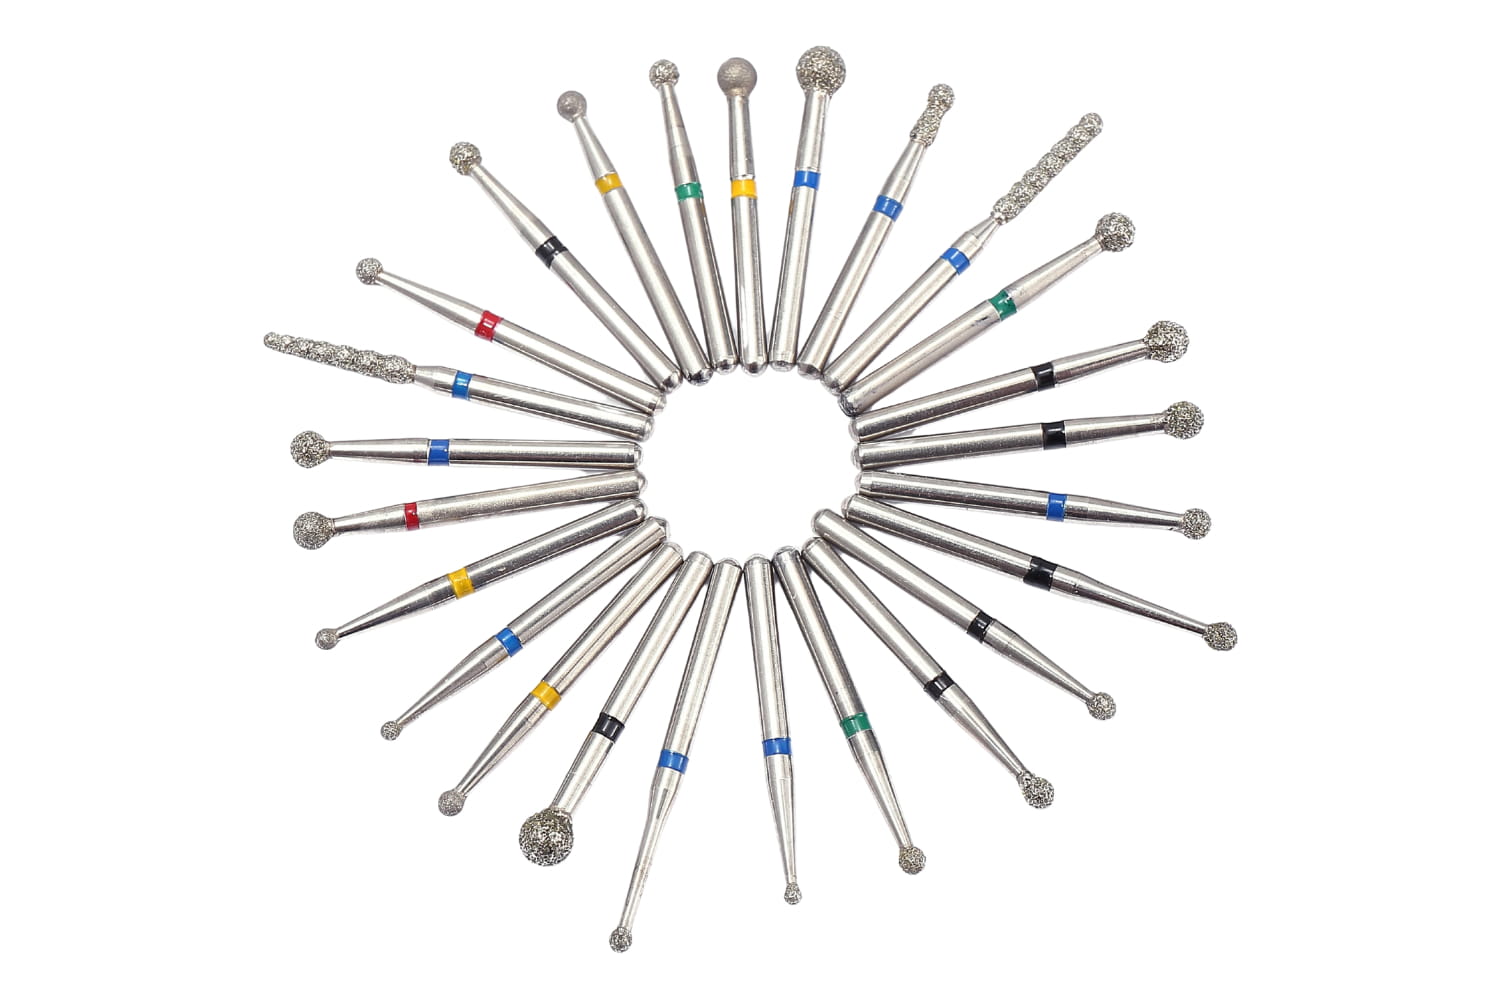
Perché la scelta delle frese influisce direttamente sulla qualità della preparazione della corona
La preparazione della corona richiede una riduzione dentale controllata e prevedibile. La fresa scelta in ogni fase determina la rugosità della superficie, l'integrità del margine e la precisione di inserzione del restauro finale. Una fresa scelta in modo errato lascia margini irregolari che nessun tecnico di laboratorio può compensare, mentre la sequenza corretta produce preparazioni praticamente impeccabili.
La scelta delle frese per le corone dipende da tre variabili: la forma corrispondente alla geometria necessaria, la grana adeguata alla fase di preparazione e la compatibilità del materiale con il restauro previsto. Se questi tre elementi sono corretti, le preparazioni diventano più rapide e uniformi.
Frese diamantate per la riduzione dentale iniziale
La fase di riduzione principale richiede un taglio aggressivo con frese diamantate a grana grossa (100-125 µm). Queste rimuovono smalto e dentina in modo efficiente, creando scanalature di orientamento della profondità che guidano una riduzione uniforme.
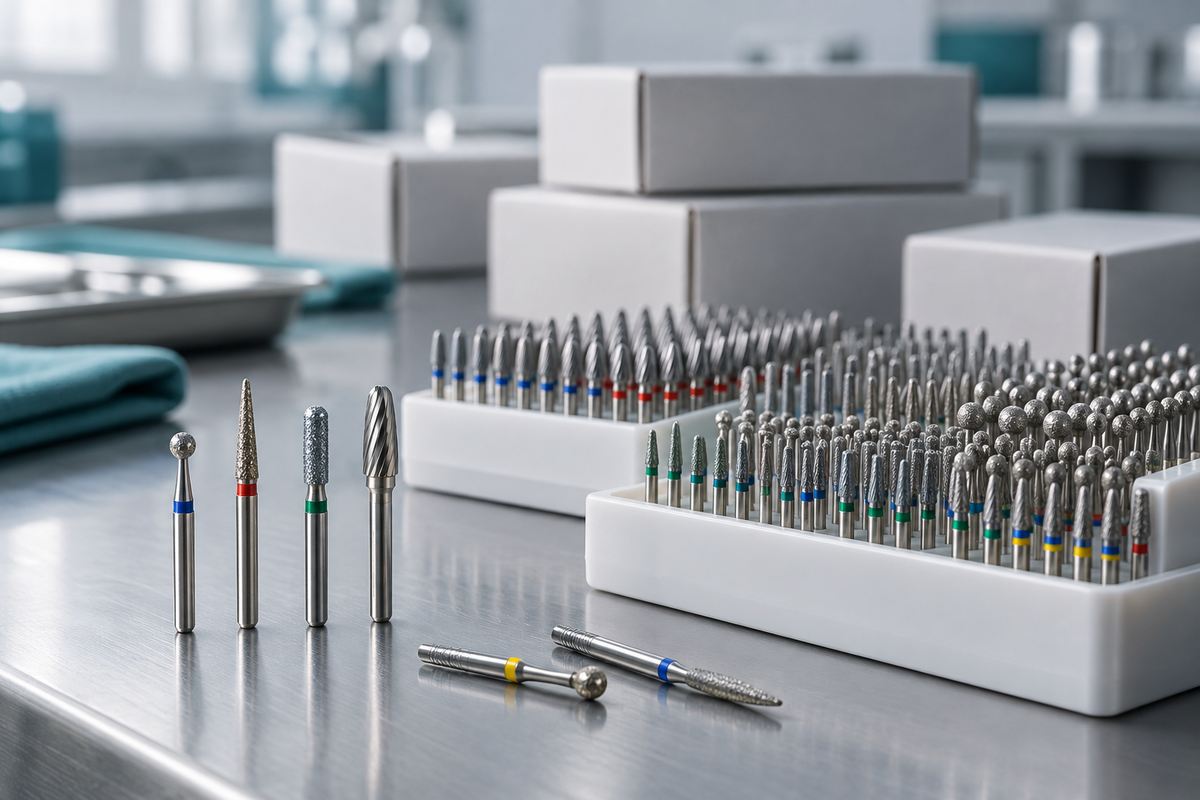
Frese coniche a grana grossa: gli strumenti principali
Per la riduzione assiale, una fresa diamantata conica a grana grossa e punta piatta (ISO 806 314 173 524 016, comunemente chiamata 856-016) è il punto di partenza standard. La punta piatta crea un margine a spalla definito in un'unica passata, mentre la conicità di 6 gradi per lato fornisce una ritenzione adeguata nella maggior parte delle situazioni cliniche. Utilizzare un diametro di 1.6 mm per le corone posteriori e passare a 1.4 mm per i premolari, dove lo spazio è più limitato.
La riduzione occlusale richiede un approccio diverso. Una fresa conica a grana grossa con punta arrotondata (ISO 806 314 199 524 018, la 850-018) segue l'anatomia delle cuspidi in modo più naturale rispetto a uno strumento con punta piatta. Creare scanalature di controllo della profondità di 1.5-2.0 mm sulle cuspidi funzionali e di 1.0-1.5 mm sulle cuspidi non funzionali, quindi collegare le scanalature. Questo previene l'errore più comune nella preparazione della corona: una clearance occlusale insufficiente.
Tecnica delle scanalature di controllo della profondità
Prima della riduzione a mano libera, creare tre scanalature di orientamento sulla superficie vestibolare e due su quella linguale utilizzando la fresa diamantata conica a grana grossa. Ogni scanalatura a diametro completo della fresa fornisce un riferimento di profondità noto. Per una fresa 856-016, tale riferimento è di 0.8 mm per metà diametro. Due scanalature parallele distanziate quanto la larghezza della fresa confermano la rimozione di 1.6 mm di struttura, esattamente quanto richiesto dalla maggior parte delle corone PFM e in zirconia stratificata sulla superficie facciale.
Forme delle frese e loro ruoli specifici
La comprensione della numerazione ISO elimina ogni incertezza nella scelta delle frese. Ogni forma ha un ruolo definito nella preparazione della corona.
Conica a punta piatta (856)
La 856 produce una linea di finitura a spalla. È la scelta predefinita per le corone interamente in ceramica (e.max, zirconia), dove il laboratorio necessita di una spalla di 1.0-1.2 mm con un angolo interno definito di 90 gradi. Disponibile in lunghezze da 6 mm a 10 mm, le varianti più lunghe consentono la riduzione assiale dei molari in un'unica passata senza riposizionamento.
Conica a punta arrotondata (850)
La 850 crea un margine a chamfer o chamfer accentuato. È la linea di finitura preferita per i restauri PFM e la zirconia monolitica, dove un angolo interno arrotondato distribuisce lo stress in modo più favorevole. La punta arrotondata produce naturalmente una profondità del chamfer proporzionale al diametro della fresa, quindi una fresa da 1.2 mm produce un chamfer di circa 0.6 mm.
Fiamma (862)
La forma a fiamma 862 consente la rifinitura dei margini sottogengivali e i tagli interprossimali. La sua conicità stretta raggiunge il solco gengivale senza creare sottosquadri sui denti adiacenti. Utilizzare una 862 a grana fine (30 µm) per la regolazione finale del margine nelle zone interprossimali, dove le frese più grandi rischiano di danneggiare la struttura dentale vicina.
Pallone / uovo (379)
Una fresa diamantata a forma di pallone a grana grossa è ideale per la riduzione occlusale quando si desidera preservare l'anatomia delle cuspidi ottenendo al contempo una profondità uniforme. Segue naturalmente le concavità del tavolato occlusale meglio di una fresa conica a punta piatta.
Frese di finitura per la rifinitura dei margini
Dopo la riduzione principale con frese diamantate a grana grossa, la superficie della preparazione è ruvida e presenta graffi profondi di oltre 100 µm. Questa superficie è inaccettabile per l'impronta o la scansione finale. Le frese di finitura portano la preparazione alla sua forma definitiva.
Finitura con frese diamantate a grana fine
Una fresa diamantata a grana fine (30-45 µm) della stessa forma utilizzata per la riduzione principale rappresenta il primo passaggio di finitura. L'utilizzo della stessa geometria garantisce la rifinitura della preparazione esistente senza alterare la conicità o il disegno del margine. Utilizzare la fresa diamantata a grana fine con una pressione leggera e spray d'acqua, concentrandosi sull'area del margine. Questo passaggio leviga le pareti assiali e definisce la linea di finitura.
Frese di finitura in carburo
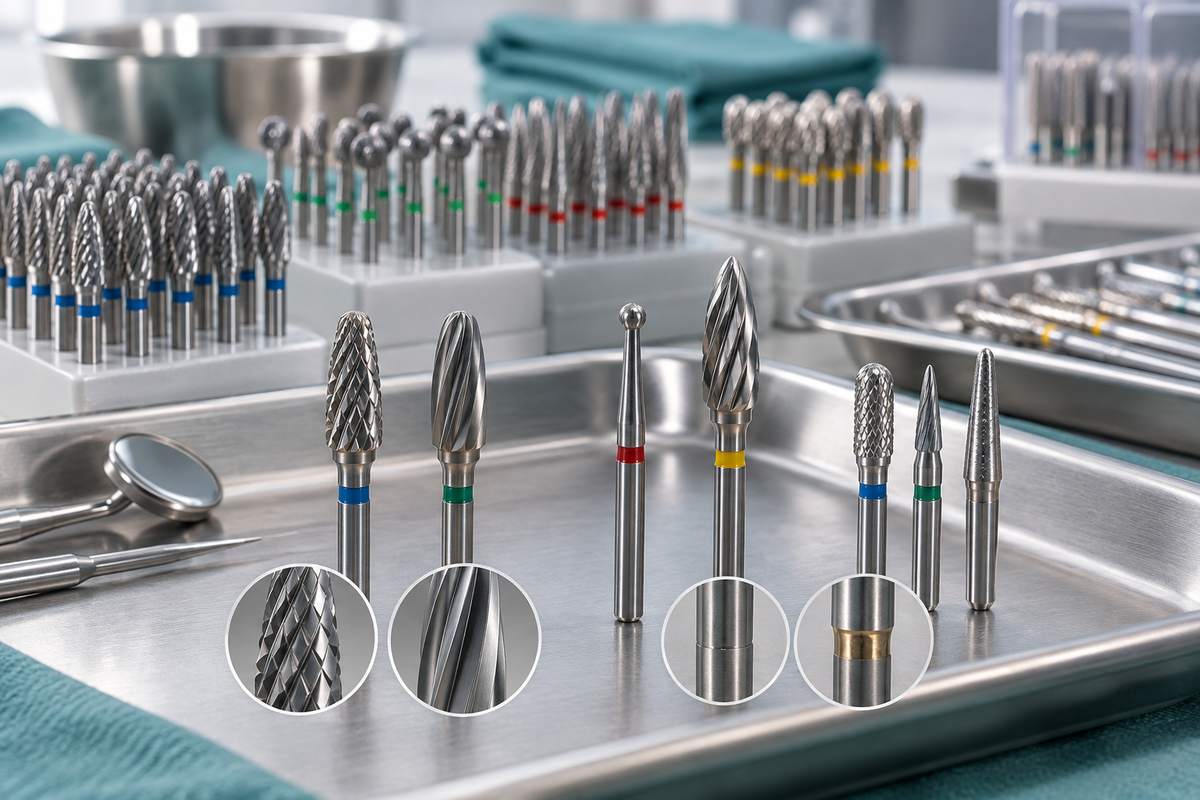
Le frese in carburo a più lame (12 lame o 30 lame) producono la finitura superficiale più liscia ottenibile con strumenti rotanti. Una fresa conica in carburo a 12 lame (H48L-016 per punta piatta, H49L-016 per punta arrotondata) rimuove i micrograffi lasciati dalle frese diamantate fini e crea una superficie che può essere scansionata con precisione dagli scanner intraorali. Nei flussi di lavoro digitali, questo passaggio influisce direttamente sulla precisione della scansione.
La fresa in carburo ultrafine a 30 lame porta il risultato a un livello superiore nelle preparazioni anteriori, dove l'impronta deve registrare ogni dettaglio del margine. Queste frese tagliano lentamente e in modo controllato, risultando poco pratiche per il lavoro principale ma ideali per gli ultimi 0.2 mm di rifinitura del margine.
Riepilogo della sequenza di finitura
Fase 1: Fresa diamantata a grana grossa (100-125 µm) per la riduzione principale e le scanalature di profondità
Fase 2: Fresa diamantata fine (30-45 µm) della stessa forma per la rifinitura della superficie
Fase 3: Fresa in carburo a 12 lame per la levigatura del margine e il contorno finale
Fase 4 (opzionale): Fresa in carburo a 30 lame per casi anteriori o estetici ad alta esigenza
Passo dopo passo: quale fresa utilizzare in ogni fase della preparazione della corona
Ecco una sequenza pratica per la preparazione di una corona posteriore a copertura totale, dall'inizio alla fine.
Fase 1: Orientamento della profondità
Fresa: 856-016 grossa (conica a punta piatta) oppure 850-016 grossa (conica a punta arrotondata). Creare tre scanalature di profondità sulla superficie vestibolare a 1.5 mm. Creare da due a tre scanalature sulla superficie occlusale utilizzando una fresa conica a punta arrotondata a grana grossa, a 2.0 mm sulle cuspidi funzionali.
Fase 2: Riduzione assiale
Fresa: la stessa fresa diamantata conica a grana grossa. Collegare le scanalature di profondità sulla superficie vestibolare, quindi ripetere sulla superficie linguale. Ridurre le superfici prossimali con movimenti ampi, mantenendo la fresa parallela al percorso di inserzione previsto. Controllare la conicità osservando dalla superficie occlusale: tutte le pareti assiali devono essere visibili contemporaneamente.
Fase 3: Riduzione occlusale
Fresa: fresa conica a punta arrotondata 850-018 a grana grossa oppure 379 a forma di pallone. Seguire i piani anatomici, riducendo le cuspidi funzionali fino a ottenere una clearance di 2.0 mm e le cuspidi non funzionali fino a 1.5 mm. Verificare con un materiale per la registrazione del morso o con il modello antagonista.
Fase 4: Definizione del margine
Fresa: 856-016 fine o 850-016 fine, in base al disegno del margine. Passare lungo l'intera linea di finitura esercitando una pressione ridotta. L'obiettivo non è un'ulteriore riduzione, ma la rifinitura della geometria del margine. Passare a una fresa a fiamma 862 fine nelle aree interprossimali.
Fase 5: Levigatura finale
Fresa: fresa in carburo a 12 lame H48L-016 (spalla) o H49L-016 (chamfer). Eseguire una passata lungo tutte le pareti assiali e il margine. A questo punto la preparazione dovrebbe risultare liscia come il vetro quando viene esplorata con la punta affilata di una sonda.
Fase 6: Verifica
Nessuna fresa necessaria. Controllare clearance, conicità, continuità del margine e levigatezza della superficie prima di procedere con l'impronta o la scansione.
Confronto delle frese in base al materiale della corona
I diversi materiali da restauro richiedono preparazioni diverse. La tabella seguente abbina le frese consigliate ai tre tipi di corona più comuni.
Aspetto della preparazione | Corona PFM | Zirconia monolitica | e.max (disilicato di litio) |
|---|---|---|---|
Disegno del margine | Chamfer (850 a punta arrotondata) | Chamfer o spalla leggera (850 o 856) | Spalla con angolo interno arrotondato (856) |
Riduzione assiale | 1.2-1.5 mm (850-014 grossa) | 1.0-1.5 mm (850-016 grossa) | 1.5-2.0 mm (856-016 grossa) |
Riduzione occlusale | 2.0 mm (850-018 grossa) | 1.5 mm (850-018 grossa) | 2.0 mm (850-018 grossa) |
Profondità del margine | Chamfer di 0.5-0.8 mm | Chamfer di 0.5-1.0 mm | Spalla di 1.0-1.2 mm |
Fresa di finitura | Fresa diamantata fine + fresa in carburo a 12 lame | Fresa diamantata fine + fresa in carburo a 12 lame | Fresa diamantata fine + fresa in carburo a 30 lame |
Finitura interprossimale | 862 a fiamma fine | 862 a fiamma fine | 862 a fiamma fine |
Per le frese diamantate specifiche per zirconia, scegliere strumenti classificati per la durezza dei blocchi di zirconia presinterizzati, poiché le frese diamantate standard si usurano più rapidamente durante le regolazioni su questo materiale.
Errori comuni nella scelta delle frese per la preparazione delle corone
1. Utilizzare una sola fresa per l'intera preparazione
Una singola fresa diamantata a grana grossa non può produrre una linea di finitura accettabile. Saltare i passaggi di finitura con fresa diamantata fine e fresa in carburo lascia margini micro-ruvidi che trattengono i batteri sotto il restauro e creano spazi visibili lungo la linea del cemento. Ogni preparazione di corona richiede almeno due fasi di grana.
2. Forma errata per il disegno del margine
Utilizzare una 856 a punta piatta quando il laboratorio prevede un margine a chamfer, o viceversa, crea una discrepanza tra la preparazione e il disegno del restauro. Confermare il disegno del margine prima di selezionare la fresa principale. Se si prepara una spalla per una corona PFM, il laboratorio deve gestire uno spessore metallico non necessario sul margine.
3. Frese sovradimensionate negli spazi stretti
Una fresa di 1.8 mm di diametro in un'area interprossimale di un premolare garantisce il danneggiamento del dente adiacente. Adattare il diametro della fresa all'anatomia. Utilizzare una conica da 1.2 mm o 1.4 mm nelle zone prossimali ristrette e riservare i diametri maggiori alle superfici vestibolari e linguali aperte.
4. Frese diamantate usurate
Le frese diamantate a grana grossa perdono la loro efficienza di taglio dopo circa 15-20 preparazioni. Una fresa diamantata usurata genera calore eccessivo, richiede una pressione elevata per tagliare e produce una riduzione non uniforme. Monitorare l'utilizzo delle frese e sostituire gli strumenti prima che costringano a compensare con la tecnica. Mantenere kit per studi dentistici preassemblati con frese nuove per ogni tipo di procedura garantisce risultati uniformi.
5. Ignorare i requisiti specifici del materiale
Preparare una corona in zirconia monolitica con la stessa riduzione di una corona e.max comporta uno spreco di struttura dentale. La resistenza alla flessione della zirconia (1000+ MPa) consente pareti assiali più sottili rispetto al disilicato di litio (400 MPa). Adattare la profondità della riduzione al materiale, non a un protocollo universale.
6. Saltare le scanalature di profondità
Una riduzione a mano libera senza scanalature di orientamento della profondità è la via più rapida verso preparazioni non uniformi. Bastano trenta secondi per creare tre scanalature di riferimento. Quei trenta secondi prevengono i rifacimenti e garantiscono al restauro uno spessore uniforme delle pareti per una resistenza prevedibile.
Come comporre il set di frese per la preparazione delle corone
Un kit ben organizzato per la preparazione delle corone non necessita di decine di strumenti. Il seguente set copre la maggior parte delle situazioni cliniche per i tre principali tipi di corona:
856-016 grossa: Riduzione assiale, margini a spalla
850-016 grossa: Riduzione assiale, margini a chamfer
850-018 grossa: Riduzione occlusale
862-012 grossa: Taglio interprossimale
856-016 fine: Finitura del margine a spalla
850-016 fine: Finitura del margine a chamfer
862-010 fine: Rifinitura del margine sottogengivale
Fresa in carburo a 12 lame H48L-016: Levigatura finale, preparazioni a spalla
Fresa in carburo a 12 lame H49L-016: Levigatura finale, preparazioni a chamfer
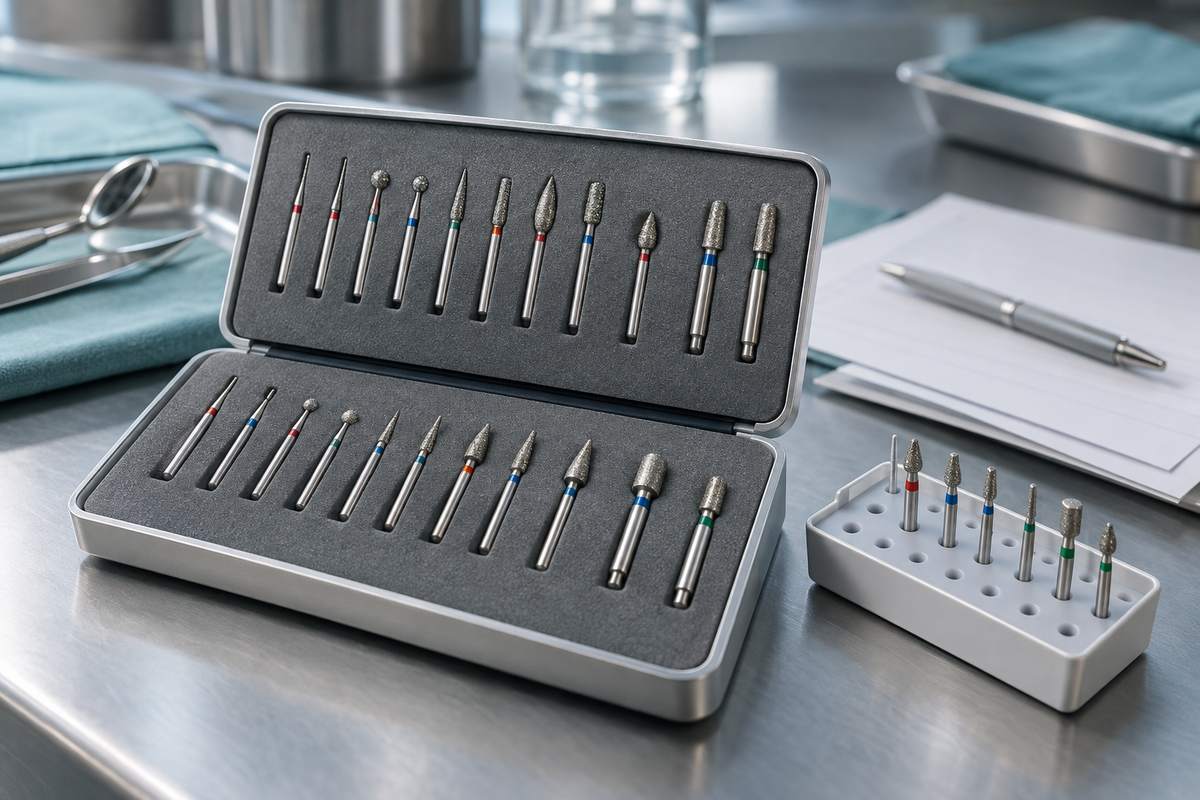
Nove strumenti. Etichettarli, organizzarli in sequenza in un portafrese e le preparazioni delle corone diventeranno un processo ripetibile e sistematico, anziché una ricerca affannosa in un cassetto disordinato. Abbinando questo set alla conoscenza dei principi della preparazione cavitaria, si ottiene una solida base per il lavoro restaurativo diretto e indiretto.