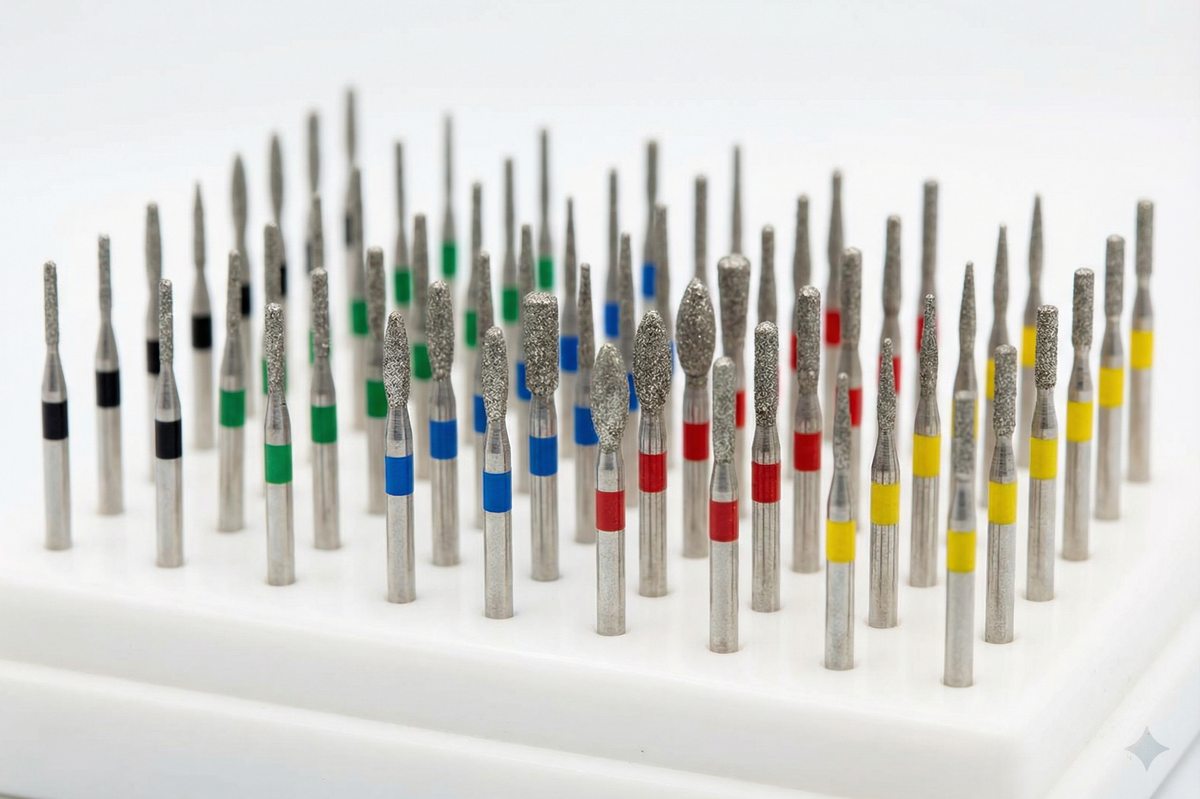
歯科用バーのカラーコードシステムは、すべての臨床医が学校で学び、開業3年目までには半分ほど忘れてしまう知識の一つです。本ガイドでは、完全なカラーチャート、粒度仕様、ISO 6360分類の内訳を一か所にまとめ、推測せず最初から適切なバーを選べるようにしています。
ダイヤモンドバーのカラーコードシステム
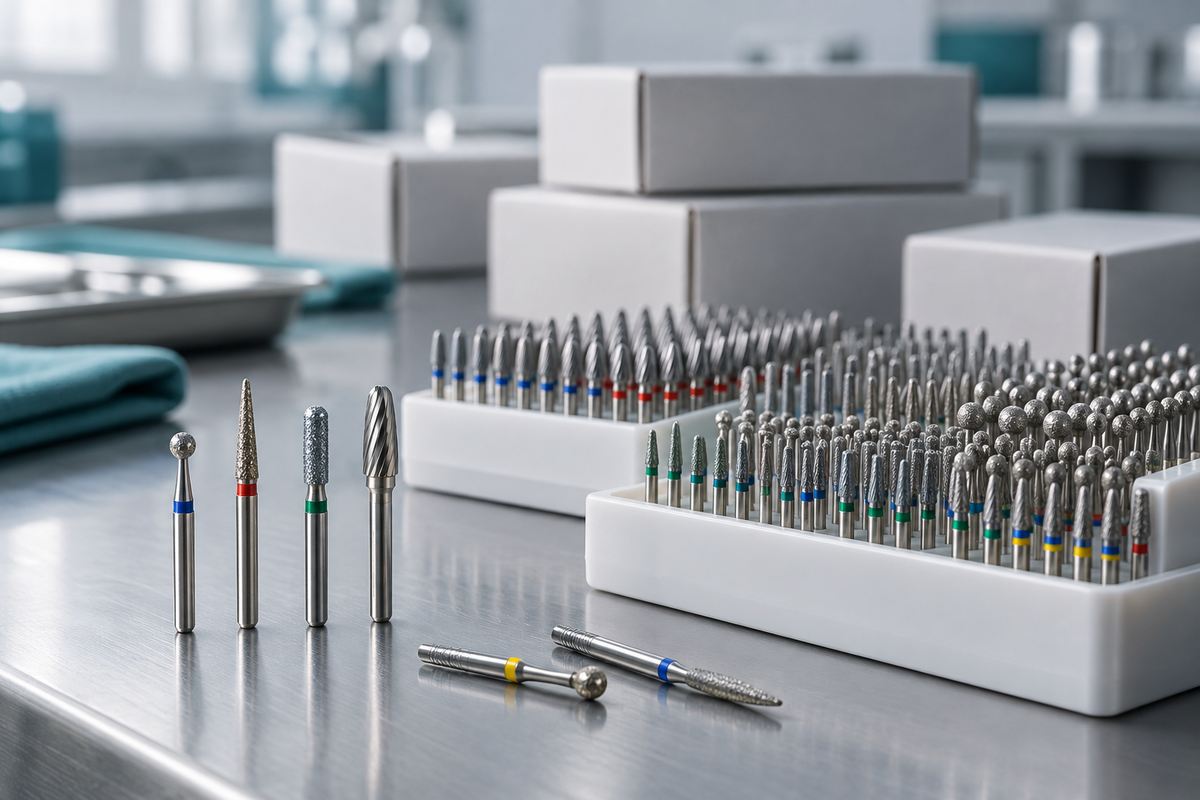
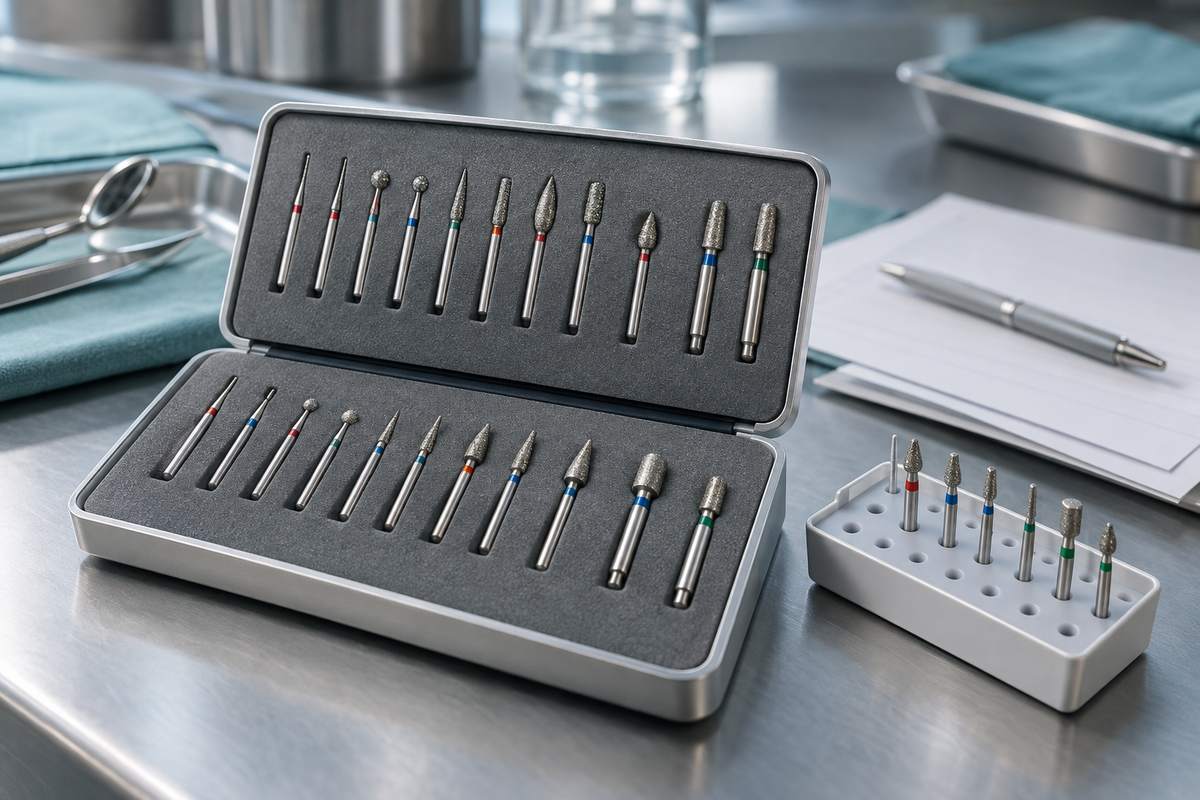
ダイヤモンドバーは、シャンク上のカラー帯で粒度、つまりヘッドに結合されたダイヤモンド粒子の粗さを示します。システムは黒(最も粗い)から白(最も細かい)まであり、世界中のメーカーで使用されています。以下が完全なダイヤモンド歯科用バーのカラーチャートです:
カラー帯 | 粒度カテゴリー | 粒子サイズ (μm) | 一般的な用途 |
|---|---|---|---|
黒 | 超粗目 | 180 | 迅速な大量削合、積極的な歯質除去 |
緑 | 粗目 | 125 – 150 | クラウン形成、エナメル質の形態修正、初期削合 |
青 | 標準 / 中目 | 106 | 一般切削、通常の形成処置 |
赤 | 細目 | 40 – 50 | 仕上げ、マージンの微調整、二次平滑化 |
黄 | 極細目 | 20 – 25 | 平滑化、プレポリッシュ形態修正 |
白 | 超細目 | 10 – 15 | 最終研磨、高光沢仕上げ |
注意点として、多くのメーカーは標準粒度のバーで青色帯を省略しています。箱から出したダイヤモンドバーにカラーリングがまったくない場合、ほぼ確実に中目/標準粒度(106 μm)です。マーキングのないバーを不良品と混同しないでください。
カラー帯が実際の臨床で示すもの
カラーコードシステムは単なる識別方法ではなく、臨床ワークフローに直接対応しています。多くの間接修復では、粗目から細目へ予測可能な順序でカラーを切り替えます。
フルカバレッジクラウンの形成を例に挙げます。まず緑色帯の856テーパーで初期深度切削と大量削合を行います。125–150 μmの粒度はエナメル質と象牙質を迅速に除去し、数分以内に咬合面および軸面の削合を確立できます。次に、同じ形状の青色帯(またはマーキングのない標準仕様)へ切り替え、最終削合と壁面の調整を行います。106 μmの粒度により、切削速度を大きく犠牲にせずマージン付近をより細かくコントロールできます。その後、赤色帯の細目テーパー、理想的には針状の859またはラウンドエンドの856でマージンを仕上げます。40–50 μmの粒度で形成縁を整え、印象材に引っかかる微細な粗さを除去します。
マージンの滑らかさが適合に直接影響するオールセラミック修復では、黄色(極細目)まで進めてフィニッシュラインをプレポリッシュします。白色帯のバーは形成自体ではほとんど必要ありませんが、セメンテーション後にチェアサイドでセラミック修復物を調整・研磨する際に優れています。
プロのヒント:粒度の順序全体で同じ形状プロファイルを維持してください。緑色の878K(トルペード)で開始した場合、細目および極細目の仕上げバーも878Kにします。形成途中で形状を変えると削合形態が変化し、壁厚にばらつきが生じます。
仕上げ工程でダイヤモンドバーとカーバイドバーのどちらを使用するか検討している場合、簡単に言えば、赤色帯および黄色帯のダイヤモンドバーはエナメル質とセラミック表面に優れ、カーバイド仕上げバーは象牙質とコンポジットでより滑らかな結果をもたらします。
ISO 6360分類システム
カラー帯は粒度を示します。ISO 6360番号はそれ以外のすべてを示します。この国際規格では、各回転器具にバーの仕様を完全に表す複数部分のコードを割り当てています。コードは5つのグループに分かれ、左から右へ読み取ります:
ISO 6360番号の5つの構成部分
第1部 — 切削ヘッドの材質:バーの材質を示します。主なコードは1 = スチール、2 = タングステンカーバイド、3 = ダイヤモンドコーティングです。したがって、第1グループが8で始まるバー番号(806など)にはダイヤモンド研磨材が含まれます。
第2部 — シャンクタイプ:バーに適合するハンドピースを示します。314 = FG(フリクショングリップ、高速ハンドピース用)、204 = RA(コントラアングル用ライトアングル)、104 = HP(ストレートノーズコーン用ハンドピース)。ここでシャンクタイプの理解が重要になります。
第3部 — ヘッド形状:形状を示す3桁のコードです。代表例は、001 = ラウンド、010 = インバーテッドコーン、110 = 円筒フラットエンド、166 = ラウンドエンドテーパー、197 = フレームです。
第4部 — 粒度またはブレード設計:ダイヤモンドバーではカラー帯システムに対応します。カーバイドバーではフルート数とクロスカットパターンを示します。ダイヤモンド用の524などのコードは細目を示します。
第5部 — ヘッド径:ミリメートルの10分の1単位で測定します。014 = 直径1.4 mm、023 = 2.3 mm、008 = 0.8 mmです。
例:806 314 166 524 014の読み方
各部分に分けて見てみましょう:
ISOセグメント | コード | 意味 |
|---|---|---|
第1部 — 材質 | 806 | ダイヤモンドコーティング回転器具 |
第2部 — シャンク | 314 | FG(フリクショングリップ)— 高速ハンドピースに適合 |
第3部 — 形状 | 166 | ラウンドエンド付きテーパーフィッシャー |
第4部 — 粒度 | 524 | 細目(赤色帯、40–50 μm) |
第5部 — 径 | 014 | ヘッド径1.4 mm |
簡単に言えば、これはラウンドエンド付きテーパー形状、幅1.4 mmの細目ダイヤモンドバーで、高速FGハンドピース用です。赤色帯が付き、クラウン形成のマージン仕上げに使用するタイプのバーです。
カーバイドバーの識別
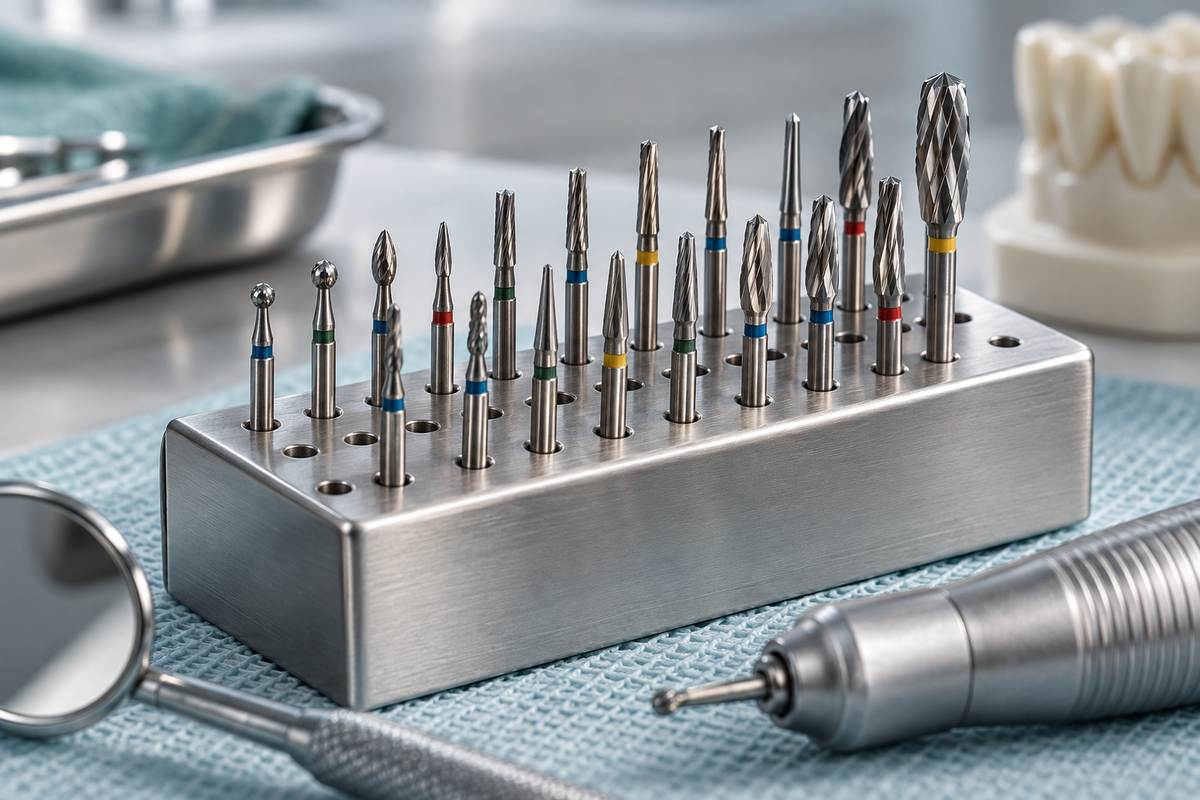
タングステンカーバイドバーは異なる識別方法に従います。一部のメーカーは用途カテゴリー(トリミング用の緑、仕上げ用の赤など)を示すカラーリングを使用していますが、ダイヤモンドの粒度帯のように標準化されていません。異なるブランドのカーバイドバーでは、同じカラーリングでもフルート設計がまったく異なる場合があります。
カーバイドバーは主に次の3つの特性で識別されます:
フルート数:フルート数が少ないバー(6–8本)はより積極的に切削し、粗い切片を生じます。フルート数が多いバー(12–30本)はより滑らかな表面を作り、仕上げに使用されます。12枚刃のカーバイド仕上げバーは、象牙質に非常に滑らかな仕上がりをもたらします。
クロスカットとプレーンカット:クロスカットバーは刃部を横切る水平溝を備え、切削片を分散させて切削効率を高めます。プレーンカット(ストレートフルート)バーはより精細な仕上げを実現します。大量除去にはクロスカット、仕上げにはプレーンカットを使用します。
ISO番号(500シリーズ):ISO 6360では、カーバイドバーの材質コードは500から始まります。形状コードはダイヤモンドバーと同じです(001=ラウンド、010=インバーテッドコーンなど)。そのため、ダイヤモンドバーとカーバイドバーの形状を容易に相互参照できます。
実務上のポイント:カーバイドバーを選ぶ際は、カラーリングだけに頼らないでください。代わりに刃数とカットパターンを確認します。これらの情報は、ほぼ必ず包装またはカタログ掲載情報に記載されています。
よくあるご質問
歯科用バーのカラーリングは何を意味しますか?
ダイヤモンド歯科用バーのカラーリングは粒度、つまり作業部に結合されたダイヤモンド粒子の粗さを示します。黒は最も粗い粒度(180 μm)、白は最も細かい粒度(10–15 μm)です。このシステムにより、細かい表示を読まなくても粒度をすばやく識別できます。
赤いリングのダイヤモンドバーは何色度ですか?
赤いリングは細目を示し、ダイヤモンド粒子は40–50 μmの範囲です。赤いリングのバーは、粗い粒度での初期形成後のマージン修正や表面平滑化など、仕上げ作業に使用します。
歯科用バーのISO番号はどのように読みますか?
ISO 6360番号は、左から右へ5つの区分で読み取ります。材質タイプ、シャンクタイプ、ヘッド形状、粒度または刃部仕様、ヘッド径です。各区分は個別のコードです。たとえば806はダイヤモンド、314はFGシャンク、014はヘッド径1.4 mmを示します。
ダイヤモンドバーのカラーコードはブランド間で標準化されていますか?
はい。黒、緑、青、赤、黄、白の6色による粒度リングシステムはISO 6360に準拠しており、世界の信頼できるメーカーで共通しています。ただし、一部ブランドでは標準粒度のバーで青色リングを省略し、無印としている場合があります。ダイヤモンドバーにリングがない場合は、中目と判断してください。
クラウン形成には何色のダイヤモンドバーを使用すべきですか?
初期の切削と深さのマーキングには緑(粗目)から始めます。壁面の仕上げと咬合面の切削には青または無印(標準)へ切り替えます。マージンの仕上げには赤(細目)を使用します。マージン品質が重要なオールセラミック症例では、最終工程として黄(超細目)まで進めます。
カラーコードとISO分類システムを組み合わせることで、バー選択を総合的に管理できます。処置中の目視確認にはカラーリングを、交換品の注文や処置プロトコルに適合する器具の指定にはISO番号を使用します。このページをブックマークしたり、チャートを印刷したり、スマートフォンに保存したりして、粒度の数値をすぐ確認できるようにしておくと、時間を節約し、形成不足や過剰切削につながる判断の不確かさをなくせます。