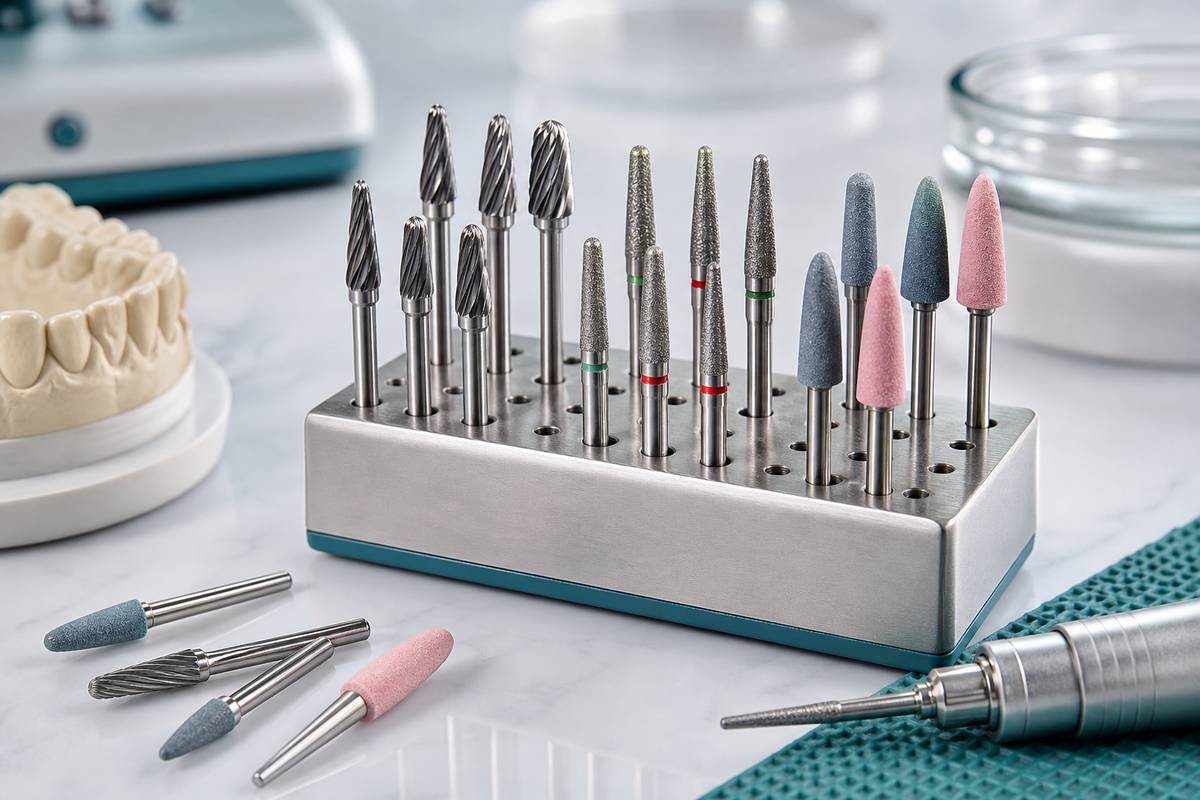
歯科技工所では、臨床現場とは異なる回転器具を使用します。チェアサイドの歯科医師が300,000 rpm以上で回転するFGシャンクのダイヤモンドバーを使用するのに対し、技工士はベンチモーターやストレートハンドピースで、はるかに低速のHPシャンク(ハンドピース)バーを使用します。用途も異なり、石膏模型のトリミング、金属フレームワークの調整、アクリルの成形、補綴物を歯科医院へ出荷する前のセラミック仕上げなどに用いられます。
技工用ベンチ作業の大部分を担うHPバーには、タングステンカーバイドカッター、焼結ダイヤモンドバー、軸付砥石の3つの主要なタイプがあります。それぞれ異なる素材と作業に適するよう設計されています。適切な製品を選べば、作業時間を短縮し、マージンの仕上がりを高め、工具寿命を延ばせます。本ガイドでは3タイプを詳しく解説し、安心して作業台の在庫を整えられるようにします。
技工用バーと臨床用バーの違い
臨床用バーにはFG(フリクショングリップ)またはRA(ライトアングル)シャンクが使用され、注水下で高速回転する口腔内用途向けに設計されています。技工用バーはHPシャンクを使用します。これは直径2.35 mm、全長44.5 mmのストレートシャフトで、ベンチモーターや技工用ハンドピースに適合します。長いシャンクにより、模型のベース内部やフレームワークの内側へ届きやすくなります。
技工用バーは通常10,000~35,000 rpmの低速で使用します。この速度は、技工で一般的な大きな加工物と高い切削負荷に適しています。患者の口腔内では使用しないため、滅菌要件はチェアサイド器具と異なりますが、フルートやダイヤモンド面に付着した debris を除去することは作業寿命の延長につながります。
以下の3タイプは用途が一部重なりますが、それぞれ明確な強みがあります。最初に選ぶべき工具を理解すれば、試行錯誤を減らせます。
タングステンカーバイドカッター
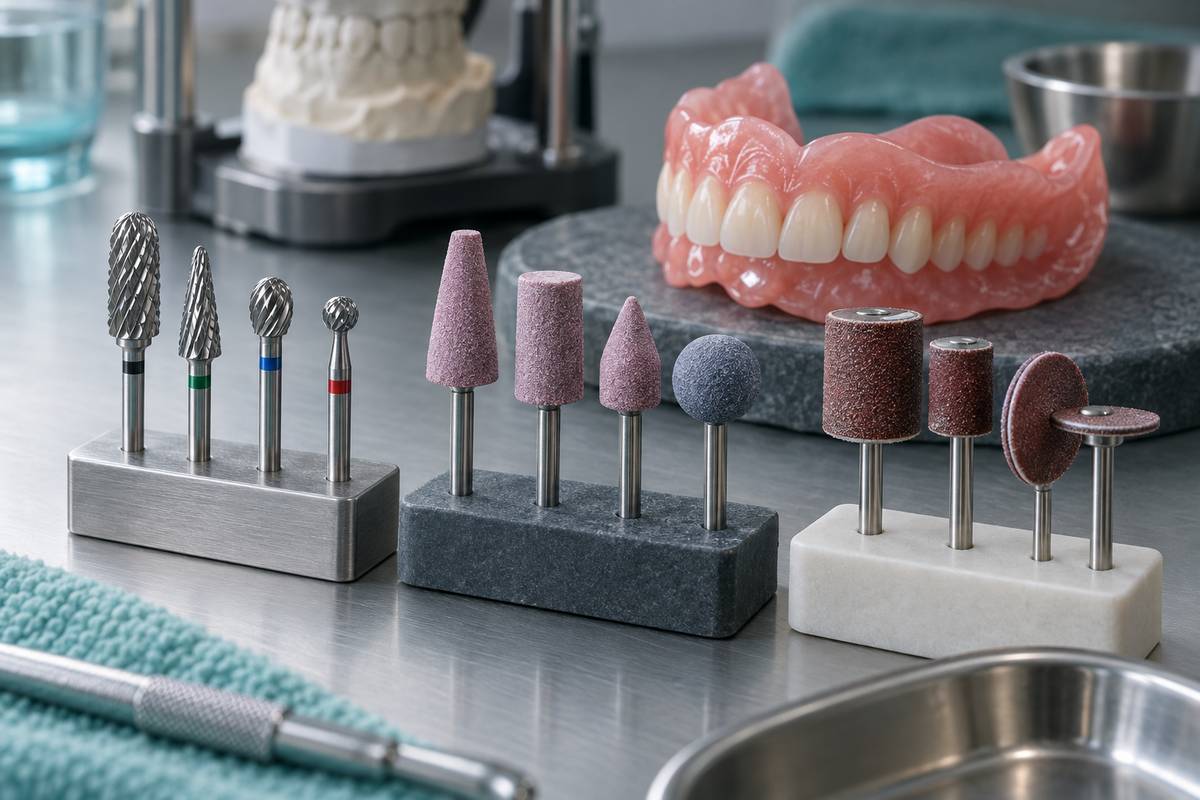
タングステンカーバイドカッターは、コバルトで結合したタングステンカーバイド粒子からなる超硬合金製の、フルート付き回転器具です。フルート設計により研削ではなく実際の切削を行うため、発熱を抑えながら効率よく材料を除去できます。
技工用カーバイドカッターには、クロスカットとシングルカットのフルートパターンがあります。クロスカット(ダブルカットとも呼ばれる)は交差するフルートにより切りくずを細かくし、アクリルや石膏など軟らかい材料の加工時に目詰まりを抑えます。シングルカットはより滑らかな表面仕上げを生み、金属に適しています。
主な用途:
- アクリル義歯床のトリミングと輪郭形成
- 石膏・ストーン模型の切削
- 金属フレームワーク(クロムコバルト、チタン)の調整
- 鋳造後の余剰埋没材の除去
- 滑らかな仕上げが必要なワックスパターンの成形
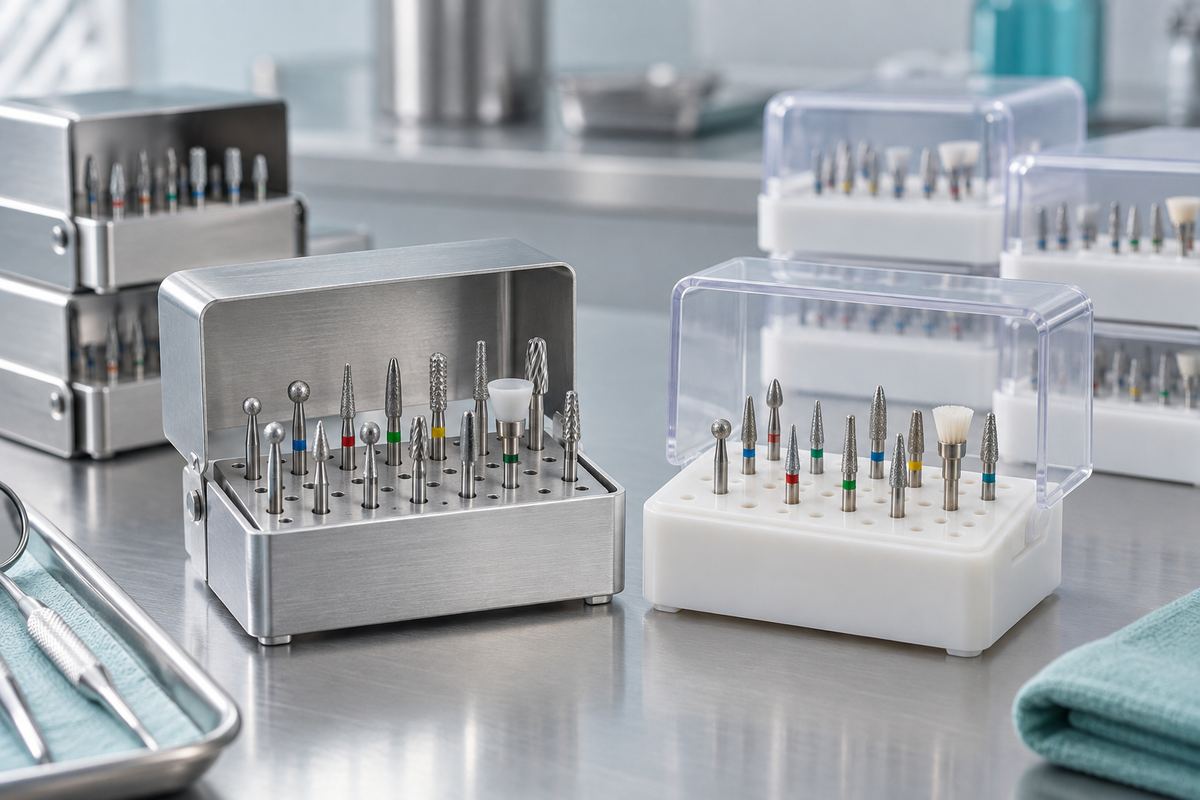
カーバイドカッターはスチールバーより長持ちし、切れ味を保ちやすい一方、脆い性質があります。硬い床に落とすとヘッドが欠けたり破損したりすることがあります。損傷を防ぐため、バー・ブロックに保管してください。
焼結ダイヤモンドバー
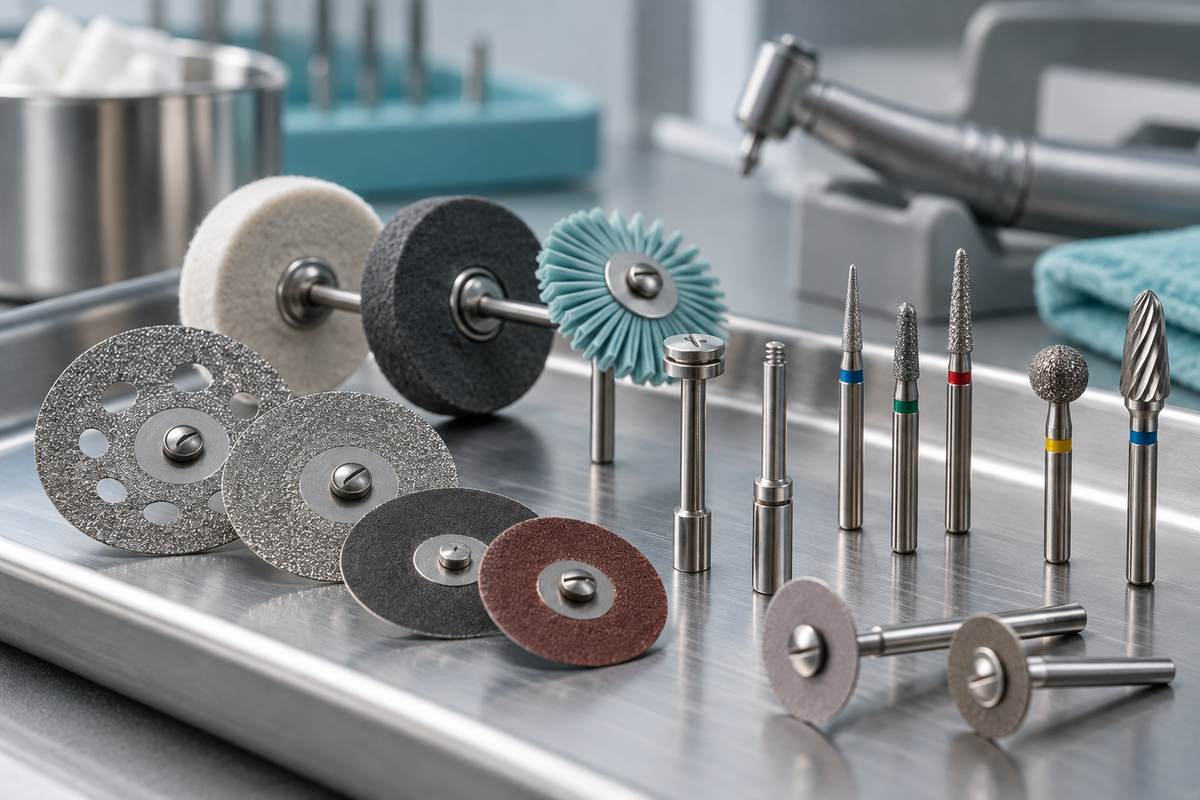
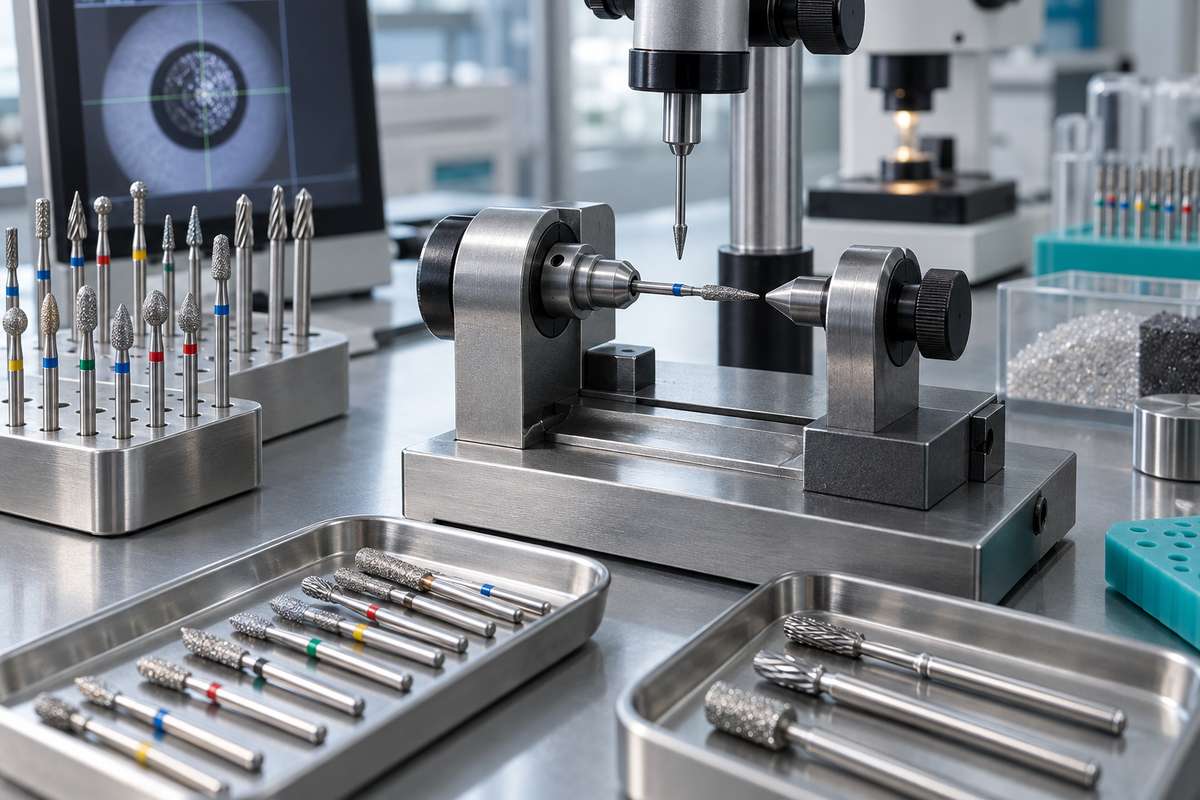
カーバイドカッターがフルートで切削するのに対し、焼結ダイヤモンドバーはダイヤモンド粒子で研削します。焼結工程により、ダイヤモンド粒子が表面だけでなくヘッド全体に結合されています。外層が摩耗すると新しいダイヤモンドが露出し、バーの寿命全体を通じて安定した性能を発揮します。
この自己更新特性が、表面にダイヤモンドを1層だけ結合した電着ダイヤモンドバーに対する主な利点です。表面層が摩耗すれば電着バーは使用できなくなりますが、焼結バーは使い続けられます。
焼結ダイヤモンドバーは酸化アルミニウムスティックでドレッシングし、切りくずを除去してダイヤモンド粒子を再露出させることもできます。この簡単なメンテナンスにより切削効率を回復できますが、電着バーには適用できません。
主な用途:
- ジルコニア補綴物の研削・調整
- 二ケイ酸リチウムとガラスセラミックの成形
- メタルボンドポーセレンのマージン調整
- 硬質ストーン模型の切削
- プレスセラミックの精密な輪郭形成
一方、速度にはトレードオフがあります。焼結バーは軟らかい基材ではカーバイドカッターより材料除去が遅くなります。フルート付きカッターでは数分で切れ味が落ちるような硬く研磨性の高い材料向けに設計されています。
軸付砥石と研削ポイント
軸付砥石は、酸化アルミニウム、炭化ケイ素、その他のセラミック粒子を結合して成形し、HPシャンクに取り付けた研磨ポイントです。シリンダー、コーン、ホイール、フレームチップ、逆コーンなど数十種類の形状があり、色分けされた粒度範囲で提供されています。
歯科技工所で最も一般的な2タイプ:
- ホワイトポイント(酸化アルミニウム)— ポーセレン、金属合金、アクリルの一般研削用。中程度の硬さで、輪郭形成とプレポリッシングに適しています。
- グリーンポイント(炭化ケイ素)— より硬く、切削性に優れています。クロムコバルト、卑金属合金、粗いポーセレンの調整に適しています。ホワイトポイントより速く切削できますが、表面は粗くなります。
軸付砥石は使用中に摩耗して形状が変化しますが、狭い部位の作業では、摩耗に伴って砥石がわずかに適合するため、かえって役立つ場合があります。そのため定期的な交換が必要で、一般的な形状を在庫しておくとケース途中の遅延を防げます。
主な用途:
- グレージング前のポーセレン・セラミック補綴物の調整
- 金属鋳造面の平滑化
- アクリルとコンポジットの輪郭形成
- ディスクやホイール器具では届かない狭い部位へのアクセス
- ラバーまたはシリコンポリッシャーへ移行する前の粗形成
3タイプの工具比較
| 特長 | タングステンカーバイドカッター | 焼結ダイヤモンドバー | 軸付砥石 |
|---|---|---|---|
| 切削作用 | フルート式(実切削) | 研削(埋め込みダイヤモンド) | 研削(結合研磨材) |
| 適する材料 | アクリル、石膏、金属フレームワーク | ジルコニア、セラミック、硬質ストーン | ポーセレン、金属合金、アクリル |
| 耐久性 | 高い—切れ味を保つが、落下時は脆い | 非常に高い—表面が自己更新 | 低い—使用により摩耗し、使い捨て |
| 表面仕上げ | 滑らか(特にシングルカット) | 中程度—後研磨が必要 | 粒度により異なる |
| 発熱 | 低い | 中程度 | 加圧時は中~高 |
| メンテナンス | 切れ味が落ちたら交換 | 酸化アルミニウムスティックでドレッシング | 摩耗したら交換 |
| シャンク | HP 2.35 mm | HP 2.35 mm | HP 2.35 mm |
実用的な技工用バー在庫の構築
新しく作業台を始める技工士や在庫を補充する歯科技工所では、各タイプから厳選すれば、日常作業の大部分に対応できます:
- カーバイドカッター—アクリルと石膏のトリミング用にクロスカットシリンダー1本とクロスカットテーパー1本、金属仕上げ用にシングルカットのフレーム形状1本
- 焼結ダイヤモンドバー—セラミックとジルコニアの調整用に中目シリンダー1本とフレーム形状1本
- 軸付砥石—一般的な輪郭形成用にシリンダー、コーン、ホイール形状のホワイトポイントを2~3本、金属の強研削用にグリーンポイントのシリンダーを1本
その後、ケース構成に応じて特殊形状を追加してください。ジルコニア作業が多い歯科技工所では、焼結ダイヤモンドバーの消費量が増えます。可撤性補綴を主とする歯科技工所では、カーバイドカッターと軸付砥石の使用が多くなります。
BurDentalのような工場直販サプライヤーから購入すれば、単価を抑えられるため、作業品質を損なう前に工具を交換できます。切れ味が落ちた、または摩耗した器具は生産性を低下させ、長時間かけて製作した補綴物を損傷するリスクを高めます。
よくあるご質問
ジルコニアとアクリルに同じバーを使用できますか?
物理的には使用できますが、推奨しません。ジルコニアはアクリルよりはるかに硬く、焼結ダイヤモンドバーまたは専用のグリーンポイントが必要です。ジルコニアにカーバイドカッターを使用すると、すぐに切れ味が落ちます。アクリルにダイヤモンドバーを使用すると、より安価な軸付砥石で対応できる作業に高価な工具を使うことになります。最良の結果と長い工具寿命のため、材料に合ったバーを選択してください。
焼結ダイヤモンドバーにドレッシングが必要な時期は、どのように判断しますか?
切削速度が明らかに遅くなり、強く押し付けるようになった場合、ダイヤモンド面が切りくずで目詰まりしている可能性があります。作業速度で酸化アルミニウムドレッシングスティックをヘッドに数秒間当ててください。切削効率が回復すれば、バーにはまだ使用余地があります。改善しなければダイヤモンドが完全に消耗しており、交換が必要です。
HP技工用バーは何rpmで使用すべきですか?
大半のHPカーバイドカッターと焼結ダイヤモンドバーは、ベンチモーターで15,000~25,000 rpmの範囲で良好に機能します。軸付砥石も通常は同じ範囲で使用します。メーカー推奨の最高回転数を超えないでください。高回転では発熱が増え、早期摩耗や材料損傷の原因となります。ワックスなど軟らかい材料では、10,000 rpm前後の低速の方が制御しやすくなります。
HPバーは異なるベンチモーター間で互換性がありますか?
すべてのHPシャンクバーは直径2.35 mm、全長44.5 mmで共通しているため、HPチャックを備えた標準的なベンチモーターまたはストレートハンドピースに適合します。シャンク自体にブランド固有の互換性問題はありません。唯一の変動要因はコレットの状態です。摩耗したコレットは、バーのブランドにかかわらず振れや振動を引き起こします。コレットは定期的に清掃・点検してください。