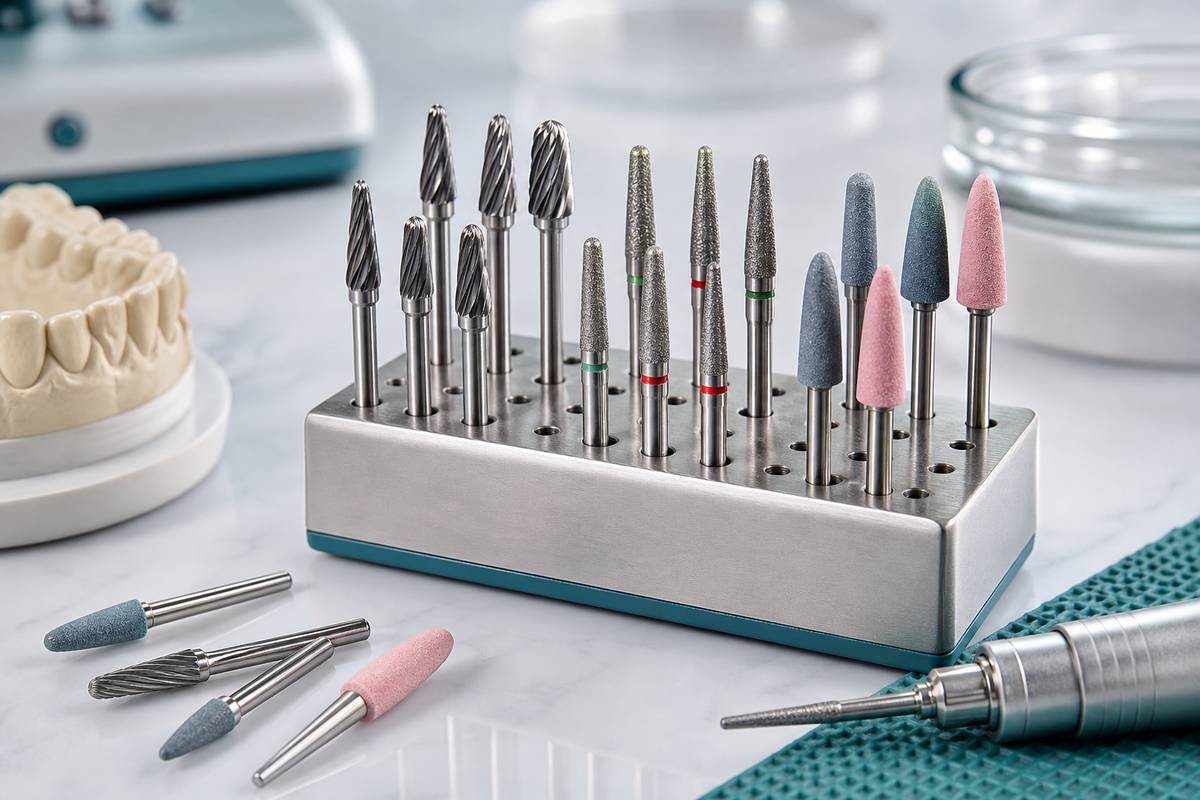
I laboratori odontotecnici utilizzano un set di strumenti rotanti diverso da quello impiegato in ambito clinico. Mentre i dentisti alla poltrona si affidano a frese diamantate con gambo FG che ruotano a oltre 300,000 RPM, i tecnici di laboratorio lavorano con frese con gambo HP (manipolo) su micromotori da banco e manipoli diritti a velocità molto inferiori. Anche i materiali sono diversi: il lavoro di laboratorio comprende la rifinitura di modelli in gesso, l'adattamento di strutture metalliche, la sagomatura dell'acrilico e la finitura delle ceramiche prima che il manufatto venga inviato allo studio dentistico.
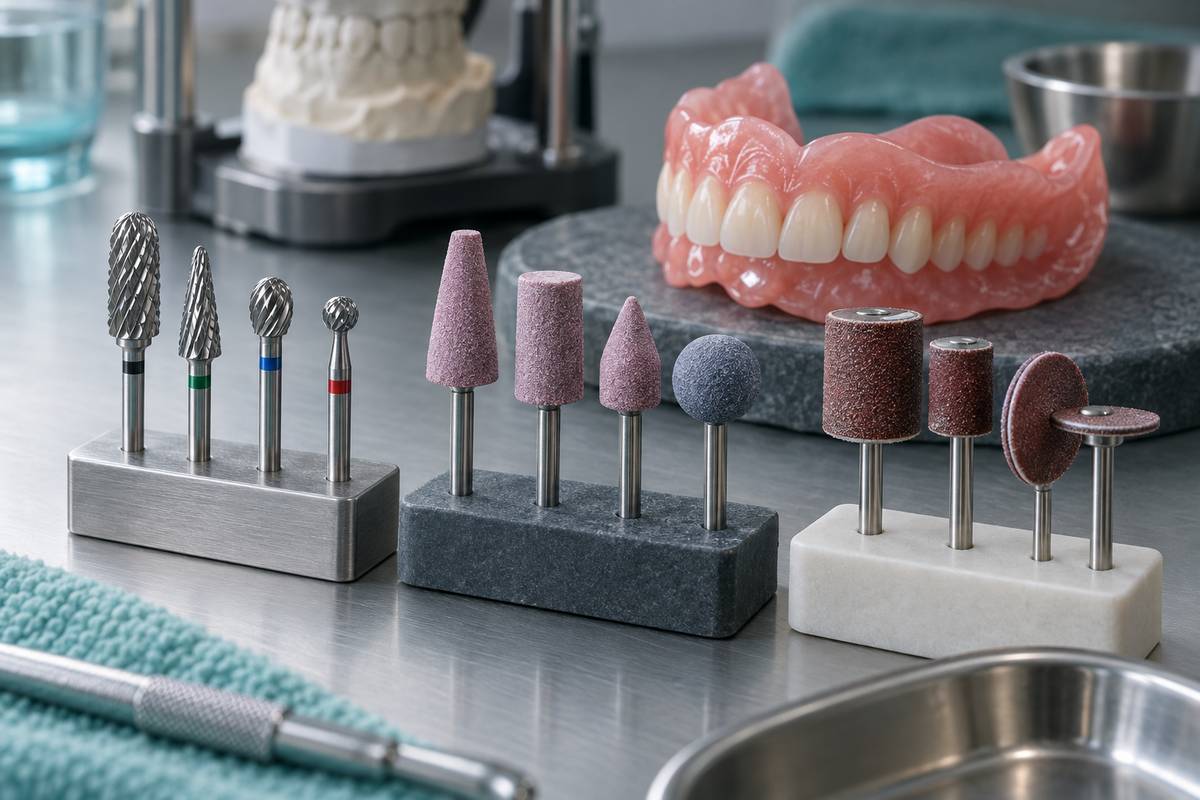
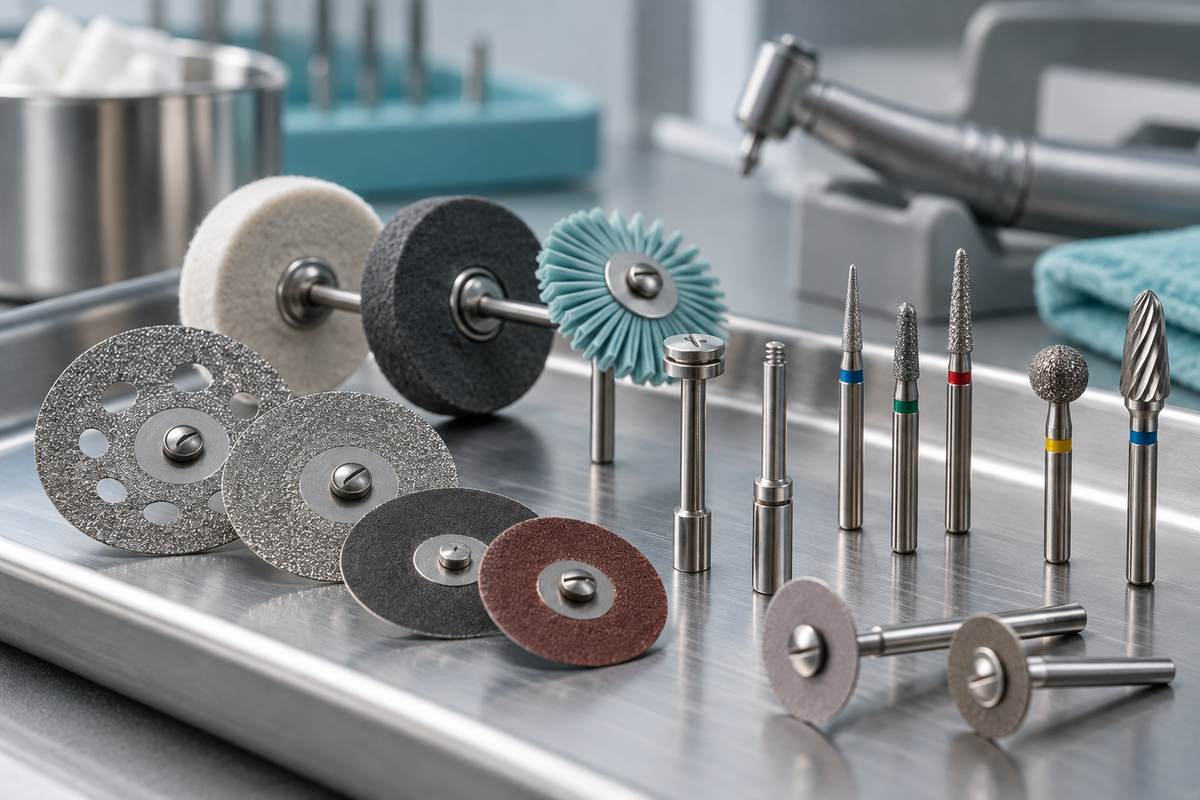
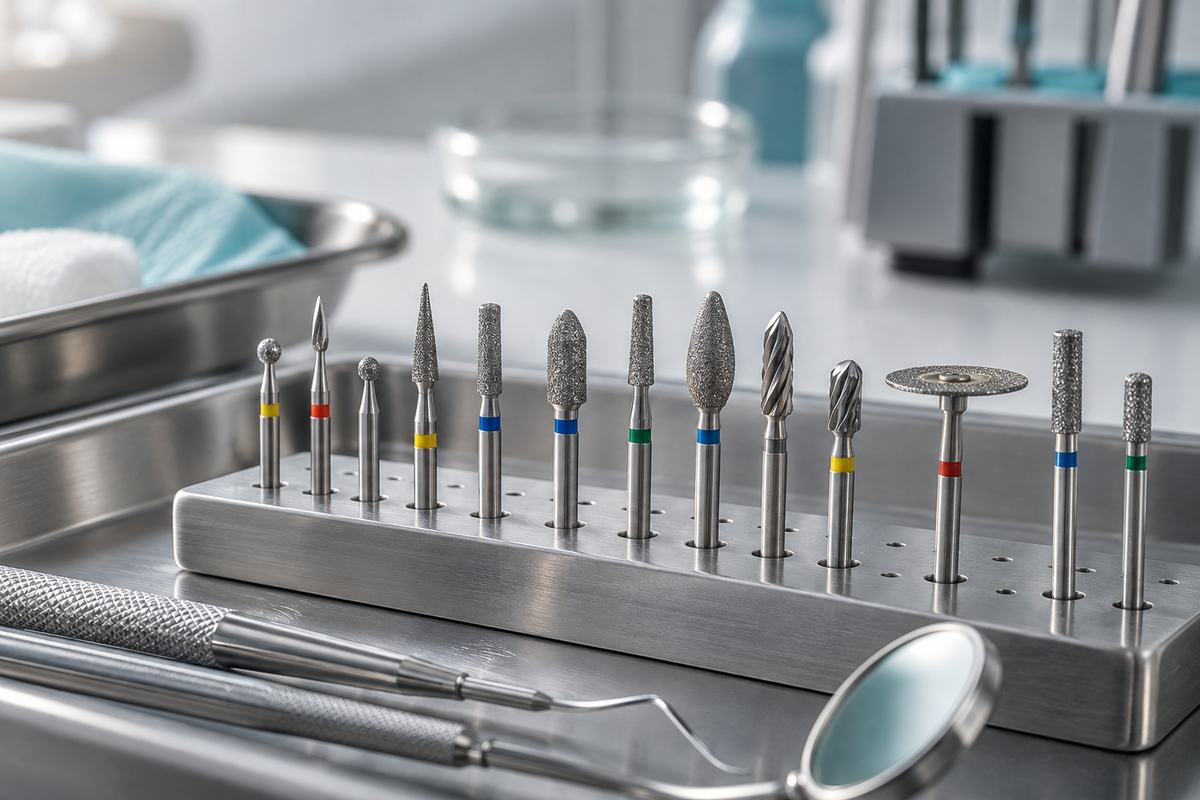
Tre famiglie di frese HP gestiscono la maggior parte dei lavori al banco: frese in carburo di tungsteno, frese diamantate sinterizzate e pietre montate. Ogni famiglia è progettata per materiali e attività diversi. La scelta corretta fa risparmiare tempo, migliora i margini e prolunga la durata dello strumento. Questa guida analizza tutte e tre le tipologie per aiutarvi a rifornire il vostro banco di lavoro con sicurezza.
Cosa distingue le frese da laboratorio da quelle cliniche
Le frese cliniche utilizzano gambi FG (friction grip) o RA (right angle) e sono progettate per l'uso intraorale ad alta velocità con spray d'acqua. Le frese da laboratorio utilizzano il gambo HP: un'asta diritta lunga 44.5 mm con diametro di 2.35 mm, compatibile con micromotori da banco e manipoli da laboratorio. Il gambo più lungo consente di raggiungere meglio le basi dei modelli e l'interno delle strutture.
Le frese da laboratorio funzionano inoltre a RPM inferiori, generalmente tra 10,000 e 35,000. Questa velocità più bassa è adatta ai carichi di taglio più elevati e ai pezzi di lavoro più grandi tipici delle lavorazioni da laboratorio. Poiché le frese non vengono utilizzate nella bocca del paziente, i requisiti di sterilizzazione differiscono da quelli degli strumenti da studio, ma la rimozione dei residui dalle scanalature e dalle superfici diamantate ne prolunga comunque la durata operativa.
Le tre famiglie di strumenti riportate di seguito si sovrappongono in alcune applicazioni, ma ognuna ha un punto di forza ben definito. Sapere quale utilizzare per primo elimina tentativi ed errori.
Frese in carburo di tungsteno
Le frese in carburo di tungsteno sono strumenti rotanti scanalati realizzati in carburo cementato, composto da particelle di carburo di tungsteno legate con cobalto. Il design scanalato produce una vera azione di taglio anziché di abrasione, consentendo una rimozione efficiente del materiale con un minore accumulo di calore.
Le frese in carburo per laboratorio sono disponibili con scanalature a taglio incrociato o a taglio semplice. I profili a taglio incrociato, chiamati anche a doppio taglio, presentano linee di taglio intersecate che frammentano i trucioli in pezzi più piccoli, riducendo l'intasamento durante il taglio di materiali più morbidi come acrilico e gesso. I profili a taglio semplice producono una finitura superficiale più liscia e lavorano meglio sui metalli.
Applicazioni principali:
- Rifinitura e modellazione di basi protesiche in acrilico
- Taglio di modelli in gesso e pietra
- Adattamento di strutture metalliche (cromo-cobalto, titanio)
- Rimozione del materiale da rivestimento in eccesso dopo la fusione
- Sagomatura di modelli in cera quando è importante una finitura liscia
Le frese in carburo durano più a lungo delle frese in acciaio e mantengono bene il filo, ma sono fragili. La caduta di una fresa in carburo su un pavimento duro spesso scheggia o rompe la testa. Conservatele in un porta frese per evitare danni.
Frese diamantate sinterizzate
Mentre le frese in carburo lavorano mediante il taglio con scanalature, le frese diamantate sinterizzate lavorano mediante abrasione con particelle diamantate incorporate. Il processo di sinterizzazione fonde la grana diamantata nell'intera testa, non soltanto sulla superficie. Quando lo strato esterno si consuma, viene esposto nuovo diamante, garantendo prestazioni costanti per tutta la durata della fresa.
Questa caratteristica autorigenerante è il principale vantaggio rispetto alle frese diamantate galvaniche, che presentano un unico strato di diamante legato alla superficie. Quando quello strato si consuma, la fresa galvanica è esaurita. Una fresa sinterizzata continua a lavorare.
Le frese diamantate sinterizzate possono inoltre essere ravvivate con un bastoncino di ossido di alluminio per eliminare i residui e riesporre le particelle diamantate. Questa semplice operazione di manutenzione ripristina l'efficienza di taglio, un vantaggio di cui le frese galvaniche non possono beneficiare.
Applicazioni principali:
- Rettifica e adattamento di restauri in zirconia
- Sagomatura di disilicato di litio e vetroceramica
- Rifinitura dei margini di restauri in metallo-ceramica
- Taglio di modelli in pietra dura
- Contornatura fine di ceramica pressata
Il compromesso riguarda la velocità. Le frese sinterizzate rimuovono il materiale più lentamente delle frese in carburo sui substrati morbidi. Sono progettate specificamente per materiali duri e abrasivi, nei quali le frese scanalate perderebbero il filo in pochi minuti.
Pietre montate e abrasivi montati
Le pietre montate sono abrasivi realizzati con ossido di alluminio, carburo di silicio o altre particelle ceramiche legate, pressate nella forma desiderata e montate su un gambo HP. Sono disponibili in decine di forme: cilindri, coni, ruote, punte a fiamma e coni rovesciati, oltre che in diverse gamme di grana codificate a colori.
I due tipi più comuni nei laboratori odontotecnici:
- Pietre bianche (ossido di alluminio) — rettifica generica di porcellana, leghe metalliche e acrilico. Durezza media, adatte alla contornatura e alla pre-lucidatura.
- Pietre verdi (carburo di silicio) — più dure e aggressive. Ideali per la rettifica di cromo-cobalto, leghe di metalli non nobili e la regolazione di porcellana grezza. Tagliano più rapidamente delle pietre bianche, ma lasciano una superficie più ruvida.
Le pietre montate si consumano durante l'uso e cambiano forma, caratteristica che può essere utile quando si lavora in spazi ristretti: la pietra si adatta leggermente man mano che si consuma. Ciò significa anche che devono essere sostituite regolarmente; mantenere a magazzino le forme più comuni evita interruzioni durante il lavoro.
Applicazioni principali:
- Adattamento di restauri in porcellana e ceramica prima della glasatura
- Lisciatura delle superfici di fusione metalliche
- Contornatura di acrilico e composito
- Raggiungimento di aree troppo strette per strumenti a disco o a ruota
- Sagomatura grossolana prima di passare a lucidatori in gomma o silicone
Confronto tra le tre famiglie di strumenti
| Caratteristica | Fresa in carburo di tungsteno | Fresa diamantata sinterizzata | Pietra montata |
|---|---|---|---|
| Azione di taglio | Scanalata (vero taglio) | Rettifica (diamante incorporato) | Rettifica (abrasivo legato) |
| Materiale ideale | Acrilico, gesso, strutture metalliche | Zirconia, ceramiche, pietra dura | Porcellana, leghe metalliche, acrilico |
| Durata | Elevata — mantiene il filo, fragile se lasciata cadere | Molto elevata — superficie autorigenerante | Bassa — si consuma con l'uso, monouso |
| Finitura superficiale | Liscia (soprattutto a taglio semplice) | Media — richiede lucidatura successiva | Varia in base alla grana |
| Generazione di calore | Bassa | Moderata | Da moderata ad alta sotto pressione |
| Manutenzione | Sostituire quando perde il filo | Ravvivare con un bastoncino di ossido di alluminio | Sostituire quando usurata |
| Gambo | HP 2.35 mm | HP 2.35 mm | HP 2.35 mm |
Creare un inventario pratico di frese da laboratorio
Un tecnico che inizia a lavorare su un nuovo banco o che deve rifornire un laboratorio può coprire la maggior parte delle attività quotidiane con una selezione mirata di ogni famiglia:
- Frese in carburo — un cilindro a taglio incrociato e un cono a taglio incrociato per la rifinitura di acrilico e gesso, più una fresa a fiamma a taglio semplice per la finitura dei metalli
- Frese diamantate sinterizzate — un cilindro a grana media e una fresa a fiamma per l'adattamento di ceramica e zirconia
- Pietre montate — due o tre pietre bianche nelle forme cilindrica, conica e a ruota per la contornatura generale, più un cilindro verde per lavorazioni aggressive sui metalli
Da qui, aggiungete forme speciali in base alle esigenze dei vostri casi. I laboratori che eseguono molte lavorazioni in zirconia consumeranno più frese diamantate sinterizzate. I laboratori specializzati nelle protesi rimovibili utilizzeranno maggiormente frese in carburo e pietre montate.
Acquistare da un fornitore diretto dalla fabbrica come BurDental mantiene bassi i costi unitari, consentendo di sostituire gli strumenti prima che compromettano il lavoro. Gli strumenti smussati o usurati rallentano la produzione e rischiano di danneggiare restauri che hanno richiesto ore di lavoro.
Domande frequenti
Posso usare la stessa fresa per zirconia e acrilico?
È fisicamente possibile, ma non è consigliabile. La zirconia è molto più dura dell'acrilico e richiede frese diamantate sinterizzate o specifiche pietre verdi. Utilizzare una fresa in carburo sulla zirconia la rende rapidamente smussata. Usare una fresa diamantata sull'acrilico significa impiegare uno strumento costoso per un lavoro che una pietra montata più economica svolge meglio. Abbinate la fresa al materiale per ottenere i migliori risultati e la massima durata dello strumento.
Come posso sapere quando una fresa diamantata sinterizzata deve essere ravvivata?
Quando il taglio rallenta sensibilmente e vi accorgete di dover esercitare più pressione, la superficie diamantata è probabilmente ricoperta di residui. Passate un bastoncino ravvivatore in ossido di alluminio sulla testa alla velocità operativa per alcuni secondi. Se l'efficienza di taglio ritorna, la fresa ha ancora una buona durata residua. Se non migliora, il diamante è completamente consumato e la fresa deve essere sostituita.
A quale RPM devo utilizzare le frese HP da laboratorio?
La maggior parte delle frese HP in carburo e delle frese diamantate sinterizzate offre buone prestazioni tra 15,000 e 25,000 RPM su un micromotore da banco. Le pietre montate funzionano generalmente nello stesso intervallo. Evitate di superare il limite massimo consigliato dal produttore: velocità più elevate generano più calore e possono causare usura prematura o danni al materiale. Su materiali più morbidi come la cera, velocità inferiori, intorno a 10,000 RPM, offrono un controllo migliore.
Le frese HP sono intercambiabili tra diversi micromotori da banco?
Tutte le frese con gambo HP hanno lo stesso diametro di 2.35 mm e la stessa lunghezza di 44.5 mm, quindi sono compatibili con qualsiasi micromotore da banco standard o manipolo diritto con pinza HP. Non esistono problemi di compatibilità specifici del marchio per quanto riguarda il gambo. L'unica variabile è la condizione della pinza: una pinza usurata causa eccentricità e vibrazioni indipendentemente dal marchio della fresa. Pulite e controllate regolarmente la pinza.