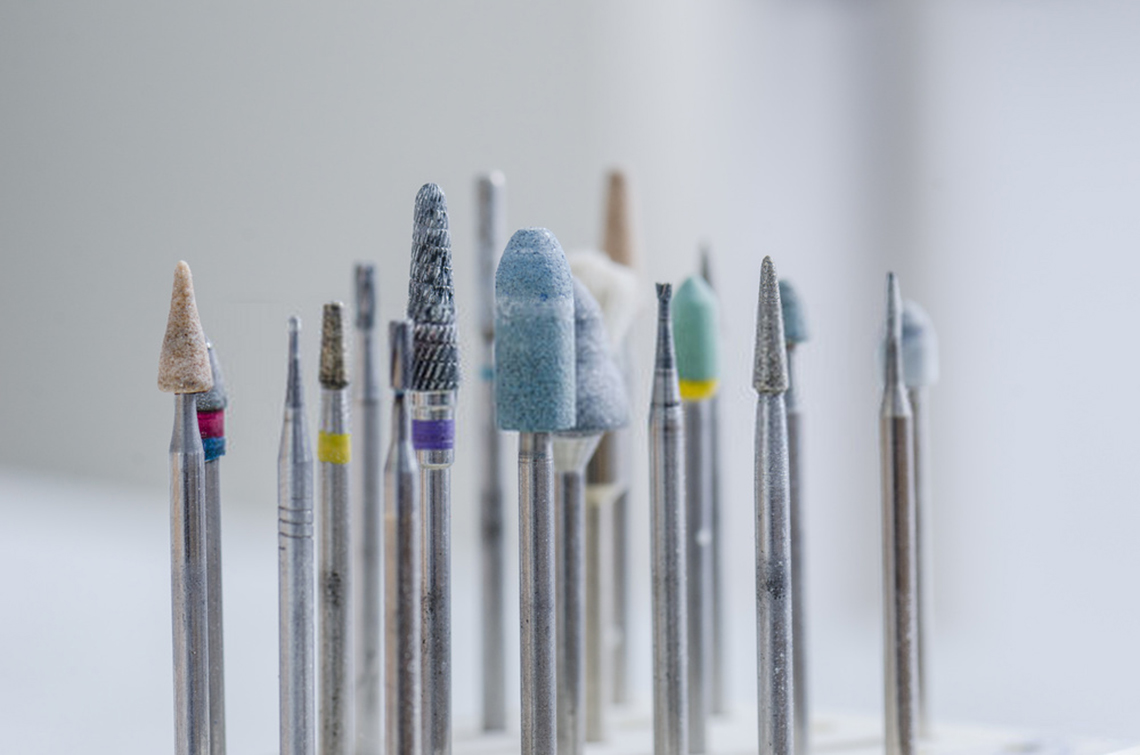
ダイヤモンドバーとは?
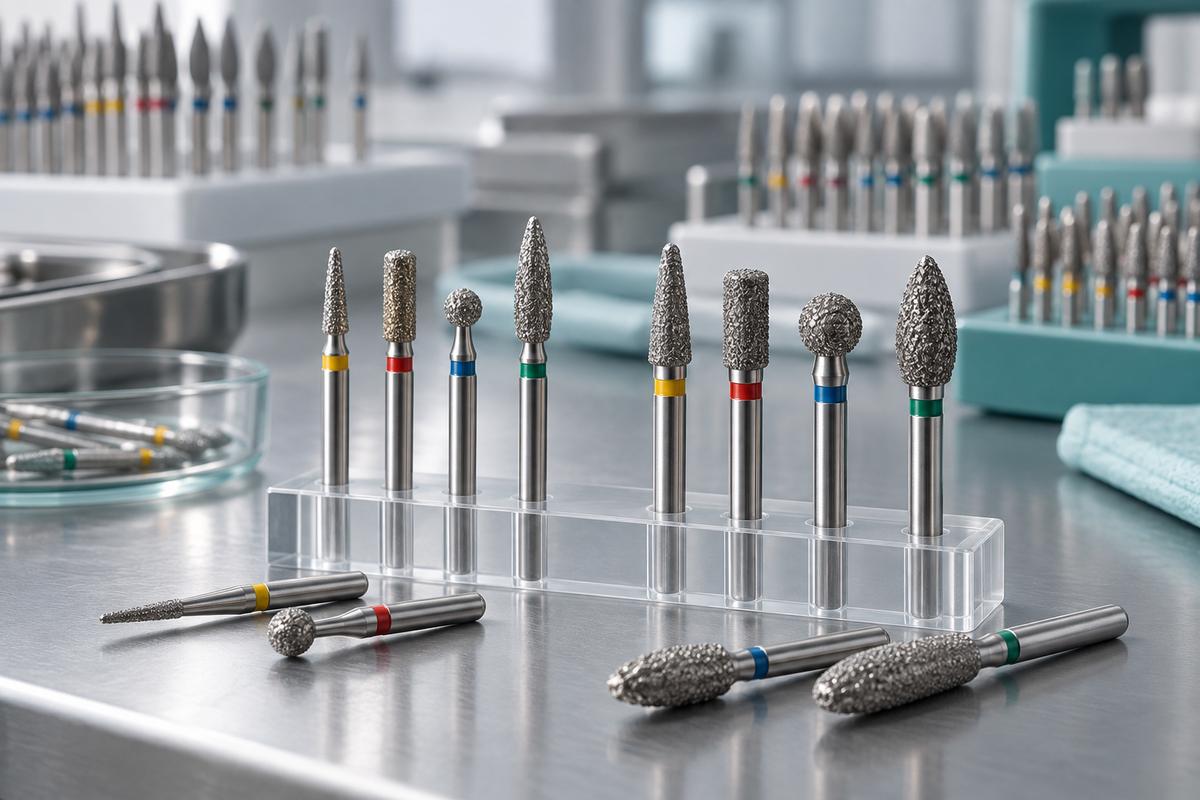
ダイヤモンドバーは、ダイヤモンド粒子をコーティングした小型回転切削器具です。ダイヤモンドは天然に存在する最も硬い物質の一つであるため、これらのバーはほぼあらゆる表面の研削、切削、成形、研磨に使用できます。世界中の歯科医院、歯科技工所、宝飾工房、ホビーツールキットで広く使用されています。
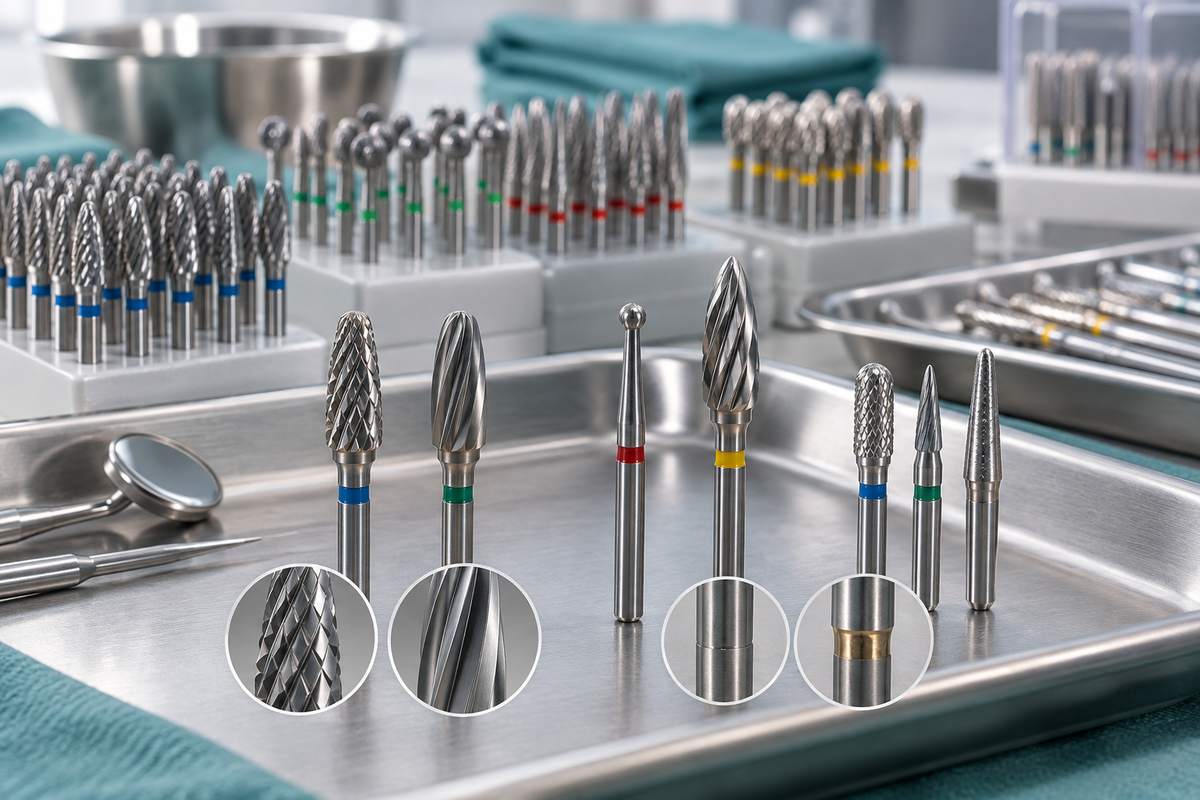
各ダイヤモンドバーは、ステンレススチール製シャンク、ステンレススチール製ヘッド、ヘッドに結合されたダイヤモンド粒子層の3つの主要部分で構成されています。シャンクをハンドピースまたは回転工具に装着し、ダイヤモンドコーティングされたヘッドが実際の加工を行います。ヘッドのサイズ、形状、粒度によって、適した用途が決まります。
ダイヤモンドバーの製造方法
ダイヤモンドバーの主な製造方法には、電気めっきと焼結の2種類があります。電着ダイヤモンドバーは、ニッケル電気めっきによってヘッドにダイヤモンド粒子を1層結合したものです。手頃な価格で初期切削性に優れ、一般的な歯科処置や軽作業に適しています。
一方、焼結ダイヤモンドバーは、ヘッド材全体にダイヤモンド粒子が埋め込まれています。外側の層が摩耗すると新しいダイヤモンド粒子が露出するため、焼結バーははるかに耐久性と長寿命に優れています。そのため、セラミック、ジルコニア、宝石の切削など、負荷の高い作業に適しています。
どちらのタイプも、幅広い形状と粒度で提供されています。粗目は材料を迅速に除去し、細目や超細目は滑らかで研磨された仕上がりを生み出します。作業に適したバーを選ぶには、この違いを理解することが重要です。
ダイヤモンドバーの形状と用途
ダイヤモンドバーには数十種類の形状があり、それぞれ特定の用途向けに設計されています。代表的な形状は次のとおりです:
- ラウンド(ボール) -- 凹面の形成、アクセス開口部の作製、歯科処置でのう蝕除去に適しています。木材や石材の丸みを帯びた細部の彫刻にも使用します。
- シリンダー(フラットエンド) -- 平面の削合、ショルダー形成、滑らかな壁面の作製に適しています。歯科および工業用途で広く使用されています。
- テーパー(コーン) -- 斜めの切削、テーパー形成、狭い部位へのアクセスに使用します。フラットエンドとポイントエンドがあります。
- フレーム -- 細く尖った炎形状で、マージンの仕上げ、歯科における歯肉縁下処置、宝飾品の精密彫刻に使用します。
- ホイール(ディスク) -- 平らなディスク形状で、溝の作製、薄い材料の切断、精密な切削に適しています。
- ニードル -- 非常に細長く、彫刻、精密な線の作製、狭い部位へのアクセスに適しています。
適切な形状は作業内容によって異なります。指輪に彫刻を施す宝飾職人はニードルまたはフレームバーを選び、クラウンを形成する歯科医はテーパーまたはシリンダーバーを使用します。
シャンクサイズについて
シャンクは、ハンドピースまたは回転工具に挿入するバーの部分です。機器によって必要なシャンク径が異なるため、バーを装置に適合させることが重要です。一般的なシャンクサイズは次のとおりです:
| シャンク径 | 一般名称 | 代表的な用途 |
|---|---|---|
| 1.6 mm | FG(フリクショングリップ) | 歯科用高速ハンドピース |
| 2.35 mm | HP(ハンドピース) | 歯科用低速ハンドピース、回転工具、フレックスシャフト |
| 3.0 mm | 標準回転用 | Dremelおよび同等の回転工具 |
| 6.0 mm | ラボ・工業用 | ダイグラインダー、ベンチグラインダー、工業用途 |
直径1.6 mmのFGシャンクは、臨床歯科処置の標準です。2.35 mmのHPシャンクは、ほとんどの歯科技工用ハンドピースや一般的な回転工具に適合します。3.0 mmおよび6.0 mmのシャンクは、より負荷の高い工業・クラフト用途で使用されます。
歯科におけるダイヤモンドバー
歯科医療では、ダイヤモンドバーは毎日のように歯牙形成、クラウン・ブリッジ処置、窩洞形成、修復物の仕上げに使用されます。ダイヤモンドはエナメル質と象牙質を効率的に切削しながら、除去量を精密にコントロールできるため、歯科医療従事者に信頼されています。
臨床処置では、FGダイヤモンドバーを300,000〜450,000 RPMで作動する高速ハンドピースに使用します。細かなダイヤモンド粒子により、滑らかな窩洞壁と明確なマージンを形成でき、修復物の長期的な成功に重要です。工程ごとに異なる粒度を使用します:初期削合には粗目、形態形成には中目、仕上げ・研磨には細目または超細目を使用します。
歯科技工所では、HPダイヤモンドバーを補綴物、クラウン、ブリッジ、義歯の調整・仕上げに使用します。技工士はポーセレン、ジルコニア、コンポジットレジンなどの材料を加工します。特にジルコニア修復物の切削・調整には、耐久性に優れた焼結ダイヤモンドバーが適しています。臨床または技工用途に適した製品は、歯科用ダイヤモンドバーの全ラインアップからお選びください。
宝飾品製作向けダイヤモンドバー
宝飾職人や宝石加工職人は、他の工具では実現しにくい精密作業にダイヤモンドバーを使用します。フレックスシャフトや回転工具に装着したダイヤモンドバーにより、金属への精密な模様の彫刻、宝石の成形、ろう付け部の平滑化、完成品へのテクスチャー加工が可能です。
石留めでは、小型のラウンドおよびテーパーダイヤモンドバーを使用して宝石用の座を形成します。彫刻にはニードル形状やフレーム形状が、文字や細かなデザインに必要な精密な操作性を提供します。ろう付けやヤスリ掛け後の貴金属の研磨では、粗目から細目へ段階的に使用することで、最終バフ研磨に適した滑らかな表面を作れます。
2.35 mmのHPシャンクは標準的なフレックスシャフト用ハンドピースや多くのDremelタイプ回転工具に適合するため、宝飾作業で最も一般的です。クラフトや宝飾用途に適したダイヤモンドバーをお探しの場合は、ラボ用ダイヤモンドバーコレクションをご覧ください。
木彫り・石材加工向けダイヤモンドバー
木工職人や石材彫刻家も、特に精密な細部加工でダイヤモンドバーを活用できます。従来の彫刻工具が粗い成形を担う一方、回転工具に取り付けたダイヤモンドバーは、手作業では難しい細かなテクスチャーの追加、表面の平滑化、細部の形成を可能にします。
木彫りでは、粗目のダイヤモンドバーが材料を迅速に除去し、細かな粒度のバーが木目を傷めずに表面を滑らかにします。石材やガラスの加工では、これらの材料はスチールやカーバイドでは効果的に切削できないほど硬いため、ダイヤモンドが実質的に必須です。ガラスエッチング、石材彫刻、宝石加工に取り組むホビーユーザーも、精密な仕上がりを得るためにダイヤモンドバーを使用しています。
粒度レベルの説明
ダイヤモンドバーの粒度はミクロンで測定され、粒度レベルは仕上げ品質と材料除去率に直接影響します。一般的な目安は次のとおりです:
| 粒度レベル | ミクロン範囲 | 適した用途 |
|---|---|---|
| 超粗目 | 150+ ミクロン | 材料の迅速な除去 |
| 粗目 | 125-150 ミクロン | 初期形成と大まかな削合 |
| 中目 | 100-120 ミクロン | 一般的な切削・成形 |
| 細目 | 50-90 ミクロン | 平滑化と仕上げ |
| 超細目 | 50 ミクロン未満 | 最終研磨とマージンの仕上げ |
多くの作業では、まず粗目の粒度でワークの形状を整え、その後、仕上げ段階に向けて徐々に細かい粒度へ移行します。この方法は、歯科作業、ジュエリー製作、クラフト作業に同様に適用できます。
お手入れとメンテナンスのポイント
ダイヤモンドバーを長く使用するには、いくつかの基本事項を守ってください。まず、常に軽い圧力で使用し、ダイヤモンドに切削させます。強く押し付けると過剰な熱が発生し、バーとワークの両方を損傷する可能性があります。次に、可能な場合は水またはクーラントスプレーを使用してください。特に歯科用ハンドピースでは、蓄熱を抑え、切削 debris を洗い流すのに役立ちます。
使用後は、超音波洗浄器または硬いブラシでダイヤモンドバーを清掃し、ダイヤモンド粒子の間に蓄積した材料を除去してください。目詰まりしたバーは切削性能が低下し、早く摩耗します。歯科用バーは、洗浄後に標準的な滅菌手順に従ってください。
バー同士が接触しないよう、バーブロックまたはオーガナイザーに保管してください。ダイヤモンド同士が接触すると粒子コーティングが欠け、工具の実用寿命が短くなる可能性があります。バーの適切なメンテナンスについて詳しくは、ダイヤモンドバーの清掃方法に関するガイドをご覧ください。
適切なダイヤモンドバーの選び方
最適なダイヤモンドバーの選択は、加工する材料、作業に必要な形状、必要な粒度、使用機器に適合するシャンクサイズという4つの要素で決まります。歯科医療従事者は、バーを具体的な臨床処置とハンドピースのタイプに合わせることが第一歩です。ジュエリー製作者やクラフト作業者は、材料の硬度、必要な精細さ、速度と仕上がり品質のどちらを優先するかを考慮してください。
迷った場合は、中目でHPシャンクの形状違いを少量そろえると、幅広い作業に対応できます。経験を積んだら、より専門的な用途に合わせて、特殊形状や異なる粒度を追加するとよいでしょう。適切なバーの選択についてさらに詳しくは、ダイヤモンドバー初心者ガイドをご覧ください。