マンドレル付き研磨サンドペーパーを購入する際、粒度、材質、構成の多さに圧倒されることがあります。木材の平滑化、金属の研磨、歯科修復物の仕上げなど、用途にかかわらず、誤ったサンドペーパーを選ぶと時間を無駄にし、仕上がりも悪くなります。
本ガイドでは、研磨材、粒度カテゴリー、実用的な用途という主要な要素を — 詳しく解説し、最初から適切なサンドペーパーとマンドレルの組み合わせを選べるようにします。
マンドレル付き研磨サンドペーパーとは?
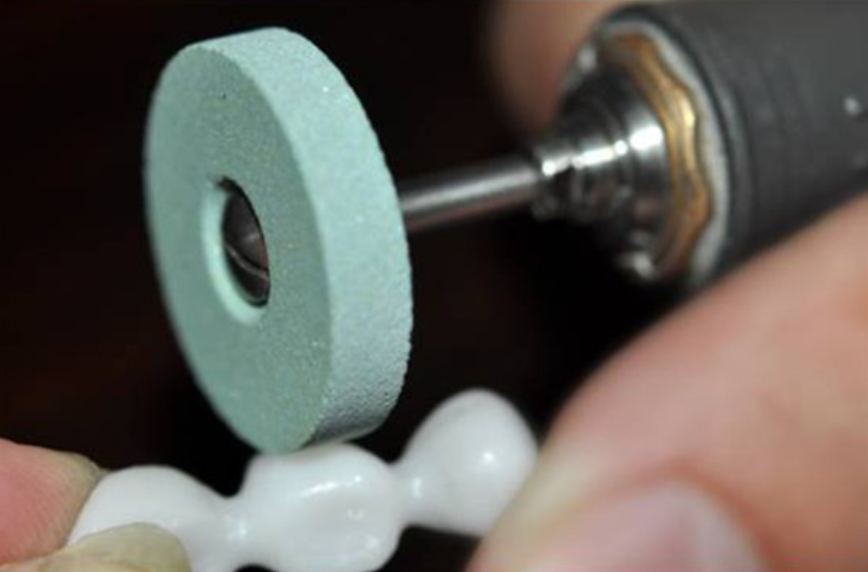
サンドペーパーマンドレルは、回転工具、ハンドピース、ドリルにサンディングディスクを固定する小型のシャフトまたはスピンドルです。マンドレルが研磨ディスクを高速回転させることで、材料の精密な除去と表面仕上げが可能になります。マンドレルには複数のシャンクタイプと固定機構があります。マンドレルの仕組みや、どのシャンクがハンドピースに適合するかが分からない場合は、マンドレルおよびマンドレルの種類と用途に関する詳細ガイドをご覧ください。
適切なマンドレルと正しいサンドペーパーディスクを組み合わせることが、効率的で高品質な研磨の第一歩です。
サンドペーパーに使用される研磨材の種類
サンドペーパーはブランド間で似て見えますが、基材に結合された研磨鉱物が切削性、耐久性、適した用途を決定します。大きく天然研磨材と合成(人工)研磨材に分けられます。
天然研磨材
- ガーネット:木地に滑らかな仕上げを施す赤褐色の鉱物です。ガーネット粒子は使用中に破砕するため、切削エッジが比較的新鮮に保たれます。手研磨や軽い仕上げ作業に適しています。
- エメリー:コランダムと酸化鉄の混合物です。通常は金属表面の研磨に使用され、紙基材のシートよりも布基材のロールに使われることが多い素材です。
合成研磨材
人工研磨材は、特定の性能特性を得るために設計されています。天然鉱物より硬く、均一で、耐久性に優れています。
- 酸化アルミニウム:最も広く使用される汎用研磨材です。酸化アルミニウムは鋭く角張った鉱物で、研磨時の熱と圧力によって破砕します。この性質を自生作用と呼びます。破砕するたびに新しい切削エッジが現れるため、ディスクの寿命が延び、効率的な切削が維持されます。木材、金属、塗装面に適しています。
- 炭化ケイ素:酸化アルミニウムより硬く鋭い炭化ケイ素は、ガラス、石、セラミック、非鉄金属などの硬質材料に適しています。仕上げ塗膜間の水研ぎ用研磨材としても使用されます。
- セラミックアルミナ:入手可能な合成研磨材の中でも特に切削性の高い素材です。セラミック粒子は摩耗時に自ら鋭くなり、長寿命にわたり安定した切削速度を維持します。セラミックサンドペーパーは、硬木や金属の大量切削に適しています。
- ジルコニアアルミナ:高温・高圧に強い樹脂結合研磨材です。標準的な酸化アルミニウムより耐久性が高く、金属や硬木の強力な研削・成形に一般的に使用されます。ジルコニアサンディングベルトは通常220粒度を超えず、セラミック製品より安価です。
研磨材の比較
| 研磨材の種類 | 硬度 | 耐久性 | 適した用途 |
|---|---|---|---|
| ガーネット | 低 | 低 | 木地の手研磨 |
| エメリー | 中 | 中 | 金属の研磨 |
| 酸化アルミニウム | 中~高 | 高 | 木材・金属の汎用用途 |
| 炭化ケイ素 | 高 | 中 | ガラス、石、水研ぎ |
| セラミックアルミナ | 非常に高い | 非常に高い | 大量切削 |
| ジルコニアアルミナ | 高 | 高 | 金属の強力な研削 |
サンドペーパーの粒度サイズを理解する
粒度とは、サンドペーパー1平方インチあたりの研磨粒子数を指します。数字が小さいほど粒子が大きく粗く、材料を素早く除去できますが、目立つ傷が残ります。数字が大きいほど粒子が細かく、材料の除去量は少なくなりますが、より滑らかな表面になります。
一般的な粒度番号には80、240、400、600、800、1000、1500、2000、2500、3000、5000があります。
粒度カテゴリー一覧
| カテゴリー | 粒度範囲 | 一般的な用途 |
|---|---|---|
| 粗目 | 40–80 | 迅速な材料除去、成形、塗膜剥離 |
| 中目 | 100–150 | 無垢木材の初期研磨、古いニスの除去 |
| 細目 | 180–220 | 傷跡の平滑化、塗装間の研磨 |
| 非常に細目 | 240–320 | 仕上げ塗膜間の軽い研磨 |
| 極細目 | 400–600 | 金属研磨、研磨前の表面処理 |
| 超細目 | 800–1500 | 硬木、琥珀、ジュエリーの研磨 |
| 超微細目 | 2000–5000+ | 最終研磨、高級品のナノ仕上げ |
粒度別の詳細な用途ガイド
作業に適した粒度を選ぶことで、不要な再加工を防ぎ、繊細な表面を保護できます。以下に詳しく説明します:
40–80粒度(粗目)
粗目のサンドペーパーは、粗い成形や迅速な材料除去に使用します。ベルトサンダーで引っかかったドアを削る、家具から古い仕上げを剥がす、 uneven な木材の接合部を平らにするなどの作業に適しています。目立つ傷が残るため、より細かい粒度での後工程が必要です。
100–150粒度(中目)
多くの研磨作業で信頼できる開始点です。中目は、無垢木材の下処理、古いニスの除去、初期の平滑化に対応します。材料除去の速度と表面品質のバランスに優れています。
180–220粒度(細目)
細目は、粗いペーパーが残した傷跡を除去します。ステインやシーラーを塗る前の無垢木材や、塗料の密着性を高めるための塗装間の軽い研磨に使用します。
320–600粒度(非常に細目~極細目)
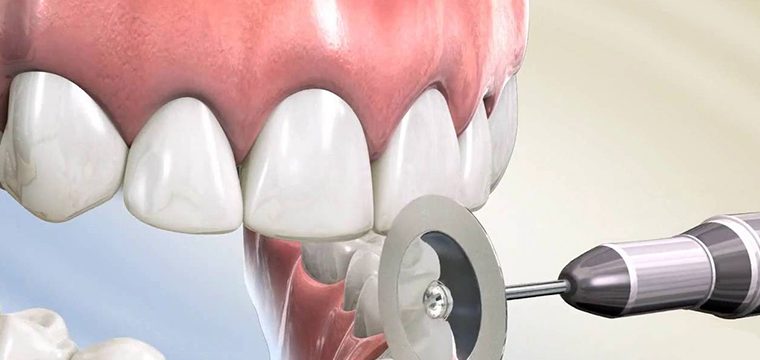
これらの粒度は、トップコート前の最終研磨、金属表面の平滑化、高品質仕上げに向けた硬木の下処理に使用します。歯科技工では、同様の粒度範囲をマンドレル装着のサンディングディスクで使用し、修復物の輪郭形成や前研磨を行います。
800–1500粒度(超細目)
超細目は、家具、琥珀、シナノキの種子、貴金属などの研磨用途に使用します。研磨後の表面は、ほぼ鏡面の滑らかさになります。
2000–5000+粒度(超微細目)
超微細目は、先進的な粒子技術により鏡面品質の仕上げを実現します。高級製品の最終研磨、自動車のクリアコートのバフ研磨、精密なジュエリー作業に使用されます。この粒度で作業するには、安定した手元と忍耐が必要です。
適切なサンドペーパーとマンドレルの組み合わせの選び方
上記の材料と粒度に関する情報をもとに、次の手順で最適な製品を選択してください:
- ワークの材質を確認する。 木材、金属、セラミック、コンポジットは、研磨材の種類によって反応が異なります。
- 作業段階を判断する。 成形、平滑化、研磨のどの段階でしょうか。必要な粒度範囲が決まります。
- 研磨材を適合させる。 一般的な木工作業には酸化アルミニウム、金属研削にはジルコニアアルミナ、水研ぎ仕上げには炭化ケイ素を選びます。
- 適切なマンドレルを選択する。 マンドレルのシャンクがハンドピースまたは回転工具に適合することを確認してください。ディスク径と固定機構の互換性も確認します。
- 粒度を順番に使用する。 粗い粒度から始め、徐々に細かくします。粒度を飛ばすと、後から除去しにくい深い傷が残ります。
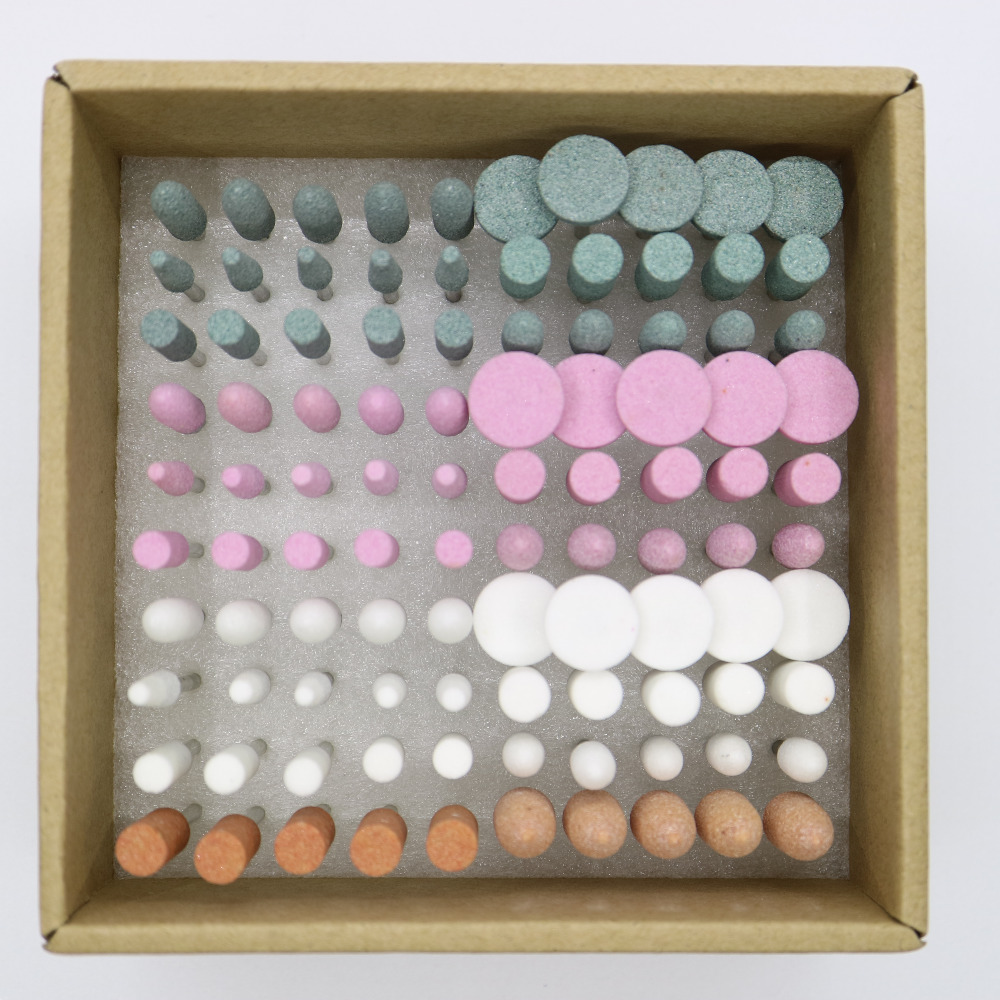
歯科・技工用途では、マンドレルに装着した研磨サンドペーパーディスクを回転工具用アクセサリーやシリコンラバーポリッシャーと併用し、修復物や補綴物の滑らかで整った表面を実現します。
最良の結果を得るためのヒント
- 均一な圧力をかける。 研磨材に作業を任せてください。強く押し付けるとディスクが詰まり、熱跡が生じます。
- 摩耗したディスクは速やかに交換する。 切れ味の落ちたディスクでは強く押す必要があり、表面を損傷して時間も無駄になります。
- 段階的に粒度を上げる。 粗目から細目へ適切な段階で進めると、最小限の労力で最も滑らかな仕上げが得られます。
- 材質に速度を合わせる。 木材などの軟質材料は高い RPM に耐えますが、金属やセラミックは過熱を防ぐため中速が適しています。
- ワークを清潔に保つ。 粒度を変更する際は切粉を除去し、粗い粒子が細かい表面を引きずらないようにしてください。
研磨材と粒度サイズを理解すれば、サンドペーパー選びの不確実さを減らせます。強力な材料除去が必要な場合も、鏡面品質の研磨が必要な場合も、適切なサンドペーパーとマンドレルの組み合わせにより、作業が速くなり、仕上がりも毎回明らかに向上します。