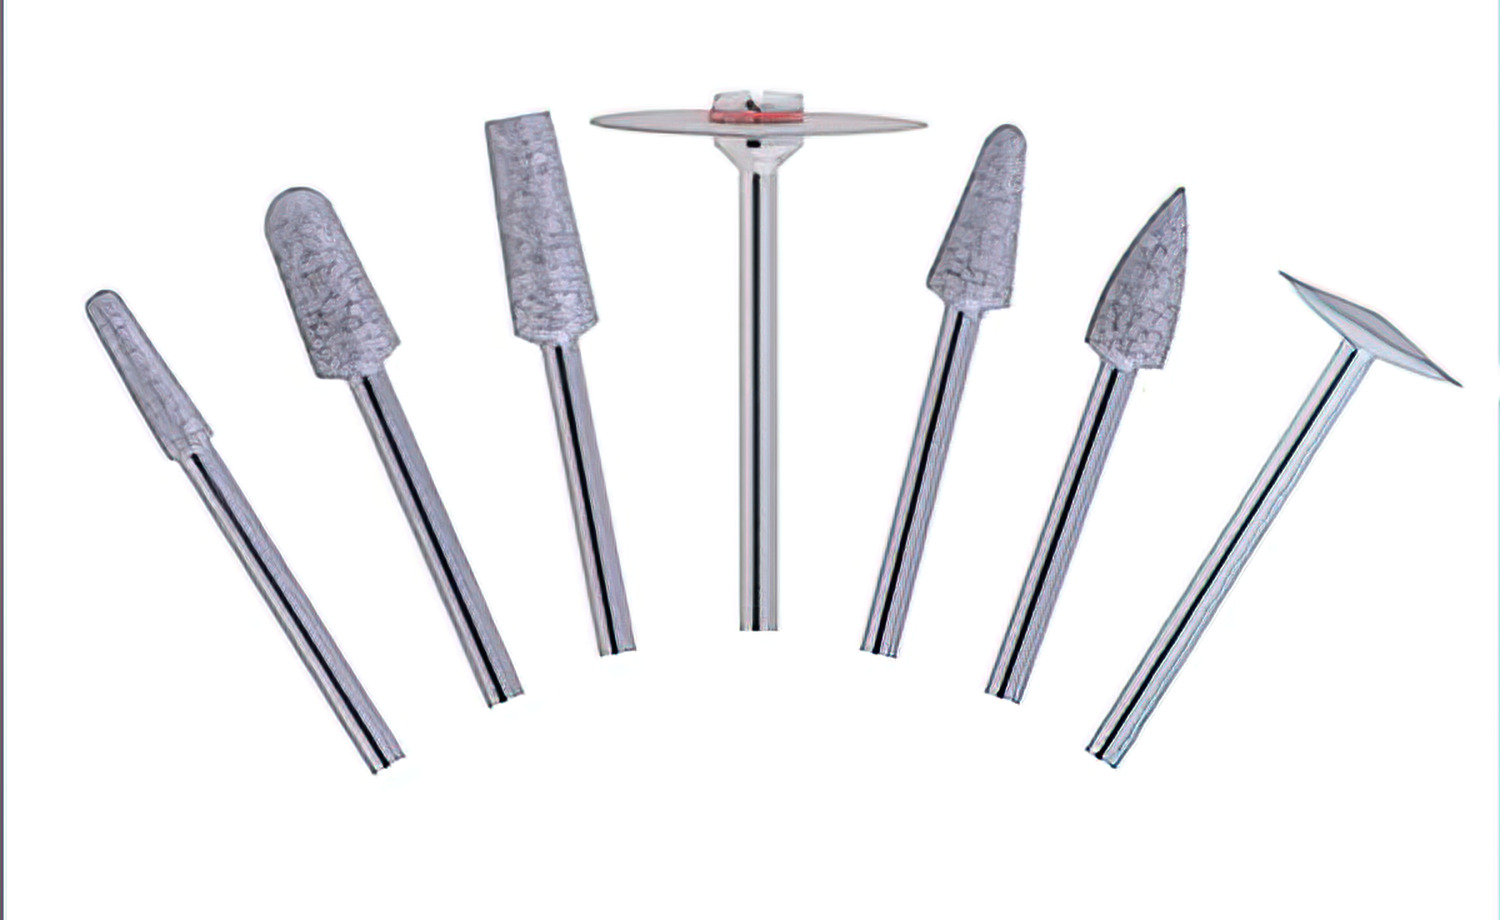
焼結ダイヤモンドバーと電着ダイヤモンドバーは、歯科技工所、宝飾工房、宝石彫刻スタジオで使用される標準的な工具です。一見すると似ていますが、構造、性能、適した用途には重要な違いがあります。
どちらを購入すべきか、またどのような場合に使い分けるべきか疑問に思ったことがある方のために、本ガイドでは違いを解説し、具体的な作業に基づいた適切な選択をサポートします。
焼結ダイヤモンドバーとは
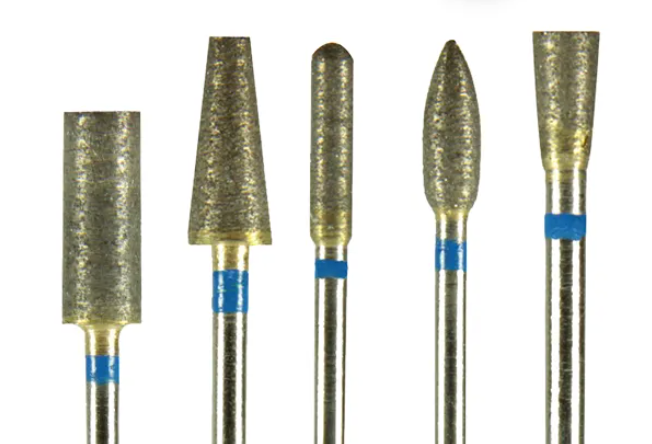
焼結ダイヤモンドバーは、ダイヤモンド粒子と金属結合材を混合し、高温高圧下で一体化して製造します。この工程により、ダイヤモンド粒子が表面だけでなくバーのヘッド全体に均一に分布した、強固なマトリックスが形成されます。
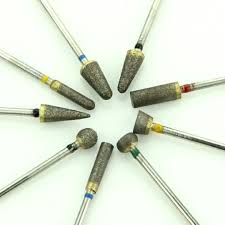
焼結バーを使用して外層が摩耗すると、内部の新しいダイヤモンド粒子が露出します。この自己更新特性により、初回使用から最後まで安定した切削性能を維持できます。また、酸化アルミニウムスティックでバーをドレッシングすると、蓄積した切削片を除去し、新しいダイヤモンド層を露出させて切削能力を回復できます。
焼結ダイヤモンドバーの主な特徴:
- ヘッド全体の深さにわたってダイヤモンド粒子を分布
- 外層の摩耗に伴って切削面が自己更新
- 酸化アルミニウムでドレッシングして性能を回復可能
- 非常に長い寿命(電着バーの5-10倍)
- チッピングを最小限に抑えた、きれいで精密な切削
電着ダイヤモンドバーとは
電着ダイヤモンドバー(電気めっきダイヤモンドバーまたはコーティングダイヤモンドバーとも呼ばれます)は、ニッケル電着によりダイヤモンド粒子の単一層を金属シャンクに結合したものです。ダイヤモンド粒子は表面だけに存在するため、その層が摩耗するとバーは切削能力を失います。
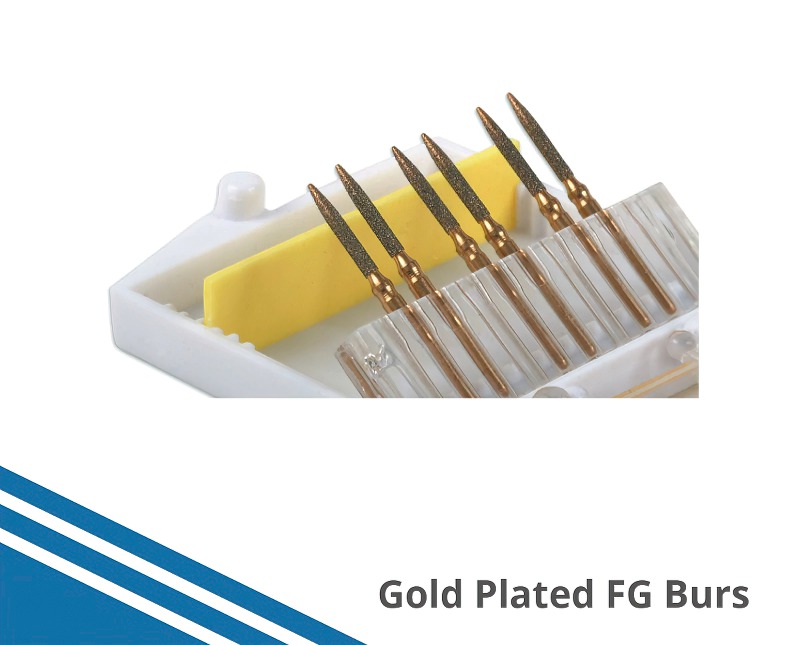
プレミアム電着バーには、視認性を高めるゴールドめっきや、厳密に管理された特注グレードのダイヤモンド粒子が採用されることがあります。この製造精度により、振動を抑えた滑らかで均一な切削が可能になります。
電着ダイヤモンドバーの主な特徴:
- 表面にダイヤモンドの単一層を形成
- 初期の切削力は強いが、時間とともに低下
- 単価が低い
- 豊富な形状とサイズを用意
- 摩耗後のドレッシングや再生は不可
比較表
以下の表は、器具選択で特に重要な要素について、焼結ダイヤモンドバーと電着ダイヤモンドバーの主な違いをまとめたものです。
| 要素 | 焼結ダイヤモンドバー | 電着ダイヤモンドバー |
|---|---|---|
| 構造 | ヘッド全体にダイヤモンドを配置 | 表面にダイヤモンドの単一層 |
| 寿命 | 5-10x長い | 短い、単層が摩耗 |
| 単価 | 4-5x高い | 初期コストが低い |
| 長期コスト | 低い(交換回数が少ない) | 高い(交換頻度が高い) |
| 切削精度 | 非常に高く、安定 | 初期は良好、摩耗により低下 |
| 振動 | 低い | 低い(プレミアム);中程度(標準品) |
| 表面仕上げ | きれいで、チッピングが少ない | プレミアムグレードでは滑らか |
| 再生 | 酸化アルミニウムでドレッシング可能 | 再生不可 |
| 大サイズの入手性 | 限定的 | 幅広く入手可能 |
焼結ダイヤモンドバーを使用する場合
精度、長寿命、安定した性能が重視される場面では、焼結バーが優れた性能を発揮します。
歯科技工所での作業
歯科技工所では、焼結ダイヤモンドバーはセラミック修復物の切削・調整、ジルコニアコーピングのトリミング、ポーセレンマージンの仕上げに適しています。安定した切削作用により、繊細なセラミック材料のチッピングリスクを低減します。毎日大量の修復物を処理する技工所では、交換頻度の低減によるメリットが得られます。
宝石彫刻と精密作業
複雑な宝石彫刻には、焼結バーが選ばれます。細い線や精密な模様の切削、わずかなずれで作品を損なう可能性のある小さな石の加工では、焼結バーの精度に匹敵する工具はほとんどありません。例えばファイアーアゲートのカッターは、宝石の色層を露出させるために極めて制御された材料除去が必要なため、ほぼ例外なく焼結バーを使用します。
硬質材料の切削
花崗岩、コンクリート、硬木、ポーセレン、ガラスの加工では、焼結バーが効率よく作業をこなします。多層のダイヤモンド構造により、硬く研磨性の高い材料を切削しても、切れ味が急速に失われません。ガラスを加工する場合は、工具選択のヒントとしてガラス彫刻のテクニックをご覧ください。
電着ダイヤモンドバーを使用する場合
最大限の長寿命よりも、コスト効率、種類、入手性が重視される場合、電着バーは実用的な選択肢です。
臨床歯科
歯科診療室では、FGダイヤモンドバー(電着タイプ)が、歯の形成、窩洞形成、クラウン調整に使用されます。臨床現場で一般的な患者様ごとの使い捨て運用には、電着バーの低コストが適しています。ダイヤモンド粒子が均一に分布したプレミアム電着バーは、振動を抑えた滑らかな形成を可能にし、患者様の快適性を高めます。
初期形成と粗彫り
多くの宝石彫刻家は、材料を積極的に除去する初期の粗形成段階に電着バーを使用します。電着バーは焼結タイプよりも大きなサイズの選択肢がはるかに豊富で、大型の彫刻プロジェクトに適しています。粗形成後、細部の加工や仕上げには焼結バーへ切り替えることがよくあります。
予算を重視する工房
趣味で作業する方、学生、または作業を始めたばかりの工房にとって、電着ダイヤモンドバーは低コストで確かな性能を提供します。初期投資を抑えながら、さまざまな形状とサイズを揃えられます。
実用的な二段階ワークフロー
経験豊富な専門家の多くは、どちらか一方だけを選ぶのではなく、両方のバーを作業工程に組み合わせています。一般的な方法は次のとおりです。
- ステージ1(粗形成): 電着ダイヤモンドバーで大量の材料を迅速に除去します。初期切削力が強く、コストも低いため、この段階に適しています
- ステージ2(細部と仕上げ): 焼結ダイヤモンドバーに切り替え、切削面を整え、細部を加え、きれいな表面仕上げを実現します。この作業では、その精度と安定性が最大限に活かされます
この二段階方式により、高価な焼結バーを粗作業で消耗させずに迅速な粗形成を行い、重要な仕上げ工程では精密な加工を実現できます。
両タイプ共通のメンテナンス方法
焼結タイプでも電着タイプでも、適切なケアによりダイヤモンドバーの使用可能期間を延ばせます。
焼結バー
- 使用前後に酸化アルミニウムスティックで定期的にドレッシングし、新しいダイヤモンドを露出させる
- 発熱と切削片の詰まりを防ぐため、水またはクーラントを使用する
- 超音波洗浄器または真鍮ワイヤーブラシで、埋め込まれた材料を除去する
- ヘッド同士の接触を防ぐため、個別に保管する
電着バー
- 使用の合間に真鍮ワイヤーブラシまたは化学洗浄液で洗浄する
- 過度な圧力をかけないでください。ダイヤモンド層の消耗が早まります
- 切削性能が明らかに低下したら廃棄してください。切れ味の鈍ったバーを無理に使用すると、加工物を損傷します
- ダイヤモンドコーティングを保護するため、バー用ブロックまたはオーガナイザーで保管してください
バーのお手入れについて詳しくは、焼結ダイヤモンドバーと電着ダイヤモンドバーの耐久性および費用対効果に関する記事をご覧ください。
粒度の選択について
焼結ダイヤモンドバーと電着ダイヤモンドバーには、さまざまな粒度があります。選択する粒度は、切削速度、表面仕上げ、1パスで除去できる材料量に影響します。
| 粒度 | 粒子サイズ | 適した用途 |
|---|---|---|
| 粗目 | 150-180 microns | 迅速な材料除去、粗形成 |
| 中目 | 100-120 microns | 一般的な切削および輪郭形成 |
| 細目 | 50-70 microns | 仕上げ、平滑化、細部加工 |
| 極細目 | 25-40 microns | 最終表面処理、研磨前処理 |
焼結バーでは、中目が最も汎用性の高い出発点です。粗目の焼結バーは材料を素早く除去できますが、より粗い表面が残るため、追加の仕上げが必要です。細目の焼結バーは、宝石の細部彫刻や、表面品質が重要なセラミック修復物の仕上げに適しています。
電着バーの粒度選択も同じ考え方に基づきます。粗目の電着バーは、臨床歯科における初期の歯牙形成で広く使用され、細目および極細目は仕上げやマージンの微調整に適しています。
選択のポイント
多くのユーザーにとって、焼結ダイヤモンドバーと電着ダイヤモンドバーの選択は、どちらか一方に限定されるものではありません。次の優先事項を検討してください。
- 長寿命と精度を最優先する場合:特に要求の高い作業には焼結ダイヤモンドバーを導入してください
- 予算の柔軟性を重視する場合:日常作業や粗加工用に電着バーを常備してください
- 粗加工と細部加工の両方を行う場合:両タイプを用意し、上記の2段階アプローチを使用してください
焼結タイプと電着タイプの両方を含むラボ用ダイヤモンドバーの全製品をご覧いただき、作業に適した工具をお選びください。