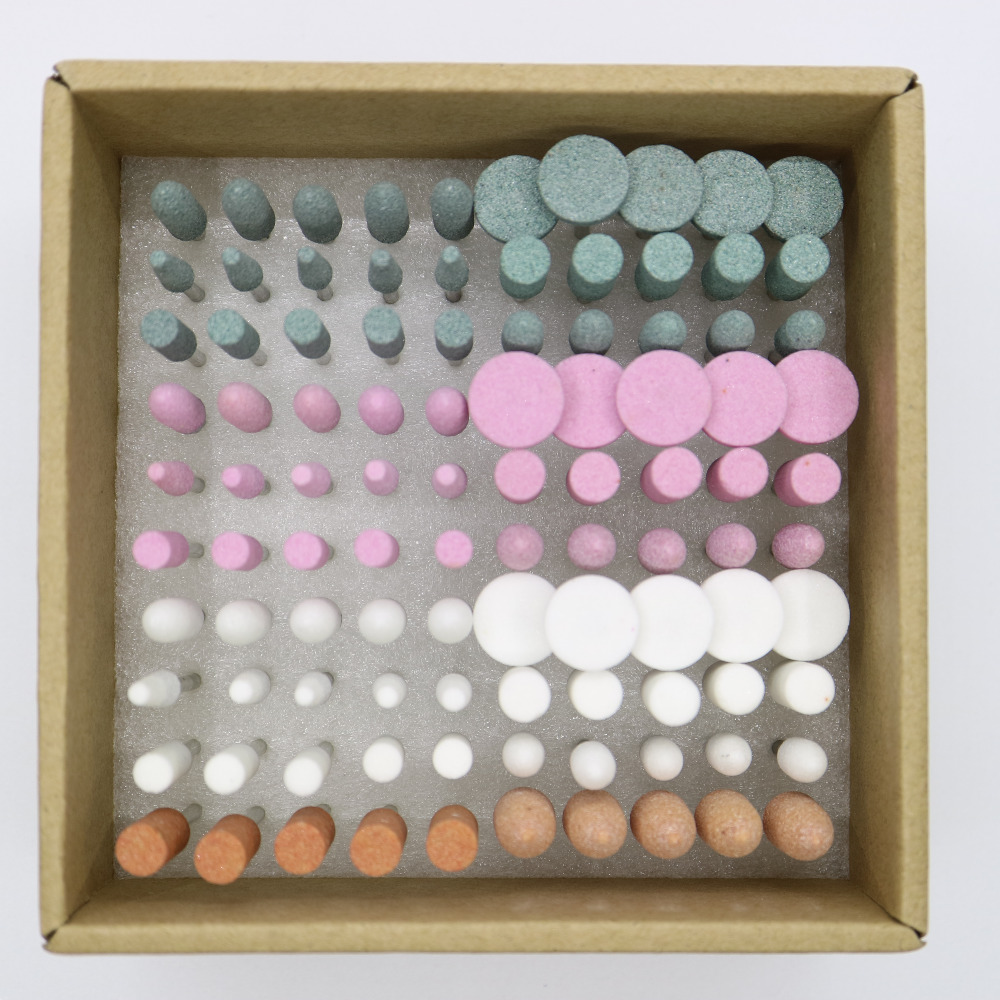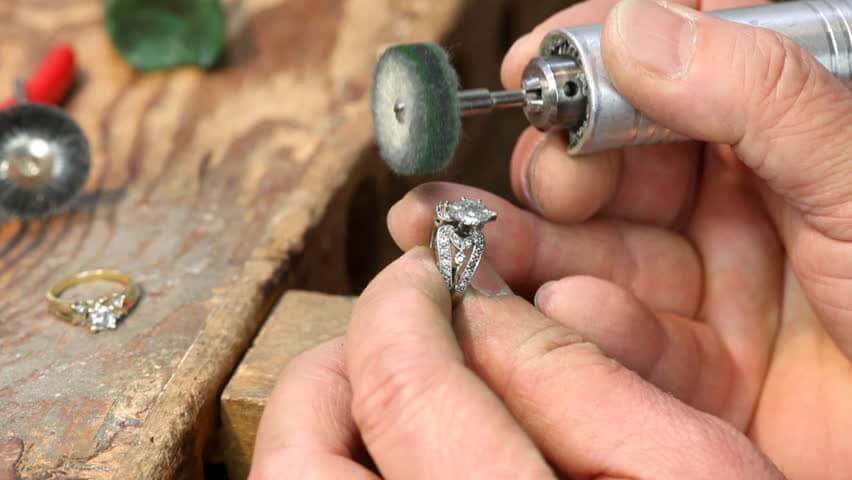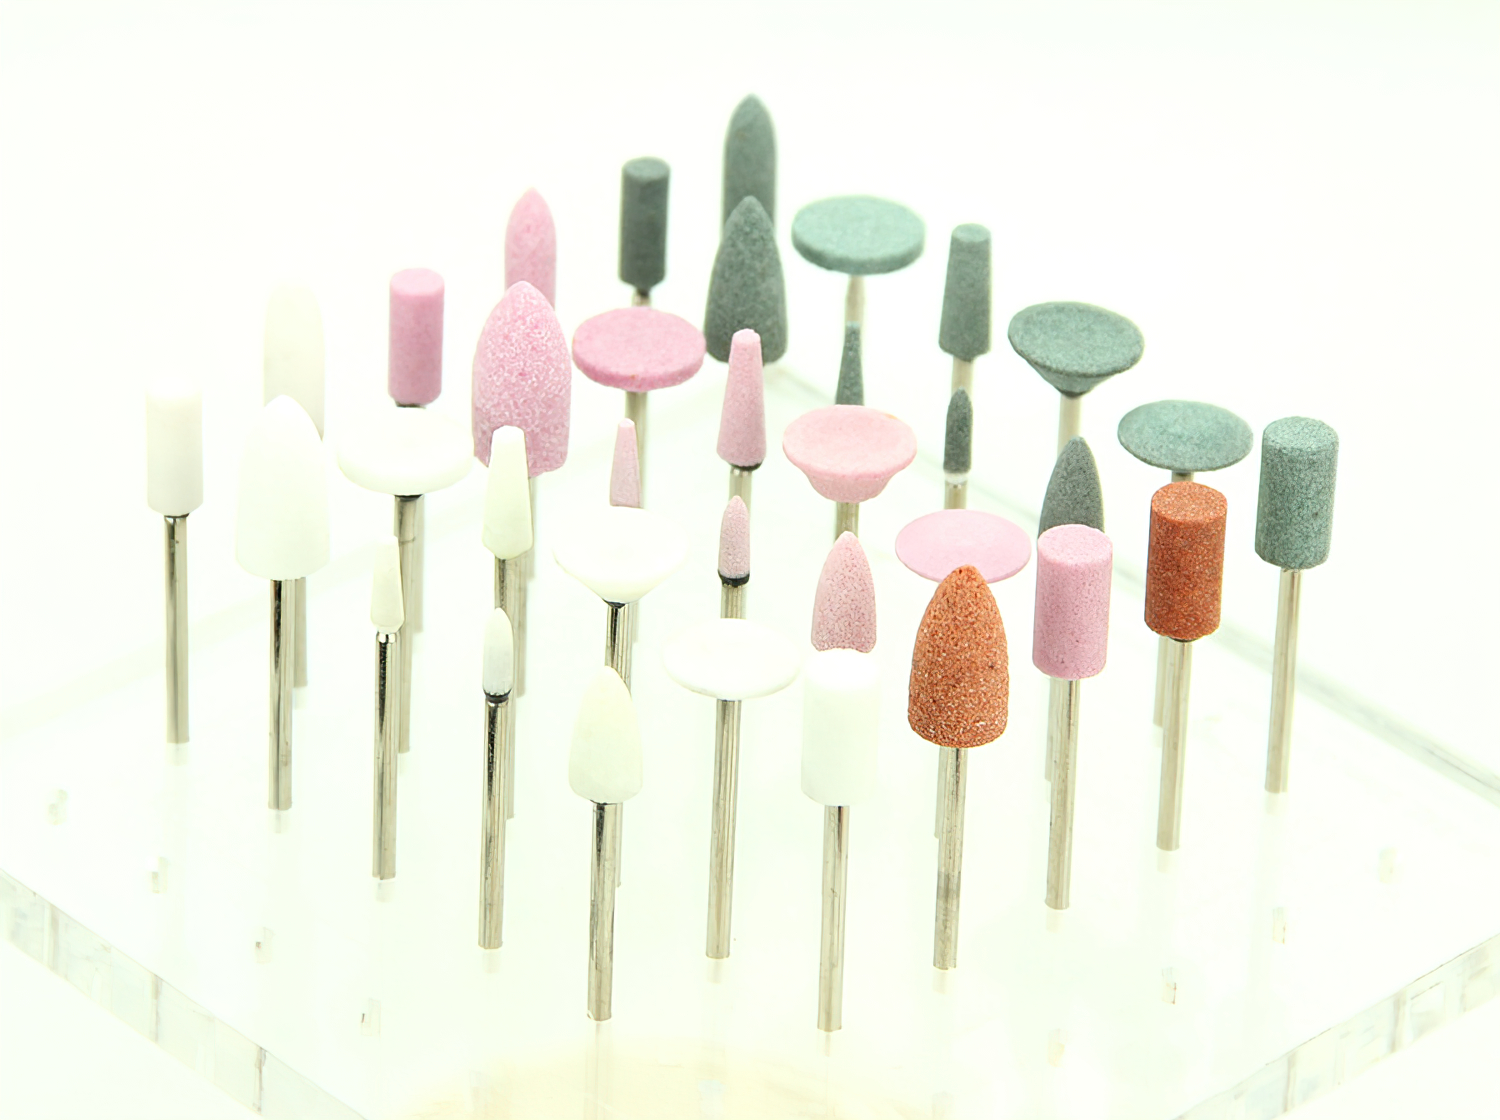
歯科技工所用の軸付砥石は、あらゆる歯科技工所で最も頻繁に使用される回転器具の一つです。金属フレームワークの研削、ポーセレン修復物の平滑化、コンポジットの研磨など、適切な軸付砥石を選ぶことで作業効率と表面品質に明確な違いが生まれます。このガイドでは、材料の組成、粒度、形状、用途に基づいた適切な軸付砥石の選び方を説明します。
歯科技工所用の軸付砥石とは?
軸付砥石は、マウント研削砥石または軸付ポイントとも呼ばれ、金属シャンクに研磨ヘッドを永久的に接着した小型の研磨器具です。特定の形状に圧縮したビトリファイドまたはレジンボンドの研磨粒子を使用して製造されます。シャンクは通常、歯科技工所で使用される低速ストレートハンドピース向けのHP(ハンドピース)タイプです。
これらの器具は、次のような幅広い用途に使用されます。
- 金属合金、セラミックス、コンポジットの粗研削
- 修復物の輪郭形成と形状調整
- 最終研磨前の表面平滑化
- 鋳造体からの余剰材料の除去
- ポーセレンとアクリルの精密仕上げ
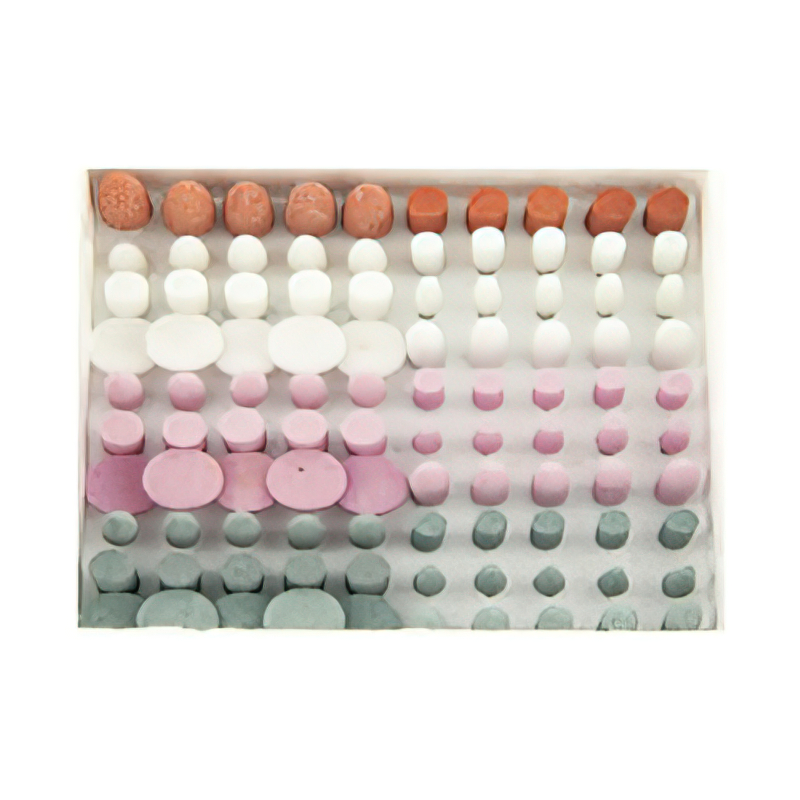
軸付砥石を定期的に使用する場合、軸付砥石キットを導入すると、日常の技工作業に必要な形状と粒度を費用効率よく揃えられます。
軸付砥石を選ぶ際の主な要素
用途に合った軸付砥石を選ぶ際の主な要素は、研磨材、粒度の粗さ、形状の3つです。これらの相互関係を理解すれば、毎回適切な器具を選べるようになります。
1. 研磨材
歯科技工所用の軸付砥石で最も一般的な研磨材は、酸化アルミニウムと炭化ケイ素です。それぞれに異なる切削特性があります。
| 特性 | 酸化アルミニウム(ピンク/ホワイト) | 炭化ケイ素(グリーン) |
|---|---|---|
| 硬度 | 中〜高 | 非常に高い |
| 適した材料 | 合金、ポーセレン、貴金属 | セラミックス、ガラス、非金属材料 |
| 切削作用 | 鋭く制御しやすい | 高速で低発熱 |
| 耐久性 | 良好な形状保持性 | 優れた耐摩耗性 |
酸化アルミニウムには異なる純度の製品があり、同じ基本研磨材でもピンクとホワイトの砥石では挙動が異なります。ピンクの砥石には、圧力下でも形状を保ちやすい、より強靭で純度の低い材質が使われます。一方、ホワイトの砥石には、より高純度で脆性の高い材質が使われ、より容易に崩れて新しい切削エッジを露出し、より細かな仕上げを実現します。
2. 粒度
粒度は、砥石がどの程度積極的に材料を除去するか、またどのような表面仕上げを残すかを決定します。
- 粗目 — 素早い材料除去。初期の形状調整や重研削に使用
- 中目 — 除去量と仕上げのバランス。輪郭形成や中程度の研削に適する
- 細目 — 最小限の材料除去。平滑化、プレポリッシング、コンポジットの仕上げに最適
一般的には、材料を大きく除去する際は粗い粒度から始め、最終表面に近づくにつれて細かい粒度へ移行します。この段階的な方法により、質の高い仕上げを保ちながら作業時間を短縮できます。多くの技工士は、器具を交換せずに工程を進められるよう、同じ形状の砥石を2〜3種類の粒度で用意しています。
3. 形状の選択
軸付砥石には数十種類の形状があります。歯科技工所で一般的に使用される形状には、次のものがあります。
- シリンダー — 平面研削や平行壁の形成
- テーパー/コーン — 角度部、アンダーカット、狭いスペースへの到達
- フレーム — 凹部の仕上げと輪郭の調整
- ボール/ラウンド — 中ぐり、凹面加工、内面研削
- ホイール — 溝切削と平面準備
- 逆コーン — アンダーカットの形成と機械的維持形態の作製
選択する形状は、加工する部位の形状に合わせる必要があります。例えば凹部でシリンダー形状の砥石を使用すると、平らな部分や不均一な表面が生じます。作業開始前に適切な形状を選ぶことで、作業速度と仕上がりの両方が向上します。
色による軸付砥石の種類
実際の作業では、歯科技工士は色で軸付砥石を識別します。それぞれの色は、特定の研磨材組成と用途に対応しています。以下の3種類は、当社の軸付砥石・ダイヤモンド砥石製品ラインで取り扱っています。
ピンク軸付砥石(酸化アルミニウム、中目)
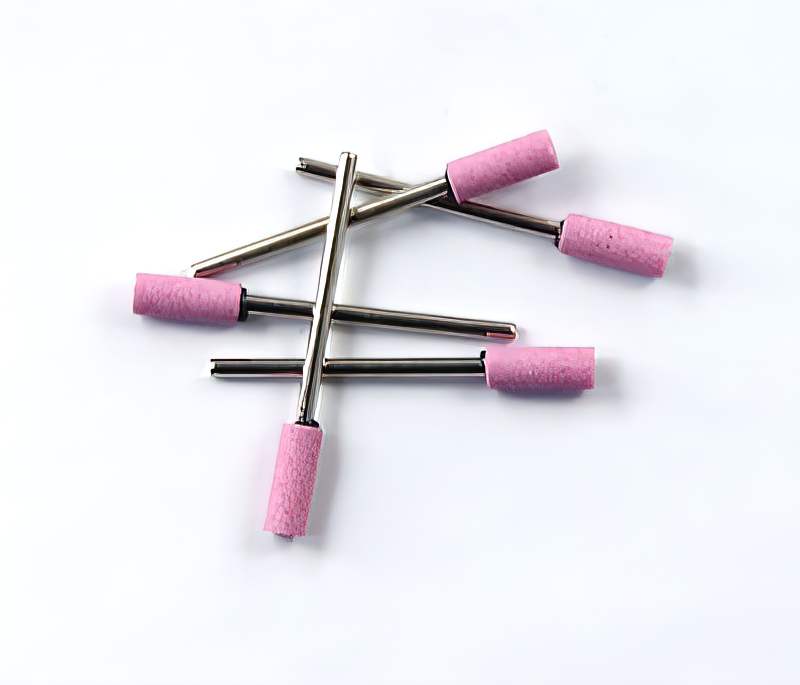
HPピンク軸付砥石は、多くの歯科技工所で主力となる製品です。中目の酸化アルミニウムを使用し、切削速度と表面品質のバランスに優れています。
主な用途:
- 合金やポーセレンの軽研削と研磨
- 貴金属および半貴金属フレームワークの調整
- セラミック合金修復物の輪郭形成
- さまざまな鋼材や合金の一般的な形状調整
ピンク砥石は、鋭い切削作用と優れた形状保持性を兼ね備えている点で評価されています。多くの代替品よりも長く本来の形状を維持するため、頻繁な交換の必要性を減らし、複数回の使用でも安定した結果を提供します。また、低発熱で動作するため、長時間の研削時の熱蓄積を抑えます。
ホワイト軸付砥石(酸化アルミニウム、細目)
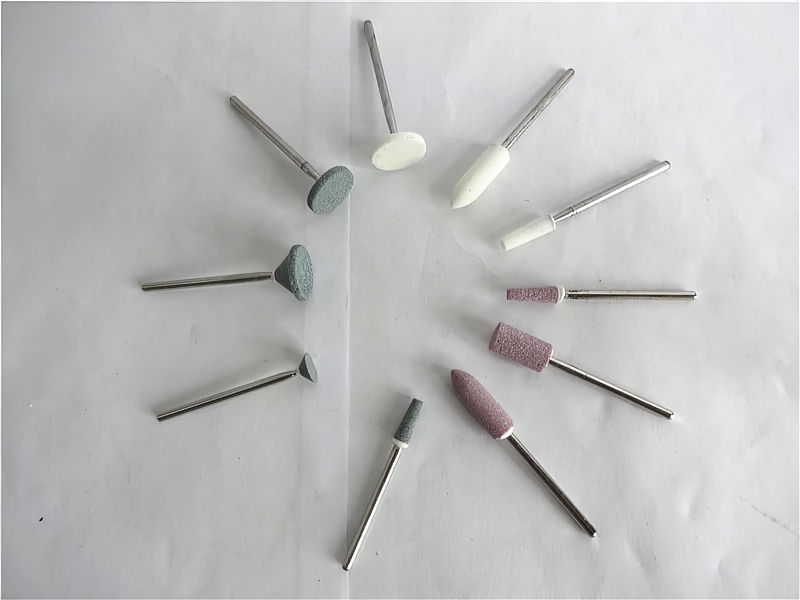
HPホワイト軸付砥石は、細目の酸化アルミニウムで構成されています。研磨粒子が細かいため、切削速度よりも滑らかな仕上げを重視する場合に適しています。
主な用途:
- コンポジットや充填材料の研削と研磨
- 非貴金属表面を汚染せずに行う卑金属合金の除去
- 木工作品の彫刻(ジュエリー・クラフト用途)
- ガラス彫刻および石材・セラミックの彫刻
ホワイト砥石は、修復物表面を汚染する残留物を残さないため、非貴金属の加工に特に有用です。また、ラバーホイールや研磨ペーストへ移行する前に滑らかな基礎表面が必要となる、プレポリッシング工程にも適しています。
グリーン軸付砥石(炭化ケイ素)
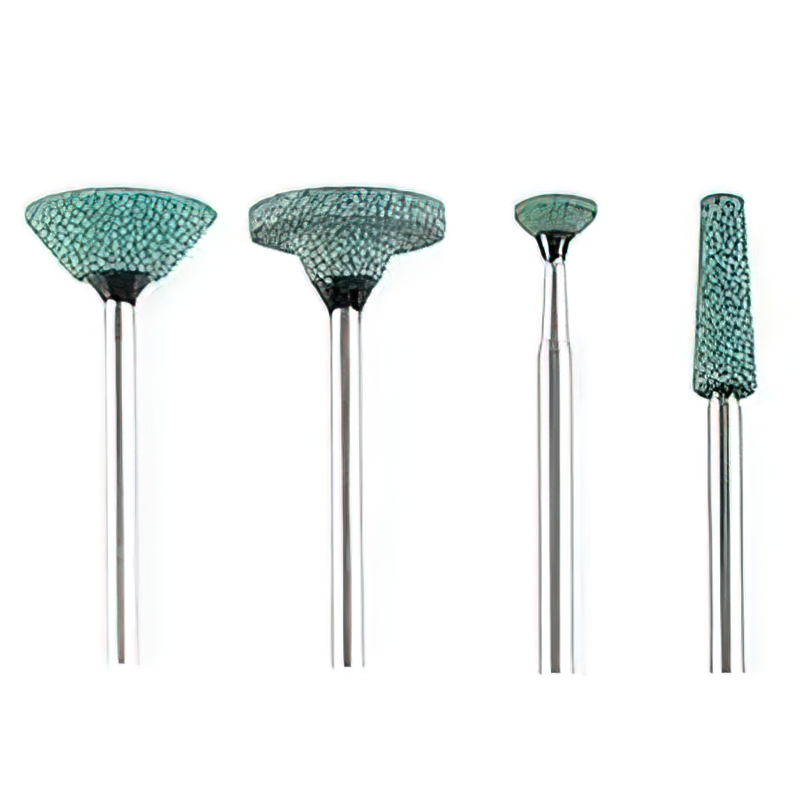
HPグリーン軸付砥石は、高品質な炭化ケイ素の研磨粒子を使用して製造されています。一般的な3種類の中で最も硬く、高速かつ低発熱の切削性能で知られています。
主な用途:
- セラミック表面の平滑化と仕上げ
- ガラス、ポーセレン、非金属修復物の研削
- ジルコニアおよび二ケイ酸リチウム材料の加工
- 熱管理が重視される迅速な材料除去
グリーン軸付砥石の推奨回転数は20,000〜28,000 RPMです。この範囲では、炭化ケイ素の粒子が過度な発熱を起こさず効率的に切削します。グリーン砥石の用途について詳しくは、歯科用途におけるグリーン砥石のガイドをご覧ください。
軸付砥石とダイヤモンド砥石の比較
歯科技工所では、軸付砥石とダイヤモンド砥石の両方を常備することがよくあります。両者はどのように異なるのでしょうか。
| 特長 | 軸付砥石 | ダイヤモンド砥石 |
|---|---|---|
| 研磨材 | 酸化アルミニウムまたは炭化ケイ素 | ダイヤモンド粒子 |
| 切削速度 | 中程度 | 高速 |
| コスト | 低い | 高い |
| 寿命 | 中程度(使用により摩耗) | 長寿命 |
| 適した用途 | 一般的な研削と仕上げ | 硬質セラミックス、ジルコニア、精密調整 |
日常的な技工作業の多くでは、軸付砥石が実用的で経済的な選択肢です。非常に硬い材料を加工する場合や、表面損傷を最小限に抑えながら精密に材料を除去する必要がある場合は、ダイヤモンド砥石が優れています。多くの技工士は、材料に応じて使い分けられるよう、両タイプを常備しています。研磨器具の選び方については、軸付砥石の概要もご覧ください。
軸付砥石を使用する際のベストプラクティス
軸付砥石の性能を最大限に引き出すには、操作技術とメンテナンスに注意が必要です。
- 砥石を材料に合わせる。合金やポーセレンにはピンク、コンポジットや精密仕上げにはホワイト、セラミックスやガラスにはグリーンを使用します。
- 適切な回転数を使用する。メーカー推奨のRPM範囲に従ってください。回転数が高すぎると過剰な熱が発生し、低すぎると切削効率が低下します。
- 軽く一定の圧力をかける。研磨材に作業を任せてください。強い圧力は早期摩耗を招き、加工物を過熱させる可能性があります。
- 砥石を清潔に保つ。目詰まりした砥石は、定期的にドレッシングスティックで目立てし、切削性能を回復させます。
- 使用前に点検する。ひび、欠け、過度な摩耗が見られる砥石は廃棄してください。損傷した砥石は予測できない振動を起こし、仕上がりを悪化させる可能性があります。
- 適切に保管する。損傷を防ぎ、処置中の選択を速めるため、軸付砥石は整理されたキットまたはトレーに保管してください。
まとめ
適切な歯科技工所用軸付砥石を選ぶには、加工する材料、除去する材料の量、必要な表面仕上げという3つの点を判断します。ピンクの酸化アルミニウム砥石は、合金やポーセレンの大半の作業に対応します。ホワイトの酸化アルミニウム砥石は、コンポジットや非貴金属のより細かな仕上げに適しています。グリーンの炭化ケイ素砥石は、セラミックスやガラスを高速かつ低発熱で切削します。作業に砥石の種類を合わせることで、作業速度と修復物の品質を高め、器具の有効寿命を延ばせます。