プロフェッショナルな仕上がりのためにレジンを滑らかに研磨する方法
レジンジュエリー、テーブルアート、3Dプリント部品のいずれを製作する場合でも、滑らかで光沢のある表面を実現することが、アマチュア作品とプロフェッショナルな仕上がりを分ける最終工程です。レジンは硬化して剛性ポリマーになる汎用性の高い材料ですが、硬化プロセスによって、凸部、不均一なエッジ、フィッシュアイと呼ばれる小さなくぼみなどの欠陥が残ることがあります。
レジンの研磨は、技術を理解すれば簡単です。このガイドでは、適切なサンドペーパーの粒度選びから高光沢研磨まで、全工程を説明します。
レジンの特徴と研磨が必要な理由
レジンは、熱、紫外線、硬化剤によって開始される化学硬化プロセスを経て、液体から硬化します。一般的な種類にはエポキシレジン、UVレジン、ポリエステルキャスティングレジンがあります。硬化後の表面は、気泡、ほこり、不均一な注入などにより、曇ったり、粗くなったり、不均一になったりすることがあります。
研磨は表面の欠陥を少しずつ除去します。サンドペーパーの粒度を徐々に細かくしていくことで、表面を滑らかにし、透明でガラスのような状態に仕上げます。適切な研磨を行わなければ、高品質なレジン注型品でもくすんだプロらしくない外観になります。
レジンを研磨するタイミング
レジンが完全に硬化してから研磨してください。ほとんどのエポキシレジンでは、製品や周囲温度によって24〜72時間かかります。半硬化状態のレジンを研磨すると、サンドペーパーが目詰まりし、表面に傷が付き、粘着性のある状態になります。目立たない場所を爪で押して確認してください。跡が残らなければ、研磨の準備ができています。
必要な材料と工具
始める前に適切な用品を揃えると、時間を節約でき、より良い仕上がりが得られます。必要なものは次のとおりです。
- 耐水サンドペーパー 400〜3000の粒度(400、600、800、1000、1500、2000、3000)
- ガラス板や花崗岩タイルなど、平らで硬い研磨面
- 清潔な水を入れた浅いボウルまたはスプレーボトル
- 微粒子用の防じんマスクまたは呼吸用保護具
- 乾燥と検査用のマイクロファイバークロス
- オプション:電動研磨用の回転工具用アクセサリー
- オプション:最終的な高光沢仕上げ用の研磨コンパウンド
適切なサンドペーパーの粒度を選ぶ
サンドペーパーの粒度番号は、1平方インチあたりに配置された研磨粒子の数を示します。数字が小さいほど研磨材は粗く、数字が大きいほど細かくなります。レジン作業では、後から除去しにくい深い傷を避けるため、400より粗い粒度から始めないでください。
| 粒度範囲 | 目的 | 使用時期 |
|---|---|---|
| 400-600 | 大きな欠陥を除去 | 凸部、垂れ、鋭いエッジ |
| 800-1000 | 粗い傷跡を滑らかにする | 初期成形後 |
| 1500-2000 | 表面を整える | 研磨前の準備 |
| 2500-3000 | 研磨前の平滑化 | コンパウンド前の最終研磨 |
ウェットサンディングの手順
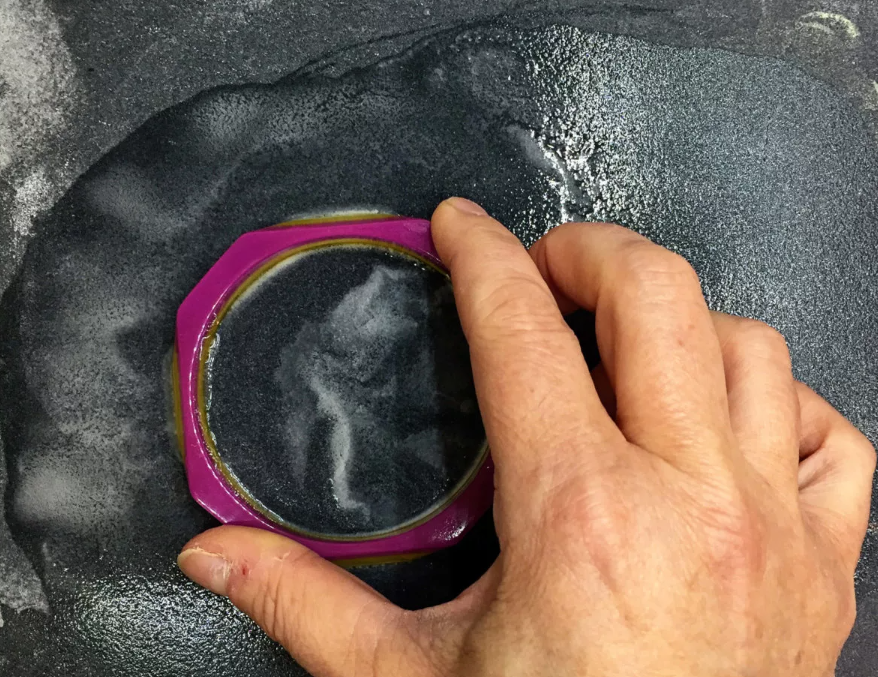
ウェットサンディングは、水が潤滑剤として働き、発熱を抑え、微細なレジン粉じんの飛散を防ぐため、レジンに適した方法です。ドライサンディングではレジン粒子が雲状に舞い、吸い込むと有害で、表面に不均一な傷を付ける可能性があります。
ステップ1:作業スペースを準備する
最も粗いサンドペーパー(400)を、研磨面を上にして平らで硬い面に置きます。ボウルに清潔な水を入れ、手の届く場所に置きます。ウェットサンディング中でも一部の粒子は飛散するため、防じんマスクを着用してください。
ステップ2:レジン部品を水に浸す
レジン部品を30秒〜1分間、水に浸します。最初に浸すことで最外層がわずかに軟化し、サンドペーパーとの接触が均一になります。
ステップ3:最も粗い粒度で研磨する
レジン部品をしっかり持ち、適度で均一な圧力をかけて、濡れたサンドペーパー上で研磨します。まず南北など一方向に10〜15往復します。その後90度回転させ、同じ回数だけ東西方向に研磨します。最後に8の字の動きを加えます。この多方向研磨により、平らな部分の発生を防ぎ、均一に材料を除去できます。
研磨くずを洗い流し、表面を潤滑に保つため、部品を頻繁に水に浸してください。30秒研磨するごとに、良好な照明下で表面を確認します。
ステップ4:より細かい粒度へ進む
400で表面全体が均一に滑らかになったら、部品を十分にすすぎ、600へ移ります。同じ研磨パターンを繰り返します。各段階の細かい粒度が、前の粒度による傷を除去します。粒度を飛ばすと、後からほぼ除去できない目立つ傷が残ります。
800、1000、1500、2000へと進み、各段階の間ですすぎます。2000まで進むと、レジンは半透明になり、ほぼ光沢が出始めます。
ステップ5:最終的な細目研磨
本当のガラスのような仕上げにするには、2500または3000で研磨します。この段階では材料を除去するというより、表面を磨き上げます。非常に軽い圧力と十分な水を使用してください。レジンは、柔らかな光沢を持つほぼ透明な状態になります。
レジン研磨に回転工具を使用する
Dremelなどの回転工具を使うと研磨工程を大幅に短縮できますが、慎重な操作が必要です。回転工具は手作業よりはるかに速く材料を除去するため、圧力をかけすぎたり、一か所に長く留めたりすると、誤ってえぐり傷や不均一な部分を作りやすくなります。
回転工具で研磨する際のヒント
- 操作性を維持するため、低〜中速設定(5,000〜15,000 rpm)を使用する
- 細かな作業用に設計されたサンディングドラムまたはディスクアタッチメントを選ぶ
- 発熱を避けるため、常に工具を動かす
- 手作業と同じ粒度の順序で作業する
- 電動研磨中も定期的に表面を濡らす
回転工具は、平らなサンドペーパーが全面に接触できない曲面や不規則な形状の研磨に特に便利です。ただし、平面では平らなプレート上で手作業を行う方が、より均一な結果が得られます。
電動研磨を避ける場合
薄いレジン部品、表面近くに埋め込み物がある製品、繊細なディテールを持つ部品には回転工具を使用しないでください。振動と材料除去速度によって、薄い部分が割れたり、埋め込み要素が露出したりする可能性があります。これらの作業では手作業の研磨を行ってください。
研磨後のレジンのポリッシング
研磨工程が完了したら、研磨コンパウンドで仕上げをさらに向上できます。少量のプラスチック用または自動車用研磨コンパウンドを、柔らかな布または回転工具のバフホイールアタッチメントに付けます。円を描くようにコンパウンドを表面になじませ、レジンを高光沢で鏡面のように仕上げます。
レジンジュエリーでは、薄いトップ層としてレジンを最終塗布することでも、完全に滑らかな表面を再現できます。フラッドコーティングと呼ばれるこの方法は、均一に研磨しにくい複雑な形状の部品に特に効果的です。
避けるべき一般的なミス
経験豊富なクラフト職人でも、レジン研磨でミスをすることがあります。よくある問題と予防方法は次のとおりです。
- 完全硬化前の研磨:推奨硬化時間を必ず待ってください。急ぐとサンドペーパーが目詰まりし、表面が損なわれます。
- 粒度の段階を飛ばす:各粒度は前の粒度による傷を除去します。400から1500へ飛ばすと、1500では除去できない深い傷が残ります。
- 保護具なしで乾式研磨を行う: レジンダストは呼吸器への刺激物です。必ず水研ぎを行うか、適切な防じんマスクを着用してください。
- 圧力をかけすぎる: サンドペーパーに作業を任せてください。強い圧力は表面を不均一にし、薄い部品を変形させる可能性があります。
- 粒度の間で水洗いを忘れる: 粗い粒度で使用した残留粒子が残っていると、細かい研磨中に表面を傷つけることがあります。
最終仕上げとメンテナンス
レジン作品の研磨とポリッシングが完了したら、時間の経過とともに一部のレジンが黄変する可能性があるため、直射日光を避けて保管し、仕上げを保護してください。ジュエリーは表面の傷を防ぐため、柔らかいポーチまたは裏地付きのケースに保管します。仕上げの光沢が時間とともに低下した場合は、3000番のサンドペーパーと研磨コンパウンドで軽く研磨すると光沢を回復できます。
レジンの研磨技術は、練習によって向上します。試作品や、実験に使用しても差し支えない品から始め、徐々に重要な作品へ進めてください。忍耐と適切な技術があれば、サンドペーパー、水、安定した手だけで工場製品のような仕上げを実現できます。
実践的なクラフトガイドの詳細については、レジンやその他の材料にも応用できる仕上げ技術を紹介したジュエリーの磨き方の記事をご覧ください。