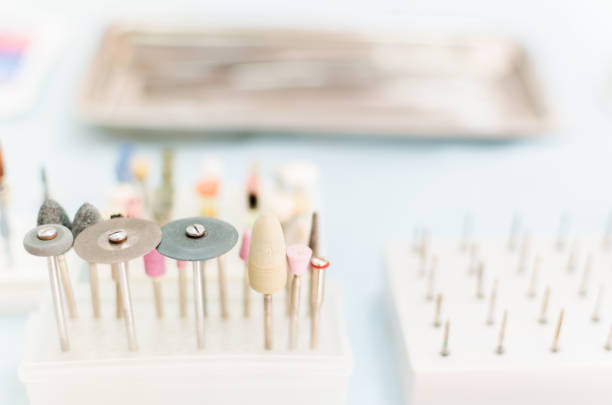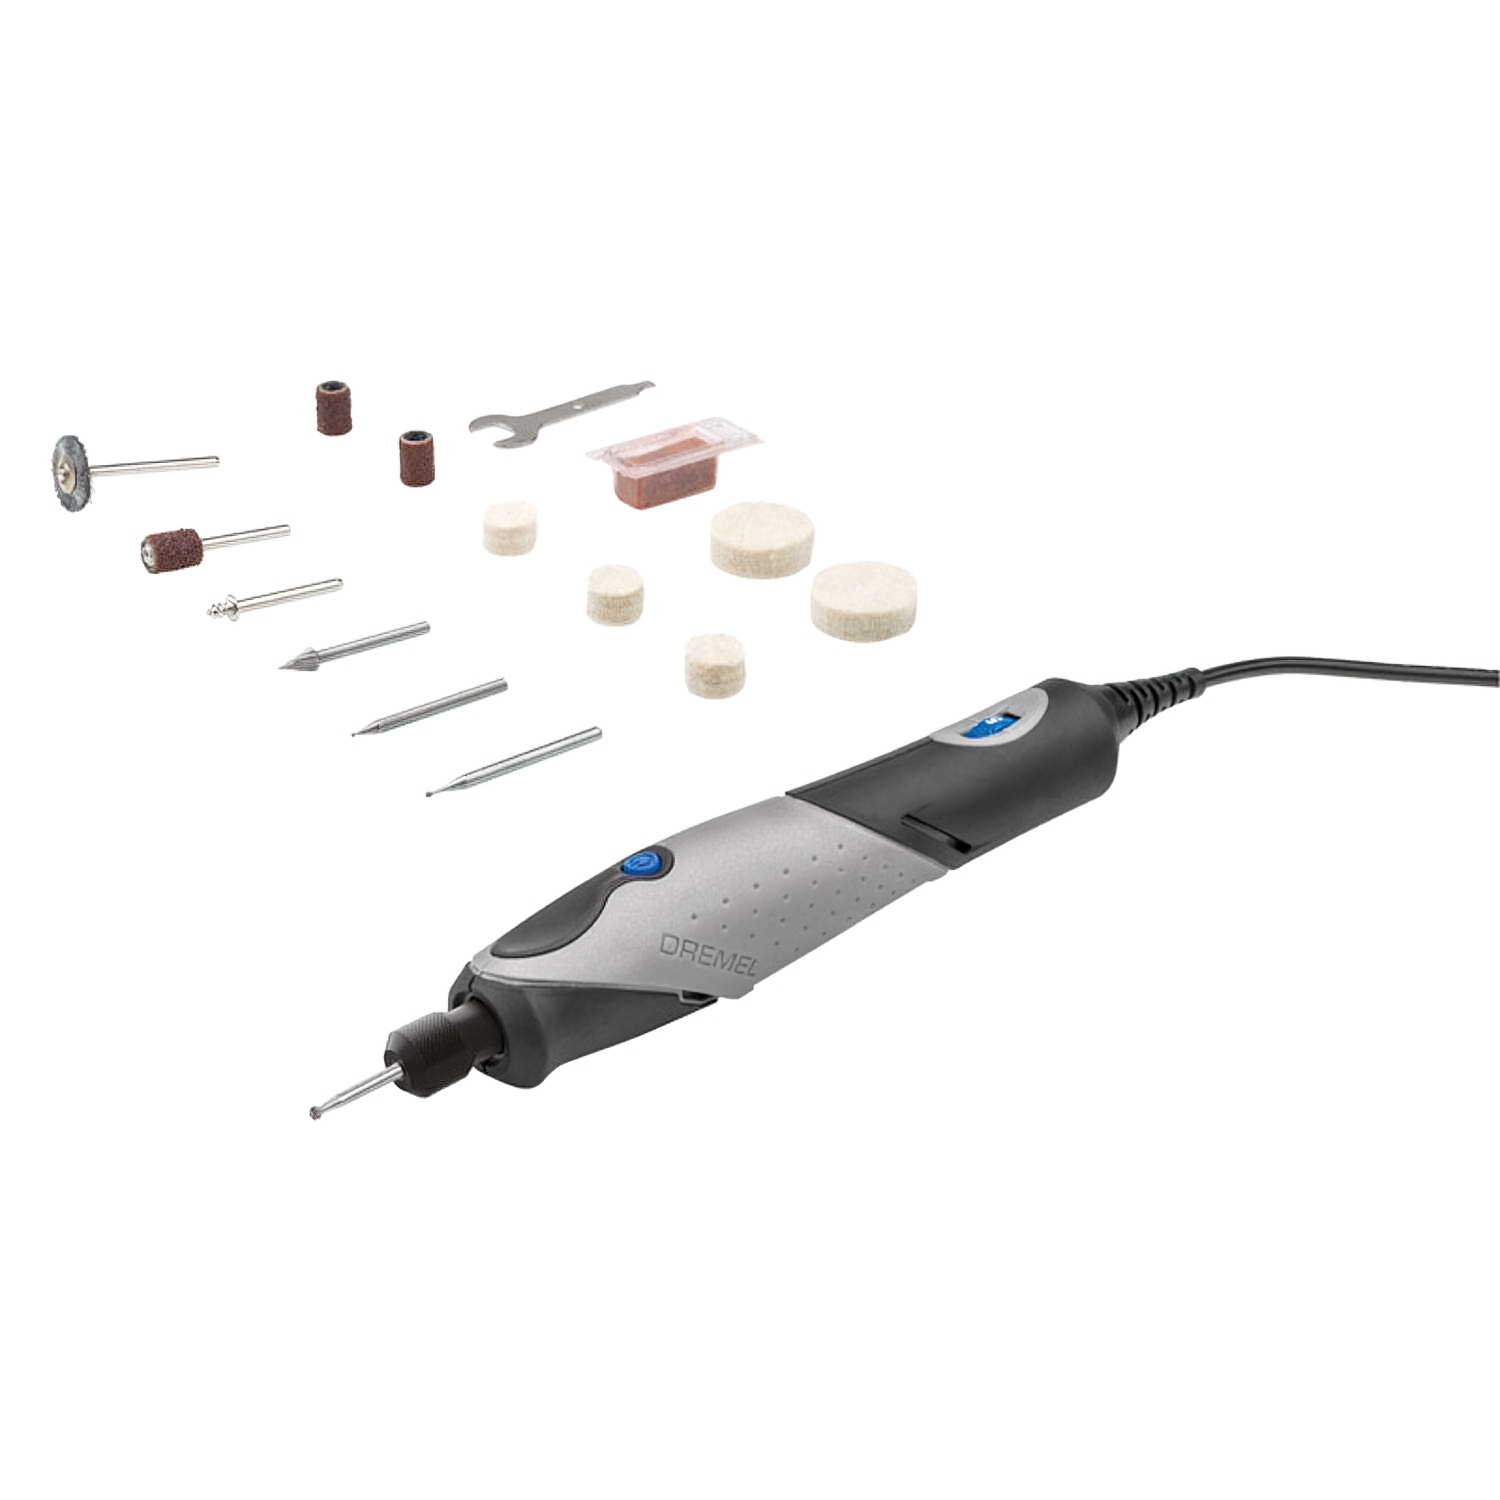
研磨アクセサリーにはさまざまな形状とサイズがあり、金属加工、ジュエリー制作、木工、歯科技工などの特定の作業向けに設計されています。バフホイールや研磨パッドは広く平らな面の処理に適していますが、狭い角部、小さなくぼみ、細かな輪郭に届かせる必要がある場合は、フェルトバフが適しています。
このガイドでは、フェルトバフについて知っておくべきことを解説します。フェルトバフとは何か、他の研磨材料より優れている理由、Dremelロータリーツールへの取り付け・使用方法、作業後の適切な保管方法などを説明します。
フェルトバフとは
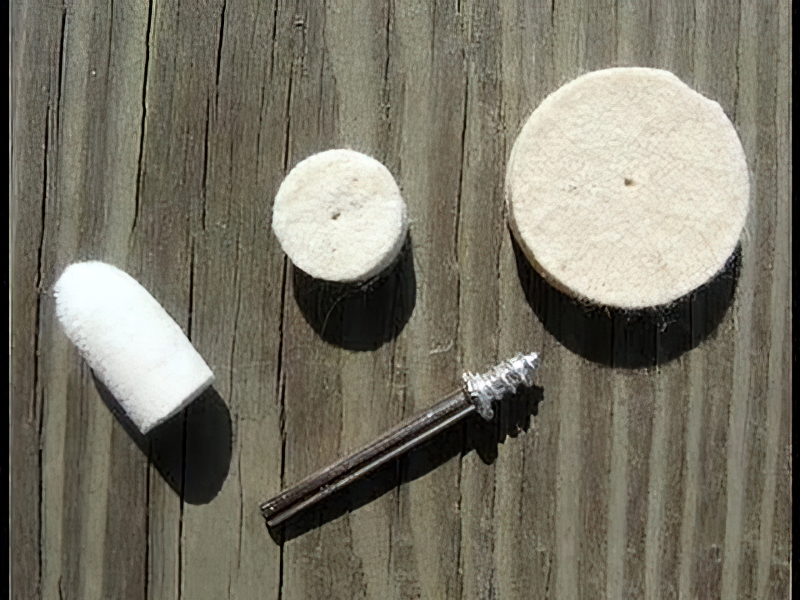
フェルトバフは、圧縮したウール繊維で作られた小型で密度の高い研磨アタッチメントです。シャンクに取り付けられた状態で提供されるか、マンドレルに取り付けるよう設計されており、円筒形、円錐形、弾丸形、ホイール形など、複数の形状があります。各形状は、ワークの形状に応じて異なる目的に適しています。
研磨コンパウンドを含ませると、フェルトバフは金、銀、スチール、アルミニウム、真鍮などの金属に鏡面仕上げを施します。高光沢仕上げが必要なプラスチック、ポーセレン、ガラス面にも使用できます。
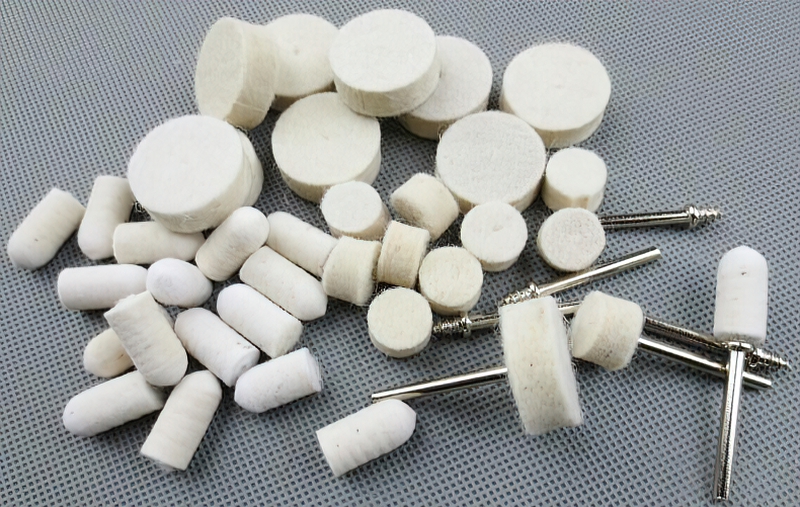
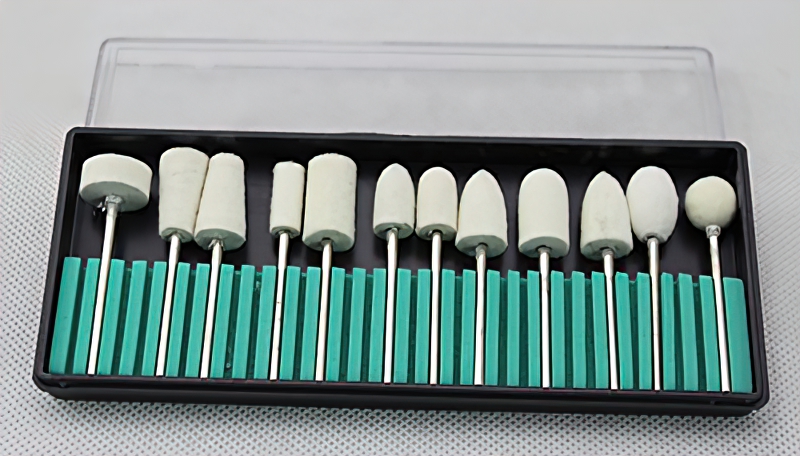
他の研磨材料ではなくフェルトバフを選ぶ理由
フェルトバフは、ジュエリー作業や精密仕上げにロータリーツールを使用する宝飾職人、歯科技工士、ホビーユーザーに好まれています。その理由は、いくつかの特性にあります。
優れたコンパウンド吸収性
フェルトは、綿、モスリン、合成繊維のホイールよりも研磨コンパウンドをよく吸収し保持します。密度の高いウール構造が作業面全体にコンパウンドを均一に分散するため、コンパウンドの無駄を抑えながら安定した結果が得られます。
自己更新する表面
使用中に目詰まりしやすい布製ホイールとは異なり、フェルトは作業面の質感を維持します。研磨中に外層が摩耗すると、その下から新しい表面が現れます。この新しい層も元の表面と同じように効果的にコンパウンドを吸収するため、バフの寿命を通じて性能が安定します。
天然素材ならではの耐久性
羊毛は、入手可能な天然繊維の中でも特に耐久性に優れています。回転研磨で発生する熱や摩擦の下でも、繊維は形状とエッジを保ちます。同じ作業条件では、高品質なフェルトバフは布製研磨アタッチメントより大幅に長持ちします。
狭いスペースでの精密性
フェルトバフの小型形状により、大型のバフホイールでは届かない領域にアクセスできます。円錐形や弾丸形は、リングバンドの内側、爪留めの周囲、彫刻や刻印の細部の研磨に特に便利です。
フェルトバフの形状と用途
| 形状 | 適した用途 |
|---|---|
| 円筒形 | 平面、広い輪郭、内側の溝 |
| 円錐形 / テーパー | V溝、傾斜面、届きにくいくぼみ |
| 弾丸形 | 凹面、ボウル形状、丸みのある溝 |
| ホイール / ディスク | 平面および緩やかな曲面、エッジ研磨 |
| ボール / 球形 | リング内面、丸みのある空洞 |
適切な形状を選ぶことは、適切なコンパウンドを選ぶことと同じくらい重要です。最適な接触と効率的な材料除去を得るため、研磨する領域の形状にフェルトバフのプロファイルを合わせてください。
Dremelロータリーツールでフェルトバフを使用する方法
Dremelまたは互換ロータリーツールでフェルト研磨ホイールをセットアップして使用するには、以下の手順に従ってください。
ステップ1:材料を準備する
マンドレル、フェルト研磨ホイールまたはフェルトバフ、ワーク材料に適した研磨コンパウンド、互換コレット付きのDremelロータリーツールが必要です。
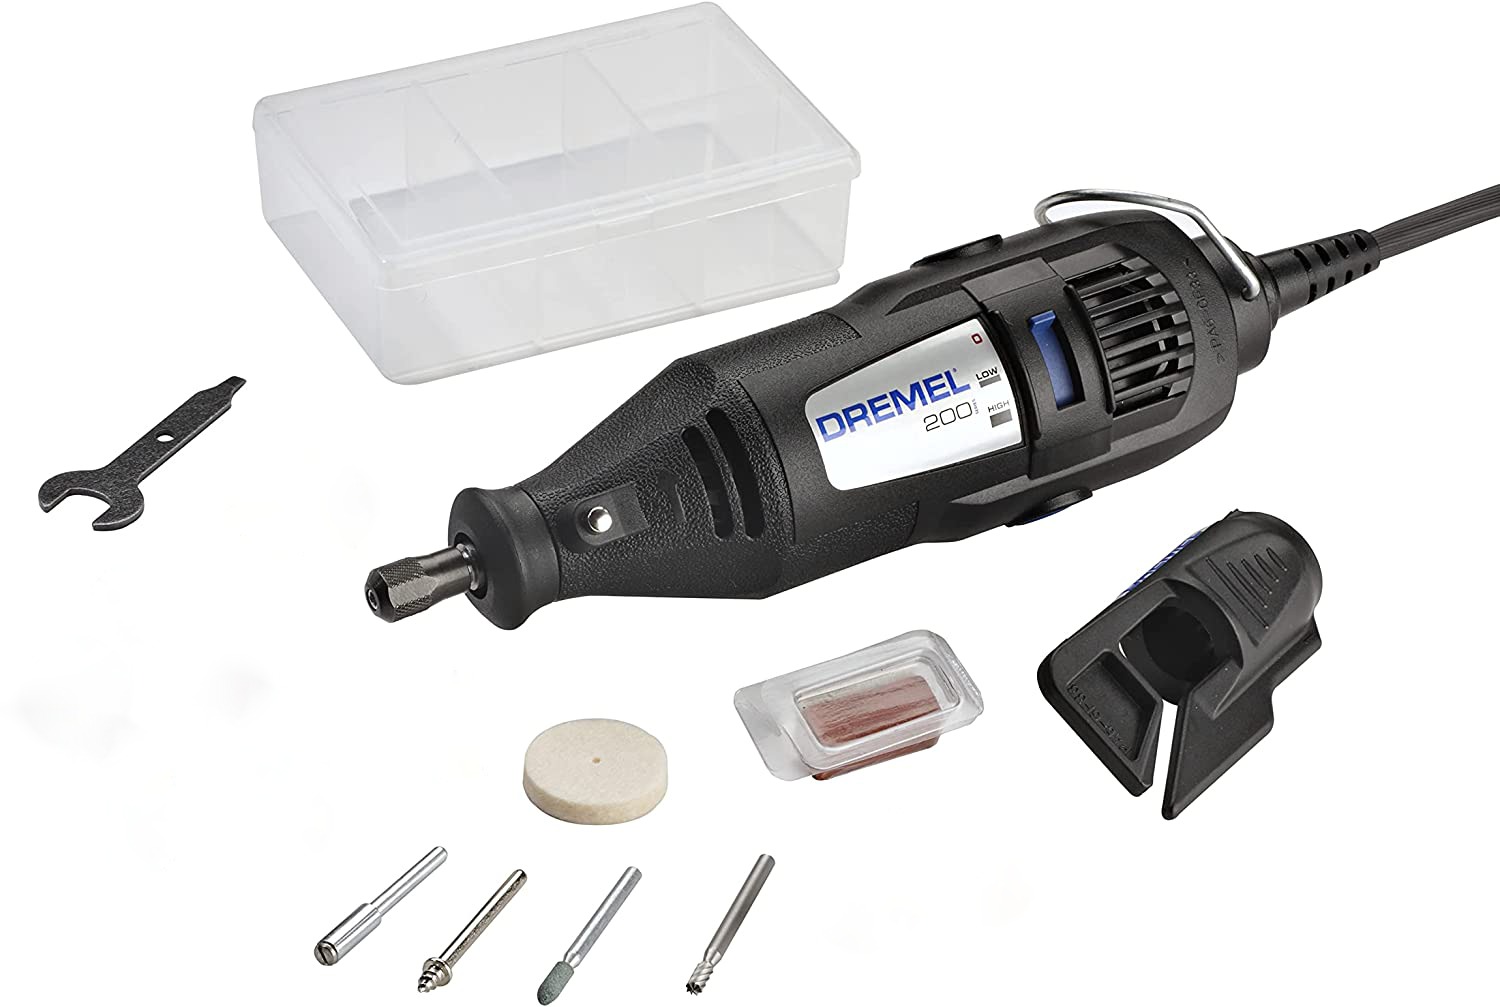
ステップ2:マンドレルにフェルトバフを取り付ける
ほとんどのフェルトホイールには、片面の中央にあらかじめ穴が開けられています。マンドレルねじを時計回りに回して、この穴にねじ込んでください。マンドレルの先端がフェルトバフの上面から突き出ていないことを確認します。露出したマンドレル先端は、研磨中にワークを傷つけるおそれがあります。
ステップ3:Dremelにアセンブリを取り付ける
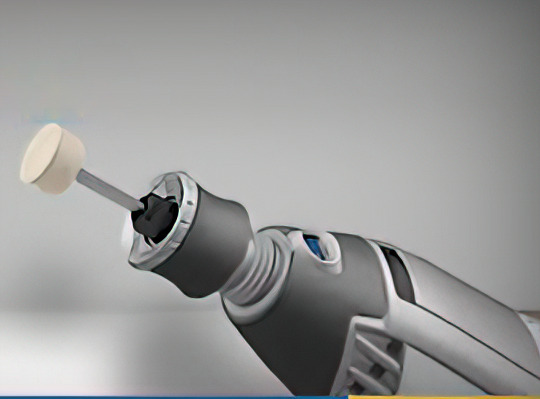
Dremelのコレットを開き、マンドレルシャンクを奥まで差し込みます。まず手で締め、その後、ロックボタンを押しながらレンチを使用してしっかり固定します。電源を入れる前にマンドレルを軽く引き、正しく装着されていることを確認してください。
ステップ4:研磨コンパウンドを塗布する
フェルトバフの表面に研磨コンパウンドを薄く直接塗布します。ワーク自体にコンパウンドを塗布することもできます。材料に推奨されるコンパウンドを使用してください。金にはルージュ、ステンレスにはホワイトダイヤモンド、混合金属には汎用コンパウンドが適しています。
ステップ5:研磨を開始する
Dremelを低速設定で起動します。フェルトバフをワークに軽く当て、回転に作業を任せてください。強く押し付けないでください。過度な圧力は発熱を引き起こし、表面を損傷したり、コンパウンドが早く焼き付いたりするおそれがあります。
ステップ6:速度と操作方法を調整する
材料に推奨される範囲まで、RPMを徐々に上げます。重なり合うパスでフェルトバフを表面上で安定して動かします。最良の結果を得るには、往復させず一方向に作業し、1か所に熱が蓄積しないようツールを動かし続けてください。
ステップ7:確認して繰り返す
最初のパスの後、表面をきれいに拭き、十分な照明の下で確認します。追加のコンパウンドを塗布し、希望する仕上がりになるまで研磨工程を繰り返します。より高い光沢を段階的に得るため、連続するパスでより細かいコンパウンドを使用できます。
推奨RPM設定
- 軟質金属(金、銀、銅): 5,000~10,000 RPM
- スチールおよびステンレススチール: 10,000~15,000 RPM
- プラスチックおよびレジン: 3,000~7,000 RPM — 溶融を避けるため低速を使用
- ガラスおよびポーセレン: 軽い圧力で8,000~12,000 RPM
常に範囲の下限から始め、必要に応じてのみ速度を上げてください。高いRPMが常に良い結果を意味するわけではありません。単純な速度よりも、操作性と安定性が重要です。
研磨コンパウンドの選択
選択するコンパウンドは、最終的な仕上がりの品質に影響します。一般的な選択肢は以下のとおりです:
- トリポリ:初期研磨や細かな傷の除去に使用する中切削コンパウンド
- レッドルージュ:金や軟質貴金属に適した細目仕上げ用コンパウンド
- ホワイトダイヤモンド:ステンレス、クローム、アルミニウムに適した汎用コンパウンド
- グリーンクロム酸化物:最高レベルの鏡面仕上げを得るための超細目コンパウンド
コンパウンドごとに別のフェルトバフを使用してください。同じバフでコンパウンドを混ぜると結果が不均一になり、表面に跡が残る可能性があります。
使用後のフェルトバフの保管方法
適切に保管することで、フェルトバフの寿命を延ばし、研磨セッション間の汚染を防止できます。
- 作業終了後、Dremel上でフェルトバフを30~60秒間自由に回転させます。これにより、繊維に残った余分なコンパウンドが振り落とされます。
- フェルトバフをマンドレルから取り外し、完全に自然乾燥させます。湿った状態で保管するとカビが発生し、材料を損なうおそれがあります。
- 各フェルトバフを、コンパウンドの種類ごとに分け、ラベル付きの袋または区画に保管します。これにより、異なる研磨粒度間の交差汚染を防げます。
- 直射日光と湿気を避け、涼しく乾燥した場所に保管します。
避けるべき一般的なミス
- 圧力をかけすぎる:コンパウンドと回転に研磨を任せてください。強く押し付けると効果が低下し、不要な発熱が生じます。
- 粒度を飛ばす:粗いコンパウンドから細かいコンパウンドへ順番に進めます。深い傷に対していきなり細目コンパウンドを使用すると、時間とコンパウンドを無駄にします。
- 1つのバフでコンパウンドを混ぜる:きれいで予測可能な結果を得るため、各フェルトバフは1種類のコンパウンド専用にします。
- 軟質材料で速く回しすぎる:プラスチックや軟質金属は熱による損傷を受けやすい材料です。RPMを適度に保ち、必要に応じて休止してください。
フェルトバフは、あらゆる研磨作業者のツールキットに備えておきたい、シンプルで効果的な器具です。精密な装飾部を扱う宝飾職人、補綴物を仕上げる歯科技工士、金具を修復するホビーユーザーなど、適切なフェルトバフとコンパウンドを組み合わせれば、プロ仕様の仕上げを実現できます。ジュエリー作業やロータリー仕上げに使用するその他のバー形状については、研磨・成形アクセサリーの全ラインアップをご覧ください。