
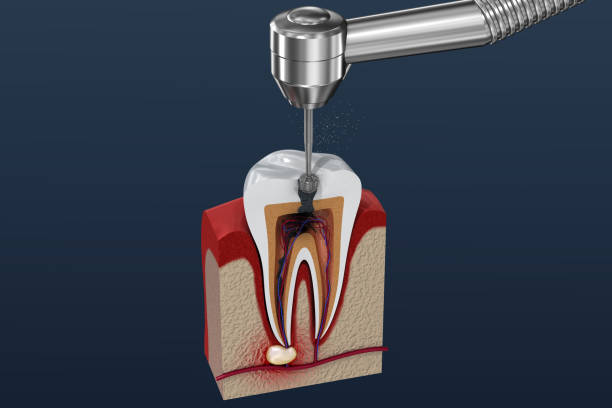
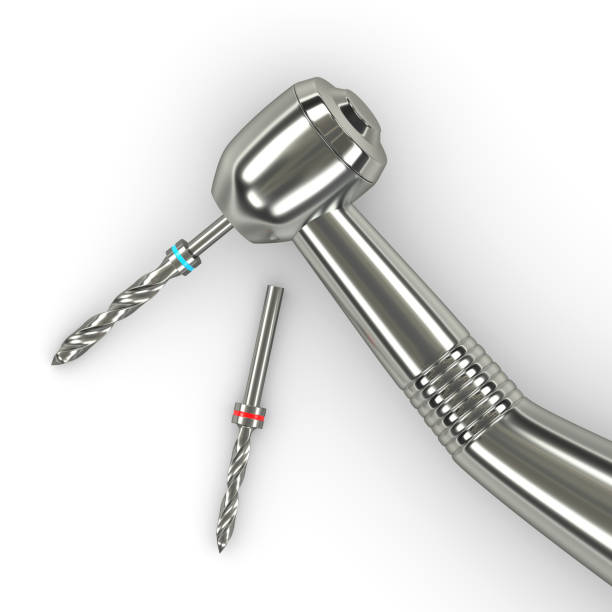
歯科用バーは、ハンドピースに装着して歯質の除去、修復物の形態調整、表面の精密な仕上げを可能にする小型の回転切削器具です。すべてのバーは、切削を行う作業部のヘッドと、ハンドピースに固定するシャンクの2つの部分で構成されています。回転を提供するのはハンドピースですが、どの材料を切削できるか、切削の強さ、残される表面仕上げの種類を決定するのはバーのヘッドです。
歯科用バーの主な2つの種類は、ダイヤモンドバーとタングステンカーバイドバーです。それぞれ製造方法、切削特性、臨床用途が異なります。これらの違いを理解することで、術者は各処置に適した器具を選択し、歯牙切削時の不要な工程を避けることができます。
ダイヤモンドバー
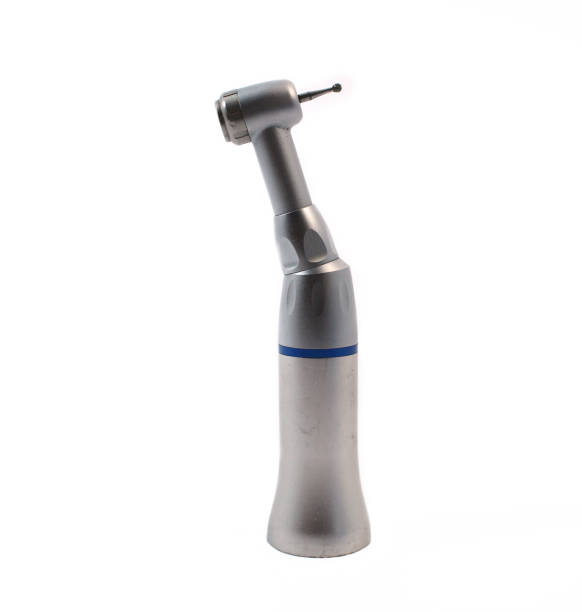
ダイヤモンドバーは、ステンレス鋼またはニッケルめっきの台金に、微細なダイヤモンド粒子を作業端へ結合したものです。これらのダイヤモンド粒子は、台金に取り付ける前に除染、消磁、球状化、精製の工程を経ます。その結果、エナメル質、ポーセレン、その他の硬質歯科材料を効率よく切削できる、優れた切れ味と耐摩耗性を備えた研磨面が形成されます。
ダイヤモンドバーの切削方法
材料を刃で切り取る器具とは異なり、ダイヤモンドバーは研削によって切削します。数千個の微細なダイヤモンド結晶が個々の切削点として作用し、1回転ごとに少量の材料を除去します。この研削作用によりやや粗い表面が形成されるため、接着には適していますが、滑らかなマージンが必要な場合は追加の仕上げ工程が必要になることがあります。
使用中、一部のダイヤモンド粒子はバー表面から徐々に脱落します。一般に、研磨コーティングのおよそ半分が摩耗すると、ダイヤモンドバーは寿命に達したと考えられます。この時点で切削効率は明らかに低下するため、術者は新しいバーに交換する必要があります。摩耗したダイヤモンドバーを使い続けると、術者はより強い圧力をかけることになり、過剰な熱が発生して歯髄損傷のリスクが高まります。
ダイヤモンドバーの主な用途
- エナメル質および象牙質のクラウン・ブリッジ形成
- セメンテーション後のポーセレンの調整および形態修正
- 全面被覆修復物のための歯質の大量削除
- メタルボンドクラウンを通過する歯内療法用アクセス形成
- 接着処置前の表面粗造化
ダイヤモンドバーは、高速ハンドピース用のFG(フリクショングリップ)シャンクと、技工用のHPシャンクで製造されています。FGタイプは臨床で圧倒的に一般的であり、HPダイヤモンドバーは口腔外でポーセレン、ジルコニア、その他のセラミック材料を調整する際にベンチ上で使用されます。
タングステンカーバイドバー
タングステンカーバイドバーは、タングステンカーバイド粉末とコバルト粉末を高温・真空下で焼結し、その後、大型のダイヤモンド研削ホイールでヘッドを成形・仕上げて製造されます。完成したヘッドをスチールシャンクに溶接することで、精密に加工されたフルートまたは刃を備えた一体型器具となります。
カーバイドバーの切削方法
カーバイドバーは研磨粒子ではなく、明確な刃で切削します。各フルートが小さなノミのように作用し、制御された切りくずとして材料を剥離します。この刃による切削作用はダイヤモンド研削より滑らかな表面を残すため、修復物の適合性にマージンの滑らかさが直接影響する最終的な歯牙形成工程では、カーバイドバーが好まれることが多くあります。
カーバイドバーはより滑らかな形成面を作るため、より正確な印象採得と、辺縁適合性に優れたオールセラミック修復物に貢献します。また、健全歯質の保存が重視される低侵襲歯牙形成の要件にも適合します。カーバイドバーが残す滑らかな壁面により追加の仕上げが少なくて済み、臨床時間の短縮につながります。
カーバイドバーの主な用途
- ダイヤモンドによる初期削合後の形成マージンの仕上げおよび精密調整
- 保持溝、バレルホール、ダブテールスロットの形成
- 周囲の歯質を損傷せずに古いアマルガム修復物を除去
- アクリル製テンポラリーおよびプロビジョナルクラウンのトリミング・調整
- 修復物装着前の窩洞底の平坦化
カーバイドバーにはFGおよびRA(ライトアングル)シャンクの両方があります。FGカーバイドバーは高速ハンドピースに適合し、RAカーバイドバーは、う蝕除去や低RPMでの仕上げ作業に一般的に使用される低速コントラアングルハンドピース用に設計されています。
ダイヤモンドとカーバイドの比較
| 特長 | ダイヤモンドバー | タングステンカーバイドバー |
|---|---|---|
| 切削機構 | 研削作用 | 刃/フルート切削 |
| 表面仕上げ | 粗い(接着に適する) | 滑らか(マージンに適する) |
| 適する用途 | 大量削除、エナメル質切削 | 仕上げ、精密作業 |
| 摩耗パターン | ダイヤモンド粒子が時間とともに脱落 | 刃が徐々に鈍化 |
| 適合材料 | エナメル質、ポーセレン、セラミックス | 象牙質、アクリル、アマルガム、コンポジット |
| 一般的な使用寿命 | 1回使用から3-5回使用 | 適切な管理で5-10回以上使用 |
多くの処置では、両タイプを順番に使用すると効果的です。初期削合にはダイヤモンドバーを使用し、その後カーバイドバーでマージンの微調整と仕上げを行います。この2段階の方法はクラウン・ブリッジ形成の標準的な手順であり、速度と表面品質の最適な組み合わせを実現します。
粒度のカラーコードを理解する
ダイヤモンドバーとカーバイドバーは、粒度または刃数を示すカラーコード帯をシャンクに使用しています。このシステムを覚えておけば、包装を確認しなくてもバーを一目で識別できます。最も強い切削力から最も細かい粒度までの標準的な色の順序を以下に示します。
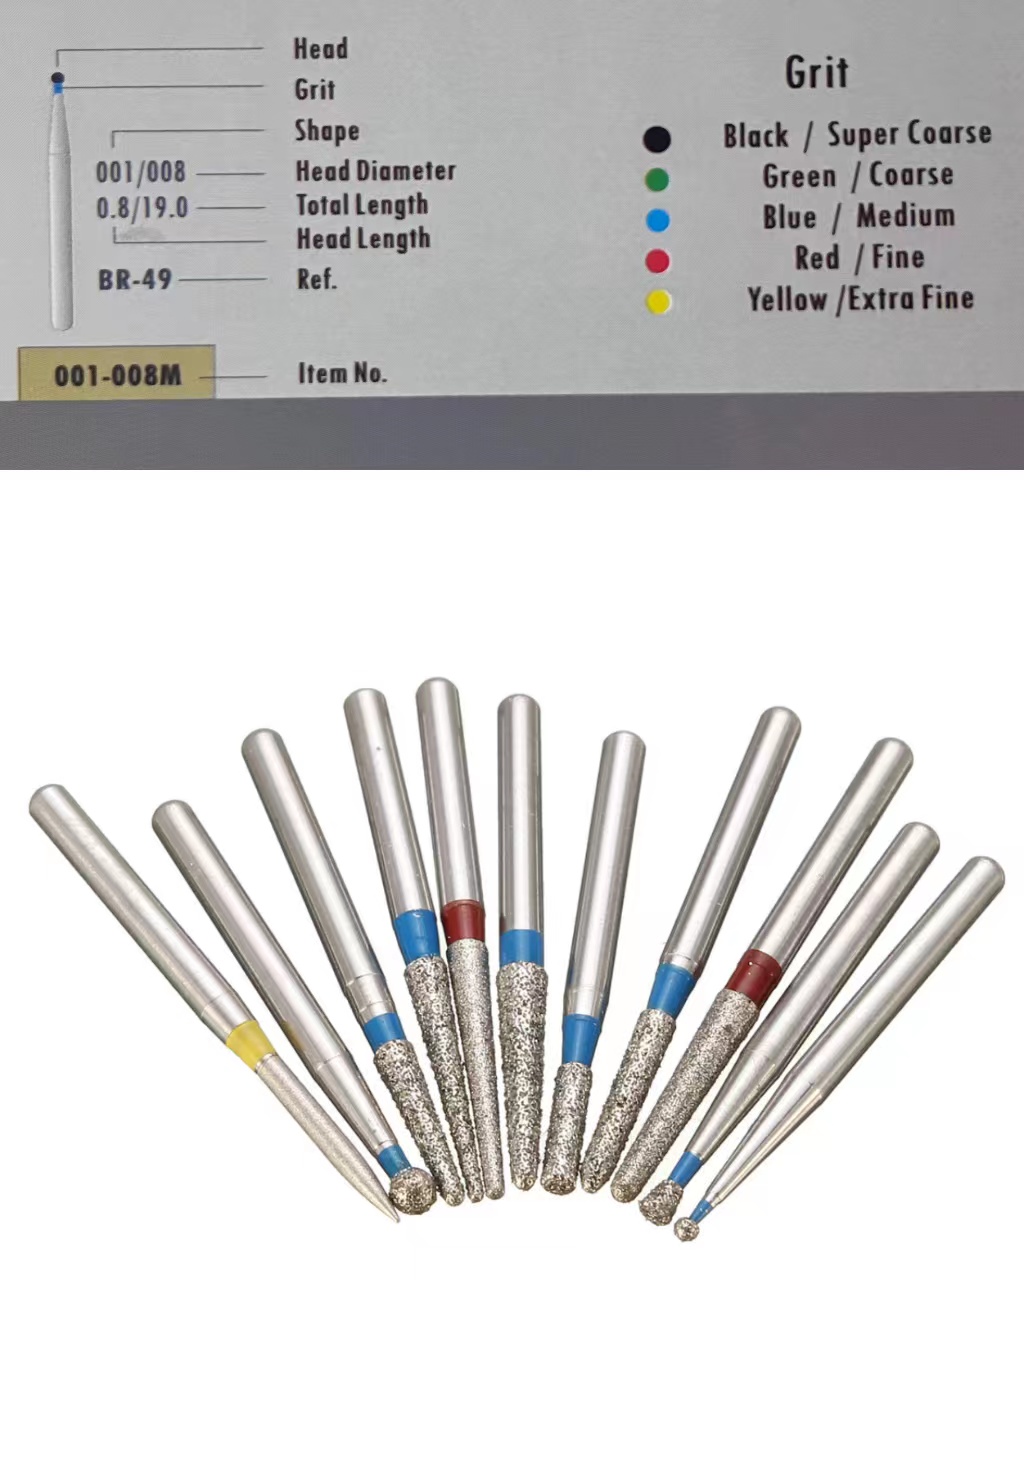
| カラー帯 | 粒度レベル | ダイヤモンド粒子サイズ | カーバイド刃数 | ISOコード |
|---|---|---|---|---|
| ブラック | 極粗目 | 約150 microns | 最大8枚刃 | SC |
| グリーン | 粗目 | 約125 microns | 最大8枚刃 | C |
| ブルー | 標準/中目 | 約105 microns | 最大8枚刃 | 文字なし/M |
| レッド | 細目 | 約45 microns | 10-14枚刃 | F |
| イエロー | 超細目 | 約25 microns | 16-20枚刃 | EF/XF |
粒度の選択が臨床結果に与える影響
粗い粒度(ブラックおよびグリーンのカラー帯)は材料を素早く除去しますが、粗い表面を残します。仕上げ品質より速度が重視される初期削合に適しています。標準粒度(ブルーのカラー帯)は日常的な形成作業の大部分に対応し、切削速度と表面品質のバランスに優れています。
細目および超細目(レッドとイエローのカラー帯)はゆっくり切削しますが、非常に滑らかな表面を形成します。レッド帯の仕上げバーは最終的なマージン形成に日常的に使用され、イエロー帯のバーは、その後の研磨が最小限または不要となるほど滑らかな表面を作ります。形成の各段階で適切な粒度を選ぶことは、最終修復物の適合性と耐用期間に直接影響します。
代表的なヘッド形状と用途
歯科用バーには数十種類のヘッド形状があり、それぞれ特定のアクセス要件や形成形態に合わせて設計されています。形状とISO番号の分類については、歯科用バーの種類ガイドをご覧ください。特に使用頻度の高い形状には次のものがあります。
- ラウンド(RA 1-8) — う蝕除去、アクセス開口、保持ピンホール。ラウンドバーは、すべての歯学生が最初に学ぶ形状の一つであり、一般診療で毎日使用される主要器具です。
- ペア(329, 330, 331) — 窩洞形成、特にClass IおよびClass II修復。330カーバイドバーは、保存修復で最も一般的に使用される形状の一つです。
- テーパーフィッシャー(169, 170, 171) — 適切な着脱方向を確保するための明確なテーパー角を備えたクラウン形成。バーのヘッドに組み込まれたテーパー角が、全面被覆修復物に適した形成壁の正しい収束を助けます。
- フラットエンドシリンダー(556, 557) — ショルダー形成および平坦な窩洞底。鋭く明確な内部線角を形成します。
- フレーム — 歯肉縁下マージンの仕上げおよび隣接面の形態修正。細く尖った形状により、歯間の狭い空間へアクセスできます。
- フットボール/エッグ — 咬合面の形態修正および舌側凹面の形成。丸みを帯びた形状は、コンポジットまたはアマルガム修復物に滑らかで解剖学的な形態を作るのに適しています。
各処置に適したバーの選択
患者ごとに解剖学的形態、歯の位置、修復要件が異なるため、すべての症例に適した単一のバーはありません。ただし、いくつかの一般原則があります。
- 目的を達成できる範囲で、最も切削力の弱いバーから始める。 過剰な削合は健全歯質を無駄にし、元に戻すことができません。
- バー交換は可能な限り少なくする。 ハンドピースの交換はそれぞれ時間を要し、ワークフローを中断します。事前にバーの使用順序を計画すると、不要な交換を減らせます。
- 切削する材料にバーを合わせる。 エナメル質とポーセレンにはダイヤモンドバー、象牙質、アクリル、金属にはカーバイドバーが適しています。
- 必要と思うより細かい粒度で仕上げる。 滑らかな形成マージンは、適合性の高い修復物と、患者にとってより快適な結果に直結します。
- ハンドピースの回転速度を考慮する。 ダイヤモンドバーと組み合わせた高速ハンドピースは大量削除に適し、カーバイドバーを装着した低速ハンドピースは、仕上げやう蝕除去時の触覚フィードバックに優れています。
メンテナンスと耐用期間
適切な管理によりバーの寿命を延ばし、切削性能を維持できます。使用後は毎回、破片を除去するために洗浄し、摩耗や損傷を点検し、メーカーの手順に従って滅菌してください。ダイヤモンドバーは、粒子間に入り込んだ材料を除去するため、超音波洗浄が有効です。詳しい洗浄方法は、ダイヤモンドバーの洗浄ガイドで全工程を説明しています。
カーバイドバーは、拡大下で刃の欠けや曲がりを確認してください。刃が損傷したバーは不均一に切削し、粗く予測できない表面を残します。摩耗したバーを速やかに交換する方が、適合の悪い修復物を作り直すより常に低コストです。
バーをラベル付きのバーラックまたはスタンドで整理することも、耐用期間の延長に役立ちます。引き出しの中でバー同士が接触すると、ハンドピースに装着する前から互いの切削縁が欠け、性能が低下することがあります。整理された保管システムにより、適切なバーをすばやく見つけ、偶発的な損傷を減らし、在庫管理を簡単に行えます。