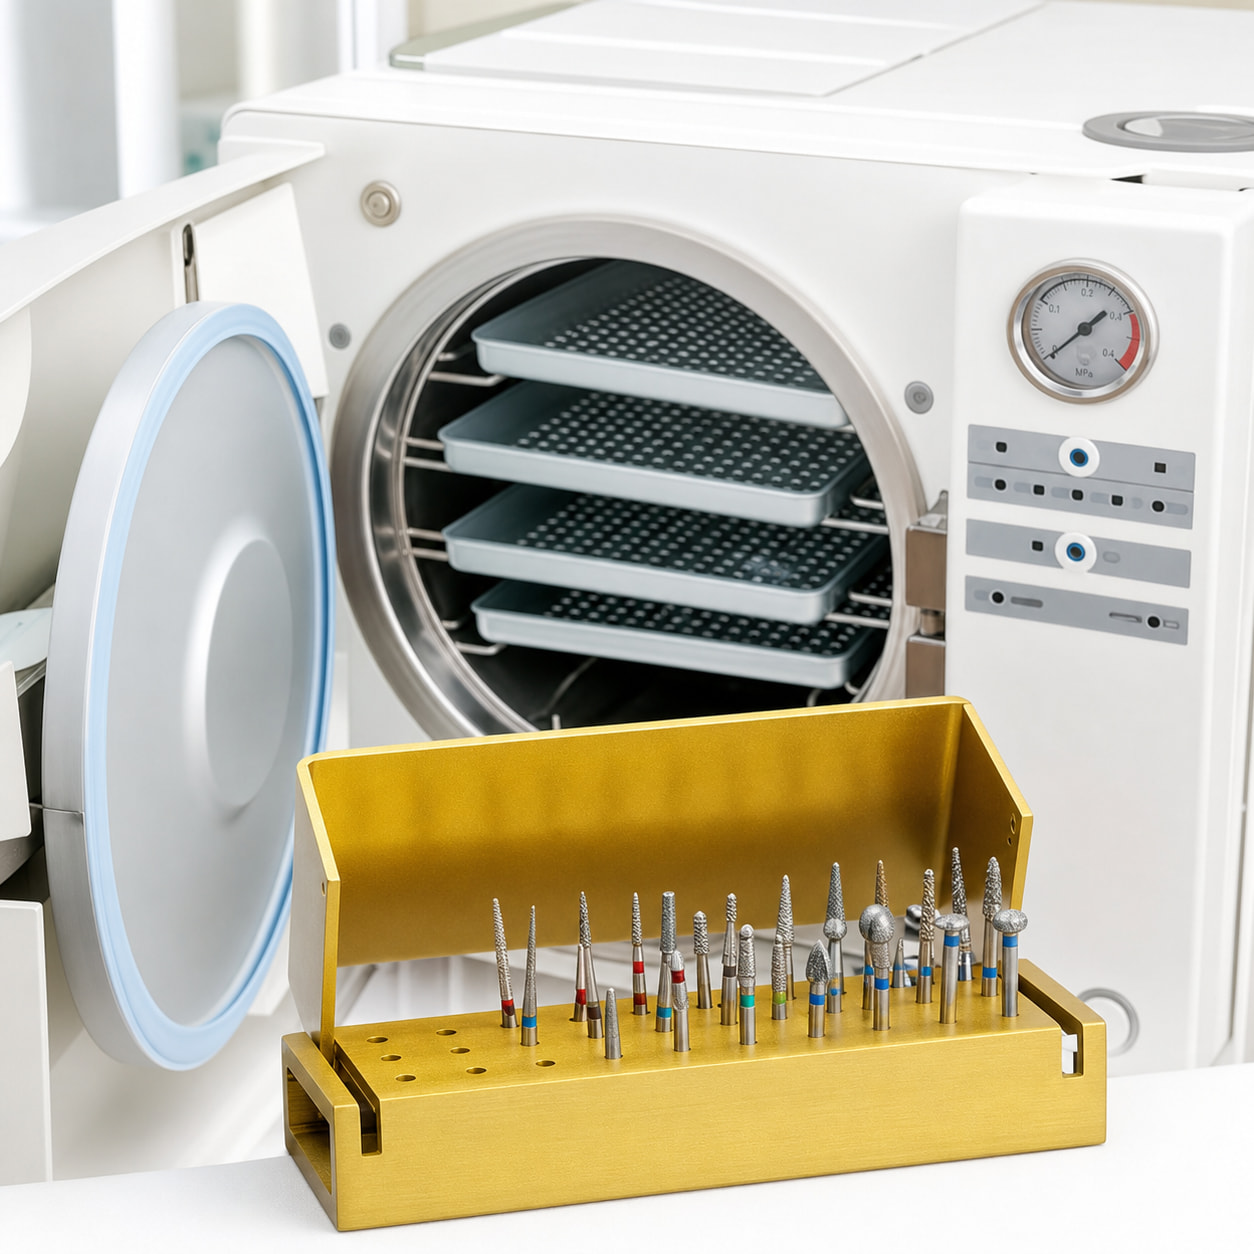
Alıcılar toplu siparişten önce aynı soruyu sorar: Bu frezler bir yıl boyunca her gün yeniden işlendikten sonra hâlâ kesmeye devam eder mi? Bir tungsten karbür frezi bozan unsur nadiren buhardır. Tungsten karbür kimyasal olarak stabildir ve sterilizatör sıcaklıklarında sertliğini korur; bu nedenle hazneye giren kesici kenar, çıktığında da aynı sertliktedir. İlk bozulan, karbürün çevresindeki parçalardır: başın şaftla birleştiği ek yeri, şaft çeliği ve sterilizatörünüzün içindeki su ve kurutma koşulları.
Teklifleri karşılaştırırken bu ayrım önemlidir. İki frez ürün fotoğrafında aynı görünebilir, ancak her aletin yeniden işlendiği bir klinikte bir yıl sonra çok farklı davranabilir. Aşağıda bir döngünün frez yapısına ne yaptığı, hangi yapıların buna dayandığı ve sterilize edilebilir tungsten karbür frezlerden bir koli sipariş etmeden önce tedarikçiye neler sormanız gerektiği açıklanmaktadır.
Sterilizasyon döngüsü gerçekte ne yapar?
Buhar döngüsü frezi ısı, basınç ve doymuş neme maruz bırakır; ardından yükteki tüm suyu uzaklaştırabilecek veya uzaklaştıramayabilecek bir kurutma aşaması gelir. Karbür bundan etkilenmez. Karbür grenlerini bir arada tutan kobalt bağlayıcı ve şaftın paslanmaz çeliği reaksiyon veren parçalardır.
Uygulamada üç arıza biçimi görülür:
- Baş-şaft ek yerinde korozyon. Çoğu FG ve RA tungsten karbür frez, çelik bir şaft üzerine lehimlenmiş karbür baştan oluşur. Özellikle sterilizatörünüz sert veya klorür oranı yüksek musluk suyuyla çalışıyorsa, bu birleşim yerinde kalan su lehime saldırır. Baş, bıçaklar aşınmadan çok önce gevşer.
- Şaftta lekelenme ve pas. Düşük kaliteli veya yüzeyi kötü işlenmiş bir şaft, tekrarlanan ıslak döngülerden sonra paslanır; bir aletteki pas, aynı blok veya kaseti paylaşan diğer aletlere yayılır.
- Kalıntıların kanallara pişerek yapışması. Döngüden önce frez üzerinde kalan protein, kompozit ve siman ısıyla sertleşir ve orada kalır. Frez körelmiş değildir; kanalları dolmuştur, ancak klinikte tam olarak körelmiş bir frez gibi davranır.
Bunların hiçbiri karbürün kesici kenarını kaybetmesi değildir. Bıçak aşınması; mine, zirkonya ve alaşımla temasın yanı sıra yanal yük ve malzemeye uygun olmayan hız nedeniyle kesim sırasında oluşur.
Yapı: Bir frezin tekrarlanan döngülere dayanmasını sağlayan nedir?
Başın nasıl bağlandığını, başka herhangi bir şeyi sormadan önce öğrenin. Çelik şaft üzerindeki tungsten karbür frezler için lehimli yapı standarttır ve bunda bir sorun yoktur. İyi işlenmiş bir şaft üzerindeki temiz bir lehim, yıllarca yeniden işlenebilir. Akı kalıntısı görülen veya boyun kısmında boşluk bulunan kötü bir lehim, suyun içeri girdiği noktadır.
| Yapı | Döngünün ilk saldırdığı bölge | Uygun olduğu yer |
|---|---|---|
| Paslanmaz çelik şaft üzerine lehimlenmiş karbür baş | Boyundaki lehim birleşimi | FG ve RA klinik kesimleri, cerrahi frezler |
| Tek parça karbür blok | Yalnızca yüzey lekelenmesi; korozyona uğrayacak birleşim yoktur | Laboratuvar şekillendirme ve yüksek yanal yük gerektiren işler |
| Kaplamalı karbür | Kanat kenarlarında kaplama aşınması | Bitirme işleri, hızlı görsel ayırma |
Şaft yüzeyi kontrol edilmesi gereken ikinci noktadır. Bir numunenin boyun kısmında tırnağınızı gezdirin: cilalı ve homojen bir şaft kurutma aşamasında suyu uzaklaştırırken, pürüzlü veya mat bir şaft suyu tutar. Bu tek fark, bir ay içinde dayanan ve lekelenen frez arasındaki farkın çoğunu açıklar.
Kaplamalar ve gerçek kullanım amaçları
Altın ve titanyum renkli kaplamalar dayanıklılık özellikleri olarak satılır. Bunları kesim ve tanımlama özellikleri olarak değerlendirin. Kaplama, bıçağın malzemeye temas biçimini değiştirir ve ekibin yüklü bir blokta bitirme frezini kesici frezden hızlıca ayırt etmesini sağlar; ancak lehim birleşimini sızdırmaz hâle getirmez. Çalışan kenarlarda aşındığında işi alttaki alt tabaka yapar. Şekillendirme ve bitirme tungsten karbür frezleri satın alırken bıçak sayısına ve şekle göre seçim yapın; yeniden işleme dayanıklılığını ise şaft ve birleşim üzerinden değerlendirin.
Şaft tipi tabloyu değiştirir
FG frezler kısadır, bloklarda bulunur ve klinik döngünün tamamından haftada birkaç kez geçer; bu nedenle kullanım ömürlerinde birleşim kalitesi belirleyicidir. RA frezler aynı döngüde bulunur, ancak boyun kısmında daha fazla kaldıraç etkisi vardır. Laboratuvar piyasemeni için kullanılan HP frezler, buna laboratuvar piyasemeni için karbür frezler de dahildir, genellikle tam sterilizasyon döngüsünden ziyade temizleme görür; bu nedenle sınırları korozyondan çok akrilik, alaşım ve alçı nedeniyle oluşan bıçak aşınmasıyla belirlenir. Bir sipariş farklı şaft tiplerini içeriyorsa dayanıklılık sorusunu da aynı şekilde ayırın: klinik şaftlar korozyona, laboratuvar şaftları ise kesim performansının korunmasına göre değerlendirilir. Tüm ürün yelpazesi dental frez toptan satış merkezinde yer alır.
Saklama ve kurutma sonucun çoğunu belirler
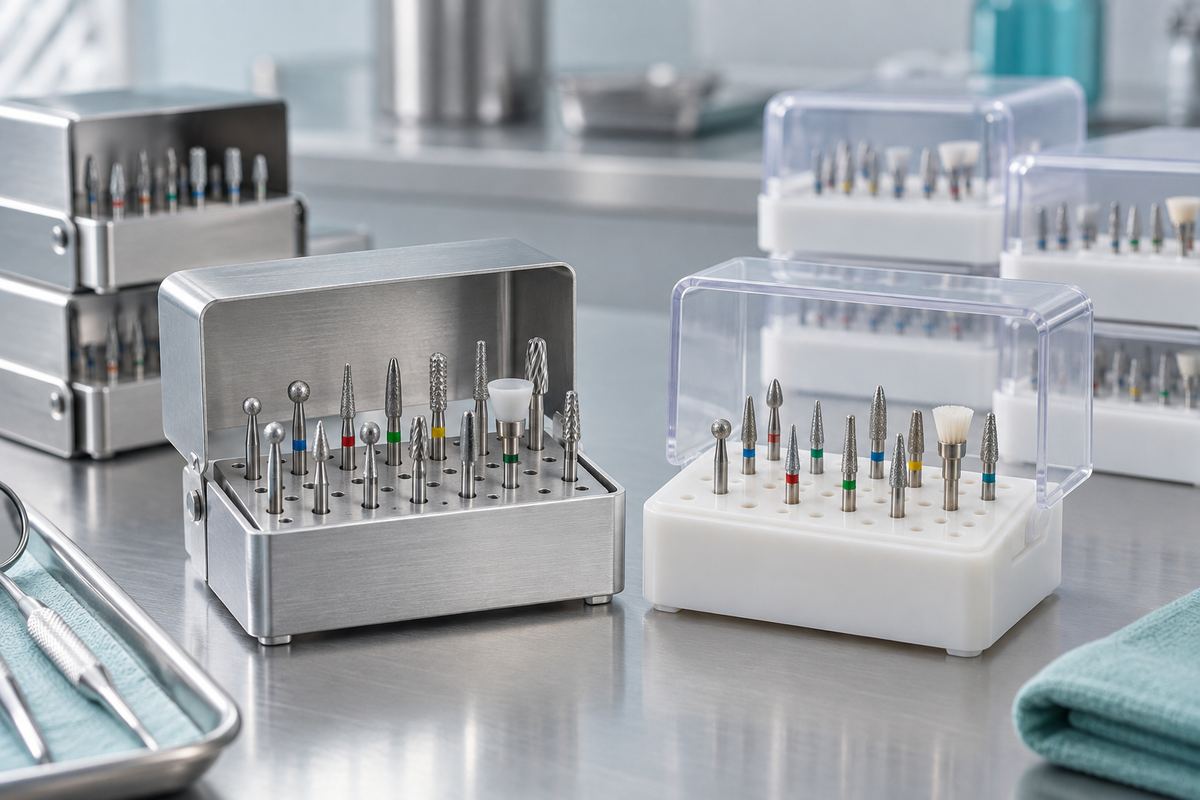
Yoğun bir klinikte frez kayıplarının çoğu döngü sırasında değil, döngüden sonra gerçekleşir. Hâlâ ıslakken kapalı bir kasette bırakılan frezler boyun kısmından korozyona uğrar; tepsiye gevşek şekilde atılan frezler ise birbirlerinin bıçaklarını kırar. BB201, BB202 ve BB212 gibi sterilize edilebilir frez blokları her frezi dik ve ayrı tutarak suyun süzülmesini ve kurutma aşamasının boyun kısmına ulaşmasını sağlar; alüminyum ve plastik gövdelerin her ikisi de döngüye dayanır. Bloğu, sahip olduğunuz en büyük başlarla her deliği doldurmak yerine frezler arasında boşluk kalacak şekilde yükleyin.
Toplu siparişten önce neler sorulmalı?
- Baş lehimli mi yoksa yekpare mi ve tedarikçi boyun kısmının yakından çekilmiş bir fotoğrafını gönderebilir mi?
- Şaft çeliği nedir ve yüzeyi nasıl işlenmiştir?
- Ürün CE işaretli mi ve ISO 13485 fabrikasında mı üretiliyor?
- Taahhütte bulunmadan önce kendi sterilizatörünüzde test edebilmeniz için benzer görünümlü bir ürün değil, tam SKU'nun numunesini gönderecekler mi?
- İkinci kolinin de ilki gibi kesim yapmasını sağlayacak parti bazında tutarlılık belgeleniyor mu?
- Klinik ve laboratuvarınız siparişleri sizin aracılığınızla veriyorsa aynı şekli FG, RA ve HP olarak tedarik edebilirler mi?
BurDental 2008 yılında kurulmuştur ve karbür ürün grubunu kendi ISO 13485 fabrikasında üretir; ürünler CE işaretlidir ve kliniklere, laboratuvarlara ve bayilere doğrudan fabrikadan satılır. Koli taahhüdünden önce numune siparişleri kabul edilir ve teklifler WhatsApp +86 186 8057 1046 üzerinden gönderilir.
Sık sorulan sorular
Tungsten karbür frezler otoklavlanabilir mi?
Evet. Tungsten karbür, standart buhar döngüleri boyunca sertliğini korur ve sterilize edilebilir tungsten karbür frezler tekrarlanan yeniden işleme için üretilir. Döngüden önce artıkları temizleyin; çünkü ısı kalıntıları kalıcı olarak sabitler.
Bir tungsten karbür frez kaç kez sterilize edilebilir?
Sabit bir sayı yoktur. Kontrol ve performansa göre değiştirin: artık kesmeyen bıçaklar, yalpalayan bir baş veya boyunda görülen korozyon değişim gerektirir. Yazılı yeniden işleme politikanız üst sınırı belirler.
Otoklavlama tungsten karbür frezleri köreltir mi?
Hayır. Körelme; kesimden, yanal yükten ve malzemeye uygun olmayan hızda çalıştırmadan kaynaklanır. Sterilizatörden çıkar çıkmaz kötü kesen bir frez genellikle pişmiş kalıntılarla tıkanmış veya zaten aşınmıştır.
Kaplamalı tungsten karbür frezler tekrarlanan sterilizasyon için daha mı iyidir?
Doğası gereği değil. Kaplamalar kesim davranışını ve ayırmayı etkiler; lehim birleşimindeki korozyon direncini değil. Otoklav dayanıklılığını şaft yüzeyi ve birleşim kalitesine göre değerlendirin.
Tek kullanımlık frezler yeniden işlenmeli mi?
Hayır. Üreticisi tarafından tek hastada kullanım olarak işaretlenen bir frez, yeniden işleme için doğrulanmamıştır ve yeniden kullanılması kullanım talimatlarının dışına çıkmanıza neden olur. Rutin işler için yeniden kullanılabilir stok bulundurun ve tek kullanımlık ürünleri ayrı sipariş edin.
Yeniden işleme için satın alma, temizlikten çok bir yapı sorusudur. Birleşimi, şaftı ve saklama koşullarını belirtin; ardından koli gelmeden önce bir kutuyu kendi sterilizatörünüzde test edin.