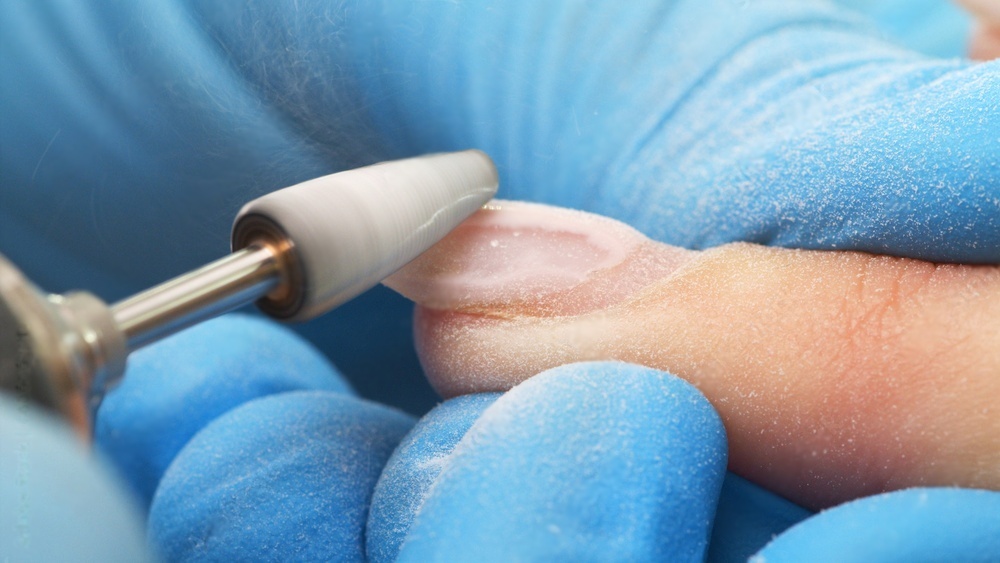
Akrilik tırnakları çıkarmak için en iyi frez ucu hangisidir? Hızlı toplu uzaklaştırma için genellikle karbür veya seramik bir uç en iyisidir; ardından akrilik inceldikçe doğal tırnağı fazla törpülememek için daha ince bir uç kullanılmalıdır.
Akrilik tırnakları elektrikli törpüyle çıkarmak, bekletmeye kıyasla zaman kazandırır; ancak yanlış uç seçimi ısı hasarına, tırnak incelmesine veya ağrılı törpülemeye yol açabilir. Akrilik uzaklaştırma için doğru frez ucunu seçmek, vereceğiniz en önemli kararlardan biridir.
Bu rehber, akrilik tırnakları çıkarmak için en iyi frez uçlarını, doğru hız ve basınç ayarlarını ve alttaki doğal tırnağı koruyacak adım adım tekniği ele alır.
Akrilik Uzaklaştırmada Doğru Frez Ucu Neden Önemlidir?
Akrilik, doğal tırnak plağınızın doğrudan üzerinde bulunan sert ve bağlanmış bir malzemedir. Fazla agresif bir uç, siz fark etmeden her iki katmanı da kesebilir. Fazla ince bir uç ise ilerleme sağlamadan sürtünme ısısı oluşturur; bu da rahatsızlığa ve olası yanıklara neden olur. Amaç, doğal tırnağa en yakın ince akrilik katmanında duran, kontrollü ve etkili bir malzeme uzaklaştırmasıdır. Son kalıntı nazik bir el törpülemesi veya parlatmayla alınmalıdır.
Karbür Uçlar: Akrilik Uzaklaştırmada En İyi Seçim
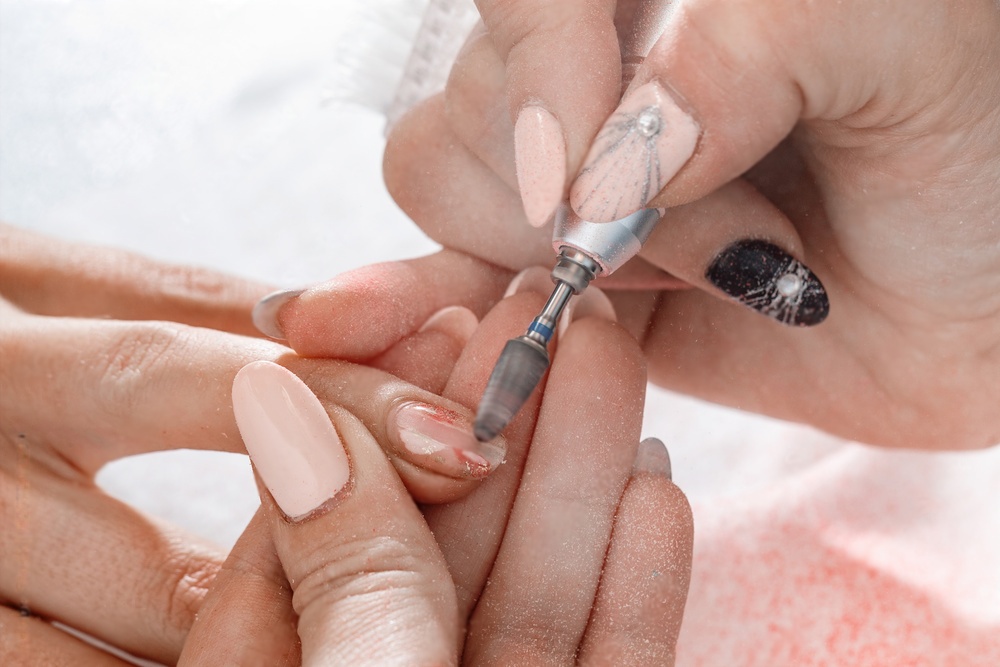
Karbür tırnak frez uçları, akrilik uzaklaştırmada sektör standardıdır ve deneyimli tırnak teknisyenlerinin çoğunun ilk tercihidir. Tungsten karbürden üretilen bu uçlar, akriliği toz haline getirmek yerine temiz şeritler halinde tıraşlayan işlenmiş kanallara (kesici kenarlara) sahiptir.
Akrilik İçin Önerilen Karbür Uç Özellikleri
| Özellik | Öneri |
|---|---|
| Kesim türü | Orta (2XC) veya Kalın (XC) çapraz kesim |
| Şekil | Silindir veya konik silindir |
| Baş boyutu | 3/32" şaft, orta boy baş |
| Hız | Toplu uzaklaştırma için 15,000 - 20,000 RPM |
| Yön | Baskın ele bağlı olarak ileri veya geri |
Karbür Uçlar Akriliği Nasıl Uzaklaştırır?
Kanallı tasarım, malzemeyi tozlaştırmak yerine talaşlar halinde kaldırır. Bu, abraziv kaplamalı uçlara kıyasla daha az ısı ve daha az toz oluşturur. İki yönlü (2XC) çapraz kesim karbür, her iki dönüş yönünde de çalışır; bu nedenle hem sağ hem de sol elini kullanan teknisyenler için pratiktir.
Profesyonel ipucu: Akriliğin büyük bölümünü (yaklaşık %80) almak için kalın bir karbür kullanın; ardından doğal tırnağa yaklaşmak için ince karbür veya zımpara bandına geçin. Kalın bir uçla doğal tırnağa kadar inmeye asla çalışmayın.
Güvenlik Uçları: Basınç Uygulamadan Hassasiyet
Bazen konik uçlar veya tırnak altı temizleme uçları olarak adlandırılan güvenlik uçları, tırnak yatağına kazara delinmeyi önleyen düz ve kesici olmayan bir uca sahiptir. Toplu akrilik uzaklaştırma için tasarlanmamışlardır; ancak uzaklaştırma sürecinde önemli bir rol üstlenirler.
Akrilik Uzaklaştırma Sırasında Güvenlik Ucu Ne Zaman Kullanılır?
- Kütikül bölgesi temizliği: Toplu akriliği uzaklaştırdıktan sonra kütikül ve yan duvarların çevresini düşük hızda (5,000-8,000 RPM) temizlemek için güvenlik ucu kullanın.
- Son katmanı inceltme: Yuvarlatılmış uç, doğal tırnağa yaklaştıkça oyma riskini azaltır.
- Yeni başlayanlar: Elektrikli törpü kullanımında yeniyseniz, güvenlik ucu basınç kontrolünü geliştirirken daha fazla tolerans sağlar.
Elmas Uçlar: Akriliklerde Dikkatli Kullanın
Elmas tırnak frez uçları, metal bir çekirdeğe bağlanmış elmas gren parçacıklarıyla kaplanır. Doğal tırnak hazırlığı ve kütikül çalışmasında mükemmel olsalar da akrilik uzaklaştırmada ilk tercih değildir.
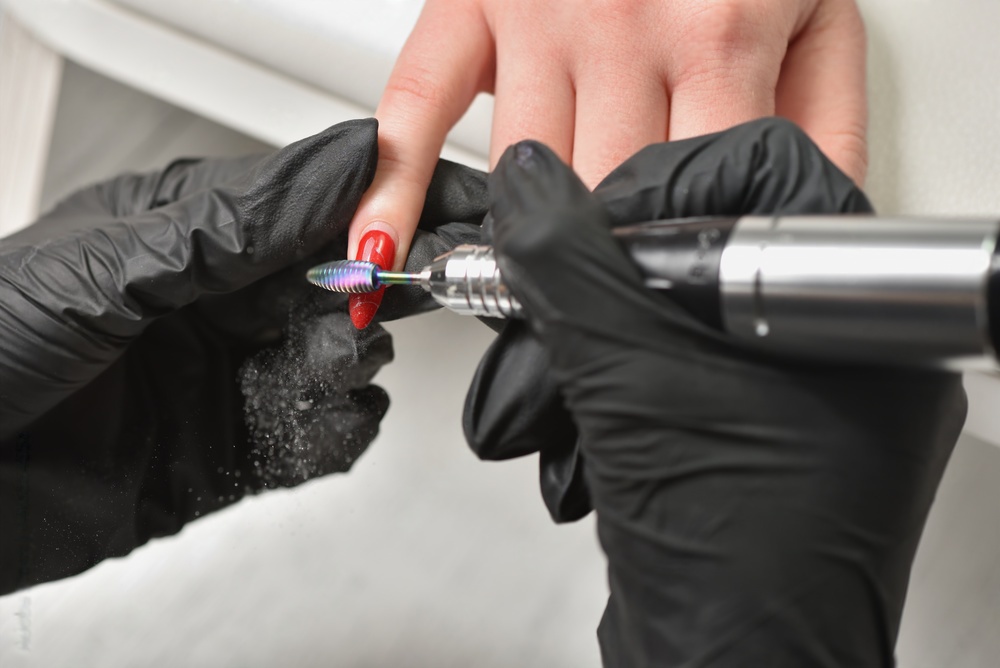
Akrilikte Elmas ve Karbür: Doğrudan Karşılaştırma
| Faktör | Karbür | Elmas |
|---|---|---|
| Uzaklaştırma hızı | Hızlı, temiz şeritler | Orta, abraziv taşlama |
| Isı oluşumu | Düşük | Daha yüksek |
| Toz oluşumu | Daha az (talaş) | Daha fazla (ince toz) |
| Doğal tırnak riski | Çapraz kesimle daha düşük | Basınç uygulanırsa daha yüksek |
| En uygun kullanım aşaması | Toplu uzaklaştırma | Yalnızca son düzeltme |
Akrilik üzerinde elmas uç kullanacaksanız orta gren seçin ve hızı 15,000 RPM altında tutun. Ucu sürekli hareket ettirin ve asla aşağı doğru bastırmayın. İşi abrazivin yapmasına izin verin.
Elektrikli Törpüyle Akrilik Uzaklaştırma: Adım Adım
- Tırnağı hazırlayın: Tırnak cilasını veya üst katmanı aseton ya da asetonsuz çıkarıcıyla alın. Bu, ucun tıkanmasını önler.
- Kalın karbür silindir ucu elektrikli törpünüze takın. Hızı 15,000-18,000 RPM olarak ayarlayın.
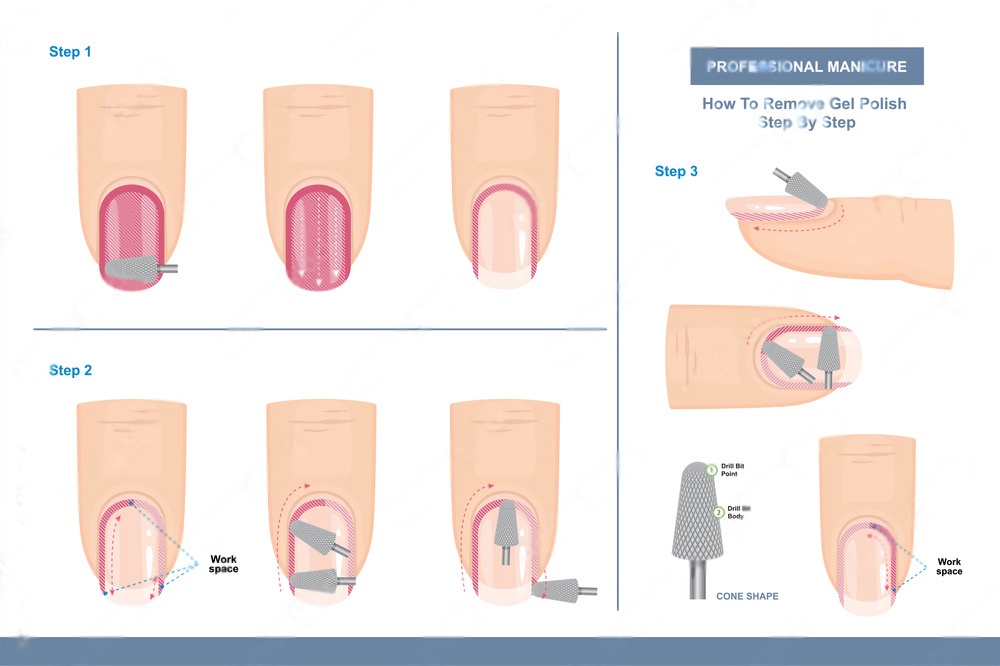
- Toplu akriliği uzaklaştırın: Törpüyü hafif bir açıyla tutun ve tırnak yüzeyi boyunca tek yönde hareket ettirin. Çok hafif basınç kullanın. Uç kazımamalı, yüzey üzerinde kaymalıdır.
- Renk değişiminde durun: Akriliği incelttikçe yüzey hafifçe yarı saydam hale gelir. Bu geçişi gördüğünüzde törpülemeyi durdurun. Doğal tırnağı koruyan ince bir akrilik katmanı kalmalıdır.
- İnce uca veya zımpara bandına (180 gren) geçin: Hızı 8,000-10,000 RPM seviyesine düşürün ve kalan akriliği nazikçe düzeltin.
- Parlatın ve nemlendirin: Doğal tırnağı düzeltmek için silikon polisaj ucu veya buffer kullanın, ardından kütikül yağı uygulayın.
Akrilik Tırnaklar Evde Nasıl Çıkarılır?
Herkesin evinde bir elektrikli törpü bulunmaz; bulunsa bile farklı bir yaklaşımın daha uygun olduğu durumlar vardır. Akrilik tırnakları kendiniz çıkarmak için en hızlıdan en nazik yönteme doğru sıralanmış üç kanıtlanmış yöntem aşağıdadır.
Yöntem 1: Elektrikli Törpüyle Uzaklaştırma (En Hızlı — 10-15 Dakika)
Elektrikli törpünüz varsa bu en hızlı yoldur. Yukarıda açıklanan adım adım süreci izleyin: toplu uzaklaştırma için 15,000-18,000 RPM hızda kalın karbürle başlayın, doğal tırnağa yaklaşırken 8,000-10,000 RPM hızda ince uca geçin ve ardından işlemi elle tamamlayın. Tekniğe alıştıktan sonra her el için toplam süre yaklaşık 5-8 dakikadır.
Yöntem 2: Asetonda Bekletme (Alet Gerekmez — 30-45 Dakika)
- Üst katmanı törpüleyin: Parlak üst katmanı çizmek için kalın bir tırnak törpüsü (100 gren) kullanın. Bu, asetonun daha hızlı nüfuz etmesini sağlar.
- Saf asetonda bekletin: Tırnaklarınızı kaplayacak kadar %100 asetonu sığ bir kaseye dökün. Parmak uçlarınızı 20-30 dakika boyunca batırın.
- Nazikçe kazıyın: Akrilik yumuşak ve jölemsi görünmelidir. Yumuşamış malzemeyi nazikçe kaldırıp kazımak için ahşap kütikül itici kullanın. Asla zorlamayın — direnç gösterirse 5 dakika daha bekletin.
- Parlatın ve nemlendirin: Kalıntıları 240 grenli bir buffer ile düzeltin, ardından bolca kütikül yağı uygulayın. Aseton tırnağı ve çevresindeki cildi kurutur; bu nedenle nemlendirme kritik önem taşır.
Yöntem 3: Aseton ve Folyo Sarma (Daha Az Dağınıklık — 25-40 Dakika)
Bu yöntem bekletme yöntemiyle aynı şekilde çalışır ancak daha az aseton kullanır. Üst tabakayı törpüleyin, bir pamuk parçasını saf asetona batırın, tırnağın üzerine yerleştirin ve her parmak ucunu alüminyum folyoyla sıkıca sarın. 20-25 dakika bekleyin; ardından tırnakları teker teker açın ve yumuşamış akriliği itin. Folyo, parmaklarınızdaki ısıyı hapseder ve açık bir kapta bekletmeye kıyasla çözünme sürecini hızlandırır.
Kendin Yap İşlemini Atlayıp Salona Gitmeniz Gereken Durumlar
Akrilikleriniz dolgu yapılmadan 6 haftadan uzun süredir duruyorsa, tırnağın altında yeşil renk değişikliği fark ederseniz (olası mantar enfeksiyonu) veya doğal tırnaklarınız hasarlı ya da çok inceyse bir uzmana başvurun. Eğitimli bir teknisyen, sorunu kötüleştirmeden problemli tırnakları çıkarabilir. Tırnak sağlığınız söz konusu olduğunda, 10-20 $ tutarındaki salon çıkarma ücreti buna değer.
Kaçınılması Gereken Yaygın Hatalar
- Frez ucunu tek bir noktada tutmak: Bu, ısı halkalarına neden olabilir ve müşteriyi yakabilir. Frez ucunu her zaman hareket ettirin.
- Fazla baskı uygulamak: Frezin kendi kendine kesmesine izin verin. Daha sert bastırmak çıkarma işlemini hızlandırmaz; yalnızca ısı üretir.
- Yanlış rpm: Kalın bir frez ucuyla çok hızlı çalışmak aşırı törpülemeye yol açar. Daha düşük hızla başlayın ve yalnızca gerektiğinde artırın.
- Son el törpüsü adımını atlamak: Doğal tırnak plağına zarar vermemek için son ince tabakayı her zaman elle törpüleyin.
- Aşınmış frez ucu kullanmak: Körelmiş tungsten karbür frezler kesmek için daha fazla baskı gerektirir ve bu da ısıyı artırır. Kanallar yuvarlak veya pürüzsüz görünmeye başladığında frezleri değiştirin.
Akrilik Frez Uçları Nasıl Temizlenir?
Akrilik kalıntısı hızla birikir. Ürün frez ucunun kanallarına dolduğunda kesim verimliliği düşer, frez daha fazla ısınır ve daha sert bastırmanız gerekir. Bu durum hem tırnağa hem de altındaki doğal plağa zarar verebilir. Düzenli temizlik, frezlerinizin yeni gibi çalışmasını sağlar ve kullanım ömürlerini önemli ölçüde uzatır.
Tungsten Karbür Frezlerin Temizlenmesi
- Frez ucu kuruyken gevşek akrilik parçalarını uzaklaştırmak için pirinç tel fırça kullanın. Fırçayı kanalların tersine değil, yönünde hareket ettirin.
- İnatçı akrilik kalıntılarını çözmek için frez ucunu 100% asetonda 5–10 dakika bekletin.
- Pirinç fırçayla tekrar ovalayın, ardından ılık akan su altında durulayın.
- Tüy bırakmayan bir bezle kurulayın ve saklamadan önce tamamen havada kurumasını bekleyin.
Çelik fırçalar kullanmayın; karbürü çizer ve kesici kenarlardaki aşınmayı hızlandırır.
Elmas Frezlerin Temizlenmesi
- Frezleri su ve birkaç damla enzimatik temizlik solüsyonu ile doldurulmuş bir ultrasonik temizleyiciye yerleştirin. Tam bir çevrim çalıştırın (genellikle 3–5 dakika).
- Ultrasonik temizleyiciniz yoksa enzimatik solüsyonda 10 dakika bekletin, ardından yumuşak bir fırçayla nazikçe ovalayın.
- Kullanmadan veya saklamadan önce iyice durulayın ve tamamen kurutun.
Elmas frezlerde aseton kullanmayın; elmas grenini yerinde tutan bağlayıcıyı bozabilir.
Salon Kullanımı İçin Sterilizasyon
Temizlik kalıntıları giderir; ancak sterilizasyon, salon ortamında yeniden kullanılabilir frezler için gereken ayrı bir adımdır. Cilt veya tırnak plağıyla temas eden tungsten karbür ve paslanmaz çelik frezler müşteriler arasında otoklavlanmalıdır. Uygun protokoller için bu döner aletler için sterilizasyon ve bakım rehberine başvurun.
Akrilik İçin Zımpara Bantları: Destekleyici Bir Rol
Zımpara bantları, yeniden kullanılabilir bir mandrelin üzerine takılan tek kullanımlık aşındırıcı kılıflardır. Kesmek yerine taşladıkları için daha fazla ısı üretir ve ilerleme daha yavaş olur; bu nedenle birincil akrilik çıkarma işlemi için ideal değildirler. Bununla birlikte çıkarma sürecinin son aşamalarında yararlı bir rol üstlenirler.
8,000-10,000 RPM hızda kullanılan 180 grenli bir zımpara bandı, tungsten karbür frez ağır işi tamamladıktan sonra son ince akrilik tabakasını inceltmek için etkilidir. Tek kullanımlık olmaları, çapraz kontaminasyonun endişe oluşturduğu salon ortamlarında zımpara bantlarını hijyenik bir seçenek haline getirir. Her müşteri için yeni bir bant kullanın ve işlemden sonra atın.
Akrilik Çıkarma Sırasında Isı Hasarı Nasıl Önlenir?
Isı, müşterilerin frezle yapılan akrilik çıkarma işlemleri sırasında en çok şikâyet ettiği konudur. Isının nereden kaynaklandığını anlamak, bunu önlemenize yardımcı olur.
Isı, frez ucu ile akrilik yüzey arasındaki sürtünmeden kaynaklanır. Üç faktör sürtünmeyi artırır: frezi tırnağa bastırmak, frezi aynı noktada çok uzun süre tutmak ve körelmiş veya tıkanmış bir frez kullanmak. Bu üçünü de kontrol ettiğinizde müşterileriniz çok az ısı hisseder veya hiç hissetmez.
- Frez ucunu hareket ettirin: Tırnak yüzeyinde düzgün, süpürme hareketleriyle ilerleyin. Her geçiş tırnağın tüm uzunluğunu kapsamalıdır.
- Sıfır baskı kullanın: Frezi akriliğin üzerine yerleştirin ve işi dönüş hareketine bırakın. El cihazının ağırlığı tek başına yeterli temas sağlar.
- Frezin durumunu kontrol edin: Her müşteriden önce tungsten karbür kanallarını inceleyin. Kesici kenarlar yuvarlak veya parlak görünüyorsa frez körelmiştir ve değiştirilmesi gerekir.
- Kısa aralıklarla çalışın: 3-5 saniye törpüleyin, ardından frezi kaldırıp tırnağın kısa süre soğumasını bekleyin. Bu, özellikle doğal tırnağa yaklaşırken önemlidir.
Akrilik Çıkarma İçin Önerilen Frez Ucu Kiti
Pratik bir akrilik çıkarma kurulumu üç frez ucundan oluşur:
- Toplu çıkarma için kalın çapraz kesimli tungsten karbür silindir frez
- Doğal tırnağa yaklaşırken kullanılmak üzere ince tungsten karbür frez veya 180 grenli zımpara bandı
- Son parlatma ve parlaklık için silikon polisaj ucu
Bu üç frezli sistem, doğal tırnağı her aşamada koruyarak tüm çıkarma sürecini baştan sona kapsar. Saygın bir üreticiden kaliteli frezler almak, daha hızlı işlem süreleri ve ısı veya tırnak hasarıyla ilgili daha az müşteri şikâyeti sayesinde kendini amorti eder.
Sıkça Sorulan Sorular
Akrilikleri çıkarmak için hangi gren tungsten karbür frez en iyisidir?
Orta kalınlıkta çapraz kesimli (2XC) tungsten karbür frez en çok yönlü seçenektir. Yeni başlayanların kontrolü kaybetmesine neden olacak kadar agresif olmadan akriliği verimli şekilde çıkarır. Kalın (XC) frezler daha hızlı çalışır ancak daha fazla deneyim gerektirir.
Akrilik tırnakları yalnızca zımpara bandıyla çıkarabilir miyim?
Teknik olarak evet; ancak işlem çok daha uzun sürer ve daha fazla ısı üretir. Zımpara bantları kesmek yerine aşındırır, bu nedenle akriliği yavaşça taşlar. Bunları toplu çıkarma için değil, son inceltme aşamasında kullanın.
Frezle çalışmayı ne zaman bırakacağımı nasıl anlarım?
Tırnakta hafif bir renk değişimi ve artan esneklik olup olmadığını gözlemleyin. Akrilik inceldikçe daha yarı saydam görünür. Tırnağı parmağınızla nazikçe esnetebildiğinizde frezi durdurun ve elle törpülemeye geçin.
Yeni başlayanlar tırnak frezlerini nasıl kullanmalı?
Güvenlik freziyle (pürüzsüz, kesmeyen uçlu model) başlayın ve elektrikli törpünüzü 5,000-8,000 RPM değerine ayarlayın. El cihazını kalem gibi tutun ve sıfır baskı uygulayın; frez dönerken yüzey üzerinde yalnızca dinlenmesine izin verin. Gerçek tırnaklarda çalışmadan önce yapay tırnak uçları üzerinde pratik yapın. Bir ucu çukur veya ince bölgeler oluşturmadan eşit şekilde törpüleyebildiğinizde doğal tırnaklara geçmeye hazırsınız. Kontrolünüz geliştikçe hızı kademeli olarak artırın; acele etmeye gerek yoktur. Deneyimli teknisyenlerin çoğu hassas detay çalışmalarını 10,000 RPM altında yapar.
Akrilik levha kesimi için en iyi frez ucu hangisidir?
Akrilik tırnaklar yerine akrilik levhaları (pleksiglas) kesmekten bahsediyorsanız tamamen farklı aletler gerekir. Akrilik levha kesimi için plastikler için tasarlanmış tungsten karbür düz kanallı veya spiral O-kanallı bir freze ucu kullanın. Tırnak frezleri çok küçüktür ve levha kesimine uygun şekilde şekillendirilmemiştir. RPM aralıkları, ilerleme hızları ve soğutma gereksinimleri tamamen farklı uygulamalardır.
Doğru frez ucunu seçmek, akrilik çıkarmayı hem teknisyen hem de müşteri için daha hızlı, güvenli ve konforlu hale getirir. Farklı frez ucu türlerinin karşılaştırması hakkında daha fazla bilgi için tırnak frez ucu türleri ve kullanım alanları rehberimize bakın. Elektrikli törpü kullanımında yeniyseniz, manikür için tırnak frez uçlarıyla ilgili kapsamlı rehberimiz teknik ve güvenlik temellerini ele alır.
Asetonsuz Bir Çıkarma İş Akışına mı İhtiyacınız Var?
Eksiksiz, adım adım bir yaklaşım için tam frez sırasını, RPM ipuçlarını ve işlem sonrası bakımı öğrenmek üzere Akrilik Tırnaklar Asetonsuz Nasıl Çıkarılır? başlıklı yazıyı okuyun.
SSS: Akrilik Çıkarma Frezleri
Tungsten karbür mü seramik mi? Her ikisi de iyi çalışabilir. Tungsten karbür genellikle hızlı kesim için tercih edilirken seramik, bazı kullanıcılar için daha pürüzsüz bir his ve daha düşük çalışma sıcaklığı sağlayabilir.
Isıdan nasıl kaçınılır? Frez ucunu hareket ettirin, baskıyı azaltın ve akriliğin çoğu çıkarılır çıkarılmaz daha ince bir frez ucuna geçin.