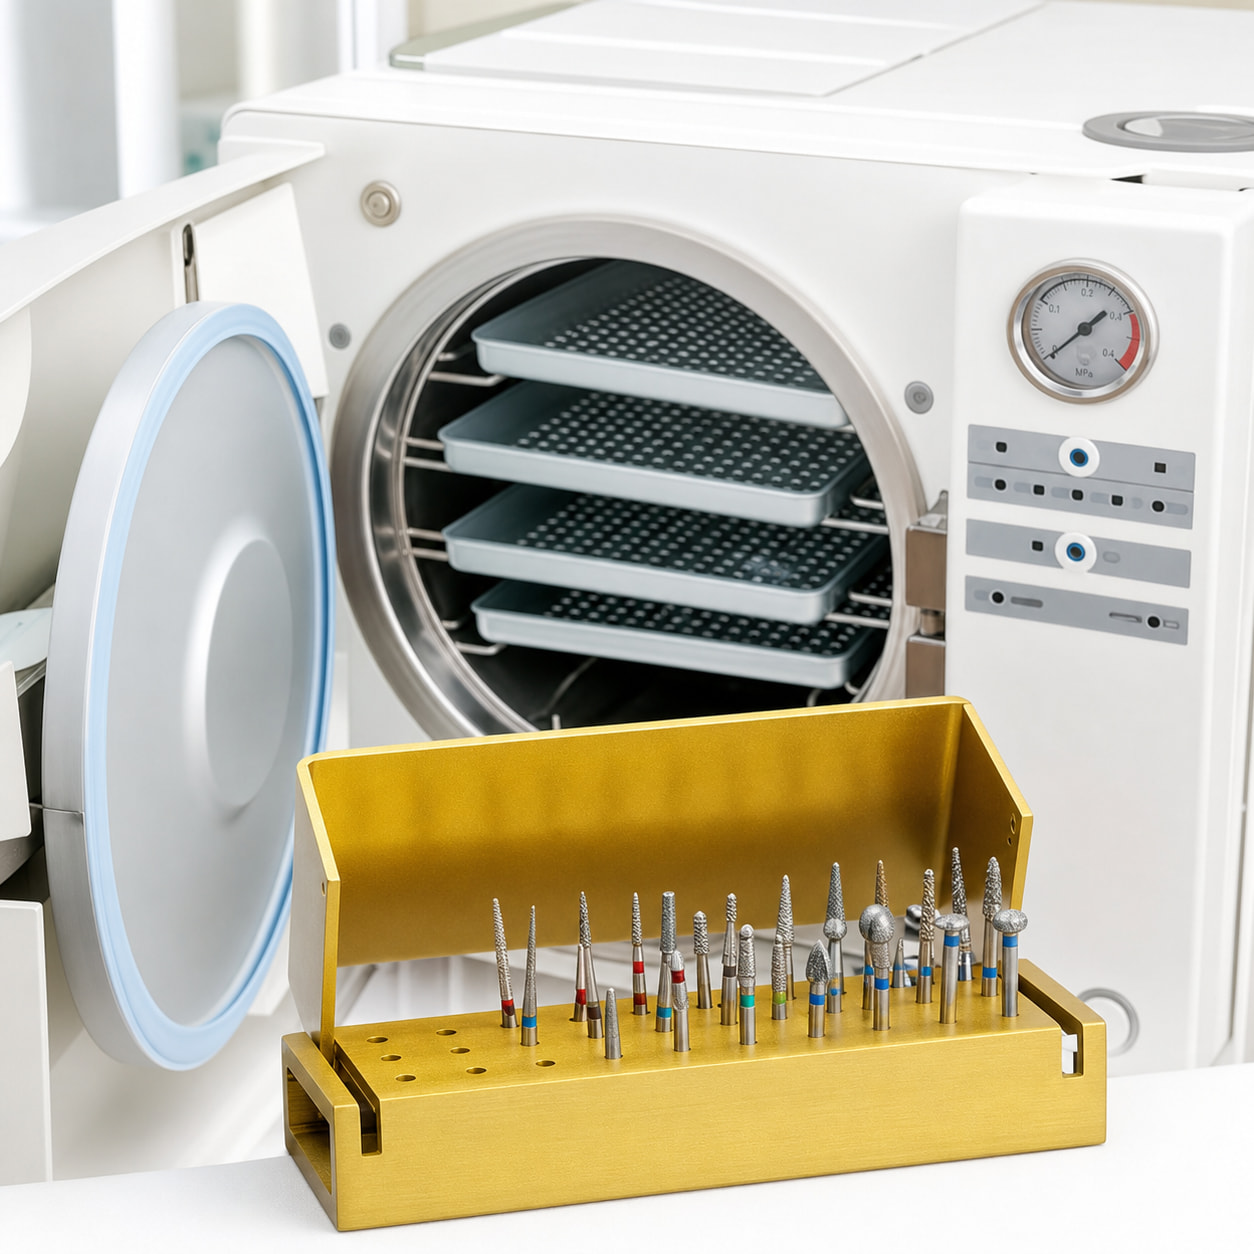
Käufer stellen vor einer Großbestellung immer dieselbe Frage: Schneiden diese Fräser nach einem Jahr täglicher Aufbereitung noch? Dampf ist nur selten das, was einen Hartmetallfräser unbrauchbar macht. Hartmetall ist chemisch stabil und behält seine Härte bei Sterilisatortemperaturen, sodass die Schneide, die in die Kammer gelangt, mit derselben Härte wieder herauskommt. Zuerst versagt meist alles um das Hartmetall herum: die Verbindung zwischen Kopf und Schaft, der Schaftstahl sowie die Wasser- und Trocknungsbedingungen im Sterilisator.
Dieser Unterschied ist beim Vergleich von Angeboten wichtig. Zwei Fräser können auf einem Produktfoto identisch aussehen, sich aber nach einem Jahr in einer Zahnarztpraxis, in der jedes Instrument aufbereitet wird, sehr unterschiedlich verhalten. Im Folgenden erfahren Sie, was ein Zyklus mit der Konstruktion eines Fräsers macht, welche Bauweisen ihn überstehen und was Sie einen Lieferanten fragen sollten, bevor Sie einen Karton sterilisierbarer Hartmetallfräser bestellen.
Was ein Sterilisationszyklus tatsächlich bewirkt
Ein Dampfzyklus setzt den Fräser Hitze, Druck und gesättigter Feuchtigkeit aus, gefolgt von einer Trocknungsphase, in der möglicherweise nicht das gesamte Wasser aus der Beladung entfernt wird. Das Hartmetall bleibt davon unbeeindruckt. Der Kobaltbinder, der die Hartmetallkörner zusammenhält, und der Edelstahl des Schafts sind die Teile, die reagieren.
In der Praxis treten drei Ausfallarten auf:
- Korrosion an der Kopf-Schaft-Verbindung. Die meisten FG- und RA-Hartmetallfräser bestehen aus einem auf einen Stahlschaft gelöteten Hartmetallkopf. Wasser, das in dieser Naht steht, greift insbesondere bei hartem oder chloridreichem Leitungswasser die Lötung an. Der Kopf lockert sich lange bevor die Schneiden abgenutzt sind.
- Flecken und Rost am Schaft. Ein minderwertiger oder grob bearbeiteter Schaft setzt nach wiederholten Nasszyklen Rost an, und Rost an einem Instrument breitet sich auf andere Instrumente im selben Block oder in derselben Kassette aus.
- In den Spannuten eingebrannte Rückstände. Protein, Komposit und Zement, die vor dem Zyklus auf einem Fräser verbleiben, härten unter Hitze aus und bleiben dort. Der Fräser ist nicht stumpf, sondern zugesetzt; am Behandlungsstuhl verhält er sich jedoch genau wie ein stumpfer Fräser.
Nichts davon bedeutet, dass das Hartmetall seine Schneide verliert. Schneidenverschleiß entsteht durch den Schnitt: durch Kontakt mit Schmelz, Zirkon und Legierungen sowie durch seitliche Belastung und die falsche Drehzahl für das Material.
Konstruktion: Was einen Fräser wiederholte Zyklen überstehen lässt
Fragen Sie zuerst, wie der Kopf befestigt ist. Eine gelötete Konstruktion ist bei Hartmetallfräsern auf einem Stahlschaft Standard, und daran ist nichts auszusetzen. Eine saubere Lötung unter einem gut bearbeiteten Schaft kann jahrelang aufbereitet werden. Eine schlechte Lötung mit sichtbaren Flussmittelrückständen oder einem Spalt am Hals ist genau die Stelle, an der Wasser eindringt.
| Konstruktion | Wo der Zyklus zuerst angreift | Geeignet für |
|---|---|---|
| Hartmetallkopf auf einen Edelstahlschaft gelötet | Lötn Naht am Hals | FG- und RA-Schneiden in der Praxis, chirurgische Fräser |
| Einteiliger Hartmetallrohling | Nur Oberflächenverfärbung, keine korrodierende Naht | Beschneiden im Labor und Arbeiten mit hoher seitlicher Belastung |
| Beschichtetes Hartmetall | Beschichtungsverschleiß an den Schneidkanten | Finierarbeiten, schnelle visuelle Sortierung |
Die Schaftoberfläche ist der zweite Prüfpunkt. Fahren Sie mit einem Fingernagel am Hals eines Musters entlang: Ein polierter, gleichmäßiger Schaft lässt während der Trocknungsphase Wasser ablaufen, während ein rauer oder matter Schaft es festhält. Dieser eine Unterschied erklärt den größten Teil des Abstands zwischen einem langlebigen Fräser und einem Fräser, der innerhalb eines Monats Flecken bekommt.
Beschichtungen und ihr tatsächlicher Zweck
Goldfarbene und titanförmige Beschichtungen werden als Haltbarkeitsmerkmale verkauft. Betrachten Sie sie stattdessen als Schneid- und Identifikationsmerkmale. Eine Beschichtung verändert den Eingriff der Schneide und ermöglicht Ihrem Team, einen Finierer in einem beladenen Block schnell von einem Schneidfräser zu unterscheiden. Sie dichtet jedoch die Lötverbindung nicht ab, und sobald sie an den Arbeitskanten verschleißt, übernimmt das darunterliegende Substrat die Arbeit. Wenn Sie Hartmetallfräser zum Beschneiden und Finieren kaufen, wählen Sie nach Schneidenanzahl und Form und beurteilen Sie die Aufbereitungsbeständigkeit anhand von Schaft und Verbindung.
Der Schafttyp verändert das Bild
FG-Fräser sind kurz, befinden sich in Blöcken und durchlaufen mehrmals pro Woche den vollständigen klinischen Ablauf, sodass die Qualität der Verbindung ihre Lebensdauer maßgeblich bestimmt. RA-Fräser befinden sich im selben Ablauf, wobei eine größere Hebelwirkung auf den Hals einwirkt. HP-Fräser für die Werkbank, einschließlich Hartmetallfräser für das Laborwinkelstück, werden üblicherweise gereinigt und nicht einem vollständigen Sterilisationszyklus unterzogen. Ihre Grenze ist daher der Schneidenverschleiß durch Acryl, Legierungen und Gips und nicht die Korrosion. Wenn eine Bestellung verschiedene Schafttypen umfasst, teilen Sie die Haltbarkeitsfrage entsprechend auf: Klinische Schäfte werden nach Korrosionsbeständigkeit beurteilt, Laborschäfte nach Schnitthaltigkeit. Das vollständige Sortiment finden Sie im Großhandelsportal für Dentalbohrer.
Lagerung und Trocknung entscheiden über das Ergebnis
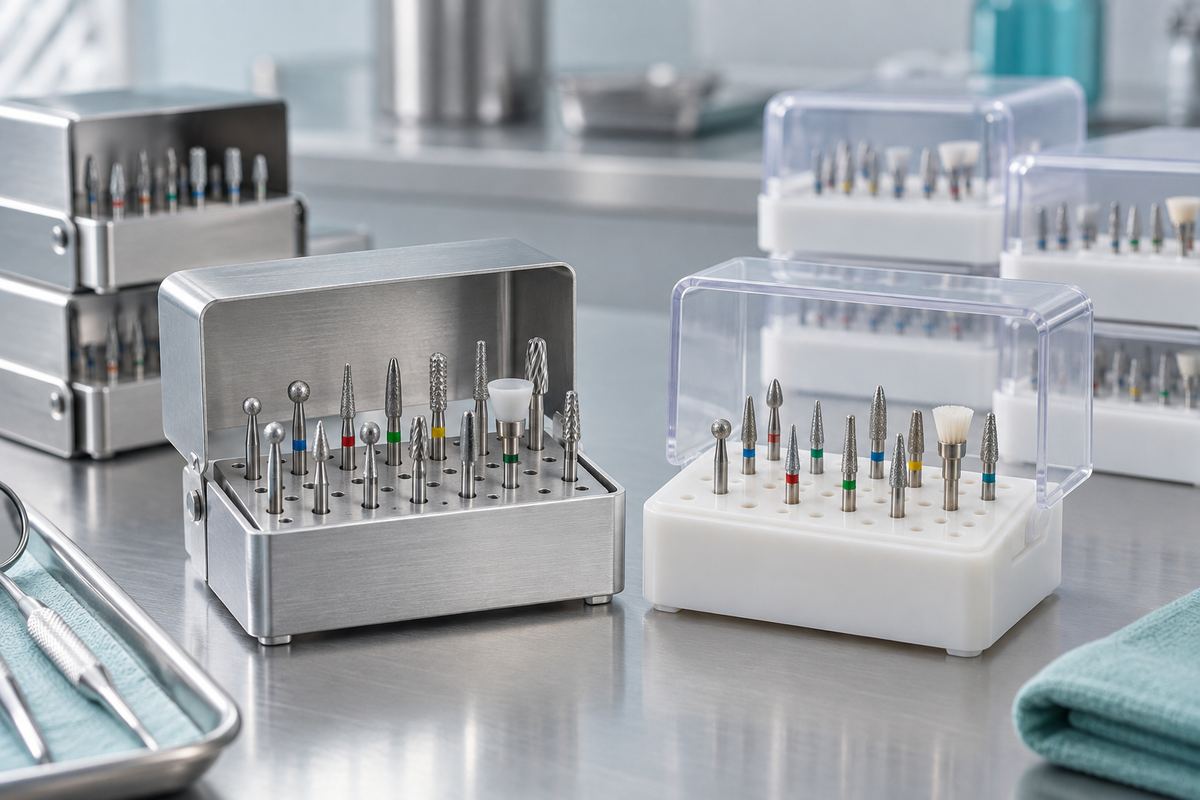
Der größte Verlust an Fräsern in einer stark ausgelasteten Praxis tritt nach dem Zyklus auf, nicht währenddessen. Fräser, die noch feucht in einer geschlossenen Kassette verbleiben, korrodieren am Hals, und lose in eine Schale gelegte Fräser beschädigen gegenseitig ihre Schneiden. Sterilisierbare Fräserblöcke wie BB201, BB202 und BB212 halten jeden Fräser aufrecht und getrennt, sodass Wasser ablaufen kann und die Trocknungsphase den Hals erreicht; sowohl Aluminium- als auch Kunststoffkörper durchlaufen den Zyklus. Beladen Sie den Block mit Abstand zwischen den Fräsern, anstatt jede Öffnung mit den größten Köpfen zu füllen, die Sie besitzen.
Was Sie vor einer Großbestellung fragen sollten
- Ist der Kopf gelötet oder massiv, und kann der Lieferant ein Nahaufnahmefoto des Halses senden?
- Aus welchem Stahl besteht der Schaft, und wie ist er bearbeitet?
- Wird er in einem ISO-13485-Werk hergestellt?
- Sendet der Lieferant ein Muster des exakten SKU und kein ähnliches Modell, damit Sie es vor der Bestellung durch Ihren eigenen Sterilisator laufen lassen können?
- Ist die Konsistenz von Charge zu Charge dokumentiert, sodass der zweite Karton genauso schneidet wie der erste?
- Können Sie dieselbe Form für FG, RA und HP erhalten, wenn Ihre Zahnarztpraxis und Ihr Labor beide über Sie bestellen?
BurDental wurde 2008 gegründet und fertigt sein Hartmetallsortiment im eigenen ISO-13485-Werk. Der Verkauf erfolgt direkt ab Werk an Zahnarztpraxen, Labore und Händler. Musterbestellungen sind vor einer Kartonbestellung willkommen; Angebote werden über WhatsApp unter +86 186 8057 1046 versendet.
Häufig gestellte Fragen
Können Hartmetallfräser im Autoklav sterilisiert werden?
Ja. Hartmetall behält seine Härte während standardmäßiger Dampfzyklen, und sterilisierbare Hartmetallfräser sind für wiederholte Aufbereitung ausgelegt. Entfernen Sie Rückstände vor dem Zyklus, da die Hitze sie dauerhaft festsetzt.
Wie oft kann ein Hartmetallfräser sterilisiert werden?
Es gibt keine feste Anzahl. Ersetzen Sie den Fräser nach Sichtprüfung und Leistung: wenn die Schneiden nicht mehr greifen, der Kopf wackelt oder am Hals sichtbare Korrosion auftritt. Ihre schriftliche Aufbereitungsrichtlinie legt die Obergrenze fest.
Macht das Autoklavieren Hartmetallfräser stumpf?
Nein. Das Stumpfwerden entsteht durch das Schneiden, durch seitliche Belastung und durch die falsche Drehzahl für das Material. Ein Fräser, der direkt aus dem Sterilisator schlecht schneidet, ist gewöhnlich mit eingebrannten Rückständen zugesetzt oder bereits verschlissen.
Sind beschichtete Hartmetallfräser besser für wiederholte Sterilisation geeignet?
Nicht grundsätzlich. Beschichtungen beeinflussen das Schneidverhalten und die Sortierung, nicht die Korrosionsbeständigkeit an der Lötverbindung. Beurteilen Sie die Autoklavenbeständigkeit anhand der Schaftoberfläche und der Qualität der Verbindung.
Sollten Einmalfräser aufbereitet werden?
Nein. Ein Fräser, den der Hersteller als zur Anwendung bei einem einzigen Patienten bestimmt kennzeichnet, ist nicht für die Aufbereitung validiert. Durch seine Wiederverwendung verlassen Sie den Rahmen der Gebrauchsanweisung. Halten Sie wiederverwendbare Bestände für Routinearbeiten vor und bestellen Sie Einmalartikel separat.
Der Einkauf für die Wiederaufbereitung ist eher eine Konstruktions- als eine Reinigungsfrage. Legen Sie Verbindung, Schaft und Aufbewahrung fest und lassen Sie eine Packung durch Ihren eigenen Sterilisator laufen, bevor der Karton eintrifft.