
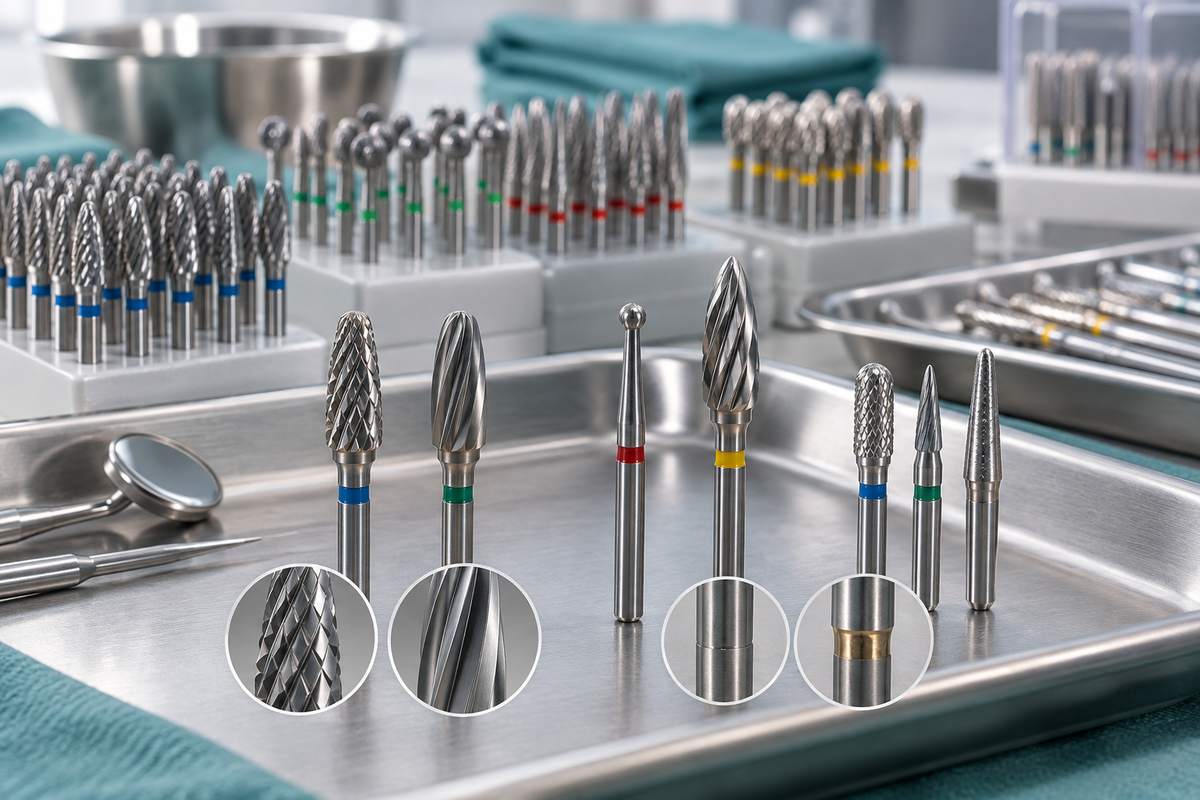
Die Beschaffung rotierender Dentalinstrumente im Großhandel erfordert ein Gleichgewicht zwischen Schneideffizienz, klinischer Haltbarkeit und Stückkosten in stark frequentierten Praxisnetzwerken und Vertriebskanälen. Unter den restaurativen Verbrauchsartikeln gehören Hartmetallfräser zu den Kategorien mit dem höchsten Lagerumschlag im kommerziellen Dentalbedarf. Zahnarztpraxen verwenden Hartmetallfräser für die primäre Kavitätenpräparation, die Entfernung alter Restaurationen, die Kronensektionierung und die feine restaurative Ausarbeitung. Da diese Instrumente hohen Rotationsbelastungen und wiederholten Autoklavzyklen ausgesetzt sind, beeinflusst die Auswahl der richtigen Fertigungsspezifikationen direkt die Behandlungszeit und die Rücksendequote.
BurDental betreibt eine 2008 gegründete, nach ISO 13485 zertifizierte Fertigungsstätte und beliefert Dentalhändler, Krankenhausbeschaffungsteams und Zahnarztpraxen weltweit direkt ab Werk mit Hartmetallfräsern und rotierendem Zubehör. Das Verständnis der strukturellen Unterschiede zwischen Schneidengeometrien, Schaftkonstruktionsmethoden und verfahrensbezogenen Abteilungsanforderungen ermöglicht Einkaufsleitern, Lagerkosten zu optimieren und gleichzeitig eine gleichbleibende Schneidleistung sicherzustellen.
Schneidengeometrie: Kreuzverzahnung vs. glatter Schnitt bei Hartmetallfräsern
Anordnung und Abstand der Schneidnuten bestimmen, wie ein Hartmetallfräser mit Zahnsubstanz, Restaurationskompositen und dentalen Gusslegierungen interagiert. Bei kommerziellen Großhandelsbestellungen werden von klinischen Teams hauptsächlich glatte und kreuzverzahnte Schneidkonfigurationen angefordert.
Fräser mit glattem Schnitt verfügen über durchgehende, spiralförmige oder gerade Schneiden entlang des Arbeitskopfes. Diese Geometrie erzeugt einen kontinuierlichen Spanabtrag auf Dentin- und Schmelzflächen. Da die Schneidkante ohne Unterbrechungen gleichmäßig in Kontakt bleibt, erzeugen Fräser mit glattem Schnitt glatte axiale Wände und saubere Kavitätenränder. Sie sind die Standardauswahl für operative Kavitätenpräparationen, bei denen glatte innere Linienwinkel und gleichmäßige Restaurations- und Haftflächen erforderlich sind. Bei der empfohlenen Hochgeschwindigkeit der Turbine und ausreichender Wasserkühlung arbeiten Fräser mit glattem Schnitt auf natürlicher Zahnsubstanz mit minimalem Rattern.
Kreuzverzahnte Fräser besitzen horizontale Einkerbungen oder Querkerben über den primären Spiralzähnen. Diese Aussparungen teilen die durchgehende Schneidkante in mehrere kleinere Meißelspitzen. Bei hohen Drehzahlen zerteilt jede Kerbe Zahnrückstände in kleine Späne statt in lange Späne. Dieser Spanabfuhrmechanismus reduziert die Reibung, verhindert ein Verstopfen der Nuten und senkt die Wärmeentwicklung an der Präparationsstelle. Die Kreuzverzahnung ist für die schnelle Grobreduktion, die Sektionierung bestehender Metall- oder Amalgamkronen und das Schneiden harter Restaurationsmaterialien bei minimalem axialem Druck des Winkelstücks ausgelegt.
Für die restaurative Ausarbeitung verwenden mehrschneidige Hartmetallfräser zum Beschneiden & Finieren zwölf bis dreißig flache Schneiden. Zwölfschneidige Muster entfernen überschüssige Kompositüberstände, ohne den angrenzenden natürlichen Zahnschmelz einzuschneiden, während dreißigschneidige Muster die Oberflächenstruktur verfeinern und Restaurationen für das abschließende Gummipolieren vorbereiten.
Schaftkonstruktion: Vollhartmetall vs. gelöteter Edelstahl
Bei der Bewertung von Hartmetallfräser-Lieferanten im Großhandel müssen Beschaffungsteams zwischen einer einteiligen Vollhartmetallkonstruktion und zweiteiligen Ausführungen mit Lötverbindung unterscheiden. Beide Fertigungsansätze eignen sich für bestimmte kommerzielle und klinische Einsatzbereiche.
Vollhartmetallfräser werden aus einem einzigen Stab aus strukturellem Hartmetall mit Mikrokornstruktur geschliffen – von der Spitze des Arbeitskopfes bis zur Basis des Friktionsgriff- oder Handstückschafts. Da keine Schweißnaht oder Verbindung vorhanden ist, weisen Vollhartmetallinstrumente eine überlegene Konzentrizität mit nahezu null Rundlauf auf. Diese gleichmäßige Steifigkeit minimiert Vibrationsratterungen, verlängert die Lebensdauer der Lager von Dentalhandstücken und verhindert eine Ablösung des Kopfes bei extremen Drehzahlen. Die Vollkonstruktion ist besonders bei Laborfräsern mit HP-Schaft und chirurgischen Fräsern mit hohem Drehmoment üblich, bei denen erhebliche seitliche Biegekräfte auftreten.
Fräser mit gelötetem Schaft kombinieren einen Hartmetallschneidkopf, der über Silberlöten oder Induktionslöten bei hoher Temperatur mit einem Edelstahlschaft verbunden ist. Edelstahl bietet entlang des Schaftes eine gewisse Duktilität und elastische Flexibilität und dämpft übermäßige Stöße, bevor sie auf das Spannfutter des Handstücks übertragen werden. Diese zweiteilige Konstruktion optimiert die Fertigungskosten für alltägliche operative FG-Fräser und bietet gleichzeitig eine langlebige Schneidhärte an der aktiven Arbeitsspitze. Die werkseitige Qualitätskontrolle während des Lötprozesses ist entscheidend: BurDental führt bei jeder Produktionscharge automatisierte Zugprüfungen und Konzentrizitätsprüfungen durch, um die Verbindungsintegrität unter hoher seitlicher Belastung sicherzustellen.
Bestandsverhältnisse nach Abteilung für Praxen und Händler
Zahnkliniken mit mehreren Behandlungsstühlen und Händler für Dentalbedarf profitieren davon, Bestellungen anhand des Verbrauchsprofils der klinischen Abteilungen zu standardisieren, statt beliebige gemischte Sortimente einzukaufen. Nach kommerziellen Einkaufsdaten aus zahnmedizinischen Kliniknetzwerken verteilt sich der Verbrauch von Hartmetallfräsern auf vier Funktionskategorien:
- Konservierende und allgemeine Zahnmedizin: Macht ungefähr die Hälfte des gesamten Bestellvolumens von Hartmetallfräsern aus. Zum Grundbestand gehören Rundfräser zur Kariesexkavation, umgekehrte Kegel für mechanische Retentionsrillen sowie birnenförmige oder gerade Fissurenfräser für die initiale okklusale Kavitätenpräparation.
- Krone, Brücke und Entfernung: Macht etwa ein Viertel des Gesamtvolumens aus. Der Bestand konzentriert sich auf kreuzverzahnte Fissurenfräser und Metall-Schneidprofile zum Durchtrennen von Halbedellegierungen, unedlen Kronen und adhäsiv befestigten Restaurationskernen.
- Beschneiden und restaurative Ausarbeitung: Macht etwa fünfzehn Prozent der regelmäßigen Nachbestellungen von Zahnarztpraxen aus. Die Lagerprofile priorisieren zwölfschneidige Flammen-, Ei- und Nadelformen sowie dreißigschneidige ultrafeine Finierer für die ästhetische Konturierung von Kompositen.
- Mundchirurgie und Extraktion: Macht zehn Prozent der klinischen Nachfrage aus. Die Beschaffung konzentriert sich auf Hartmetallfräser für Extraktionen mit verlängertem Friktionsgriff und HP-Schäften für die Rekonturierung des Alveolarknochens, die Wurzelseparation und die Entfernung von Weisheitszähnen.
Die Organisation des Großbestands in vorbereiteten Praxis-Sortimenten und die Aufbewahrung in sterilisierbaren Bohrerblöcken beschleunigen den Wechsel im Behandlungsraum und verhindern Verzögerungen durch Fehlbestände während stark ausgelasteter Behandlungszeiten.
Vergleich von Schneidmuster und technischen Spezifikationen
Die Auswahl geeigneter Nutenkonfigurationen und Schaftstandards gewährleistet die Kompatibilität mit Hochgeschwindigkeits-Luftturbinen, langsam laufenden Winkelstücken und Dentalhandstücken im Labor.
| Schneidmuster | Schneidenkonfiguration | Winkelstückschaft | Hauptanwendung | Empfohlenes Material |
|---|---|---|---|---|
| Glatte gerade Fissur | Durchgehende helikale Schneiden | Reibungsgriff FG / Winkelstück RA | Primärer Kavitätenzugang und Vorbereitung der Innenwände | Natürlicher Schmelz und Dentin |
| Konische kreuzverzahnte Fissur | Gekerbte Querschneiden | Reibungsgriff FG / Handstück HP | Schnelle grobe Exkavation und Kronentrennung | Metallkronen, Amalgam und Komposit |
| Mehrschneidige Ausarbeitung | Zwölf flache Schneiden | Reibungsgriff FG (goldbeschichtet) | Verfeinerung restaurativer Ränder und Entfernung von Überschüssen | Komposit und Glasionomer |
| Ultrafeine Ausarbeitung | Thirty Mikroschneiden | Reibungsgriff FG (goldbeschichtet) | Vorglätten des Schmelzes und Angleichen der Ränder | Hybridkomposit und Schmelzränder |
| Robuster Laborfräser | Grobe kreuzverzahnte Zähne | Labor-HP (gerader Schaft) | Modellreduktion und Konturierung von Acrylplatten | Acrylprothesenbasis und Gips |
Werkseitige Beschaffung im Großhandel mit BurDental
Die direkte Beschaffung rotierender Schneidinstrumente beim Hersteller beseitigt mehrere Händlermargen und gewährleistet eine gleichbleibende metallurgische Qualität über Produktionschargen mit hohem Volumen hinweg. Unser Großhandelsportal für Dentalbohrer bietet Zugang zu vollständigen Kataloglinien mit operativen Hartmetallfräsern, chirurgischen Schneidern, diamantierten Rotationsinstrumenten und Ausarbeitungsinstrumenten.
BurDental unterstützt Dentalhändler, Krankenhaus-Einkaufsgruppen und regionale Händler mit flexiblen kommerziellen Beschaffungsoptionen:
- Qualitätskonformität: Herstellung unter strengen ISO 13485-Qualitätskontrollstandards.
- Verpackungskonfigurationen: Erhältlich in Einzel-Blisterverpackungen, Mehrfachboxen für Praxen, Großpackungen für Werkstätten und individueller OEM-Private-Label-Gestaltung mit Logodruck des Kunden.
- Niedrige Mindestbestellmengen: Flexible Großhandelsstufen ermöglichen neuen Händlern, Musterchargen zu bewerten, bevor sie auf vollständige Containerlieferungen umsteigen; kontaktieren Sie unser Vertriebsteam für individuelle Mengenpreisangebote.
- Schnelle Abwicklung: Versand ab Werk zu wichtigen internationalen Zielorten.
- Direkter technischer Support: Anfragen zum Großhandelseinkauf und individuelle OEM-Anfragen können direkt über WhatsApp +86 186 8057 1046 an unser Exportteam übermittelt werden.
Häufig gestellte Fragen
Was ist der Unterschied zwischen kreuzverzahnten und glatten Hartmetallfräsern?
Glatte Hartmetallfräser verfügen über durchgehende Schneiden, die Zahnsubstanz gleichmäßig abtragen und saubere Kavitätenränder erzeugen. Kreuzverzahnte Hartmetallfräser besitzen horizontale Kerben über den Schneiden, die Ablagerungen in kleinere Späne brechen und dadurch ein schnelleres Schneiden durch Amalgam und Metallkronen bei geringerer Wärme ermöglichen.
Warum bevorzugen manche Praxen Vollhartmetallfräser gegenüber gelöteten Fräsern?
Vollhartmetallfräser werden aus einem einzigen Stück Wolframkarbid geschliffen, wodurch Verbindungsstellen entfallen und maximale Konzentrizität sowie minimaler Verschleiß der Winkelstücklager erreicht werden. Gelötete Fräser kombinieren einen Hartmetallkopf mit einem Edelstahlschaft und bieten dadurch eine gewisse Flexibilität sowie kostengünstige Preise für die großvolumige allgemeine Kavitätenpräparation.
Welche Mindestbestellmengen und Verpackungsoptionen gelten für Großhandelsbestellungen?
BurDental bietet niedrige Mindestmengen bei werkseitigen Bestellungen, sodass Händler und Praxen kleine Testchargen anfordern können, bevor sie sich zu Großeinkäufen verpflichten; kontaktieren Sie uns für ein Angebot. Zu den verfügbaren Verpackungsoptionen gehören einzelne Blisterpackungen, autoklavierbare Mehrfachpackungen für Praxen und individuelle OEM-Private-Label-Verpackungen.
Sind Hartmetallfräser von BurDental mit Standardautoklaven kompatibel?
Ja, alle Hartmetallfräser von BurDental sind vollständig autoklavierbar und halten standardmäßigen Dampfsterilisationszyklen ohne Ablösung der Schneiden stand. Eine ordnungsgemäße Trocknung nach den Sterilisationszyklen erhält die Schneidenschärfe und verhindert chemische Oxidation an Edelstahlschäften.



