Großhandelseinkäufer, klinische Beschaffungsleiter und Händler für Dentalbedarf bewerten Schneidinstrumente nach Konsistenz, Zuverlässigkeit und Lebensdauer. Wenn ein Dentalbohrer die präzisen Fertigungstoleranzen nicht erfüllt, gehören Turbinenverschleiß am Winkelstück, Rattervibrationen während der Zahnpräparation, ausgefranste Restaurationsränder und eine verlängerte Behandlungszeit zu den klinischen Folgen. Eine hohe Dentalbohrerqualität erfordert systematische Prüfprotokolle in jeder Fertigungsphase – von der Auswahl der Rohlegierung bis zur abschließenden Verpackungskontrolle.
BurDental ist ein 2008 gegründeter, nach ISO 13485 zertifizierter Hersteller von rotierenden Instrumenten für Zahnarztpraxen, Dentallabore und internationale Händler. Bei der werkseitigen Direktfertigung müssen Prüfprotokolle mechanische Festigkeit, Maßgenauigkeit, Rundlauf und Haftung des Schleifmittels prüfen, bevor eine Charge in den Vertrieb gelangt. Dieser Leitfaden erläutert, wie Dentalbohrerfabriken Konzentrizität, Materialhärte, Körnungsbindung und Chargenkonsistenz bewerten, um professionelle Leistung zu gewährleisten.
Prüfung der Schaftkonzentrizität und des Rundlaufs
Der Rundlauf bezeichnet die Abweichung zwischen der Mittelachse des Schafts und dem Schneidkopf während der Rotation des Instruments. Ist ein Schaft verbogen, unrund oder nicht korrekt am Arbeitsteil ausgerichtet, schwingt der Bohrer im Spannfutter des Winkelstücks. Diese Schwingung erzeugt eine Zentrifugalvibration, die teure Kugellager des Winkelstücks beschädigt, den Spannfutterverschleiß beschleunigt und ungleichmäßige Schneidtiefen in Zahnschmelz oder Restaurationskeramik verursacht.
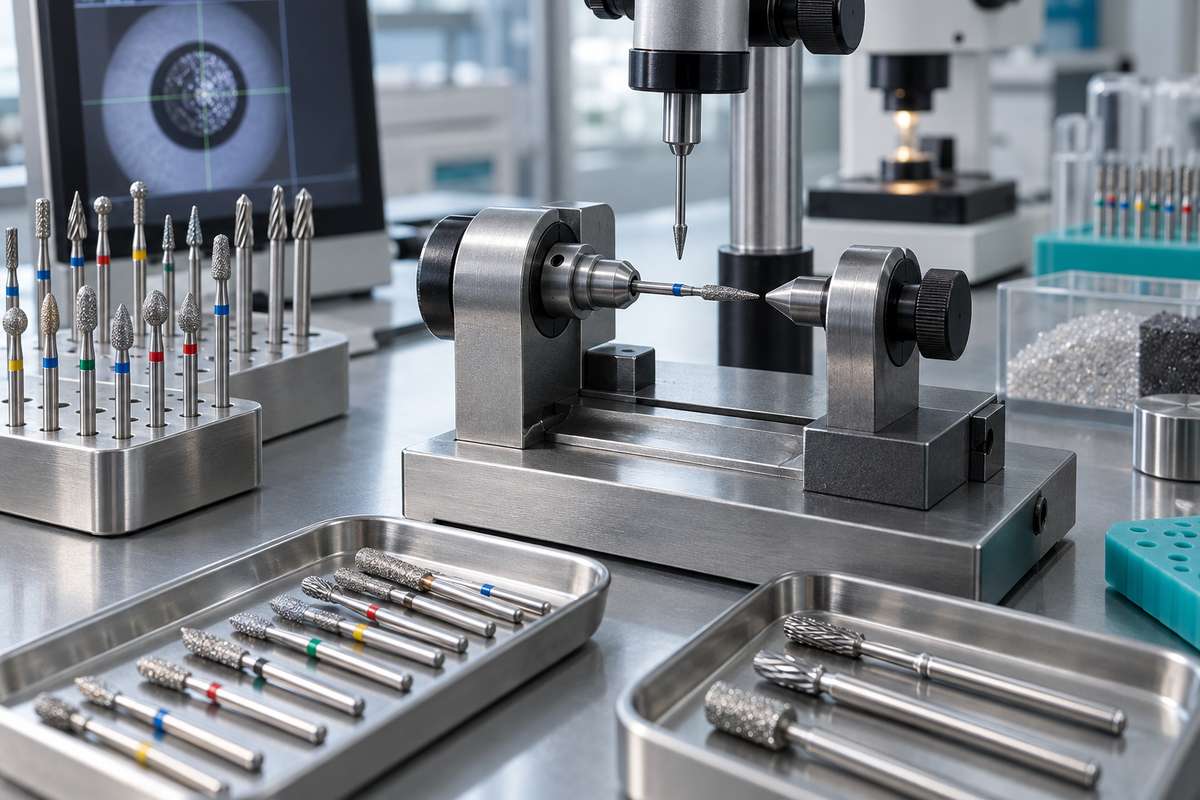
Die werkseitige Konzentrizitätsprüfung beginnt bei präzisionsgeschliffenen Schäften aus rostfreiem Stahl. Techniker spannen die geprüften Schäfte in pneumatische Spannzangen ein, die mit digitalen Messuhren oder berührungslosen Lasermikrometern verbunden sind. Während sich die Spannzange mit kontrollierter Drehzahl dreht, erfassen optische Sensoren den gesamten radialen Rundlauf entlang der gesamten Schaftlänge und am Bohrerkopf. Kürzere Friktionsgriffschäfte (FG) für Hochgeschwindigkeits-Winkelstücke erfordern aufgrund der unterschiedlichen Betriebsgeschwindigkeiten engere Axialtoleranzen als längere Winkelstückschäfte (RA) oder Handstückschäfte (HP).
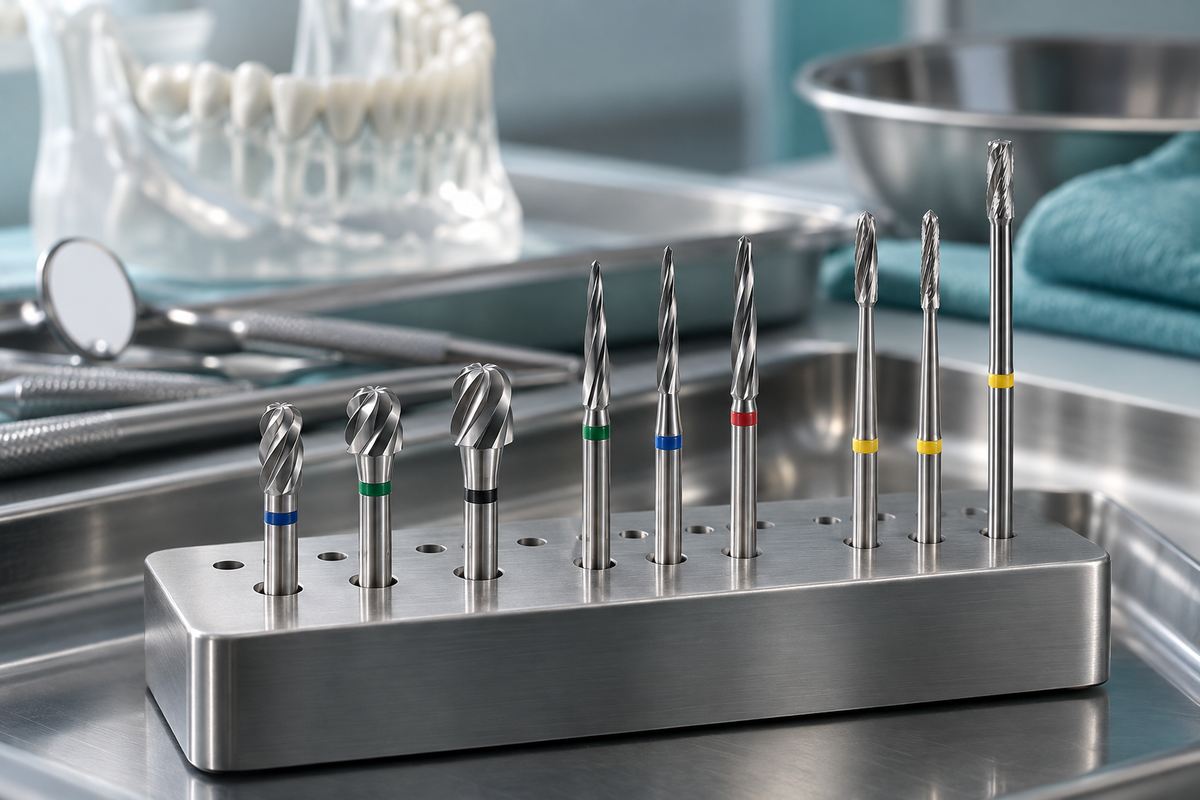
Zusätzlich zur statischen Spannzangenprüfung wird bei größeren Kopfdurchmessern und Laborinstrumenten eine dynamische Auswuchtung durchgeführt. Bei komplexen Geometrien wie CAD/CAM-Fräsern (z. B. SKU VH-00-06-ED, SKU VH-00-10-ED und SKU VH-00-25-ED) prüfen mehrachsige optische Messsysteme die Konzentrizität der Schneiden, die Symmetrie des Halsübergangs und die Geradheit des gesamten Schafts. Jeder Dentalbohrer, der die strengen zulässigen Rundlaufgrenzen überschreitet, wird sofort abgelehnt und verschrottet, damit außermittige Bohrer nicht in klinische Winkelstücke gelangen.
Prüfung der Materialhärte und strukturellen Integrität
Dentalbohrer sind beim operativen Schneiden hohen mechanischen Scherkräften, Reibung und thermischen Belastungen ausgesetzt. Um vorzeitiges Abstumpfen, Halsbruch oder eine Ablösung des Kopfes zu verhindern, prüfen Fabriken Rohmaterialien und fertige Verbindungen auf Kernhärte, Zugfestigkeit und metallurgische Integrität.
Bei Hartmetallinstrumenten beginnt die Prüfung im Stadium des Hartmetallrohlings. Gesinterte Hartmetallrohlinge werden einer Rockwell-Härteprüfung und einer metallurgischen Dichteanalyse unterzogen, um die korrekte Kornstruktur und die Verteilung des Kobaltbinders zu überprüfen. Hochwertiges Dentalhartmetall erfordert eine feine Mikrokornstruktur, damit scharfe Schneidkanten über mehrere Eingriffe hinweg erhalten bleiben, ohne dass Kanten ausbrechen.
Die Lötverbindung zwischen dem Hartmetallarbeitsteil und dem Edelstahlschaft ist ein weiterer kritischer Qualitätskontrollpunkt. Dentalfabriken verwenden automatisiertes Induktionslöten mit speziellen Nickel- oder Silberlotlegierungen. Proben aus jeder Produktionsschicht werden in mechanischen Prüfvorrichtungen einer zerstörenden Drehmoment- und Scherprüfung unterzogen. Die Prüfeinrichtung übt eine winkelbezogene Torsionskraft aus, bis ein Versagen eintritt. Nach den Werksstandards muss der Hartmetallkopf entlang der Schneidnuten abscheren, bevor sich die Lötverbindung vom Schaft löst. So wird sichergestellt, dass sich die Bohrer bei Eingriffen mit hohem Drehmoment nicht im Mund des Patienten lösen.
Bindung der Diamantkörnung und Haftung der galvanischen Beschichtung
Galvanisch beschichtete Diamantinstrumente erfordern eine gleichmäßige Partikelverteilung und eine starke mechanische Verankerung in der Nickelbindematrix. Lösen sich Diamantkristalle beim Schneiden zu schnell, verliert der Bohrer seine Schneidleistung und reibt an der Zahnsubstanz, wodurch übermäßige Reibungswärme entsteht.
Bei der Prüfung von Diamantschleifern wird die Schleifmittelqualität anhand von drei Parametern bewertet:
- Diamantkristallqualität: Fabriken prüfen rohe Industriediamantpartikel unter digitaler Mikroskopie, um blockige Kristallformen und eine gleichmäßige Mesh-Körnung zu bestätigen. Blockige synthetische Diamanten bieten mehrere scharfe Schneidflächen, während gesplitterte oder unregelmäßige Kristalle vorzeitig brechen.
- Partikelverteilungsdichte: Galvanikbäder verwenden automatisierte Stromdichtesteuerungen, um Diamantkristalle gleichmäßig auf dem Bohrerrohling abzuscheiden. Eine visuelle mikroskopische Prüfung bestätigt, dass die Diamantpartikel den Arbeitskopf gleichmäßig bedecken, ohne dünn besetzte Bereiche oder starke Ansammlungen, die ungleichmäßige Schneidflächen verursachen.
- Bindungstiefe der Nickelmatrix: Die galvanische Nickelschicht muss zwischen der Hälfte und zwei Dritteln der Höhe jedes Diamantkristalls umschließen. Ist die Beschichtung zu flach, lösen sich die Kristalle während der Zahnpräparation; ist sie zu tief, senkt die Nickelschicht die Schneidspitzen ab und verursacht eine Verstopfung.
Qualitätstechniker führen thermische Wechselprüfungen und mechanische Abriebversuche an Musterbohrern aus Kategorien wie Diamantschleifern (z. B. SKU 001-008S, SKU 001-010M und SKU 001-012M) und Gummipolierern für Diamanten (z. B. SKU SR101M und SKU SR105M) durch. Musterbohrer werden wiederholten Ultraschallreinigungszyklen und simulierten Schneidvorgängen an bearbeitbaren Glaskeramikblöcken unterzogen, um die Körnungsretention und die Stabilität der Schneidrate zu messen.
Qualitätskontrollstufen über mehrere Produktionschargen hinweg
Eine gleichbleibende Produktion bei großen Stückzahlen erfordert eine mehrstufige Prüfung entlang der gesamten Fertigungslinie. Anstatt sich ausschließlich auf die Endkontrolle zu verlassen, umfasst das werkseitige Qualitätsmanagement die Wareneingangskontrolle, die Prozessüberwachung und die Annahmestichprobenprüfung.
Eingehende Rohmaterialien, darunter Stäbe aus chirurgischem Edelstahl und Hartmetallrohlinge, werden einer Maßprüfung und einer Prüfung der Legierungszusammensetzung unterzogen. Während der CNC-Bearbeitung führen Bediener stündliche optische Messungen an Schneidnuten und Schaftdurchmessern durch, um Werkzeugverschleiß an Fertigungsanlagen zu erkennen, bevor die Maße außerhalb der Toleranz liegen.
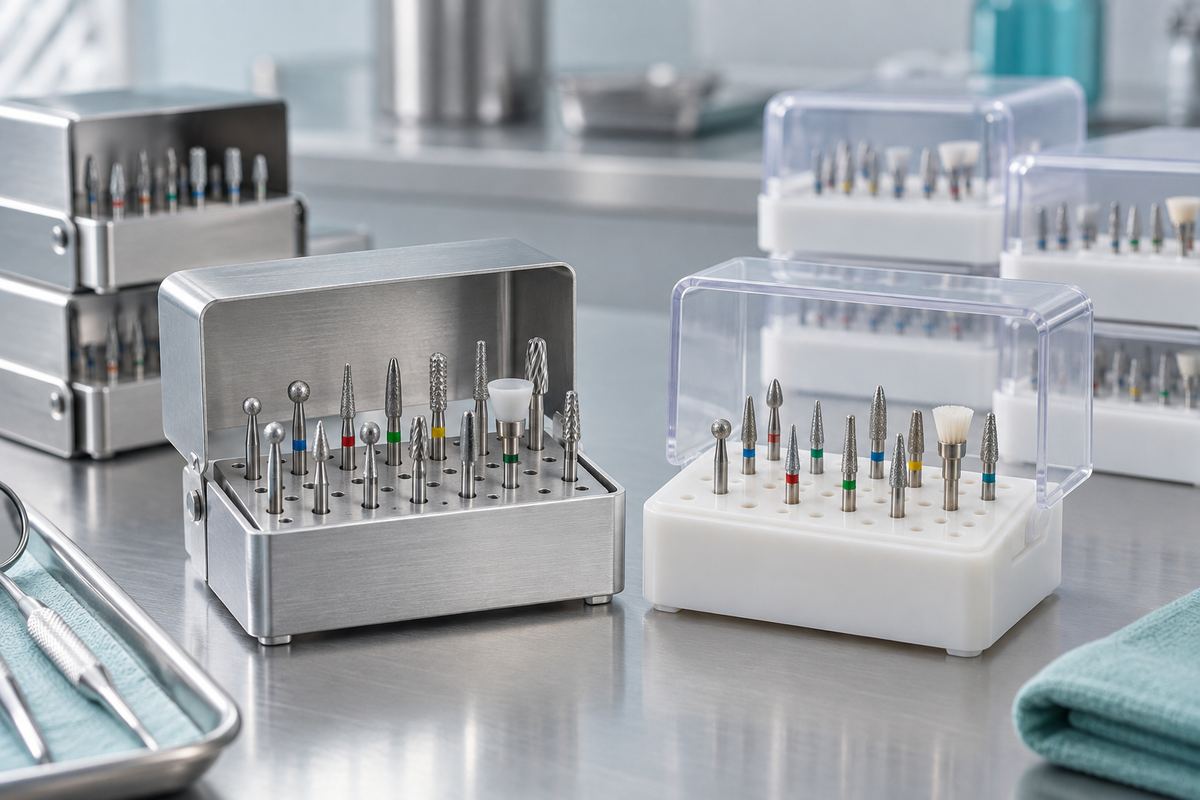
Nach dem Nuten, Galvanisieren und Polieren werden fertige Instrumente in Sortierbereiche des Reinraums überführt. Mitarbeiter der Qualitätssicherung entnehmen nach statistischen Tabellen für zulässige Qualitätsgrenzwerte Zufallsproben, um Aussehen, Schaftmarkierungen, Verpackungskennzeichnung und Behälterversiegelung zu überprüfen. Produkte in klinischen Sortimenten wie Praxis-Kits (einschließlich SKU 4104 und SKU 4105) und Bohrerblock-Einheiten (z. B. SKU BB201) erhalten zusätzliche Prüfungen, um sicherzustellen, dass jeder Bohrerschlitz den korrekten SKU- und Körnungscode enthält.
Die folgende Tabelle fasst die wichtigsten werkseitigen Qualitätskontrollstufen, die bewerteten Parameter und repräsentative Produktkategorien zusammen:
| Qualitätskontrollstufe | Prüfparameter | Bewertungsmethode | Produktkategorien | Beispiel-SKUs |
|---|---|---|---|---|
| Rohstoffprüfung | Schaftdurchmesser, Rundheit, Reinheit der Stahllegierung | Mikrometermessung und optischer Komparator | Alle rotierenden Bohrer | 001-008S, 001-010M |
| Nuten & Schleifen | Klingensymmetrie, Nutentiefe, Konzentrizität | Mehrachsige optische Prüfung und Lasermessgerät für Rundlauf | Hartmetall- und Fräser | VH-00-06-ED, VH-00-25-ED |
| Galvanisieren & Beschichten | Diamantkristalldichte, Tiefe der Nickelmatrix | Mikroskopische Prüfung und Ultraschall-Scheuertest | Diamantschleifer und Polierer | 001-012M, SR101M |
| Kit-Montage & Verpackung | SKU-Platzierung, Farbcodierung, Verpackungsintegrität | Visuelle Chargenprüfung und Barcodeverifizierung | Praxis-Kits und Bohrer-Aufbewahrungsblöcke | 4104, BB201 |
Werkseitig direkt bezogene Bohrer mit geprüften Qualitätsstandards
Für Händler von Dentalbedarf, klinische Beschaffungsnetzwerke und Dentallabore beseitigt die direkte Zusammenarbeit mit einem etablierten Hersteller Händleraufschläge und gewährleistet zugleich direkte Kontrolle über Produktspezifikationen. Zuverlässige Hersteller bieten vollständige Chargenrückverfolgbarkeit, einheitliche Verpackungsoptionen und Private-Label-Unterstützung, die an regionale Marktanforderungen angepasst ist.
BurDental liefert werkseitig direkt komplette rotierende Schneidinstrumente, die in unserem Großhandelsbereich für Dentalbohrer vorgestellt werden. Mit einer nach ISO 13485 zertifizierten Produktion und Fertigungserfahrung seit 2008 liefert unser Werk zuverlässige rotierende Instrumente für anspruchsvolle klinische Arbeitsabläufe. Großabnehmer können standardisierte Konfigurationen bestellen oder individuelle OEM-Produktlinien mit kundenspezifischer Lasergravur, Marken-Blisterverpackungen und speziellen Bohrerblöcken entwickeln.
Häufig gestellte Fragen
Wie prüfen Dentalbohrerfabriken die Konzentrizität des Schafts?
Fabriken prüfen die Konzentrizität, indem sie den Bohrerschaft in eine präzise rotierende Spannzange einsetzen und den radialen Rundlauf mit optischen Sensoren oder Lasermikrometern messen. Instrumente, die strenge Grenzwerte für radiale Abweichungen überschreiten, werden abgelehnt, um Turbinenvibrationen am Winkelstück und ungleichmäßiges Schneiden am Zahn zu verhindern.
Welche Qualitätszertifizierungen sollten Großhandelseinkäufer von Dentalbohrern prüfen?
Großhandelseinkäufer sollten die Zertifizierung des Qualitätsmanagementsystems für Medizinprodukte nach ISO 13485 prüfen. BurDental fertigt in einer 2008 gegründeten ISO-13485-Anlage und gewährleistet dokumentierte Qualitätsprotokolle über alle Produktionslinien hinweg.
Wie wird die Bindungsfestigkeit der Diamantkörnung während der Fertigung überprüft?
Die Bindungsfestigkeit wird durch die mikroskopische Prüfung der Tiefe der Nickelschicht um die Diamantkristalle sowie durch Ultraschallbadtests und simulierte Abriebversuche auf Testsubstraten überprüft. Diese Prüfungen bestätigen, dass die Diamantpartikel sicher verankert bleiben und sich während der klinischen Präparation nicht vorzeitig ablösen.
Wie können Händler und Zahnarztpraxen kundenspezifische OEM-Chargen oder Mustersets anfordern?
Händler und Beschaffungsteams von Zahnarztpraxen können Muster, kundenspezifische Kit-Konfigurationen oder OEM-Private-Labeling direkt bei BurDental über WhatsApp unter +86 186 8057 1046 anfordern. Das Werk unterstützt kundenspezifische Verpackungen, Lasermarkierungen und Musterordner-Sortimente mit niedrigen Mindestbestellmengen.