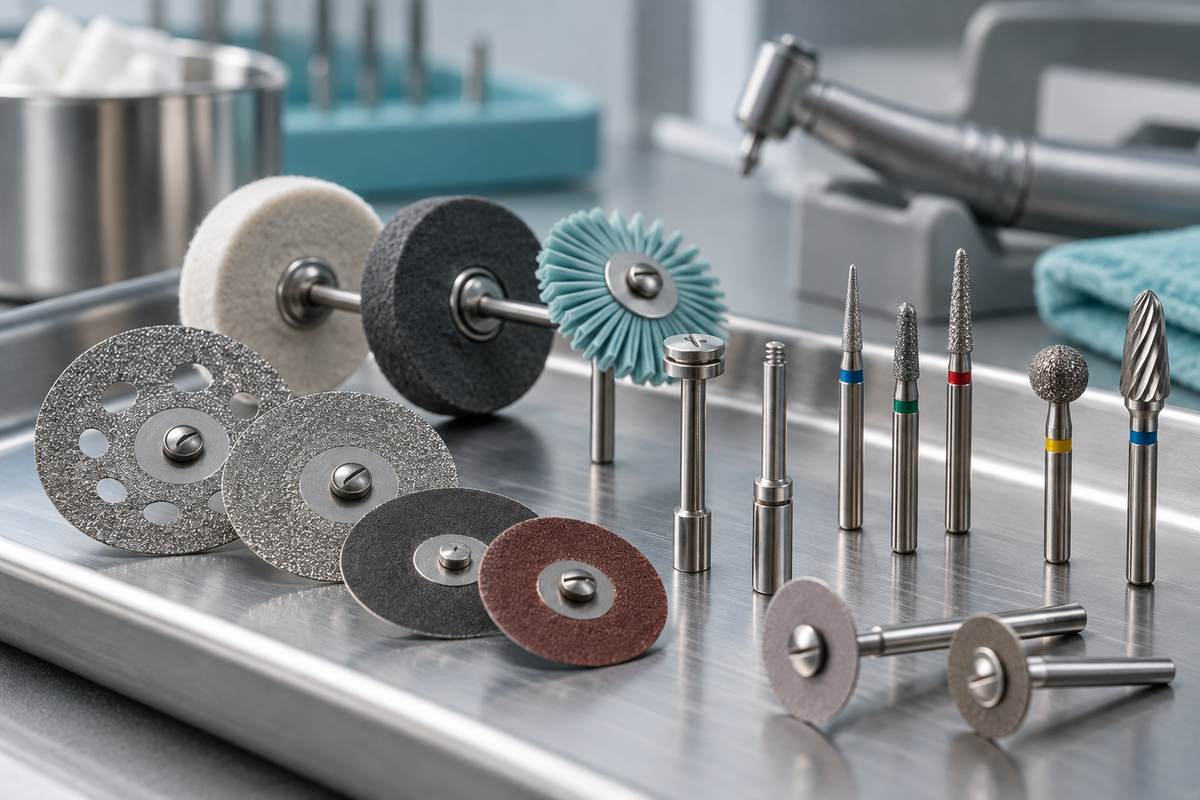
Les outils rotatifs dentaires dépendent d’un matériel de montage fiable pour transmettre l’entraînement du moteur aux opérations de coupe, de réduction et de finition. Alors que les fraises rotatives standard reçoivent généralement toute l’attention dans les catalogues d’achat, les mandrins dentaires, les disques à tronçonner et les roues à polir réalisent une part importante du travail dans les laboratoires dentaires et les cabinets cliniques. La séparation des tiges de bridge, la réduction des modèles en plâtre, la finition des limites céramiques interproximales et le polissage des bases de prothèses en acrylique nécessitent tous des disques rotatifs ou des roues abrasives fixés solidement sur des arbres dédiés.
Les acheteurs en gros, les distributeurs dentaires et les responsables de laboratoire doivent évaluer les accessoires rotatifs comme des systèmes de fonctionnement complets. Un disque à tronçonner ou une roue à polir ne peut pas fonctionner sans un arbre de montage à rotation parfaitement concentrique, conçu pour sa géométrie centrale exacte. Le choix du mécanisme de retenue, l’adaptation des types de tige aux pièces à main dentaires et le stockage de consommables de remplacement fiables réduisent la casse des outils, protègent les mandrins des pièces à main et maintiennent l’efficacité des lignes de production. BurDental fabrique des instruments rotatifs, des mandrins de laboratoire et des accessoires de finition directement en usine pour les cabinets et les distributeurs de fournitures dentaires.
Types de retenue mécanique pour les mandrins dentaires
Les mandrins dentaires servent d’arbres intermédiaires reliant les supports abrasifs non montés aux pièces à main dentaires. Le mécanisme de retenue situé sur la tête du mandrin détermine les disques abrasifs, roues à polir ou bandes de papier abrasif que l’arbre peut maintenir. Le choix d’un mauvais système de montage entraîne le glissement du disque sous charge, une rotation excentrée ou la rupture de matériaux de coupe fragiles.
Trois principaux systèmes de retenue dominent les configurations cliniques et de laboratoire dentaires :
- Mandrins à vis : Ces mandrins possèdent un trou fileté à l’extrémité de travail et une petite vis de retenue correspondante. Le technicien fait passer la vis dans le trou central de l’arbre d’une roue ou d’un disque non monté, puis la serre à fleur contre le collet du mandrin. Les mandrins à vis assurent un serrage mécanique rigide, ce qui en fait le choix standard pour monter des disques diamantés rigides et des meulettes non montées lors des travaux intensifs de séparation et de réduction.
- Mandrins à tige fendue : Également appelés mandrins rainurés, ces outils comportent une fente longitudinale le long de la tête de travail. Les techniciens insèrent l’extrémité d’une bande abrasive ou d’une bande de papier abrasif montée (telle que les rouleaux de grain SP-240, SP-400 ou SP-600) dans la fente et enroulent l’abrasif autour du corps du mandrin. Lorsque la pièce à main tourne, la force centrifuge et le frottement de rotation maintiennent fermement l’abrasif enroulé pour lisser les porte-empreintes et les bords de prothèses en acrylique.
- Mandrins à encliquetage et à emboîtement : Conçus pour les flux de travail rapides au fauteuil, ces mandrins utilisent un petit ergot métallique carré, cruciforme ou arrondi qui s’enclenche directement dans le moyeu flexible des disques de finition. Les cliniciens changent les grains des disques entre les étapes gros, moyen et fin sans tournevis, ce qui accélère le polissage des composites directs.
Quel que soit le mécanisme de la tête, les mandrins de haute qualité sont usinés avec précision en acier inoxydable afin de résister à la rouille lors du nettoyage ultrasonique et de maintenir la concentricité sous un couple élevé.
Adapter les tiges des mandrins aux pièces à main dentaires
Un mandrin doit être adapté au mécanisme de serrage et au profil de vitesse de fonctionnement de la pièce à main prévue. Une géométrie de tige inappropriée entraîne une mauvaise prise, l’usure du mandrin, un faux-rond excessif ou le détachement dangereux de l’instrument.
Les établissements dentaires utilisent trois normes de tige distinctes dans les services cliniques et de laboratoire :
- Tiges droites HP : Les tiges HP (Handpiece) sont des arbres cylindriques longs et lisses, sans encoches de verrouillage. Les tiges HP constituent la norme universelle pour les micromoteurs de paillasse de laboratoire dentaire, les pièces à main droites et les moteurs de laboratoire puissants. Leur longueur étendue permet aux techniciens d’atteindre profondément les arcades des modèles en plâtre et les contours des infrastructures tout en conservant un appui manuel stable.
- Tiges à loquet RA : Les tiges RA (Right Angle) présentent une gorge mécanique de retenue et une encoche plate à l’extrémité. Elles se verrouillent positivement dans la tête à loquet des contre-angles à basse vitesse, utilisés principalement au fauteuil pour le polissage et la finition intra-oraux. Le loquet mécanique empêche le déplacement axial lors des manipulations rotatives à basse vitesse.
- Tiges à friction FG : Les tiges FG (Friction Grip) sont des arbres lisses et compacts, maintenus entièrement par le mandrin à pince interne des pièces à main cliniques à grande vitesse. Bien qu’il existe des micro-mandrins spéciaux en configuration FG pour les travaux rapides sur les composites au fauteuil, les disques lourds de coupe et de polissage sont généralement réservés aux pièces à main HP et RA afin d’éviter de dépasser les limites de rotation sûres.
Les techniciens doivent vérifier que le mandrin de la pièce à main est propre et exempt de débris avant d’insérer un mandrin. L’accumulation de grains dans les mandrins à pince empêche les mandrins de se positionner concentriquement, générant des vibrations qui endommagent les roulements de la pièce à main et brisent les disques abrasifs.
Disques diamantés et disques de réduction pour les flux de travail en laboratoire et au cabinet
Les disques à tronçonner et les roues de réduction sont des consommables essentiels associés aux mandrins de laboratoire. Le choix de la bonne géométrie de disque et d’une répartition adaptée du grain garantit des séparations nettes sans écailler les limites délicates des restaurations.
Les techniciens de laboratoire et les prosthodontistes cliniciens s’appuient sur deux catégories spécialisées de disques :
- Disques diamantés de séparation et pour plâtre : Les disques diamantés robustes (tels que N22D20, N19D20 et C40D30) sont conçus pour les travaux de coupe importants. Les techniciens utilisent ces disques sur des mandrins HP à vis pour sectionner les tiges de bridge multi-unités, séparer les dies en pierre des modèles maîtres et couper les alliages dentaires durs. Les disques revêtus de diamant sur les deux faces et sur la périphérie permettent des coupes plongeantes rapides avec un minimum de coincement.
- Disques diamantés de réduction de précision : Les disques diamantés de réduction fins (notamment les modèles R12, C10 et S10) comportent des noyaux métalliques ultrafins revêtus de fines particules de diamant. Ces disques flexibles ou semi-rigides permettent aux techniciens et aux dentistes de modeler les zones de contact interproximales, de façonner les embrasures céramiques et d’affiner les limites des couronnes en zircone et en porcelaine sans retirer l’excédent de matériau adjacent.
L’utilisation de disques diamantés perforés améliore le contrôle visuel pendant les coupes délicates et contribue à dissiper la chaleur. Comme les céramiques dentaires sont sensibles aux chocs thermiques, une pression légère et intermittente lors de l’utilisation de disques diamantés correctement montés évite les microfissures le long des limites des restaurations.
Brosses de polissage pour tour et roues de finition de paillasse
Alors que les mandrins manuels offrent un contrôle précis pour le meulage localisé, la finition de surface à grand volume des prothèses complètes et des appareils dentaires s’effectue sur des tours de polissage dentaires fixes.
Les tours dentaires fonctionnent avec des broches filetées coniques qui acceptent des roues à arbre central plutôt que des mandrins fins. Les laboratoires de production organisent la finition sur paillasse selon différents formats de roues :
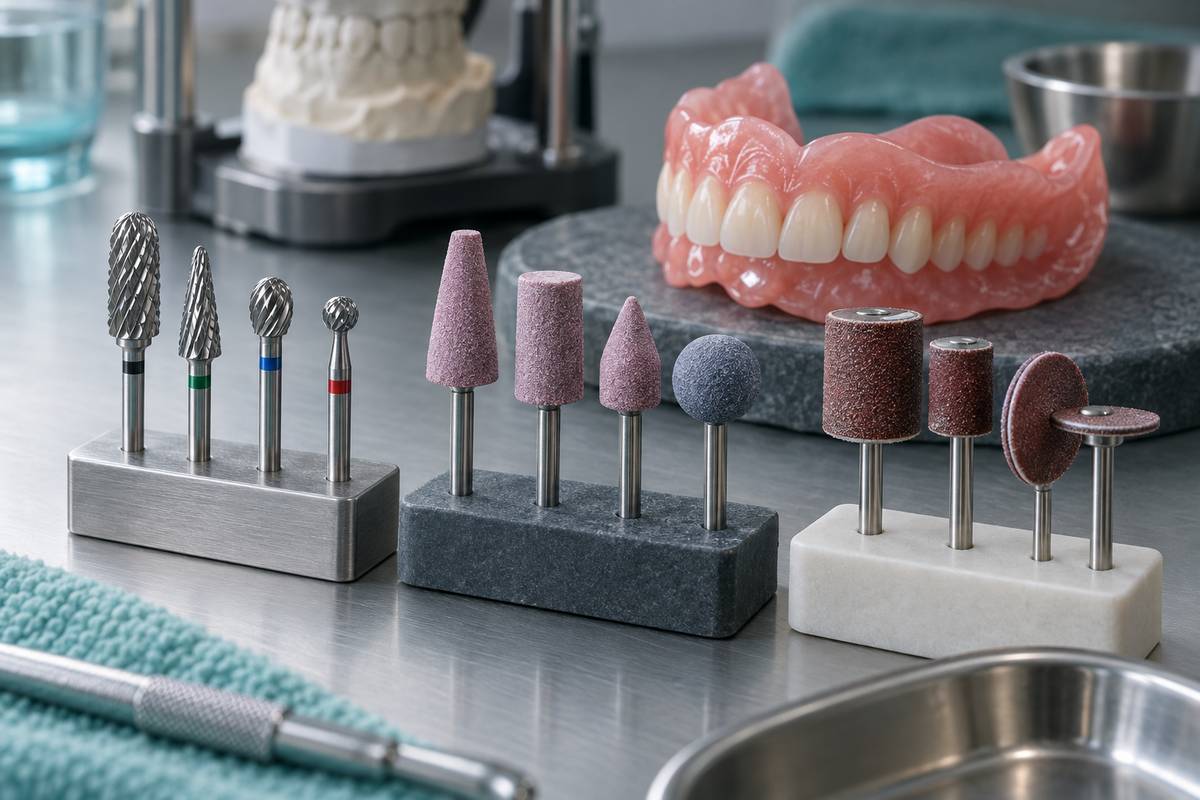
- Brosses de tour à poils : Les brosses de polissage pour tour à plusieurs rangées comportent des rangées denses de poils naturels ou synthétiques montées autour d’un moyeu central solide en plastique ou en bois. Chargées de boues de ponce à gros grain, ces brosses atteignent les papilles interdentaires et les contours gingivaux des bases de prothèses en acrylique, en lissant les irrégularités de surface sans aplatir l’anatomie.
- Roues de tour en fil métallique : Les brosses en fil de laiton ou d’acier montées sur les broches du tour servent au nettoyage intensif et à l’élimination des oxydes sur les infrastructures métalliques coulées et les matériaux de revêtement avant le sablage.
- Roues en feutre et en tissu entrelacés : Les roues souples en mousseline, flanelle et feutre assurent l’étape finale de lustrage haute brillance lorsqu’elles sont associées à une pâte de polissage fine. Les techniciens exercent une légère pression contre la roue de tour en rotation afin d’obtenir sur les acryliques prothétiques et les alliages coulés une finition miroir impeccable et résistante à la plaque.
Les acheteurs en gros doivent stocker des brosses de tour dotées de moyeux centraux renforcés afin d’assurer une rotation concentrique sur les broches coniques du tour et d’éviter les oscillations qui créent une usure irrégulière des poils.
Guide de sélection et de compatibilité des accessoires rotatifs
Le tableau suivant résume les accessoires rotatifs courants, les systèmes d’entraînement compatibles et leurs principales applications dans les laboratoires et cabinets dentaires.
| Catégorie d’accessoire rotatif | SKU et formats représentatifs | Entraînement et tige compatibles | Application clinique et de laboratoire principale |
|---|---|---|---|
| Mandrins de laboratoire | HP à vis, HP à tige fendue | Micromoteur de paillasse droit HP | Montage de disques, meulettes et papier abrasif non montés |
| Disques diamantés robustes | N22D20, N19D20, C40D30 | Mandrin HP à vis sur moteur de laboratoire | Séparation des dies de modèles, réduction du plâtre, coupe des tiges |
| Disques de réduction de précision | R12, C10, S10 | Mandrin HP à vis, mandrin RA à loquet | Modelage des contours céramiques interdentaires, finition des embrasures |
| Rouleaux de papier abrasif | SP-240, SP-400, SP-600 | Mandrin HP à tige fendue | Lissage rapide des porte-empreintes en acrylique, ajustement des bases |
| Brosses de polissage pour tour | Roues à poils à plusieurs rangées | Broche conique de tour de paillasse | Polissage à la ponce des prothèses en acrylique à grand volume |
Achats en volume et considérations pour l’approvisionnement direct en usine
La gestion des accessoires rotatifs dentaires dans les cabinets comportant plusieurs salles de soins ou les laboratoires dentaires commerciaux nécessite d’équilibrer la précision des outils et les coûts d’achat unitaires. Commander les mandrins et les consommables de remplacement directement auprès d’un fabricant certifié offre plusieurs avantages opérationnels :
- Concentricité et équilibrage dynamique : Les mandrins emboutis à bas coût présentent souvent un faux-rond de l’arbre qui provoque des vibrations de la pièce à main et une usure irrégulière du disque. L’approvisionnement en mandrins en acier inoxydable tournés avec précision et testés en usine protège les mandrins coûteux des pièces à main et garantit une coupe régulière sans broutage.
- Qualité du matériau et résistance à la stérilisation : Les mandrins de laboratoire et cliniques subissent des routines de désinfection sévères, des bains de nettoyage ultrasonique et des cycles répétés d’autoclavage à la vapeur. Les tiges en acier inoxydable de haute qualité résistent aux piqûres de surface, à la corrosion et à la dégradation des filetages au fil des cycles de retraitement.
- Ratios de réapprovisionnement des consommables : Comme les disques à tronçonner, les roues de réduction et les bandes de papier abrasif s’usent beaucoup plus vite que les arbres de montage en acier, les responsables des achats doivent établir des ratios de réapprovisionnement équilibrés. Commander des lots de disques consommables avec des jeux de mandrins standard évite les ruptures de stock et réduit les frais d’expédition.
- Emballage OEM et marque privée : Les distributeurs de fournitures dentaires et les grands réseaux de laboratoires peuvent accéder à des programmes de marque privée, notamment le marquage laser personnalisé des tiges, les cartes blister personnalisées et les assortiments de démarrage adaptés aux cabinets.
BurDental fabrique des fraises dentaires de précision et des accessoires rotatifs depuis 2008 dans une usine certifiée ISO 13485. Pour les commandes en gros, les configurations de kits personnalisées ou les demandes de devis d’expédition, contactez notre service commercial sur WhatsApp au +86 186 8057 1046.
Questions fréquemment posées
Comment choisir entre les mandrins dentaires à vis et à encliquetage ?
Les mandrins à vis assurent un serrage mécanique rigide pour les disques diamantés et les meulettes rigides lors des travaux intensifs de séparation et de réduction en laboratoire. Les mandrins à encliquetage permettent de changer rapidement les disques abrasifs flexibles lors du modelage et du polissage composites cliniques en plusieurs étapes.
Quelles tiges de pièces à main sont disponibles pour les mandrins dentaires ?
Les mandrins sont principalement fabriqués avec des tiges droites HP pour les micromoteurs de paillasse des laboratoires dentaires et des tiges RA à loquet pour les pièces à main cliniques à basse vitesse. Des configurations compactes spéciales sont également disponibles pour certains mandrins de pièces à main cliniques.
À quelle fréquence les mandrins dentaires doivent-ils être inspectés et remplacés ?
Les mandrins doivent être inspectés à chaque cycle de retraitement afin de détecter les arbres tordus, les filetages de retenue usés et les marques sur les pinces. Tout mandrin présentant un faux-rond visible ou un filetage endommagé doit être immédiatement mis au rebut afin d’éviter la rupture du disque et l’endommagement de la pièce à main.
Les disques diamantés et les mandrins peuvent-ils être stérilisés dans un autoclave dentaire ?
Les mandrins en acier inoxydable et les disques diamantés électroplaqués peuvent être nettoyés dans des bains ultrasoniques et stérilisés dans des autoclaves à vapeur standard. Les techniciens doivent sécher soigneusement les mandrins après le lavage afin d’éviter que l’humidité ne reste piégée dans les logements filetés des vis avant l’autoclavage.