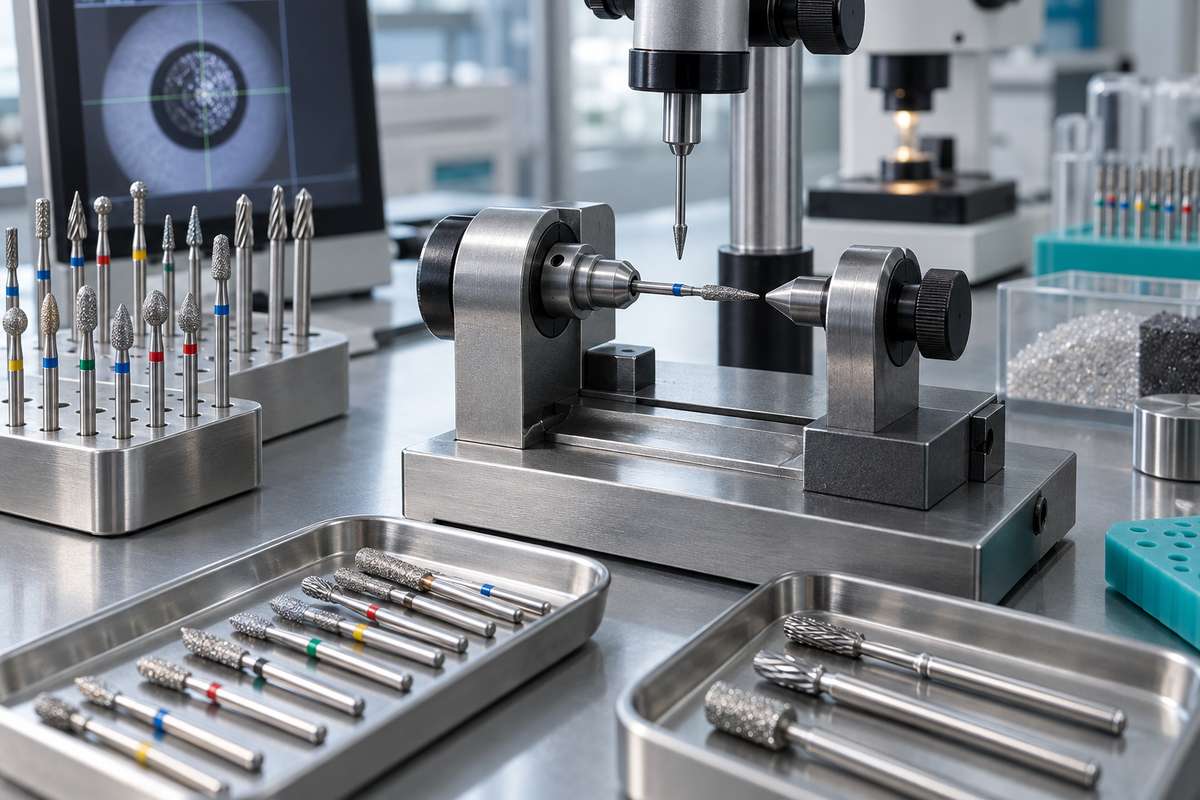
Les acheteurs en gros, les responsables des achats cliniques et les distributeurs de fournitures dentaires évaluent les instruments de coupe en fonction de leur régularité, de leur fiabilité et de leur durée de vie. Lorsqu'une fraise dentaire ne respecte pas les tolérances de fabrication précises, les conséquences cliniques incluent l'usure de la turbine de la pièce à main, les vibrations lors de la préparation dentaire, les limites irrégulières des restaurations et une augmentation du temps au fauteuil. Garantir une qualité élevée des fraises dentaires nécessite des protocoles de test systématiques à chaque étape de fabrication, de la sélection de l'alliage brut à l'inspection finale de l'emballage.
BurDental est un fabricant certifié ISO 13485 fondé en 2008, qui produit des instruments rotatifs pour les cabinets, les laboratoires dentaires et les revendeurs internationaux. Dans une production directe en usine, les protocoles de test doivent vérifier la résistance mécanique, la précision dimensionnelle, l'équilibrage en rotation et l'adhérence de l'abrasif avant qu'un lot n'entre en distribution. Ce guide explique comment les usines de fraises dentaires évaluent la concentricité, la dureté des matériaux, la liaison des grains et la régularité des lots afin de garantir des performances professionnelles.
Tests de concentricité de la tige et de faux-rond en rotation
Le faux-rond en rotation représente l'écart entre l'axe central de la tige et la tête de coupe lorsque l'instrument tourne. Si une tige est tordue, ovalisée ou mal alignée avec l'extrémité active, la fraise oscille dans le mandrin de la pièce à main. Cette oscillation provoque des vibrations centrifuges qui endommagent les roulements à billes coûteux de la pièce à main, accélèrent l'usure du mandrin et créent des profondeurs de coupe irrégulières dans l'émail dentaire ou les céramiques de restauration.
L'inspection de la concentricité en usine commence sur des tiges en acier inoxydable rectifiées avec précision. Les techniciens montent les tiges échantillonnées dans des pinces pneumatiques reliées à des comparateurs à cadran numériques ou à des micromètres laser sans contact. Lorsque la pince tourne à des vitesses contrôlées, des capteurs optiques enregistrent le faux-rond radial total sur toute la longueur de la tige et au niveau de la tête de la fraise. Les tiges courtes à friction (FG) utilisées dans les pièces à main haute vitesse exigent des tolérances axiales plus strictes que les tiges plus longues à angle droit (RA) ou pour pièce à main (HP), en raison des différences de vitesse de fonctionnement.
Outre les tests statiques sur pince, des tests d'équilibrage dynamique sont appliqués aux diamètres de tête plus importants et aux instruments de laboratoire. Pour les géométries complexes telles que les fraises d'usinage CAD/CAM (comme les SKU VH-00-06-ED, SKU VH-00-10-ED et SKU VH-00-25-ED), des comparateurs optiques multi-axes inspectent la concentricité des cannelures, la symétrie de la conicité du col et la rectitude globale de la tige. Toute fraise dépassant les limites strictes de faux-rond admissibles est immédiatement rejetée et mise au rebut, empêchant ainsi les fraises décentrées d'atteindre les pièces à main cliniques.
Inspection de la dureté des matériaux et de l'intégrité structurelle
Les fraises dentaires subissent d'importantes contraintes mécaniques de cisaillement, de friction et de charge thermique pendant la coupe opératoire. Pour prévenir l'émoussement prématuré, la rupture du col ou la séparation de la tête, les usines testent les matières premières et les assemblages finis afin de vérifier la dureté du cœur, la résistance à la traction et l'intégrité métallurgique.
Pour les instruments en carbure de tungstène, les tests commencent au stade de l'ébauche en carbure. Les ébauches en carbure de tungstène fritté sont soumises à des tests de dureté Rockwell et à une analyse de densité métallurgique afin de vérifier la structure des grains et la répartition du liant au cobalt. Un carbure dentaire de qualité supérieure nécessite une structure à micrograins fins pour maintenir des arêtes de coupe tranchantes au fil de plusieurs interventions sans ébréchures.
La brasure entre l'extrémité active en carbure de tungstène et la tige en acier inoxydable constitue un autre point de contrôle qualité essentiel. Les usines dentaires utilisent le brasage par induction automatisé avec des alliages d'apport spécialisés à base de nickel ou d'argent. Des échantillons de chaque équipe de production subissent des tests destructifs de couple et de cisaillement dans des dispositifs d'essai mécaniques. L'appareil d'essai applique une force de torsion angulaire jusqu'à la rupture. Selon les normes d'usine, la tête en carbure doit se cisailler le long des cannelures de coupe avant que la brasure ne se sépare de la tige, garantissant ainsi que les fraises ne se détacheront pas dans la bouche du patient lors des procédures opératoires à couple élevé.
Liaison des grains diamantés et adhérence de la galvanoplastie
Les instruments diamantés galvanisés nécessitent une répartition uniforme des particules et une forte rétention mécanique dans la matrice de liaison en nickel. Si les cristaux de diamant se détachent trop rapidement pendant la coupe, la fraise perd son efficacité de coupe et frotte contre la structure dentaire, générant une chaleur de friction excessive.
L'inspection des fraises diamantées évalue la qualité abrasive selon trois paramètres :
- Qualité des cristaux de diamant : Les usines inspectent les particules de diamant industrielles brutes au microscope numérique afin de vérifier la forme compacte des cristaux et la régularité du classement par taille de grain. Les diamants synthétiques compacts offrent plusieurs facettes de coupe tranchantes, tandis que les cristaux fragmentés ou irréguliers se fracturent prématurément.
- Densité de répartition des particules : Les cuves de galvanoplastie utilisent des contrôles automatisés de densité de courant pour déposer uniformément les cristaux de diamant sur l'ébauche de la fraise. L'inspection visuelle au microscope vérifie que les particules de diamant couvrent uniformément la tête active, sans zones clairsemées ni amas importants susceptibles de provoquer des surfaces de coupe irrégulières.
- Profondeur de liaison de la matrice de nickel : La couche de nickel galvanique doit encapsuler entre la moitié et les deux tiers de la hauteur de chaque cristal de diamant. Si le dépôt est trop superficiel, les cristaux s'arrachent pendant la préparation dentaire ; s'il est trop profond, la couche de nickel immerge les pointes de coupe et provoque une obstruction.
Les techniciens qualité réalisent des tests de cycles thermiques et des essais d'abrasion mécanique sur des fraises échantillons de catégories telles que les fraises diamantées (comme les SKU 001-008S, SKU 001-010M et SKU 001-012M) et les polissoirs en caoutchouc diamantés (comme les SKU SR101M et SR105M). Les fraises échantillons sont soumises à des cycles répétés de nettoyage aux ultrasons et à des cycles de coupe simulés sur des blocs vitrocéramiques usinables afin de mesurer la rétention du grain et la stabilité du taux de coupe.
Étapes du contrôle qualité sur les lots de production
Maintenir une production constante sur de grands volumes nécessite une inspection en plusieurs étapes tout au long de la ligne de fabrication. Plutôt que de compter uniquement sur le contrôle en fin de ligne, la gestion de la qualité en usine met en œuvre une inspection à la réception, un suivi en cours de fabrication et un échantillonnage d'acceptation final.
Les matières premières réceptionnées, notamment les barres en acier inoxydable chirurgical et les ébauches en carbure de tungstène, font l'objet d'une vérification dimensionnelle et d'un test de composition de l'alliage. Pendant l'usinage CNC, les opérateurs réalisent toutes les heures des mesures optiques sur les cannelures de coupe et les diamètres de tige afin de détecter l'usure des outils de fabrication avant que les dimensions ne sortent des tolérances.
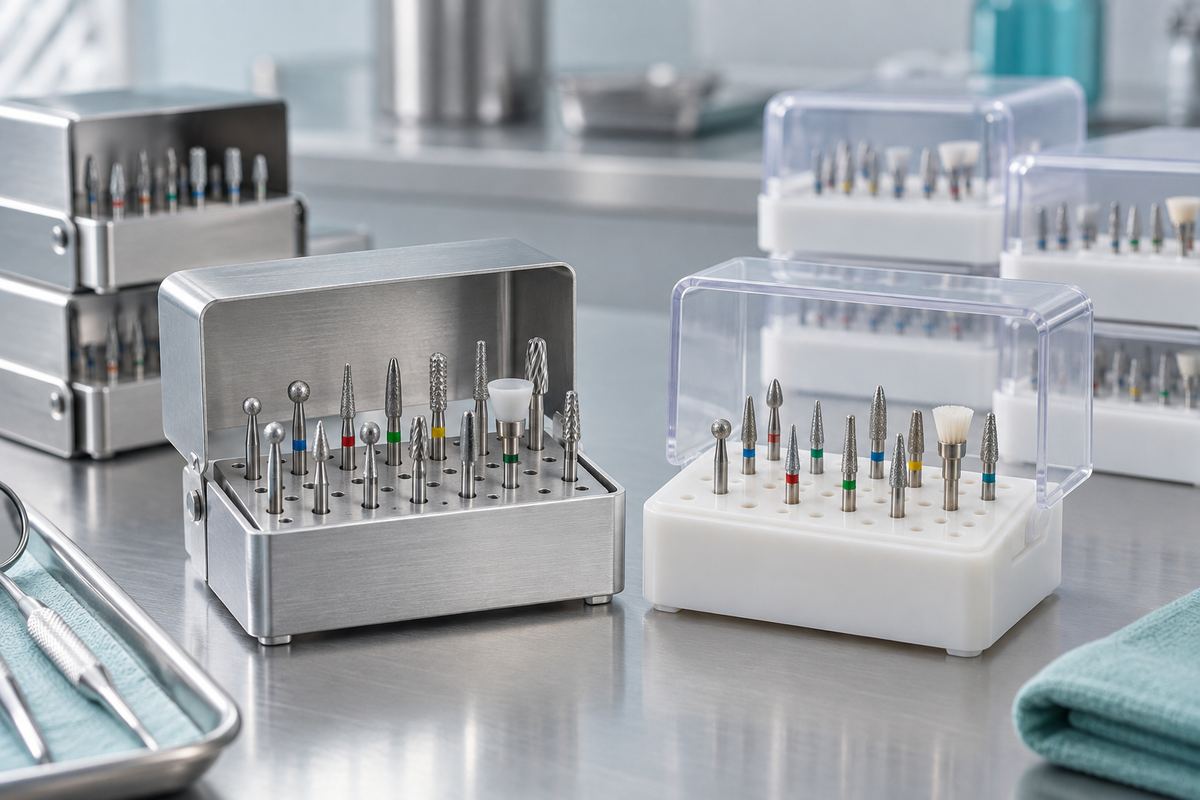
Après le rainurage, la galvanoplastie et le polissage, les instruments finis sont transférés vers des zones de tri en salle propre. Le personnel d'assurance qualité prélève des échantillons aléatoires selon des tableaux de limites de qualité d'acceptation statistique afin de vérifier l'apparence visuelle, les marquages des tiges, l'étiquetage des emballages et l'étanchéité des contenants. Les produits organisés en assortiments cliniques, tels que les kits pour cabinet (comprenant les SKU 4104 et SKU 4105) et les blocs porte-fraises (tels que le SKU BB201), font l'objet d'une vérification supplémentaire afin de s'assurer que chaque emplacement contient le bon SKU et le bon code de grain.
Le tableau suivant résume les principales étapes du contrôle qualité en usine, les paramètres évalués et les catégories de produits représentatives :
| Étape du contrôle qualité | Paramètres d'inspection | Méthode d'évaluation | Catégories de produits | SKU d'échantillon |
|---|---|---|---|---|
| Contrôle des matières premières | Diamètre de la tige, circularité, pureté de l'alliage d'acier | Mesure au micromètre et comparateur optique | Toutes les fraises rotatives | 001-008S, 001-010M |
| Rainurage et meulage | Symétrie des lames, profondeur des cannelures, concentricité | Balayage optique multi-axes et jauge laser de faux-rond | Fraises en carbure et fraises d'usinage | VH-00-06-ED, VH-00-25-ED |
| Galvanoplastie et revêtement | Densité des cristaux de diamant, profondeur de la matrice de nickel | Inspection microscopique et test de récurage aux ultrasons | Fraises diamantées et polissoirs | 001-012M, SR101M |
| Assemblage et emballage des kits | Positionnement des SKU, codage couleur, intégrité de l'emballage | Audit visuel du lot et vérification du code-barres | Kits pour cabinet et blocs de rangement pour fraises | 4104, BB201 |
Approvisionnement direct en usine de fraises conformes à des normes qualité vérifiées
Pour les revendeurs de fournitures dentaires, les réseaux d'achats cliniques et les laboratoires dentaires, un partenariat direct avec un fabricant établi élimine les marges des distributeurs tout en garantissant un contrôle direct des spécifications des produits. Les fabricants fiables offrent une traçabilité complète des lots, des options d'emballage constantes et un support de marque distributeur adapté aux exigences des marchés régionaux.
BurDental fournit directement depuis l'usine une gamme complète d'instruments rotatifs de coupe présentés sur notre plateforme de vente en gros de fraises dentaires. Avec une production soutenue par la certification ISO 13485 et une expérience de fabrication depuis 2008, notre usine fournit des instruments rotatifs fiables conçus pour les flux de travail cliniques exigeants. Les acheteurs en gros peuvent commander des configurations standardisées ou développer des gammes OEM personnalisées avec gravure laser, blisters à leur marque et blocs porte-fraises spécialisés.
Questions fréquemment posées
Comment les usines de fraises dentaires testent-elles la concentricité des tiges ?
Les usines testent la concentricité en insérant la tige de la fraise dans une pince rotative de précision et en mesurant le faux-rond radial à l'aide de capteurs optiques ou de micromètres laser. Les instruments dépassant les limites strictes de déviation radiale sont rejetés afin d'éviter les vibrations de la turbine de la pièce à main et les coupes dentaires irrégulières.
Quelles certifications qualité les acheteurs de fraises dentaires en gros doivent-ils vérifier ?
Les acheteurs en gros doivent vérifier la certification du système de management de la qualité des dispositifs médicaux ISO 13485. BurDental fabrique dans un site ISO 13485 établi en 2008, garantissant des protocoles qualité documentés sur toutes les lignes de production.
Comment la résistance de liaison des grains diamantés est-elle vérifiée pendant la fabrication ?
La résistance de liaison est vérifiée par une inspection microscopique de la profondeur du dépôt de nickel autour des cristaux de diamant, combinée à des tests en bain à ultrasons et à des essais d'abrasion simulée sur des substrats de test. Ces tests confirment que les particules de diamant restent solidement ancrées sans décollement prématuré pendant la préparation clinique.
Comment les distributeurs et les cabinets peuvent-ils demander des lots OEM personnalisés ou des jeux d'échantillons ?
Les distributeurs et les équipes d'achats des cabinets peuvent demander des échantillons, des configurations de kits personnalisées ou une marque distributeur OEM en contactant directement BurDental via WhatsApp au +86 186 8057 1046. L'usine prend en charge les emballages personnalisés, le marquage laser et les assortiments de dossiers d'échantillons avec de faibles quantités minimales de commande.