
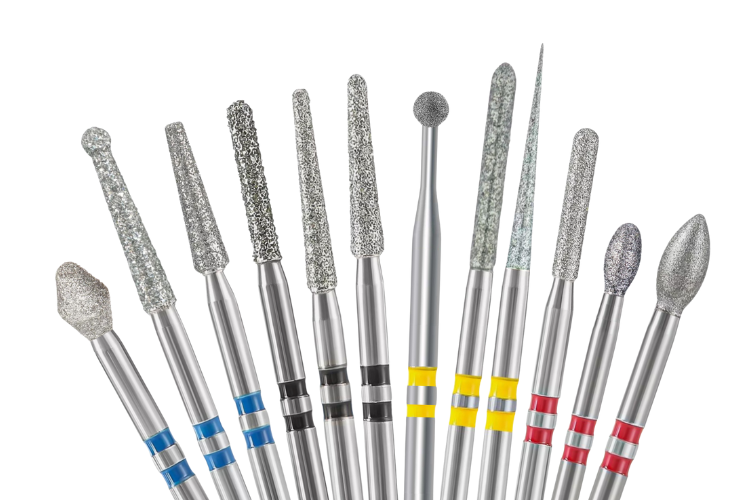
ジルコニアセラミックは、現代の修復歯科で使用される最も硬い材料の一つです。ジルコニア製のクラウン、ブリッジ、インプラントアバットメントには、速度や精度を損なうことなく、その密度に対応できる切削器具が求められます。一般的なカーバイドバーやスチールバーはジルコニア表面ですぐに摩耗し、粗いマージン、チェアタイムの長期化、頻繁な器具交換につながります。ジルコニア用ダイヤモンドバーは、こうした問題を解決するために開発され、日常的にジルコニア修復物を扱う歯科医院や歯科技工所で標準的な器具となっています。
本記事では、ジルコニア用ダイヤモンドバーが従来の製品と異なる理由を解説し、性能を比較するとともに、ワークフローに適したバーを選ぶための実用的な指針を紹介します。
ジルコニア用ダイヤモンドバーの違い
基本的に、すべてのダイヤモンドバーは金属製シャンクにダイヤモンド砥粒を結合した構造です。ジルコニア専用バーの違いは、粒子サイズ、コーティング層、結合強度、ヘッド形状など、ジルコニアセラミック固有の特性に合わせて設計されている点にあります。
多層ダイヤモンドコーティング
一般的なダイヤモンドバーは通常、ダイヤモンド砥粒を1層のみ使用します。ジルコニア用ダイヤモンドバーは、高品質な天然または合成ダイヤモンド粒子を複数層備えています。追加の層には2つの役割があります。第一に、研磨面積全体を増やし、材料除去を直接的に高速化します。第二に、使用中に最外層が摩耗すると、その下の新しいダイヤモンド粒子が露出し、より長い使用寿命にわたって切削性能を維持します。
最適化された粒度と分布
ジルコニアのビッカース硬さは約1200で、ほとんどの歯科用セラミックよりかなり硬い材料です。この材料用に設計されたバーは、粗削りには粗い粒度、仕上げには細かい粒度を使用します。粒子分布は、強力な切削性能と表面の滑らかさのバランスを取るよう設計されており、二次仕上げの工程を減らします。
熱管理
高密度セラミックの切削では、摩擦熱が大きな問題になります。過度な熱は修復物にマイクロクラックを生じさせ、チェアサイド調整時には歯髄組織を損傷し、バーの劣化を早める可能性があります。ジルコニア用ダイヤモンドバーは、オープンフルート設計と効率的な切りくず排出溝により、注水を切削面まで届けます。その結果、同じ条件下で従来のバーより低い作動温度を実現します。
シャンク互換性
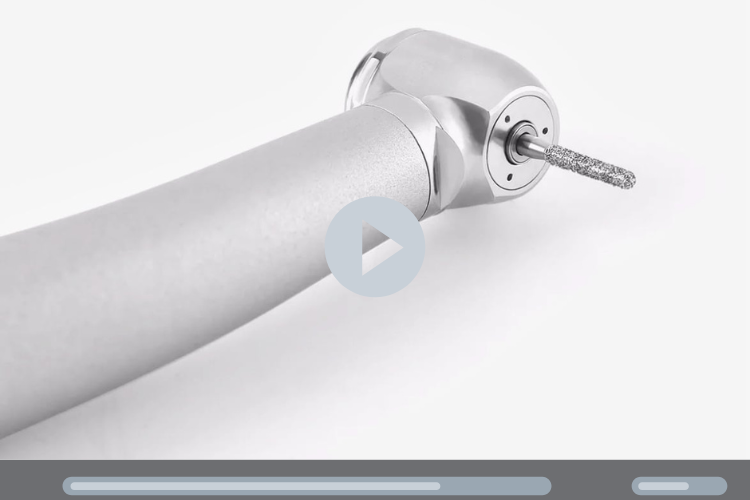
ジルコニア用ダイヤモンドバーには、高速ハンドピース用のFG(フリクショングリップ)シャンクと、ストレートノーズハンドピースおよびラボモーター用のHP(ハンドピース)シャンクがあります。適切なシャンクタイプを選ぶことは、推奨rpm範囲での適合性、同心性、安全な操作に重要です。
ジルコニア用ダイヤモンドバーと従来バーの比較
下表は、臨床およびラボでの試験条件に基づく主な性能差をまとめたものです。
特長 | ジルコニア用ダイヤモンドバー | 従来のダイヤモンドバーまたはカーバイドバー |
|---|---|---|
材料特異性 | ジルコニアセラミック用に設計 | 汎用または軟質材料向け |
ダイヤモンドコーティング | 高品質ダイヤモンド粒子の多層構造 | 単層またはコーティングなし(カーバイド) |
ジルコニア切削速度 | 高速 — 材料除去が明らかに速い | 中速から低速 — より多くのパスが必要 |
発熱 | 低い — オープンフルート設計が冷却を促進 | 高い — 熱によるマイクロクラックのリスク |
工具寿命 | 長い — 多層コーティングが更新される | 短い — 硬質セラミック上では単層が早く摩耗 |
表面仕上げ | 滑らか — 二次仕上げが少なくて済む | 粗い — 追加の研磨が必要な場合が多い |
処置あたりのコスト | 長い使用寿命により長期的に低い | 頻繁な交換により高い |
臨床およびラボでの用途
ジルコニア用ダイヤモンドバーは、チェアサイドの臨床現場と歯科技工所の両方で使用されます。それぞれのタイプが得意とする用途を理解することで、作業に適した器具を選択できます。
チェアサイド調整
ジルコニアクラウンまたはブリッジを装着した後、咬合調整が必要になることがあります。FGシャンクの細目ジルコニア用ダイヤモンドバーを使用すれば、高速回転で余分な材料を除去しながら、正確にトリミングできます。発熱が少ないため、歯肉縁付近や薄い壁面での作業時にも歯髄の活性を保護します。
ラボでのミリングと輪郭形成
ラボでは、技工士がベンチモーターやストレートハンドピースとHPシャンクのジルコニア用ダイヤモンドバーを使用し、半焼結または完全焼結ジルコニアブランクの輪郭を整えます。CAD/CAMミリングシステムを使用するラボでは、専用ミリングバーで初期形状を形成し、ジルコニア用ダイヤモンドバーによる手仕上げで解剖学的形態、コンタクト、マージンを整えます。
インプラント補綴
ジルコニアアバットメントやハイブリッドフレームワークでは、パッシブフィットを得るために慎重な調整が必要です。ジルコニア用ダイヤモンドバーは、不適切な器具を使用した場合に生じる欠けや破折のリスクを抑えながら、これらの高価なコンポーネントから材料を制御して除去できます。
古いジルコニア修復物の除去
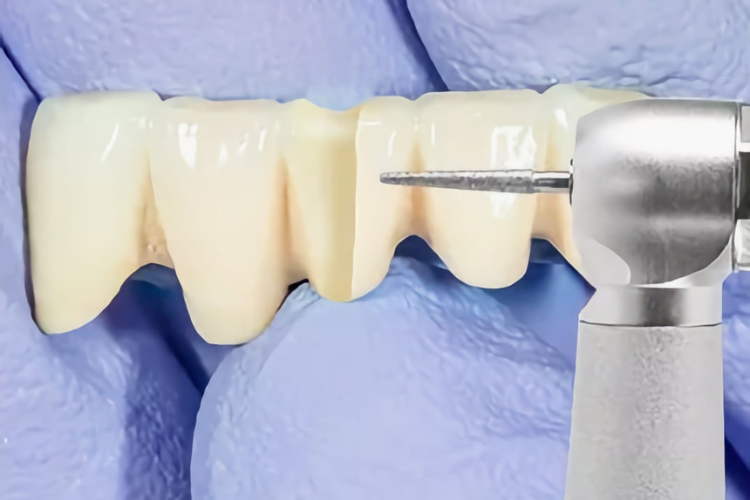
ジルコニアクラウンまたはブリッジを交換する場合、除去のための修復物の分割は臨床歯科で最も難しい切削作業の一つです。完全焼結ジルコニアの極めて高い硬度により、従来のバーは数秒で停止することがあります。粗目のジルコニア用ダイヤモンドバーなら修復物の壁を効率的に切削でき、下層の歯質やインプラント接続部に過度な力をかけずにユニットを分割・除去できます。
適切なジルコニア用ダイヤモンドバーの選び方
最適なバーは、作業内容、ジルコニアの状態(半焼結または完全焼結)、使用するハンドピースによって異なります。主な選定基準は以下のとおりです。
粒度の選択
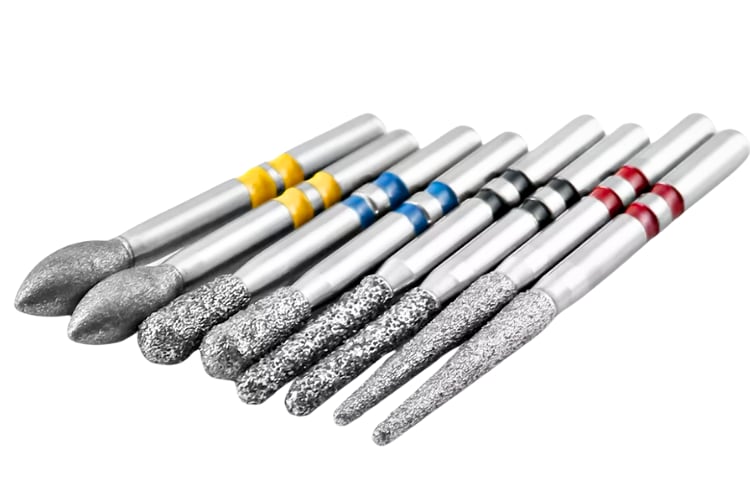
- 粗目(125-150 µm):完全焼結ジルコニアの大量削合および大まかな輪郭形成
- 中目(100-125 µm):一般的な形態形成および調整作業
- 細目(45-75 µm):マージン仕上げ、咬合調整、研磨前の平滑化
ヘッド形状
- フレームまたはニードル:隣接面、マージンの仕上げ
- フットボールまたはエッグ:咬合面の解剖学的形態、凹面
- シリンダーまたはバレル:平面の削合、軸壁の調整
- ラウンドまたはボール:内部調整、アクセスホール
rpmと圧力の目安
多くのメーカーは、ジルコニア用ダイヤモンドバーについて、FGシャンクでは150,000~200,000 rpm、HPシャンクでは25,000~35,000 rpmでの使用を推奨しています。強く連続的に接触させるよりも、軽く断続的に圧力をかける方が良好な結果が得られます。熱を抑え、切りくずを洗い流すため、必ず注水を使用してください。ハンドピースが期待どおりに作動しない場合は、歯科用ハンドピースの一般的な問題と解決策をご確認ください。
メンテナンスと寿命
使用寿命が長いジルコニア用ダイヤモンドバーでも、最良の性能を発揮するには適切なケアが必要です。
- 洗浄:超音波洗浄により、切削性能を低下させる埋め込まれたセラミック粒子を除去できます。結合マトリックスからダイヤモンド粒子を外す可能性があるため、ワイヤーブラシは使用しないでください。詳しい洗浄手順は、歯科用ダイヤモンドバーの洗浄方法をご覧ください。
- 滅菌:標準的な134°C / 273°Fのサイクルでオートクレーブ滅菌してください。ダイヤモンドコーティングは、繰り返し滅菌しても劣化しにくい設計です。
- 点検:使用前に毎回、拡大下でバーを確認してください。ダイヤモンドの明らかな脱落、曲がったシャンク、不規則な回転があるバーは廃棄してください。
- 交換時期:バーが外観上問題なくても、切削速度が明らかに低下したら交換してください。切れ味の鈍い器具は発熱と圧力を増加させ、修復物を損傷するリスクを高めます。
信頼できるサプライヤーの選択
ジルコニア用ダイヤモンドバーのメーカーによって品質には大きな差があります。サプライヤーを評価する際は、ダイヤモンド粒子のサイズの一貫性、結合マトリックスの確実な接着、全ロットでの同心度検査を確認してください。Burdentalのダイヤモンド歯科用バーは、ISO 13485品質マネジメントのもとで製造され、出荷前に個別検査されています。
まとめ
ジルコニア修復物は、強度、生体適合性、自然な外観により、人気が高まり続けています。クラウン、ブリッジ、インプラントコンポーネントにジルコニアを使用する歯科医院が増える中、適切な切削器具を備えることは、任意のアップグレードではなく実務上の必須条件となっています。ジルコニア用ダイヤモンドバーは、標準的な器具ではジルコニアセラミックの要求に効率的に対応できないために存在します。多層ダイヤモンドコーティング、熱を考慮した設計、材料専用のエンジニアリングにより、処置時間の短縮、工具寿命の延長、表面の平滑化、再作業の削減という測定可能な改善を実現します。ジルコニア修復物を定期的に扱う歯科医院や歯科技工所にとって、専用ダイヤモンドバーへの投資は、短縮できる時間と得られる結果によって十分に価値を生む、明確な選択です。