CAD/CAM用ミリングバーとは?
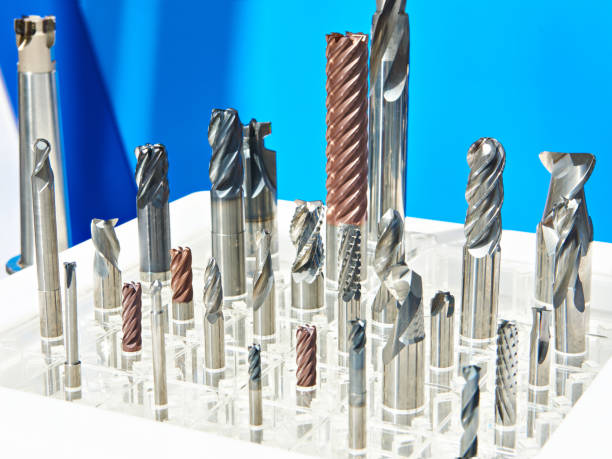
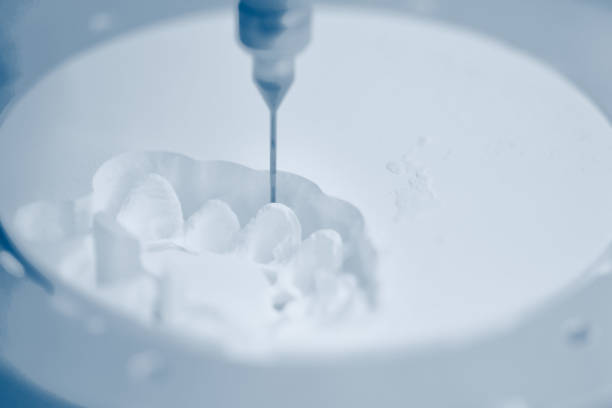
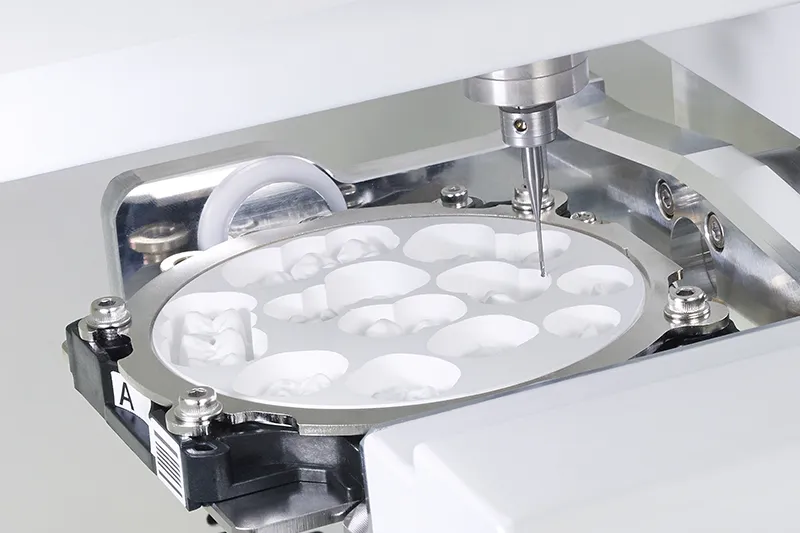
CAD/CAM用ミリングバーは、コンピューター支援設計およびコンピューター支援製造システムで使用される精密切削工具です。ジルコニア、二ケイ酸リチウム、PMMA、コンポジットレジン、ワックスなどの材料ブロックから、クラウン、ブリッジ、インレー、オンレー、ベニアなどの歯科修復物を切削加工します。
従来の手作業による修復物からデジタル加工による補綴物への移行は、歯科技工所とチェアサイドのワークフローを大きく変えました。ミリングバーはこの工程の中心にあります。その形状、材質、状態は、機械から出てくるすべての修復物の精度、表面品質、適合性に直接影響します。
ミリングバーに使用される材料
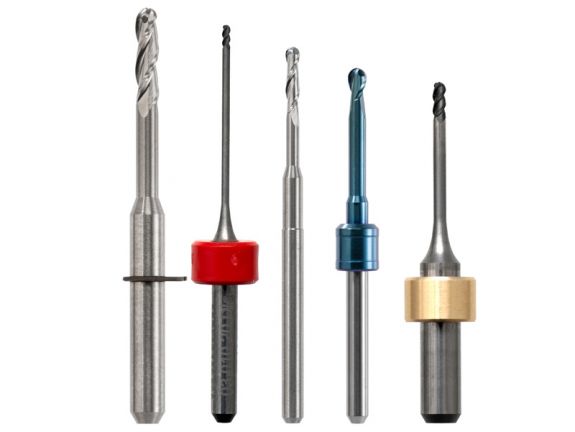
ミリングバーの材質は、切削能力、耐摩耗性、さまざまな修復材料への適合性を決定します。主なカテゴリーは、カーバイドバーとダイヤモンドコーティングバーの2種類です。
カーバイドミリングバー
タングステンカーバイドバーは、ほとんどのミリングシステムで中核となる製品です。精密に研削された切削フルートを備えた一体型カーバイドボディで構成されています。カーバイドバーは、PMMA、ワックス、コンポジットレジンなどの比較的軟らかい材料の加工に優れています。チッピングを最小限に抑えたクリーンな切削が可能で、一部のシステムでは再研磨できるため、使用寿命を延ばせます。
予備焼結ジルコニアなどの硬い材料でも、予備焼結(グリーン)状態のジルコニアは比較的軟らかいため、カーバイドバーは良好に機能します。バーが効率的に材料を除去し、その後、修復物を炉で焼結して完全な硬度に到達させます。
ダイヤモンドコーティングミリングバー
ダイヤモンドバーは、金属シャフトに工業用ダイヤモンド粒子を結合させたものです。完全焼結ジルコニア、二ケイ酸リチウム(e.max)、ガラスセラミックの加工に適しています。これらの材料は非常に硬く、カーバイドバーではすぐに摩耗してしまいます。ダイヤモンドコーティングが、過度な発熱を抑えながら硬質セラミックを研削するために必要な研磨力を提供します。
ダイヤモンドミリングバーは通常、カーバイド製品より高価ですが、硬質セラミックの加工には必要です。寿命は、加工する材料、機械設定、クーラント供給システムによって異なります。
ミリングバーが修復物の品質に与える影響
ミリングバーの状態と種類は、完成した修復物に測定可能な影響を与えます。これらの影響を理解することで、歯科技工士と歯科医師はより良好な結果を得られます。
辺縁適合と精度
摩耗したミリングバーは、辺縁適合の悪い修復物を生みます。切削刃が鈍くなると、バーはきれいに切削せず、負荷を受けてたわみます。このたわみにより、特に薄い辺縁や細部の多い部分で寸法誤差が生じます。研究では、推奨限度を超えて摩耗したバーにより辺縁ギャップが30〜50 microns増加する可能性が示されており、クラウンの臨床的適合性に影響するのに十分な値です。
表面仕上げ
切れ味のよいバーは、後処理の少ない滑らかな加工面を形成します。粗い加工面では、仕上げ工程でダイヤモンド歯科用バーやポリッシャーを使う時間が増えます。ポーセレンのオーバーレイを施さないモノリシックジルコニア修復物では、加工面の品質が最終研磨と審美性に直接影響するため、特に重要です。
チッピングと破折のリスク
鈍化したバーや材料に適合しないバーは、二ケイ酸リチウムやガラスセラミックなどの脆性材料でチッピングのリスクを高めます。ミリング中に生じたマイクロクラックは見えない場合がありますが、セメンテーション後に咬合荷重を受けて進展し、修復物の早期破損につながる可能性があります。
一般的な材料に適したミリングバーの選択
修復材料によって、適したバーの種類と機械パラメーターは異なります。以下に、一般的に加工される材料と推奨バーをまとめます。
| 材料 | バーの種類 | 主な考慮事項 |
|---|---|---|
| 予備焼結ジルコニア | カーバイド | 中程度の回転数、軽い送り圧、乾式または最小限のクーラント |
| 完全焼結ジルコニア | ダイヤモンド | 高速スピンドルが必要、常時注水 |
| 二ケイ酸リチウム(e.max) | ダイヤモンド | 低い送り速度、熱衝撃防止のため十分なクーラント |
| PMMA / コンポジットレジン | カーバイド | 高い送り速度が可能、シングルフルートバーで溶融を抑制 |
| ワックス | カーバイド | 低速、ワックスの付着を防ぐため切れ味のよいバー |
システム適合性
ミリングバーは特定のCAD/CAMシステム向けに設計されています。シャンク径、全長、形状は機械仕様に正確に適合していなければなりません。あるシステム用のバーを別のシステムで使用すると、スピンドルの損傷、不正確な修復物、加工中のバー破損を招く可能性があります。交換用バーを購入する前に、必ず機械メーカーに適合性を確認してください。
ミリングバーのメンテナンスと交換
適切なメンテナンスはバーの寿命を延ばし、修復物の品質を安定させます。バーの管理を怠ることは、歯科技工所で加工結果が悪化する最も一般的な原因の一つです。
使用後の清掃
毎回の作業後に、バーのフルートから加工 debrisを除去してください。固着した材料は切削効率を低下させ、過剰な発熱を引き起こします。カーバイドバーには柔らかな真鍮ブラシを、ダイヤモンドバーには超音波洗浄器を使用してください。ダイヤモンドコーティングバーにスチールブラシを使用すると、ダイヤモンド層が剥がれる可能性があるため避けてください。
バーの使用状況の記録
ほとんどのメーカーは、各バーの最大加工サイクル数または使用時間を指定しています。ログブック、またはミリングマシンに組み込まれたソフトウェアで使用状況を記録してください。品質上の問題に気づいてからではなく、摩耗限度に達する前にバーを交換します。摩耗したバーによって目に見えて品質の低い修復物が作られる頃には、すでに数サイクルにわたり最適でない結果を生み出している可能性があります。
目視検査
各作業前に拡大視野でバーを点検してください。切削刃の欠け、摩耗したダイヤモンドコーティング(ダイヤモンドが失われた光沢部分)、シャンクの曲がりや振れがないか確認します。目に見える損傷があるバーは、記録上の使用回数にかかわらず直ちに交換してください。
ミリングと併用する3Dプリンティングの役割
3Dプリンティングは、ミリングに代わるものではなく、補完するものとして歯科修復ワークフローに導入されています。プリンターは、サージカルガイド、暫間修復物、義歯床、ワックスアップ模型の製作に適しています。しかし、ジルコニア、二ケイ酸リチウム、その他の高強度セラミックによる最終修復物では、現在の技術ではこれらの材料を3Dプリントできないため、ミリングが標準です。
現在、多くの歯科技工所では、模型と暫間修復物には3Dプリンティング、最終修復物にはCAD/CAM用ミリングバーを使用するハイブリッド方式を採用しています。この組み合わせにより、長期的な臨床成功に必要な材料特性を維持しながら、効率を最大化できます。
コストと投資収益率
ミリングバーは、CAD/CAMシステムを運用する歯科技工所や歯科医院にとって継続的に発生するコストです。推奨限度を超えてバーを使い続けたくなる場合もありますが、品質の低い修復物に伴う後工程のコスト(再製作、調整、患者の不満)は、適時にバーを交換する費用をはるかに上回ります。
バー交換の予算設定
- 使用する材料構成に基づき、1セットのバーで製作できる修復物数の平均を算出する
- バーのコストを修復物1個あたりの価格に反映する
- 生産停止を避けるため、予備のバーセットを最低1セット在庫する
- サードパーティ製バーとOEM製品を比較する。ただし、必ずテストミリングで品質を確認してから使用する
サードパーティ製バーが適している場合
複数の信頼できるメーカーが、OEM製品より低価格で互換性のあるミリングバーを製造しています。バーが同等の寸法公差と材料仕様を満たしていれば、大量生産を行う歯科技工所にとって良い選択肢となります。本注文の前にテストバッチを実施し、限界適合を測定してください。
ミリング技術の今後:変化するポイント
ミリングマシンはより高速かつコンパクトになり、対応できる材料の範囲も広がっています。現在、多くのシステムで5軸ミリングが標準となっており、より複雑な形状やアンダーカットに対応できます。バーのメーカーは、新しいコーティング、より厳しい公差、特定のマシンキネマティクスに最適化したバーで対応しています。
最新の技術を取り入れたい歯科医療従事者にとって、品質の高いミリングバーへの投資と、規律あるメンテナンススケジュールの遵守は、修復物の生産性を向上させる最も簡単な方法の1つです。診療所に適したバーの選び方について詳しくは、ミリングバーの使用方法とメンテナンスに関するガイドをご覧ください。