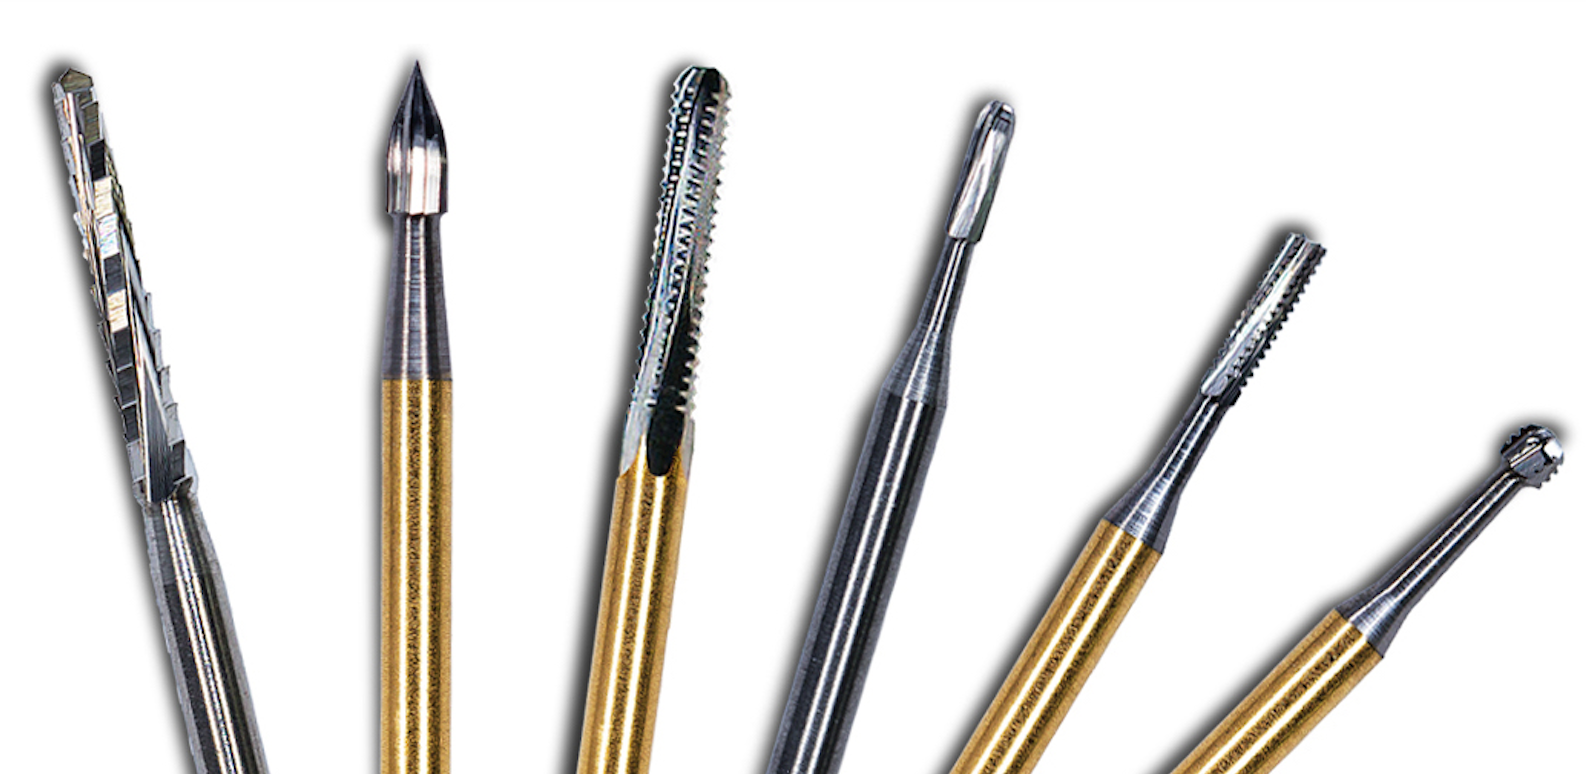
カーバイド仕上げバーは、標準的なタングステンカーバイドバーでは実現できない、特定の目的に適しています。1回の通過で滑らかで研磨された表面を作り出します。標準カーバイドバーが大量の材料除去に優れているのに対し、仕上げバーは、深いツールマークを残さず表面を整えるため、より細かなフルートパターンと厳密な公差で設計されています。
本記事では、仕上げ用と標準カーバイドバーの違い、仕上げバーの実用的な利点、最良の結果を得るための選択・メンテナンス方法について説明します。
仕上げカーバイドバーと標準カーバイドバーの違い
この2種類のバーの違いは、フルート設計、切削特性、想定用途にあります。
フルート数と形状
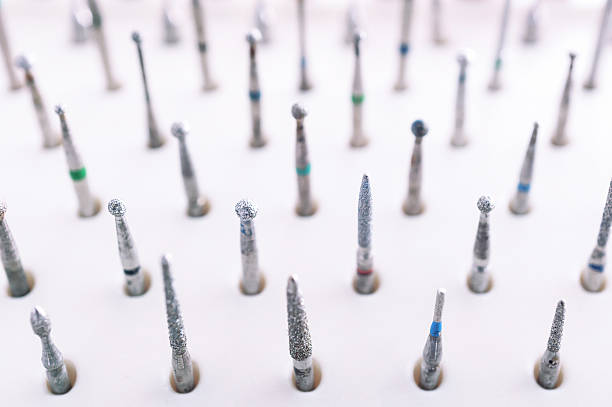
標準的なタングステンカーバイドバーは、通常6~8本のフルート(切削刃)を備えています。仕上げカーバイドバーは12~30本以上のフルートを備えています。フルート数が多いほど、1回転あたりに各刃が削り取る材料量が少なくなり、よりきめ細かな表面性状が得られます。仕上げバーの中には、フルートが角度をつけて交差するクロスカットパターンを採用し、切りくずのサイズをさらに小さくしているものもあります。
材料除去率
標準バーは積極的な切削用に設計されています。材料を素早く除去できますが、追加作業が必要な粗い表面が残ります。仕上げバーは材料をゆっくりと計画的に除去し、速度と引き換えに表面品質を高めます。多くの作業工程では、標準バーの後に仕上げバーを使用することで、別途研磨する工程を省けます。
表面仕上げの品質
標準カーバイドバーでは、目に見えるツールマークや表面の不均一性が残ります。仕上げバーでは、直接研磨できるほど滑らかな表面、または歯科用途では追加調整なしに患者が許容できるほど滑らかな表面が得られます。その違いは視覚的にも触覚的にも明らかです。
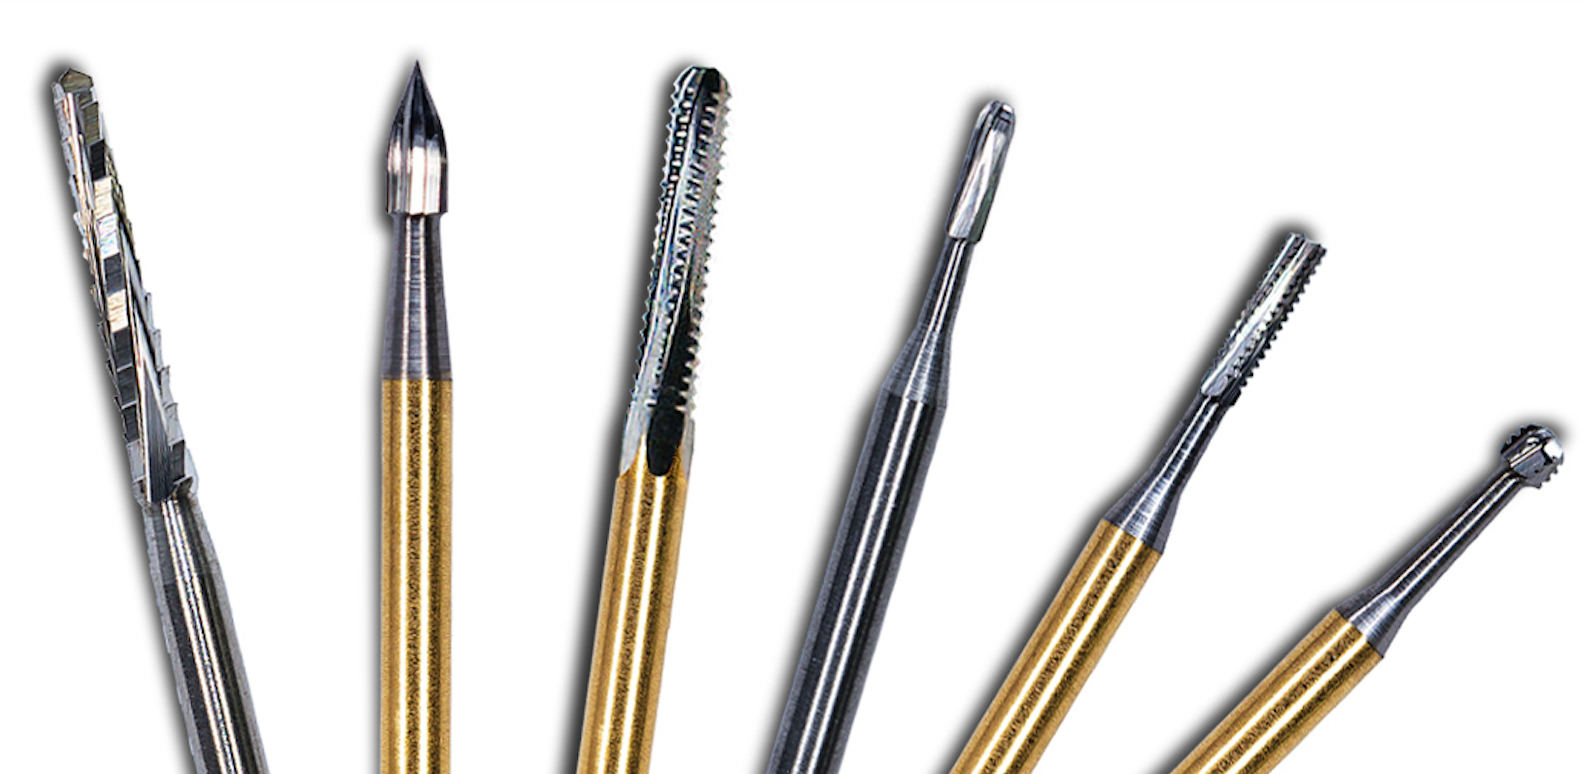
仕上げカーバイドバーを使用する利点
仕上げバーは、臨床および工業分野で測定可能な利点をもたらします。主な利点は以下のとおりです。
精度とコントロール性
細かなフルートパターンにより、材料除去をより細かく制御できます。1回の通過で除去する材料が少ないため、微調整が容易です。この精度は、0.1mm余分に削るだけでも修復物の適合や歯の構造的完全性を損なう可能性がある歯科修復において特に重要です。技工所では、仕上げバーにより鋳造フレームワークを公差を超えず正確な仕様に仕上げられるため、再製作を減らし、材料コストを抑えられます。
チェアタイムの短縮
歯科診療では、初期形成後に仕上げバーを使用することで、処置全体の時間を短縮できます。ディスクやラバーポイントを使って複数の研磨工程を繰り返す代わりに、仕上げバーを1回通すだけで許容できる表面が得られる場合があります。研磨作業を効率化する方法については、歯科用ポリッシャーのガイドをご覧ください。
さまざまな材料に対応
仕上げカーバイドバーは、幅広い材料に使用できます。
- 歯科用コンポジット:コンポジットを引き剥がしたり欠けさせたりせず、直接修復物を滑らかに整形します。
- アマルガム:マージンを整え、表面形態を修正してプラークの蓄積を抑えます。
- 金属:歯科技工所で鋳造金属フレームワーク、クラウン、ブリッジを仕上げます。
- アクリル:義歯床、暫間修復物、矯正装置を整形・平滑化します。
- セラミック:チェアサイドでポーセレン修復物を微調整します(注水冷却を使用)。
発熱の低減
仕上げバーはより小さな切りくずを除去するため、同じRPMでは標準バーより摩擦と発熱が少なくなります。発熱が低いことで、歯科用途では歯髄への熱損傷リスクが減り、工業材料では熱による変形を防げます。臨床的には、発熱の低減により患者の術後知覚過敏が少なくなり、歯髄腔付近の深い形成で不可逆性歯髄炎が起こる可能性も低下します。
バー寿命の延長
仕上げバーの細かなフルートは、標準バーの粗いフルートよりも各刃にかかる負荷が少なくなります。適切にメンテナンスすれば、総使用時間の点で仕上げバーが標準バーより長持ちすることもあります。ただし、拡大視野で定期的に点検し、表面品質を損なう目立った摩耗、丸み、欠けがフルートに見られた場合は速やかに交換してください。
適切な仕上げカーバイドバーの選び方
適切な仕上げバーの選択は、材料、形状、サイズ、シャンクタイプの4要素で決まります。
材料適合性
すべての仕上げバーがすべての材料で同等に機能するわけではありません。コンポジット用に設計されたバーは、金属では最適な結果を得られない場合があり、その逆も同様です。材料適合性についてはメーカーの推奨事項を確認してください。対象材料に適したトリミング・仕上げ用カーバイドバーの全製品をご覧ください。
形状の選択
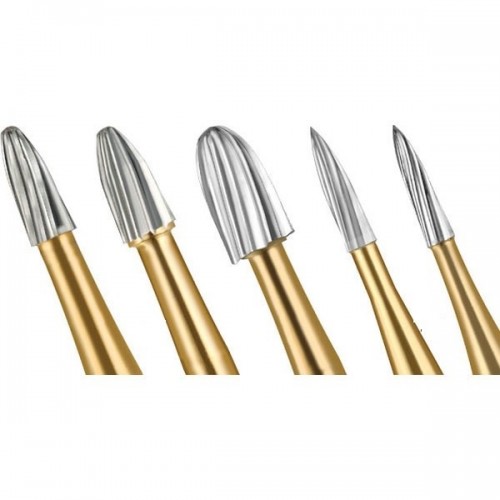
仕上げバーには数十種類の形状があります。代表的な形状と一般的な用途を以下に示します。
| バー形状 | 主な用途 |
|---|---|
| エッグ/フットボール | 咬合面の形態修正、凹面部 |
| フレーム | 隣接面仕上げ、マージンの修正 |
| ニードル | 狭い隣接面スペース、細部作業 |
| ラウンド | 凹面の修正、小さな形成 |
| テーパー | 滑らかな壁面、平面仕上げ |
| シリンダー | 平面、ショルダーマージン |
バー形状と臨床作業の対応について詳しくは、歯科用バーの種類ガイドをご覧ください。
サイズの検討
大型の仕上げバーは1回の通過で広い面積を処理できますが、狭いスペースでは精度が低くなります。小型バーは溝、鼓形空隙、マージンに入りやすい一方、広い面を仕上げるにはより多くの通過が必要です。多くの術者は複数サイズを用意し、作業内容に応じて選択します。
シャンクタイプ
仕上げバーには、高速ハンドピース用のFG(フリクショングリップ)シャンクと、低速ハンドピース用のRA(ライトアングル)シャンクがあります。FGシャンクはチェアサイドの歯科作業で標準的に使用され、RAシャンクは技工所での作業や、低RPMで行う特定の口腔内仕上げ作業に適しています。購入前に、シャンクタイプがハンドピースに適合することを必ず確認してください。
メンテナンスと洗浄のベストプラクティス
適切な管理により、仕上げバーの作業寿命を延ばし、性能を維持できます。
使用後の毎回の洗浄
使用直後にフルートから debris を除去してください。真鍮はタングステンカーバイドより軟らかく、フルートを損傷しないため、真鍮ワイヤーブラシが効果的です。超音波洗浄も有効な方法で、特に細かなフルートに詰まりやすいコンポジットに使用したバーに適しています。
滅菌
施設の感染管理プロトコルに従って、仕上げバーをオートクレーブ滅菌してください。タングステンカーバイドは標準的なオートクレーブ温度(134 degrees C / 273 degrees F)に耐え、硬度を失いません。腐食を防ぐため、オートクレーブ後はバーを十分に乾燥させてください。
点検と交換
使用前に毎回、拡大視野で仕上げバーを点検してください。以下の点を確認します。
- 欠けまたは破損したフルート
- 切削刃の目立った丸み
- 回転時の振れ(シャンクの曲がりを示します)
- 過熱による変色
このような兆候が見られるバーは交換してください。切れ味の鈍った仕上げ用バーは、鋭利なバーよりも強い圧力を必要とし、より多くの熱を発生させ、表面仕上げも悪くなります。
保管
仕上げ用バーは、互いに接触しないよう分けて保管できるバー ブロックまたはオーガナイザーに収納してください。引き出しに無造作に入れたバーは互いにぶつかり、フルートが欠けたり切れ刃が鈍ったりします。保管場所は乾燥させ、腐食性薬品から離してください。滅菌器から診療室へ直接移動できるオートクレーブ対応バー ブロックを使用すると、取り扱い工程を減らし、形状とサイズ別に整理できます。ブロックにはラベルまたは色分けを施し、混在した在庫から探すことなく、処置中にスタッフが正しい仕上げ用バーをすぐに見つけられるようにしてください。
まとめ
仕上げ用カーバイドバーは、積極的な材料除去と最終ポリッシングの間をつなぐ器具です。多数のフルートと細かな切削形状により、発熱を抑えながら滑らかな表面を形成し、研磨仕上げに必要な工程数を減らします。用途に適した形状、サイズ、シャンクタイプを選択し、基本的な洗浄、滅菌、点検を行うことで、在庫中のすべての仕上げ用バーから安定した高品質な仕上がりを得られます。歯科診療室でチェアサイド作業を行う場合でも、歯科技工所の作業台で使用する場合でも、仕上げ用バーは時間を節約し、結果を向上させる実用的な器具です。