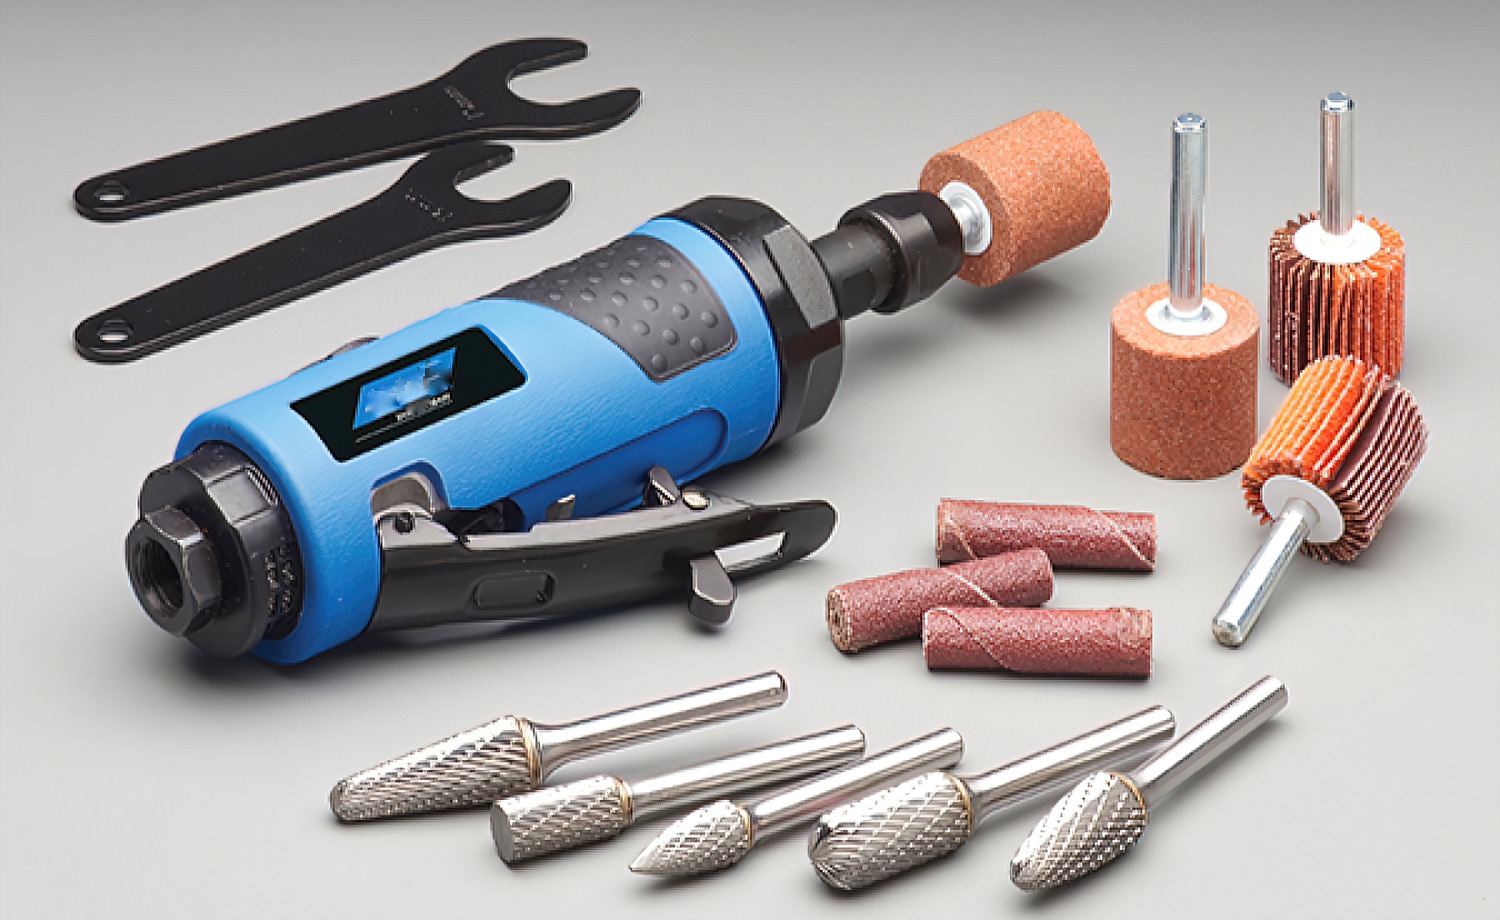
ダイグラインダーは何に使われますか? ダイグラインダーは、作業内容とrpmに適したビットを選び、金属、アクリル、コンポジットなどの硬質材料の精密切削、バリ取り、成形、研磨に使用します。
ダイグラインダー用ビット:作業別の適した種類
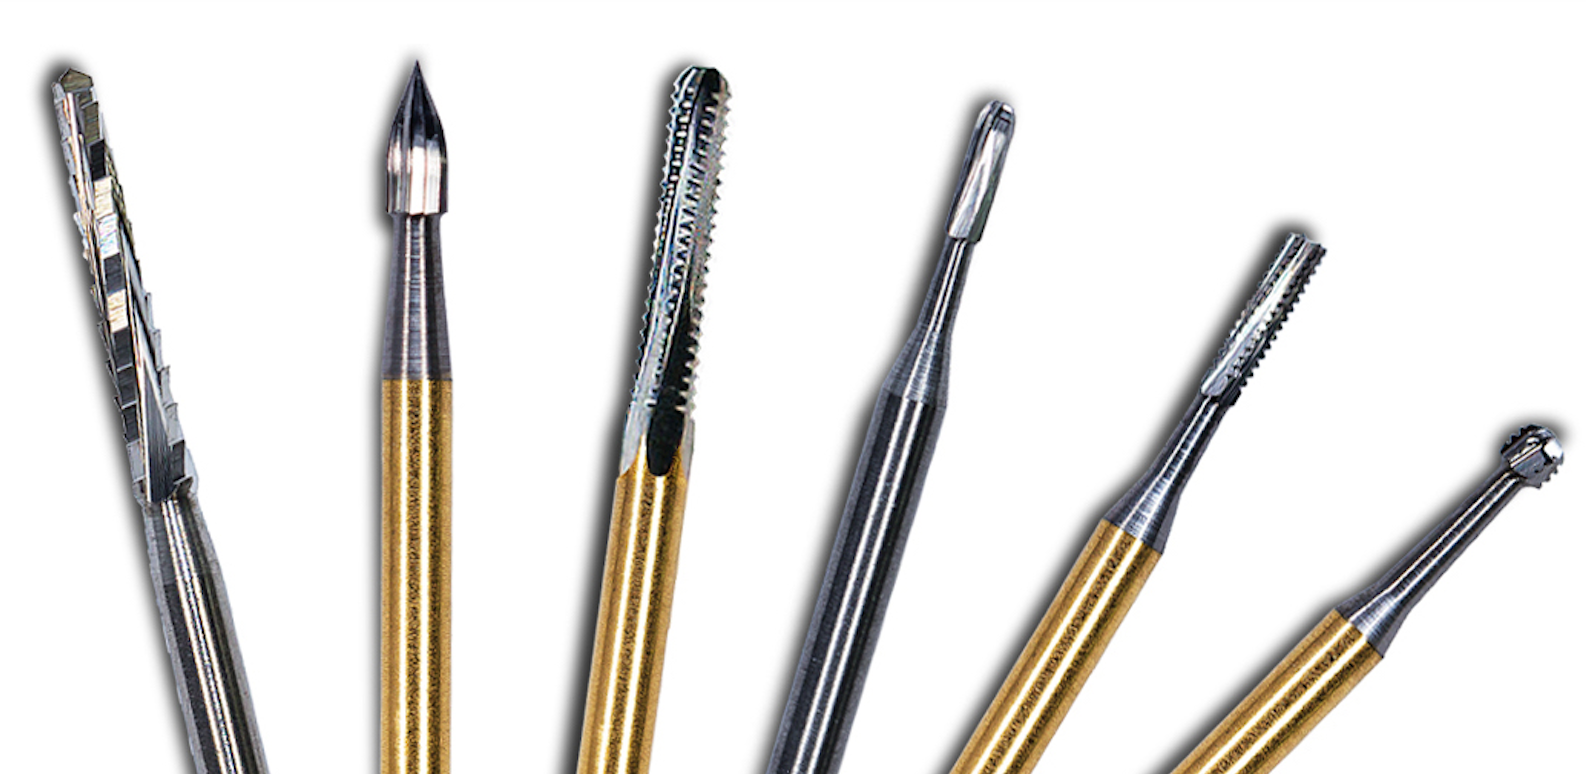
カーバイドバー: 鋼材や硬質合金の高速な切削・除去。
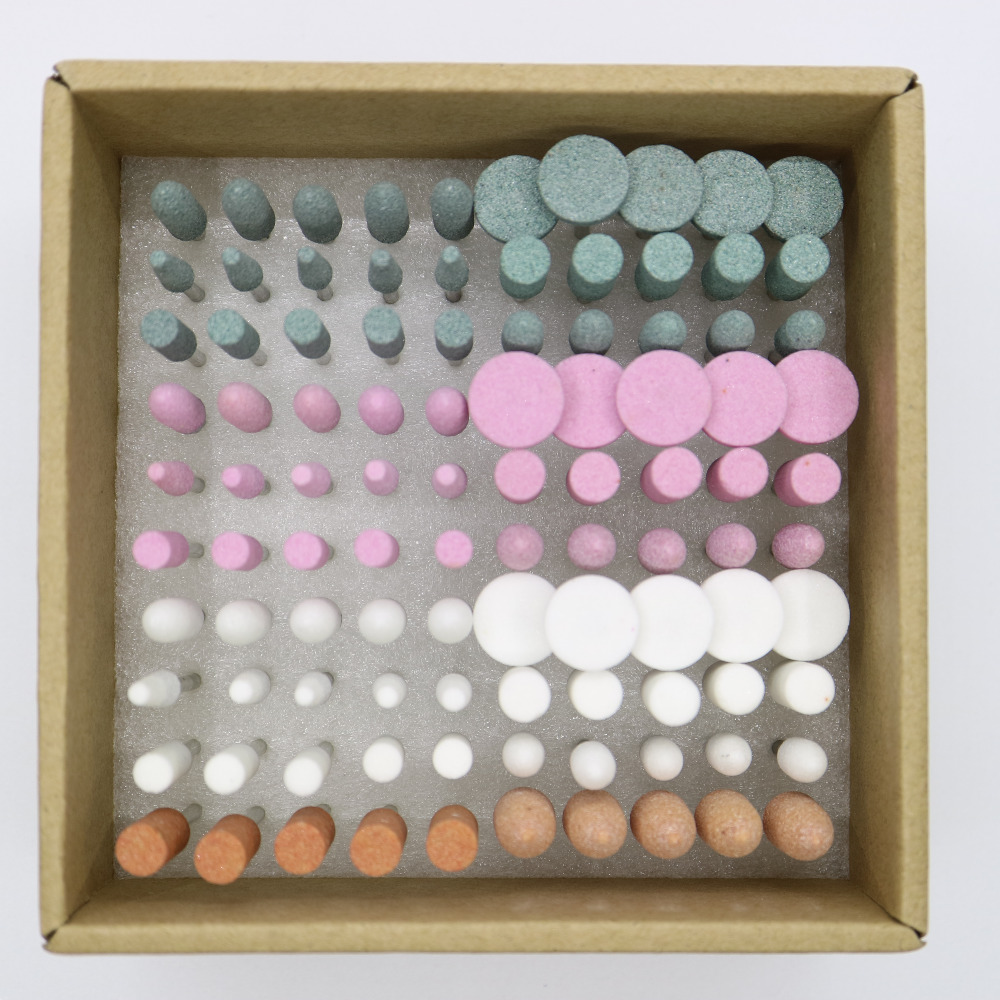
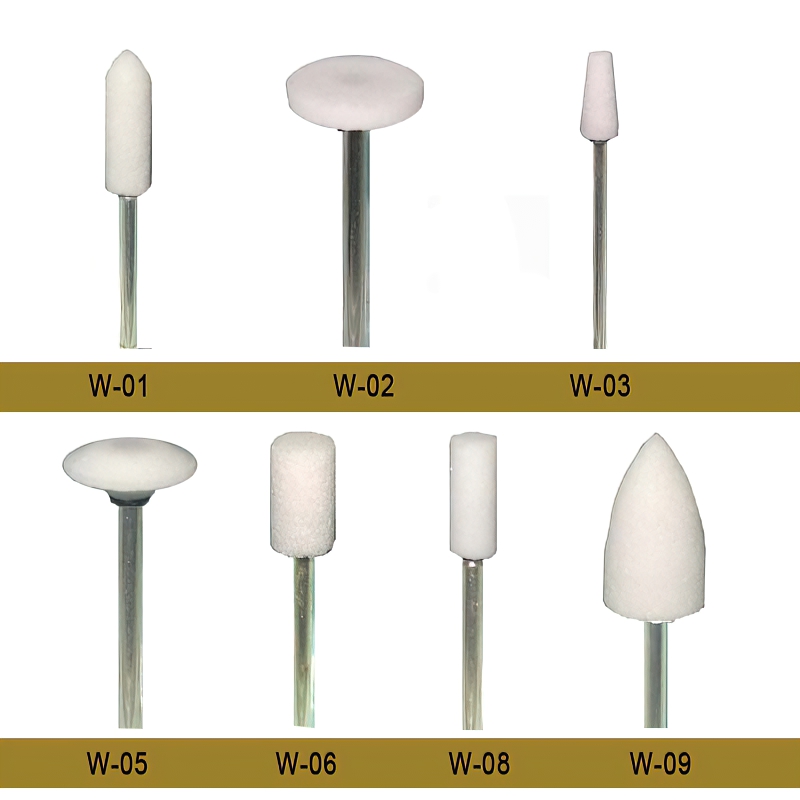
軸付砥石: 表面の平滑化とエッジの仕上げ。
フラップホイール: なじみ加工、仕上げ、軽い研磨。
おすすめ製品ライン:タングステンカーバイドカッター(HP)および歯科技工所用バー。
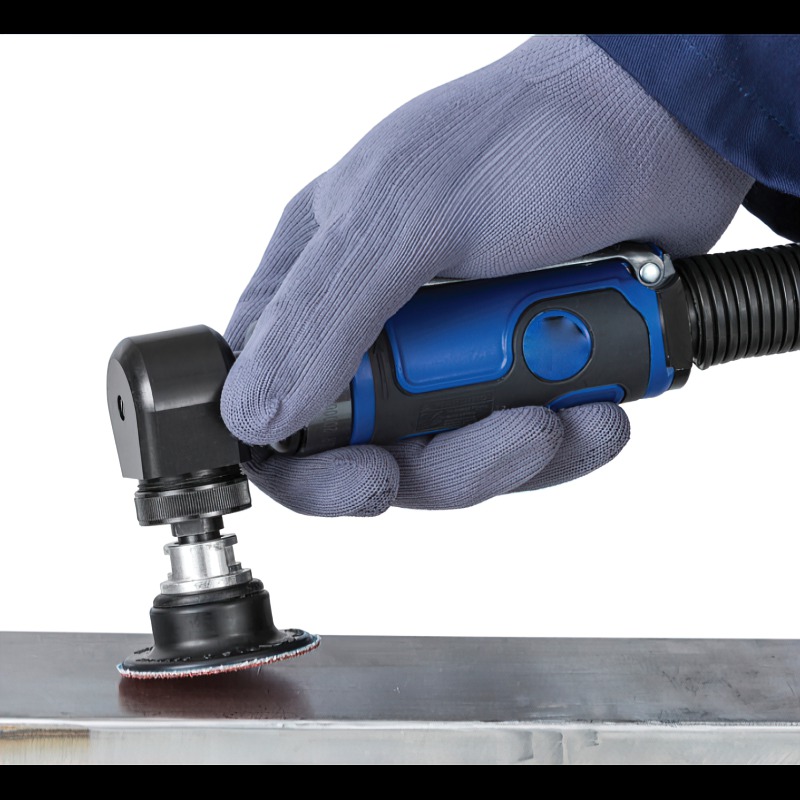
ダイグラインダーは、すぐに役立つ工具の一つです。片手で扱えるコンパクトさを備えながら、焼入れ鋼も切削できるパワーがあり、大型のアングルグラインダーと精密ロータリーツールの中間を埋める存在です。しかし、グラインダー本体は作業の半分にすぎません。コレットに取り付けるビットによって、工具が実際にできること、そしてその性能が決まります。間違ったアタッチメントを選ぶと、時間を浪費し、消耗品を早く消耗させ、再加工が必要な仕上がりになることがあります。本ガイドでは、ダイグラインダーとは何か、作業に合うビットの選び方、安全なセットアップと操作方法、そしてタングステンカーバイドバーが本格的な金属加工と歯科技工所で定番となっている理由を解説します。
ダイグラインダーとは?
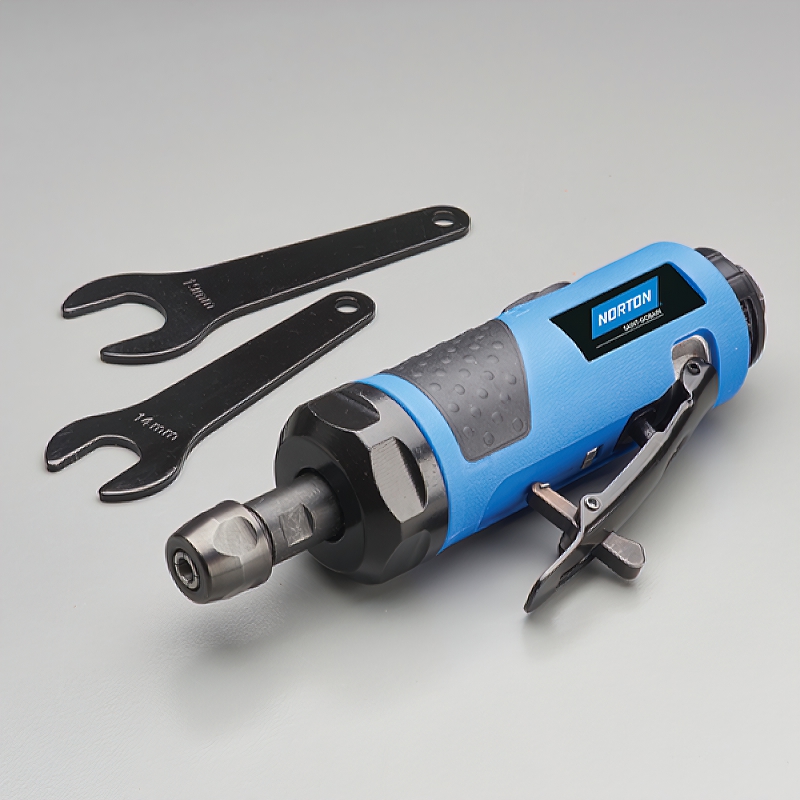
ダイグラインダーは、研削、サンディング、研磨、ホーニング、機械加工向けに設計されたハンディタイプのロータリーツールです。名称は、製造工程で使用するダイの平滑化と仕上げに使われていたことに由来します。多くのダイグラインダーは、コレットで固定する1/4インチ(6.35 mm)または1/8インチ(3.175 mm)のシャンクを備えたアクセサリーに対応します。
市場を占める主なタイプは、空気圧式(エア駆動)と電動式の2種類です。空気圧式は軽量で、長時間使用時も発熱が少なく、既存の圧縮空気配管がある生産現場で標準的に使用されています。コード式またはコードレスの電動ダイグラインダーは携帯性に優れ、エアホースの取り回しが難しい現場でも適しています。
| 特長 | ダイグラインダー | ロータリーツール(例:Dremel) |
|---|---|---|
| 標準rpm | 無負荷20,000–30,000 rpm | 可変5,000–35,000 rpm |
| 出力 | 0.3–1.0 HP(空気圧式) | 1.0–1.8 amps(電動式) |
| コレットサイズ | 標準1/4インチ;アダプター使用時1/8インチ | 標準1/8インチ;1/4インチはまれ |
| 重量 | 0.5–1.5 kg | 0.3–0.6 kg |
| 適した用途 | 大量の材料除去、溶接部の研削、ポート加工 | 細部加工、彫刻、軽い仕上げ |
| トルク | 高い――負荷時も速度を維持 | 低い――高負荷時に停止しやすい |
ダイグラインダーの高トルクにより、ワークに押し当ててもrpmを維持できます。溶接ビードを大きく除去したり、吸気ポートを拡張したりする際に重要な特長です。
ダイグラインダーは何に使われますか?
ダイグラインダーは、アングルグラインダーでは細かすぎ、標準的なロータリーツールでは負荷が大きすぎる作業に対応します。高rpm、強いトルク、コンパクトなサイズの組み合わせにより、金属加工、木工、自動車修理、歯科技工など幅広い作業に適しています。代表的な用途は次のとおりです。
- 溶接部の清掃となじみ加工 — 周囲の表面と面一になるまで溶接ビードを削ります。特に、平面ディスクが届かない狭い継ぎ手や内隅に適しています。
- バリ取りとエッジ処理 — 機械加工部品、レーザーカット板材、ドリル穴の鋭いエッジ、フラッシュ、バリを除去します。ボール形状のカーバイドバーなら、穴の内側も数秒で清掃できます。
- シリンダーヘッドのポート加工 — エンジンヘッドの吸気・排気ポートを再成形し、エアフローを改善します。ダイグラインダーの操作性が最も重要となる精密な材料除去作業です。
- 錆、塗料、スケールの除去 — ワイヤーブラシやフラップホイールで、母材をえぐらずにコーティングを金属面まで剥がします。
- 金属の成形と切削 — 板金の成形、スロットの拡大、チューブの切り欠き、パネルのアクセス穴加工に使用します。タングステンカーバイドバーは、ヤスリより速く、カッティングディスクより細かく鋼材を除去できます。
- 木工の細部加工 — 木材用に設計された構造歯カーバイドバーで、硬木の切削、テクスチャー加工、成形を行います。チェーンソーアート、家具修理、特注キャビネット製作などで日常的に使用されています。
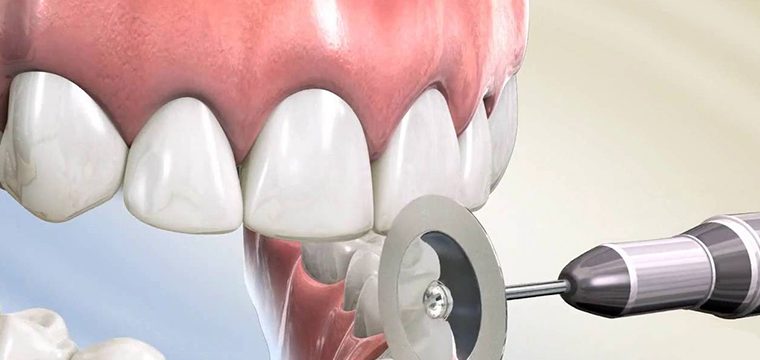
- 歯科技工用模型のトリミング — HPシャンク・ラボ用カーバイドバーで石こう、ストーン、アクリル模型をトリミングします。HPシャンク(2.35 mm)バーは、歯科技工所用ダイグラインダーや低速ハンドピースの標準であり、ダイのトリミング、ストーン模型の咬合調整、アクリルベースプレートの仕上げに適した速度と操作性のバランスを提供します。ラボ技工士が日常的にダイグラインダーを使用するのは、バーを素早く交換するだけで石こう、ストーン、アクリルを同様に扱えるためです。シャンクサイズの詳細については、3種類の主要なシャンクタイプに関するガイドをご覧ください。
- 自動車修理 — ガスケット面の清掃、固着ボルトの切断、ブレーキキャリパーの鋳造バリの平滑化、フィラー塗布前のボディパネルの下処理に使用します。
- 表面仕上げと研磨 — 軸付砥石、フラップホイール、フェルトバフを段階的に使い、粗い表面をサテンまたは鏡面に仕上げます。研磨方法については、ロータリーツールによる研磨のガイドをご覧ください。
- 金型・ダイのメンテナンス — 本来の用途です。射出成形金型、プレス金型、鋳造パターンのパーティングラインの平滑化、打痕の修復、キャビティ表面の研磨に使用します。
これらすべての用途に共通するのは、狭い場所で、速度を保ちながら、良好な表面仕上げを得るための制御された材料除去が必要なことです。ダイグラインダーはまさにそれを実現します。
適切なダイグラインダー用ビットの選び方
ダイグラインダー用アクセサリーには、カーバイドバー、軸付砥石、フラップホイール、ワイヤーブラシ、サンディングドラム、切断ディスク、フェルトバフなどがあります。それぞれ最も得意とする作業が異なります。主なカテゴリーを以下に説明します。
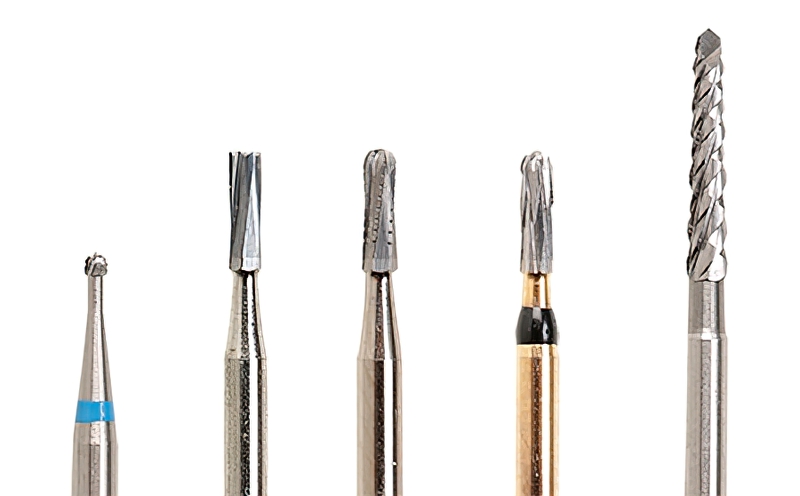
タングステンカーバイドバー
タングステンカーバイドバーは、ダイグラインダー用の主力製品です。ダイヤモンドに近い硬度を持つ焼結タングステンカーバイド製で、HSSビットのように刃先を失うことなく、鋼、ステンレス、鋳鉄、アルミニウムを切削できます。品質の高いカーバイドバーは、同じ作業で軸付砥石を12本使用するよりも長持ちします。
フルート形状は重要です。シングルカット(ヘッドに沿って1組のフルートが螺旋状に延びるタイプ)は、長い切りくずを生じ、より滑らかな仕上がりになります。制御された均一な除去が必要な鋼や硬質金属に適しています。ダブルカット(交差したフルート)は切りくずを細かく分断し、より強く切削して材料を速く除去します。シングルカットでは目詰まりしやすいアルミニウムなどの軟質金属には、ダブルカットが適しています。
ダイグラインダー用カーバイドバーのシャンクサイズは、産業用途では通常1/4インチ(6.35 mm)、歯科技工用ハンドピースでは3/32インチまたは1/8インチHPシャンクです。Burdentalでは、産業用ダイグラインダー向けのタングステンカーバイドバーに加え、歯科用ハンドピース向けサイズのラボ用カーバイドバーも幅広く取り扱っています。製造現場で溶接部を清掃する場合も、歯科模型をトリミングする場合も、同じ材料科学が適用されます。カーバイドは代替品より高い切削力と長い寿命を発揮します。ダイグラインダーに適したカーバイドバーの形状とカットの選び方については、ダイグラインダー用カーバイドバーのガイドをご覧ください。
軸付砥石
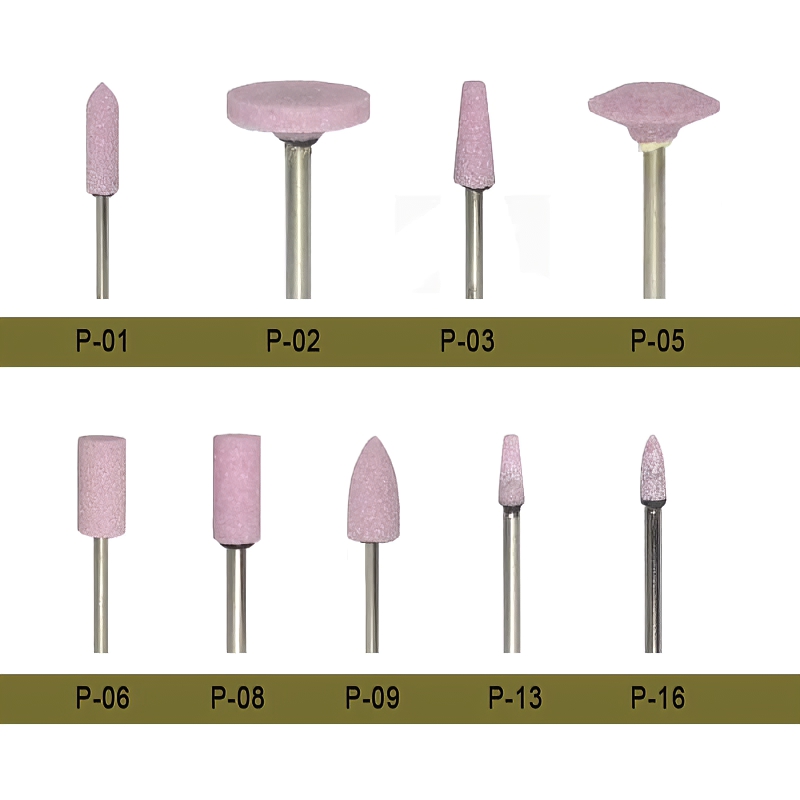
軸付砥石は、さまざまな形状を持つ結合研磨材です。酸化アルミニウム砥石(通常はピンク、赤、茶色)は、鉄系金属向けの汎用品です。炭化ケイ素砥石(緑または灰色)はより硬く、非鉄金属、ガラス、セラミックスに適しています。
歯科技工所では、ホワイトストーンとグリーンストーンが、ジルコニアやポーセレン修復物の調整に日常的に使用されています。詳しい比較については、グリーンストーンとホワイトストーンの比較をご覧ください。産業用途では、平面研削砥石が届かない鋳物のバリ取りや内側のR部の平滑化に軸付砥石が活用されています。
その他のアタッチメント
フラップホイールは、なじみやすいサンディング作用で表面をなじませ、仕上げます。ワイヤーブラシ(スチールまたは真鍮)は、母材を削らずに錆、塗料、スケールを除去します。フェルトバフは研磨剤を保持し、金属やアクリルの鏡面仕上げに使用します。使用方法のヒントはフェルトバフの使い方をご覧ください。カッティングホイール(補強研磨ディスク)は、ボルト、板金、排気管を切断します。カッティングホイールを高速で使用する際は、必ずガードを使用してください。
ダイグラインダーのセットアップ方法
- エア供給を確認する(空気圧式モデル)。 多くのダイグラインダーは、90 PSIで4–6 CFMを必要とします。容量不足のコンプレッサーでは負荷時にrpmが低下し、切削不良や過度の発熱につながります。タンクではなく出口でのコンプレッサー定格を確認してください。両者は異なる数値です。
- アタッチメントを取り付ける。 コレットナットを緩め、バーまたは砥石のシャンクをコレットの奥まで差し込み、付属レンチで締め付けます。シャンクが全長の少なくとも3/4まで入っていることを確認してください。緩んだバーは飛び出すバーです。25,000 rpmでは重大な危険となります。
- rpm定格を確認する。 すべてのアクセサリーには、最大安全rpmが刻印または印刷されています。軸付砥石、カッティングホイール、フラップホイールにはそれぞれ制限があります。カーバイドバーは比較的許容範囲が広く、産業用バーの多くは35,000+ rpmに対応しますが、それでも確認するのが適切です。定格速度を超えて使用すると、どのアタッチメントでも激しい破損が起こるおそれがあります。
- ワークを固定する。 可能な限りバイスまたは治具で固定してください。片手で小さな部品を持ち、もう一方の手で研削するのは危険です。大型の組立品をフリーハンドで作業する必要がある場合は、手首を支え、火花が自分の顔ではなく自分から離れる方向へ飛ぶ位置に立ってください。
研削技術
工具に作業をさせる。 強く押してもダイグラインダーの切削速度は上がりません。余分な圧力は発熱を増やし、摩耗を早め、モーターを停止させることがあります。軽く均一に接触させることで、最も効率よく材料を除去し、きれいな表面を得られます。
動かし続ける。 一か所に留まると溝ができます。芝を刈るようにパスを重ねながら、作業範囲全体にバーを一定速度で動かしてください。溶接部の清掃では、高い部分を断続的に削るのではなく、溶接線に沿って長く滑らかなストロークで作業します。
段階的に作業する。 強力なダブルカット・カーバイドバーでおおまかな形状を作り、その後、より細かいシングルカットバーまたは軸付砥石に切り替えて仕上げます。1つのアクセサリーだけで研磨面まで仕上げようとすると、通常は2つを順番に使うより時間がかかります。
切削方向に注意する。 カーバイドバーは、アップカット(バーの回転が材料側へ引き込む方向)かコンベンショナルカット(バーが材料から押し離す方向)かによって切削挙動が変わります。コンベンショナルカットは、ほとんどのフリーハンド作業で制御しやすく、より滑らかな仕上がりになります。アップカットは材料を速く除去できますが、準備ができていないと噛み込みやキックバックが起こります。各種バー形状の挙動については、バー形状と機能をご覧ください。
安全上のルール
目の保護は必須です。 最低限、安全メガネを使用してください。頭上研削や切断では、フルフェイスシールドの使用がより安全です。高温の切りくずや研磨材の破片は予測不能な方向へ飛びます。
聴覚保護。 空気圧式ダイグラインダーは95–105 dBで作動します。毎日使用すると永久的な聴力障害を引き起こす十分な音量です。フォーム耳栓またはイヤーマフを選び、必ず着用してください。
コレット付近では緩い手袋を使用しない。 革手袋は熱や鋭いエッジから手を守りますが、ゆるい手袋は回転中のバーに巻き込まれ、指を引き込む可能性があります。密着したメカニックグローブの方が安全です。
取り付け前にアクセサリーを点検する。 軸付砥石のひび、バーの曲がったシャンク、ほつれたワイヤーブラシなどは、回転中に重大な破損を起こすおそれがあります。少しでも疑わしいものは廃棄してください。
ビット交換前に接続を切る。 工具の電源プラグを抜くか、エアバルブを閉じてください。指がコレット付近にある状態で誤ってスロットルを作動させるのは、実際に経験するのではなく、注意事項として読むだけにしたいミスです。
ダイグラインダー使用時のよくあるミス
ダイグラインダーの問題の多くは、繰り返されるいくつかの誤操作に起因します。これらを避けることで、ビットの寿命を延ばし、仕上がりを改善し、救急外来のお世話になるリスクを減らせます。
1. アクセサリーに適さないrpmで使用する。 すべての軸付砥石、フラップホイール、カッティングディスクには最大定格速度が印刷されています。その数値を超えると、アクセサリーが飛散する可能性があります。一方、カーバイドバーを低速で使用すると、きれいにせん断せず、びびりや食い込みが発生します。作動させる前にメーカーの速度定格を確認し、可変速グラインダーまたはインラインレギュレーターでrpmを適切な範囲に調整してください。
2. アルミニウムにシングルカットバーを使用する。 シングルカットのフルートは、長く連続した切りくずを生じます。アルミニウム、銅、真鍮などの軟質金属では、切りくずがフルートの谷に詰まり、カーバイドに溶着します。数秒でバーが目詰まりし、切削ではなく発熱する状態になります。アルミニウムにはダブルカットバーを使用してください。交差したフルートが切りくずを小さく分断し、自動的に排出します。シングルカットバーしかない場合は、送り速度を下げ、切削ワックスまたは潤滑剤を使用して目詰まりを防いでください。
3. 強く押しすぎる。 ダイグラインダーはベンチグラインダーではありません。ワークに体重をかけても材料除去は速くならず、モーターを停止させ、バーを過熱し、工具とアクセサリーの摩耗を早めます。空気圧式モデルでは、過度の圧力によりベーン速度が効率的な切削範囲を下回り、切削ではなく擦る状態になります。バーのフルート形状に作業を任せてください。より強い圧力が必要に感じる場合は、より攻撃的なビットに交換してください。
4. コレットサイズとシャンク径を合わせない。 1/8インチシャンクを、正しく装着されていない縮径スリーブを介して1/4インチコレットに無理に入れると、振れが発生します。この振れはワークのびびり痕、バーの偏摩耗、最悪の場合にはビット全体がコレットから抜ける原因になります。必ずシャンク径とコレット穴径が一致していることを確認してください。1/4インチグラインダーで1/8インチシャンクを使う必要がある場合は、工具箱にある適当なブッシュではなく、精密コレットアダプターを使用してください。
5. 安全装備を省略する。 高温の切りくずが目に1つ入れば、この教訓を学ぶには十分です。安全メガネは最低限必要です。数分を超える作業では聴覚保護具も追加してください。空気圧式グラインダーは95~105 dBに達し、永久的な聴力障害のしきい値を大きく上回ります。密着した手袋は、ゆるい革作業手袋による巻き込まれのリスクなしに、熱や鋭いエッジから手を守ります。
6. 摩耗またはひびの入った軸付砥石を使用する。 髪の毛ほどのひびが入った軸付砥石は、作業台の上では問題なく見えることがあります。25,000 rpmで回転させると、破片となって飛散します。研磨砥石は時間とともに不均一に摩耗し、振動の原因となる平らな部分が生じます。取り付ける前にすべての砥石を点検し、光にかざして亀裂を確認してください。手で回したときに振れる場合は廃棄してください。交換用砥石は数ドルで購入できますが、救急外来の費用ははるかに高くなります。
ダイグラインダーの用途
以下の表では、一般的な作業と最適なアタッチメントの種類を対応させています。カーバイドバーが頻繁に登場することからも、他の単一アクセサリーより多くの作業に対応できることがわかります。
| 用途 | 推奨ビット | 備考 |
|---|---|---|
| 溶接部の清掃 | ダブルカット・カーバイドバー(円筒形またはツリー形状) | 溶接部を面一になじませる最速の方法 |
| 錆・塗料の除去 | ワイヤーブラシまたはフラップホイール | 重いスケールにはワイヤーブラシ、軽いコーティングにはフラップホイール |
| ポート加工・研磨(エンジン) | カーバイドバー、その後カートリッジロール | カーバイドで粗加工し、研磨ロールまたは砥石で仕上げ |
| 穴・エッジのバリ取り | シングルカット・カーバイドバー(ボールまたは楕円形) | ボール形状は穴の内部に届き、楕円形は平らなエッジに対応 |
| ボルト・板金の切断 | 補強カッティングホイール | 必ずガードを使用し、ひびの入ったディスクは直ちに交換 |
| 表面仕上げ・なじみ加工 | フラップホイールまたは軸付砥石 | 傷のない仕上がりには段階的な粒度を使用 |
| 歯科技工用模型のトリミング | HPカーバイドバーまたはグリーンストーン | 石こう・ストーンにはカーバイド、ジルコニア調整にはグリーンストーン |
| 自動車のディテール作業(ガスケット、腐食) | カーバイドバーまたは真鍮ワイヤーブラシ | 真鍮ブラシはアルミニウム製ヘッドで火花を避けられる |
ダイグラインダーに少数のカーバイドバーと数個の軸付砥石を組み合わせれば、ほとんどの作業場で行う研削、成形、仕上げ作業の90パーセントをカバーできます。フェルトバフと研磨剤を加えれば、工具を交換せずに粗い鋳物を鏡面まで仕上げられます。ダイグラインダーに適したカーバイドバーの選定については購入ガイドをご覧いただくか、バー、砥石、アクセサリーの全ラインアップは製品カタログをご覧ください。
材料別・最適なダイグラインダー用ビット
作業する材料に合ったビットを選ぶことで、きれいな仕上がりになるか、困難な作業になるかが決まります。実際の作業現場での経験に基づき、適したものと適さないものを以下に示します。
| 材料 | 最適なビットタイプ | カットスタイル | rpm範囲 | 備考 |
|---|---|---|---|---|
| 軟鋼 | タングステンカーバイドバー | シングルカット | 20,000–30,000 | 滑らかな仕上がり、切りくずを長く制御 |
| ステンレス鋼 | タングステンカーバイドバー | シングルカット | 15,000–25,000 | 低rpmで加工硬化を抑制 |
| アルミニウム | タングステンカーバイドバー | ダブルカット(ALUMカット) | 20,000–30,000 | 目詰まりしにくいフルート形状が重要 |
| 鋳鉄 | タングステンカーバイドバー | ダブルカット | 20,000–28,000 | 粉じんが発生するため、呼吸用保護具を着用 |
| 木材 | 構造歯カーバイドバー | 粗目の歯 | 15,000–20,000 | 標準的な金属用バーは木材ですぐに目詰まりする |
| プラスチック/コンポジット | シングルカット・カーバイドまたはダイヤモンド | 細目フルート | 10,000–20,000 | 低rpmで溶融を防止 |
| 溶接継ぎ目 | 円筒形カーバイドバー | ダブルカット | 20,000–28,000 | 内隅にはツリー形状 |
| ジルコニア/セラミックス | ダイヤモンドストーン | 中目 | 20,000–25,000 | カーバイドはセラミックスを欠けさせるが、ダイヤモンドはきれいに研削 |
同じ作業中に複数の材料を加工する場合は、少なくとも3種類のバーを装着して準備しておきます。スチール用のシングルカット、軟質金属用のダブルカットまたはALUMカット、仕上げ工程用の軸付砥石です。ビットの交換には10秒かかります。材料に合わないビットを無理に使うと、数分を無駄にし、仕上げを損ないます。
よくある質問
ダイグラインダーは何 RPM で使用すべきですか?
アクセサリーによって大きく異なります。カーバイドバーは、ヘッド径に応じて15,000~35,000 RPMで最適に作動し、小径ヘッドほど高速で使用できます。軸付砥石は通常20,000~25,000 RPMが上限です。フラップホイールや切断ディスクは通常約20,000 RPMが上限で、大径品ではさらに低くなる場合があります。必ずアクセサリー本体に記載された定格速度を確認してください。グラインダーに可変速機能がない場合は、インラインエアレギュレーター(空圧式)を使用するか、可変速電動モデルを購入して安全範囲内で使用してください。
ダイグラインダーで歯科用バーを使用できますか?
シャンクサイズが一致する場合に限り使用できます。歯科用 FG(フリクショングリップ)バーは1.6 mmシャンクで、標準的なダイグラインダーのコレットには適合しません。歯科用 HP(ハンドピース)バーは2.35 mmシャンクで、3/32インチに近いサイズです。一部のダイグラインダーは3/32インチコレットに対応しますが、工具を作動させる前に確実に固定されているか確認してください。より大きな問題はヘッドサイズです。歯科用バーは低負荷の精密作業向けに小さな切削ヘッドを備えています。金属を切削できますが、1/4インチシャンクと大型ヘッドを備えた工業用カーバイドバーに比べ、材料除去は遅くなります。金属のダイグラインダー作業には、工業用の RPM と負荷に対応して設計されたバーを使用してください。
シングルカットとダブルカットのカーバイドバーの違いは何ですか?
シングルカットバーは、ヘッド上を螺旋状に上る1組のフルートを備えています。長い切粉を生じ、滑らかに切削し、より細かな表面仕上げを実現します。スチール、ステンレス鋼などの硬質鉄系金属に適しています。ダブルカットバーは、最初のフルートと角度をつけて交差する2組目のフルートを備え、ダイヤモンドパターンを形成します。切粉を細かく分断し、より速く材料を除去できます。シングルカットのフルートが切粉で詰まりやすいアルミニウムや銅などの軟質金属には、ダブルカットが適しています。複数の材料を扱う汎用的なダイグラインダー作業では、ダブルカットがより柔軟な選択肢です。
ダイグラインダーでカーバイドバーはどのくらい使用できますか?
他のどのダイグラインダーアクセサリーよりも長く使用できます。これが初期費用が高くても選ぶ価値のある理由の1つです。適切な RPM と軽い圧力で軟鋼に使用した高品質のタングステンカーバイドバーは、実作業で20~50時間の切削が可能です。ステンレス鋼や焼入れ鋼では、その約半分を見込んでください。バーの寿命を縮める主な要因は、過度な圧力(フルートエッジの欠けにつながる)、低すぎる速度(きれいなせん断ではなく衝撃荷重が生じる)、同じ箇所に留まることによる熱の蓄積です。カーバイドバーの切削速度が明らかに低下したり、以前より粗い仕上げになったりしたら交換時期です。フルートを実用的に再研磨する方法はありません。
ダイグラインダーは何をする機械ですか?
ダイグラインダーは、高速回転アクセサリーを使用して、研削、成形、バリ取り、仕上げを行い、材料を除去または整形する工具です。コレットに装着したアクセサリーを20,000~30,000 RPMで回転させます。
ダイグラインダーマシンとは何ですか?
ダイグラインダーマシンは、作業場や歯科技工所での精密な材料除去用に設計された、空圧式または電動式のハンディ回転電動工具です。
ダイグラインダーとアングルグラインダーの違いは何ですか?
ダイグラインダーは小型・軽量で、高い RPM により細部作業や狭い場所の研削に適しています。アングルグラインダーはより大型でトルクが高く、ディスク型アタッチメントによる大量切削に適しています。4.5インチディスクが適する作業にはアングルグラインダーを使用してください。くぼみ、チューブ、すみ肉溶接部にはダイグラインダーが適しています。