
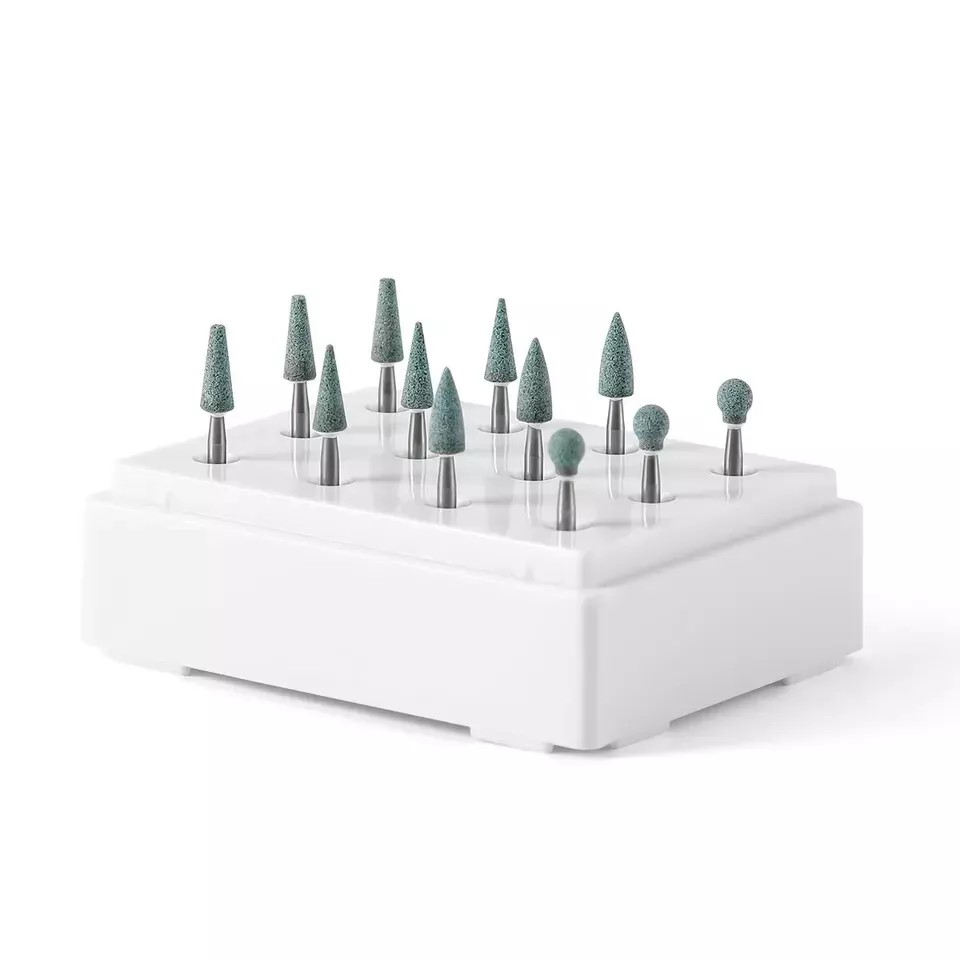
セラミック修復物や貴金属鋳造に携わる方なら、グリーンストーンバーは日常的に使用する器具の一つでしょう。しかし、なぜこれらの材料にはダイヤモンドバー、カーバイドバー、ラバーポリッシャーではなく、炭化ケイ素が適した研磨材なのでしょうか。答えは、研磨材が微細構造レベルで基材とどのように作用するかにあります。
本記事では、グリーンストーンの材料科学的背景を説明し、代替器具と比較するとともに、チェアサイドとラボ作業の双方に役立つ実践的なテクニックを紹介します。
グリーンストーンの違い
グリーンストーンバーは、FG、RA、またはHPシャンクに取り付けられた結合炭化ケイ素(SiC)研磨材です。炭化ケイ素はモース硬度約9.5で、歯科用セラミックや金合金を研磨するのに十分な硬さを持ちながら、ダイヤモンドよりは軟らかい材料です。この中間的な硬度が、グリーンストーンの有用性の鍵となります。
セラミックにおける炭化ケイ素とダイヤモンドの比較
ダイヤモンドバー(モース硬度10)はセラミックを素早く切削できますが、表面下にマイクロクラックを生じさせることがあります。これらのクラックはすぐには見えなくても、修復物を弱め、数か月後のチッピングリスクを高める可能性があります。炭化ケイ素は強い破砕作用ではなく穏やかな研磨によって材料を除去するため、欠陥の少ない滑らかな表面が得られます。
これは、長期的な強度に表面の完全性が直接影響する長石系陶材、二ケイ酸リチウム(例:IPS e.max)、リューサイト強化セラミックで特に重要です。
金属における炭化ケイ素とカーバイドバーの比較
タングステンカーバイドバーは主に切削用に設計されており、仕上げ用ではありません。貴金属合金(金、パラジウム、プラチナ)では、カーバイドの刃が深い傷やびびり痕を残すことがあり、追加の研磨工程が必要になります。グリーンストーンの研磨粒はより均一に材料を除去するため、最終研磨に近い表面を形成でき、後工程の時間を短縮できます。
性能比較表
| 項目 | ダイヤモンドバー | カーバイドバー | グリーンストーン |
|---|---|---|---|
| 研磨材 | ダイヤモンド粒子 | タングステンカーバイド刃 | 炭化ケイ素粒子 |
| 硬度(モース) | 10 | ~9.0 | ~9.5 |
| 切削作用 | 研磨+破砕 | せん断/切削 | 穏やかな研磨 |
| 表面仕上げ | 粗め;マイクロクラックのリスク | 中程度;びびり痕の可能性 | 滑らか;表面下の損傷が最小限 |
| 適した工程 | 大まかな切削 | 大量切削とトリミング | 形態修整と研磨前仕上げ |
| コスト | 高い | 中程度 | 低い |
| 耐久性 | 非常に優れる | 良好 | 中程度(消耗品) |
ダイヤモンド器具とカーバイド器具の詳しい比較については、ダイヤモンドバーとカーバイドバーの違いに関する記事をご覧ください。
セラミックでの実践的な用途
グリーンストーンは、セラミック修復作業の複数の工程で使用されます。代表的な用途を以下に示します。
チェアサイドでのセラミック調整
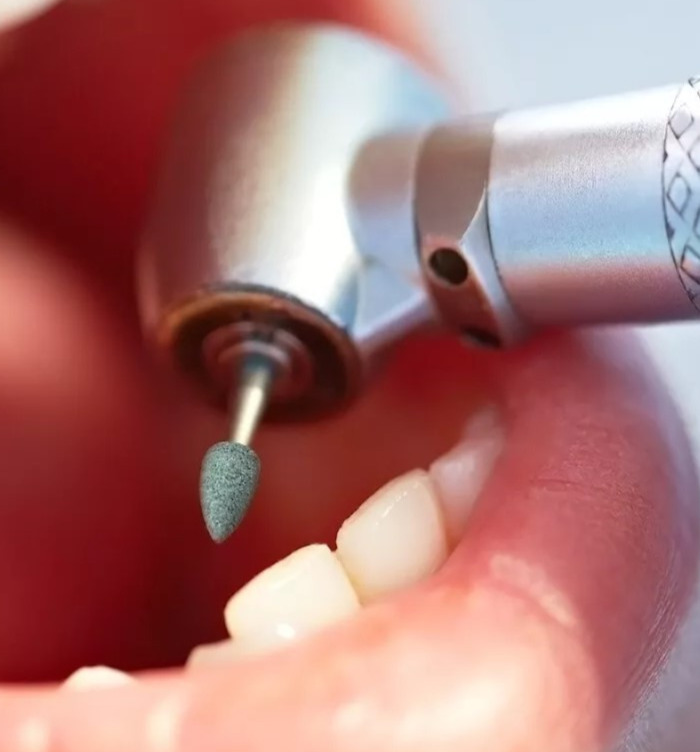
オールセラミッククラウンやインレーを装着した後、咬合の高点を調整することがあります。高速FGハンドピースに装着したグリーンストーンを使用すれば、セラミックを過熱させずに制御された切削が可能です。短く掃くようなストロークと、継続的な注水を使用してください。一か所に接触し続けることは避けてください。熱が集中し、熱衝撃を引き起こす可能性があります。
陶材のラボでの形態修整
築盛・レイヤリング工程では、ラボ技工士が20,000–30,000 rpmでHPシャンクのグリーンストーンを使用し、グレージング前に形態を整えます。グリーンストーンの中目は、レイヤー表面の質感を損なわずに輪郭を修正できる量だけ材料を除去します。
表面性状の付与
ステインとグレージングの前に、グリーンストーンで微細な表面テクスチャーを付与する技工士もいます。発育葉、ペリキマタ線、わずかな凹面などを加えることで、光の下で修復物をより自然に見せられます。
貴金属での実践的な用途
金、パラジウム、プラチナ合金はセラミックより軟らかいものの、滑らかで研磨された仕上がりを得るには慎重な仕上げが必要です。
湯口と鋳バリの除去
鋳造フレームワークの埋没材を除去した後、グリーンストーンで湯口の付着部や埋没材のバリを素早く除去できます。セパレーティングディスクよりも制御しやすい研磨作用により、薄いマージンの切り過ぎリスクを低減します。
内面の平滑化
金合金クラウンの適合性は、滑らかな内壁に左右されます。小型のフレーム形またはテーパーコーン形グリーンストーンを使用すると、内面の形態に入り込み、鋳造工程で残ったノジュールを滑らかにできます。
研磨前仕上げ
ラバーホイールや研磨コンパウンドに移る前に、細目グリーンストーンを一度通すことで表面の基準面を整えます。これにより必要な研磨工程数を減らし、総作業時間を短縮できます。グリーンストーン工程後は、シリコーンラバーポリッシャーで表面に高い光沢を与えます。
グリーンストーンの形状と用途
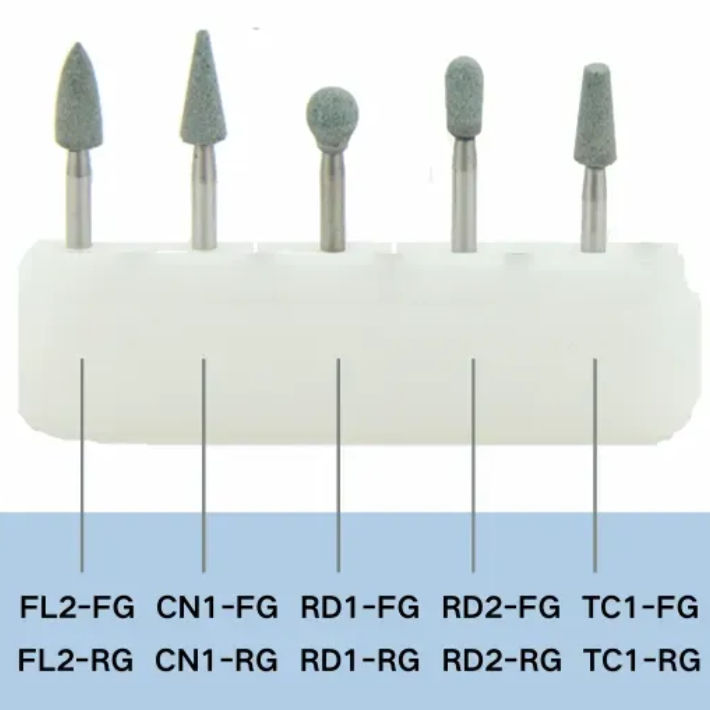
グリーンストーンには複数のヘッド形状があります。作業に適した形状を選ぶことで、隣接面への偶発的な損傷を防げます。
- シリンダー — 平面、広い輪郭、頬側または舌側壁の素早い材料除去
- フレーム — 隣接面、細部作業、歯肉縁下マージンの微調整
- ボール/ラウンド — 凹面、窩部、大きな半径の表面ブレンディング
- テーパーコーン — 鋭い線角の除去、面と面の移行部のブレンディング
- ポイントコーン — 狭い溝、発育形態、細部の彫刻
すべての形状をFG、RA、HPシャンクでご用意しています。ハンドピースに適したシャンクの選び方については、シャンクタイプ:FG、RA、HPの記事をご覧ください。
回転数とテクニックのポイント
グリーンストーンで最良の結果を得るには、作業対象の材料に合わせて回転数と圧力を調整することが重要です。
- セラミック(チェアサイド): FGシャンク、注水下で最大150,000 rpm。軽い圧力、短いストローク。
- セラミック(ラボ): HPシャンク、20,000–30,000 rpm。エア冷却を併用すれば中程度の圧力が可能。
- 貴金属: HPシャンク、15,000–25,000 rpm。一定の圧力をかけ、一か所に留まらない。
- カスタムプロファイル: 研磨用ドレッサーでストーンを整形し、特定の形態に合わせた標準外の形状を作成。
使用前には必ずストーンを点検してください。欠けや偏心のあるストーンは振動を生じ、不均一な表面につながります。自由回転時に明らかに振れるストーンは廃棄してください。
材料別の考慮事項
すべてのセラミックや金属がグリーンストーンの研磨に同じように反応するわけではありません。各基材の特性を理解することで、適切なアプローチを選択できます。
長石系陶材
長石系陶材は、一般的な歯科用セラミックの中で最も壊れやすい材料です。強い側方力を加えると簡単にチップが生じます。フレーム形グリーンストーンを中程度の回転数で使用し、接触はごく軽くしてください。目的は削り抜くことではなく、徐々に材料を削り取ることです。未研磨の長石系陶材表面は透明感を失い、ステインが付着しやすいため、直後に研磨工程を行ってください。
二ケイ酸リチウム(e.max)
二ケイ酸リチウムは長石系陶材より強靭ですが、表面損傷の影響を受けやすい材料です。グリーンストーンは、セメンテーション後の軽微な咬合調整に適しています。接触時間を短く保ち、継続的に注水してください。調整後は、グレーズを回復させるため修復物を再研磨または再焼成する必要があります。未仕上げの表面を残すと、材料の曲げ強度が低下します。
ジルコニア
モノリシックジルコニアは他のセラミックより大幅に硬く、大きな調整ではグリーンストーンだけでは材料を十分な速度で除去できない場合があります。ジルコニアを大きく削合する場合は、まず粗目のダイヤモンドバーを使用し、その後グリーンストーンに切り替えて最終的な形態修整と平滑化を行います。グリーンストーンはダイヤモンドが残した傷を除去し、研磨の準備を整えます。
金および高貴金属合金
金合金は軟らかく延性があります。グリーンストーンは、カーバイドバーで生じる可能性のある引き裂きを抑えながら効率よく切削できます。広い表面にはシリンダーまたはバレル形状、マージンにはフレーム形状を使用してください。回転数は中程度に保ちます。軟らかい金属を過度な回転数で加工すると熱が発生し、薄い鋳造物が変形する可能性があります。
卑金属合金(CoCr、NiCr)
卑金属合金は金より硬く、より大きな圧力が必要です。グリーンストーンも使用できますが、これらの基材では摩耗が早くなります。コバルトクロムまたはニッケルクロムのフレームワークを加工する場合は、ストーンの消費量が増えることを見込んでください。卑金属の初期工程では、ピンクストーン(酸化アルミニウム、中目)が好まれる場合もあり、グリーンストーンはセラミック接着部の仕上げ工程に使用します。
メンテナンスと保管
グリーンストーンは消耗品ですが、適切に取り扱うことで使用寿命を延ばし、安定した結果を維持できます。
- 使用後は毎回、超音波洗浄器または硬いブラシでストーンを清掃してください。金属やセラミックの粒子が研磨粒に埋まったままになると、切削効率が低下します。
- 標準的なオートクレーブ手順に従って滅菌してください。炭化ケイ素は、蒸気滅菌によって劣化しません。
- ストーン同士が接触しない、乾燥した整理トレーに保管してください。保管中の衝突により研磨ヘッドが欠け、不均一な表面が生じます。
- ヘッド径が元の半分未満まで摩耗したストーン、または研磨ヘッドに目視できる亀裂があるストーンは廃棄してください。
ワークフローにおけるグリーンストーンの位置づけ
グリーンストーンは、大まかな切削と最終研磨の中間工程で使用します。セラミッククラウンの調整における実用的なワークフローは次のとおりです。
- マーキング 咬合紙で高点を確認する
- 削合 大幅な削合が必要な場合は、細目のダイヤモンドバーで削合する
- 形態修整 グリーンストーンで形態を整え、表面を滑らかにする
- 研磨 ダイヤモンドラバーポリッシャーまたはシリコーンホイールで光沢を回復する
グリーンストーン工程を省き、ダイヤモンドバーから直接ポリッシャーへ移ると、通常は研磨時間が長くなり、表面の質感も不自然になりやすくなります。
調達と大量注文
臨床およびラボ用途に対応する歯科用ストーンとポリッシャーの全製品カタログをご覧ください。販売代理店、グループ診療所、歯科技工所向けに卸売価格をご用意しており、対象となる注文ではOEMラベルにも追加費用なしで対応します。



