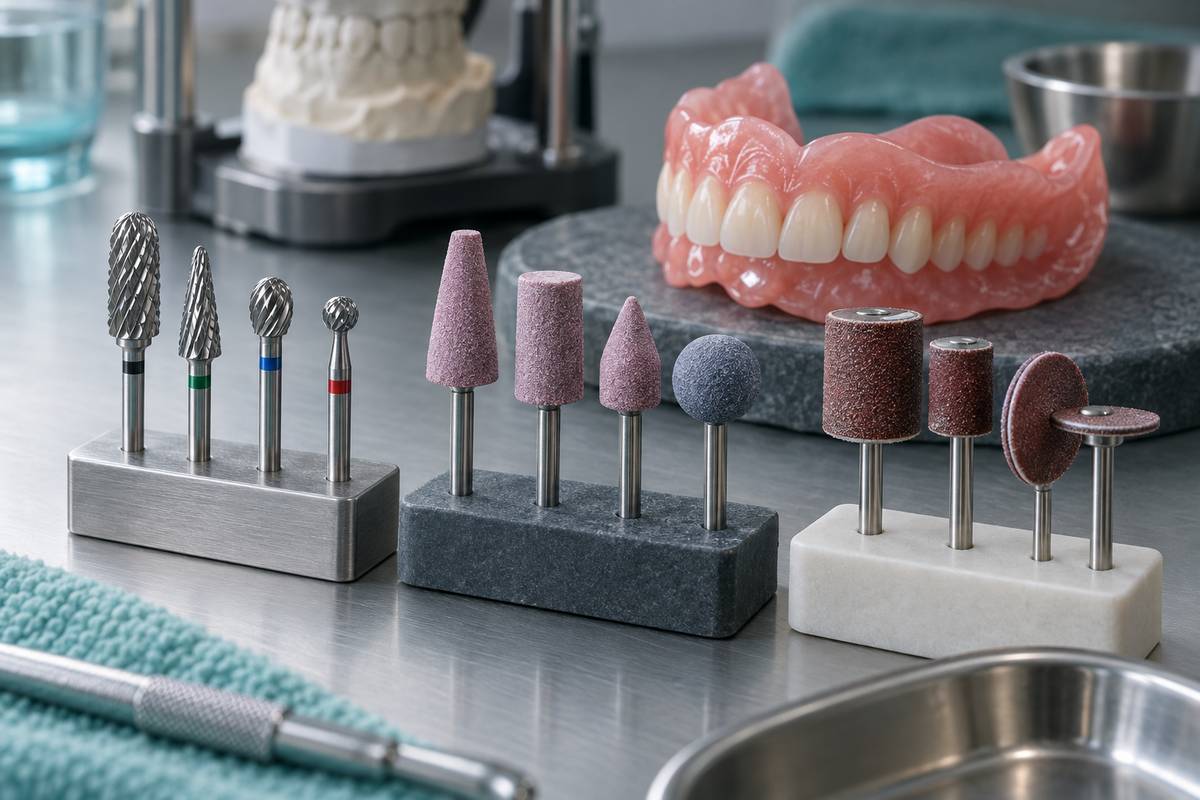
Обработка акриловых протезов и стоматологических аппаратов требует специальных ротационных инструментов, разработанных для редукции смолы и улучшения поверхности. Зуботехнические лаборатории работают с базисами из полиметилметакрилата (PMMA) холодной, горячей и световой полимеризации после распаковки, требуя быстрого удаления больших объёмов материала без чрезмерного нагрева, который может деформировать аппарат или засорить режущие лезвия. Выбор правильных боров для обработки акрила на каждом этапе финишной обработки протеза обеспечивает чистые края, сохранение тонких анатомических контуров и сокращение трудозатрат на единицу продукции.
Рабочие процессы коррекции протезов основаны на чётк�� разделении задач между тремя основными типами ротационных инструментов: твердосплавными фрезами, абразивными головками и абразивными наждачными роликами. Каждая категория инструментов рассчитана на определённую скорость удаления материала и профиль шероховатости поверхности. Понимание механических различий между фрезами с канавками и связанными абразивами помогает руководителям лабораторий оптимизировать запас инструментов и поддерживать стабильную производительность.
Твердосплавные фрезы для грубой обработки акрила
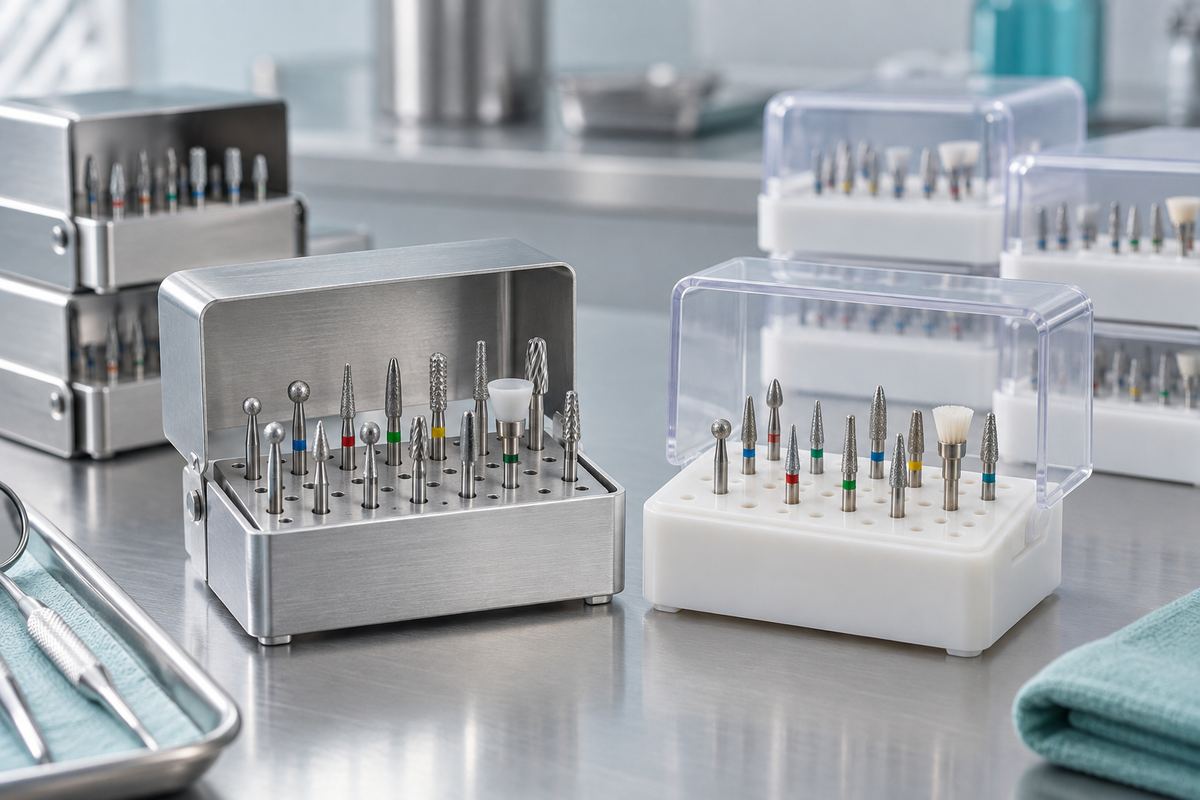
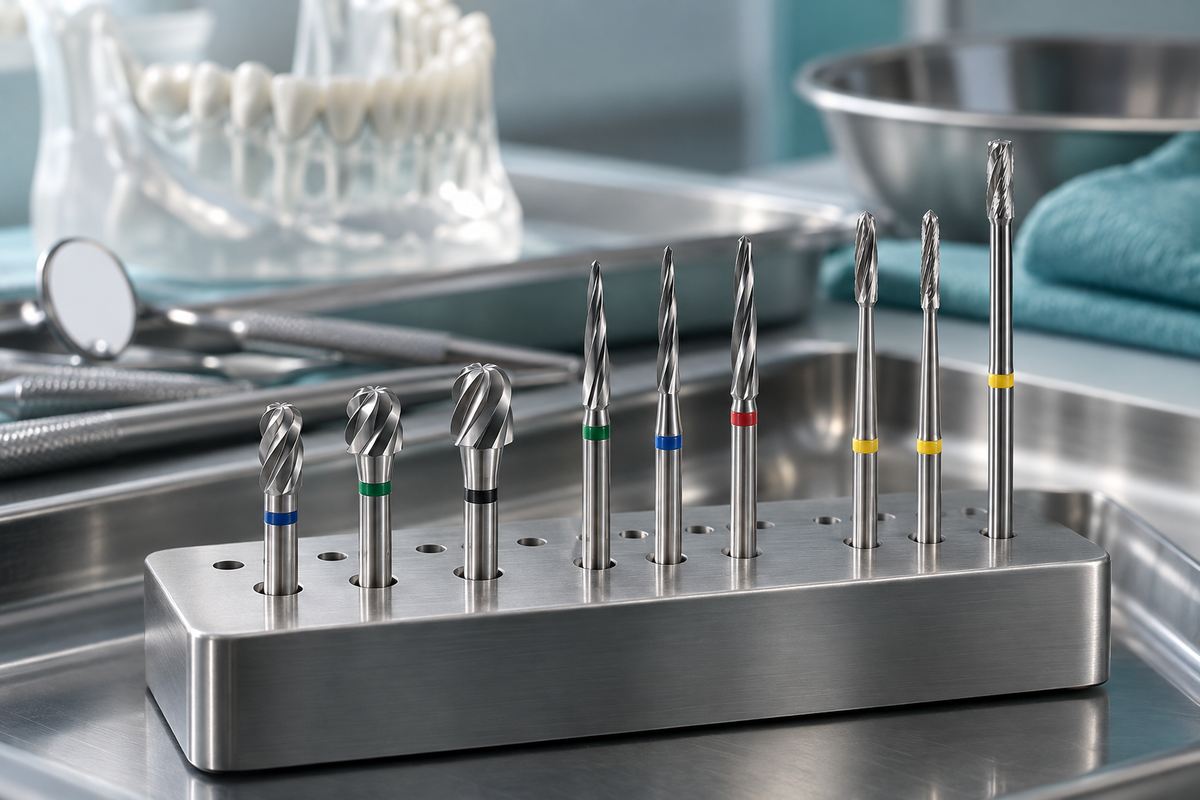
Твердосплавные фрезы являются основным рабочим инструментом на начальном этапе обработки базисов готовых протезов. После прессования и полимеризации техники должны удалить облой, остатки гипса и излишки смолы по периферии и в области нёба. Фрезы с канавками имеют острую геометрию лезвий, включая перекрёстную насечку и крупные спиральные зубья, которые чисто срезают акриловую стружку с заготовки, а не истирают её.
Такое срезание образует крупную стружку и минимизирует трение о смолу. Основным риском при обработке акрила остаётся выделение тепла, поскольку чрезмерная локальная температура может размягчить PMMA, вызвать изменение цвета поверхности или создать внутреннее напряжение, приводящее к деформации протеза. Закупка высококачественных инструментов Tungsten Carbide Cutter, изготовленных из цельных заготовок карбида вольфрама, обеспечивает длительное сохранение режущей кромки и минимальную вибрацию при интенсивной грубой обработке. Лабораторные техники используют эти хвостовики HP в высокомоментных лабораторных наконечниках на широких участках, таких как щёчные фланцы, язычные края и нёбные пластины, прежде чем переходить к тонкому контурированию.
Твердосплавные фрезы также сохраняют стабильность размеров на протяжении сотен циклов обработки. В отличие от связанных абразивных кругов, которые теряют зерно и меняют диаметр при каждом проходе, твердосплавная фреза сохраняет профиль до затупления режущих кромок. Такая предсказуемость позволяет техникам вырабатывать стандартные движения для грубого удаления материала без частой компенсации износа инструмента.
Абразивные головки для контурирования и обработки краёв
После удаления основного объёма материала техники переходят к связанным абразивным головкам для уточнения анатомии и регулировки толщины краёв. Хотя твердосплавные фрезы отлично подходят для быстрого удаления материала, их агрессивные канавки при чрезмерном давлении могут создавать выемки или следы вибрации на тонких периферических краях и участках разгрузки уздечки.
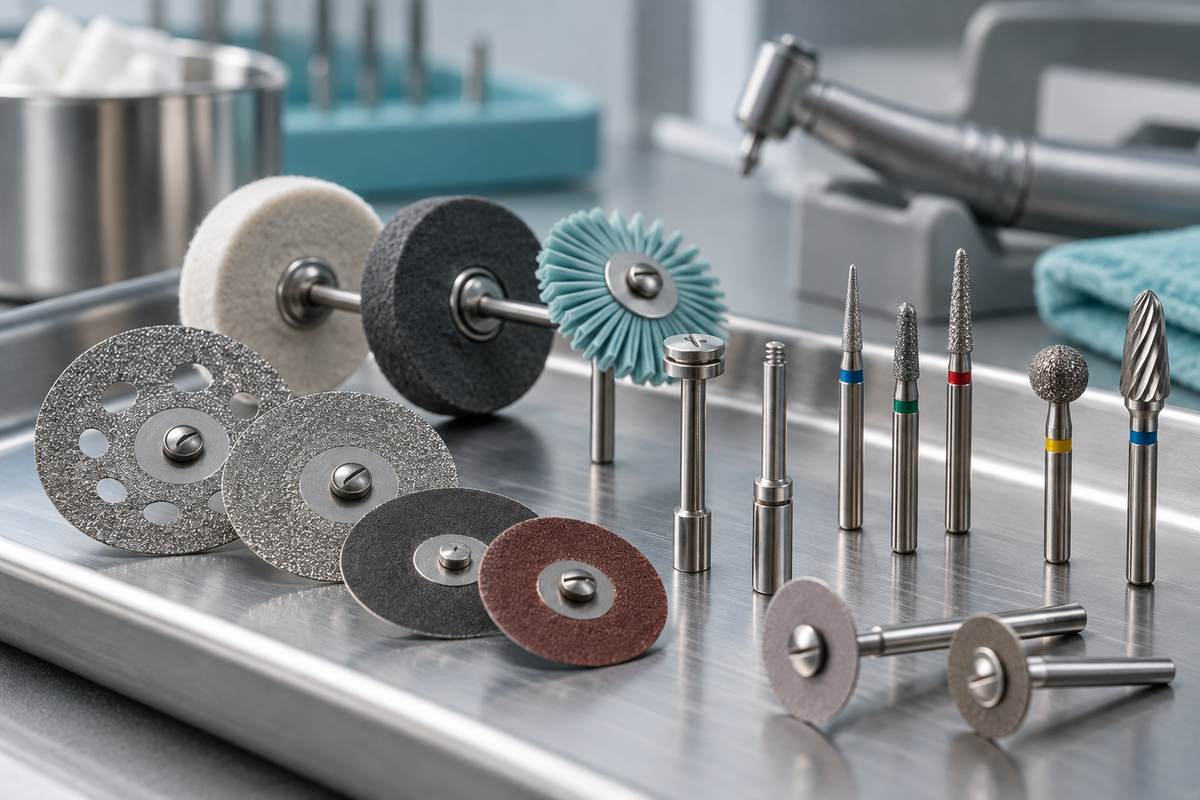
Использование Mounted Stone обеспечивает контролируемое равномерное удаление материала на контурных поверхностях. Связанные зёрна оксида алюминия и карбида кремния мягко шлифуют акриловую матрицу, выравнивая выступы, оставленные крупными твердосплавными лезвиями, и создавая плавные переходы по фестончатым и десневым краям. Абразивные головки также обеспечивают превосходную устойчивость при обработке вокруг акриловых зубов для формирования пришеечных краёв без скалывания фарфоровых или полимерных зубов. Закупка лабораторных головок у проверенной фабрики гарантирует концентричные ротационные валы, предотвращая износ цанги наконечника и вибрацию во время длительных сеансов обработки.
Техники обычно выбирают шаровидные, пламеневидные или конические профили головок в соответствии с конкретными анатомическими участками. Коническая головка легко перемещается в межзубных промежутках и области десневых сосочков, а скруглённый цилиндр сглаживает широкие щёчные кривизны преддверия, не прорезая глубокие канавки в базисе протеза.
Абразивная наждачная бумага для промежуточного сглаживания поверхности
Абразивные наждачные ролики и колпачки закрывают механический промежуток между контурированием абразивными головками и финальной полировкой пемзой. Обработка акрила ротационными головками оставляет мелкие микрориски, которые паста с пемзой не может быстро удалить самостоятельно. Использование установленных наждачных дисков и роликов эффективно выравнивает эти абразивные следы, сокращая общее время работы на полировальном станке.
Техники обычно проходят стандартные этапы зернистости, подготавливая акриловую поверхность к финальной полировке до высокого блеска. Типичная лабораторная последовательность использует ролики Abrasive Sandpaper трёх степеней зернистости:
- Крупная зернистость SP-240 для удаления текстуры от абразивной головки и сглаживания широких нёбных сводов
- Средняя зернистость SP-400 для обработки участков преддверия, краевых валиков и межзубных промежутков
- Мелкая зернистость SP-600 для предварительной полировки акриловых поверхностей перед переходом к тканевым кругам и пемзе
Дискодержатели (мандрили) для наждачной бумаги позволяют быстро заменять изношенные абразивные втулки, поддерживая низкую стоимость расходных материалов и обеспечивая стабильный рисунок рисок на полных и частичных протезах.
Сравнение выбора инструментов и рабочего процесса
Подбор правильного ротационного инструмента для каждого этапа обработки протеза предотвращает засорение инструмента, снижает нагрузку на наконечник и ускоряет производительность. В таблице ниже приведено сравнение основных ротационных инструментов, используемых при работе с акрилом в зуботехнической лаборатории.
| Категория ротационного инструмента | Основное применение в лаборатории | Взаимодействие с материалом | Рекомендуемый этап | Образец инструмента / SKU |
|---|---|---|---|---|
| Твердосплавные фрезы | Грубая редукция и удаление облоя | Режущие канавки срезают крупную стружку смолы | Первичная распаковка и грубая обработка | Твердосплавная фреза HP с перекрёстной насечкой |
| Абразивные головки | Контурирование краёв и фестончатая обработка | Шлифование связанным абразивным зерном | Анатомическое формирование и обработка краёв | Розовая/зелёная лабораторная абразивная головка |
| Абразивная наждачная бумага SP-240 | Выравнивание следов абразивной головки на широких поверхностях | Абразивная обработка крупным зерном оксида алюминия с покрытием | Промежуточная подготовка поверхности | SP-240 |
| Абразивная наждачная бумага SP-400 | Сглаживание периферических краёв и контуров | Абразивная обработка средним зерном с покрытием | Финишное уточнение поверхности перед полировкой | SP-400 |
| Абразивная наждачная бумага SP-600 | Удаление мелких рисок перед полировкой | Полировка мелким абразивом с покрытием | Финальная подготовка на столе перед полировкой на станке | SP-600 |
Закупка боров для обработки акрила напрямую с фабрики для зуботехнических лабораторий
Зуботехнические лаборатории и поставщики расходуют ротационные инструменты для обработки в больших объёмах. Прямые закупки у проверенного производственного партнёра устраняют наценки торговых посредников и гарантируют строгую концентричность от партии к партии.
BurDental является фабрикой, сертифицированной по ISO 13485 и выпускающей стоматологические ротационные инструменты с момента основания в 2008 году. Все ротационные фрезы, абразивные головки и абразивные инструменты производятся в рамках контроля качества ISO 13485 для надёжной работы в лаборатории. Менеджеры по закупкам могут ознакомиться с полным каталогом Dental Burs Wholesale, чтобы заказать стандартные конфигурации или запросить индивидуальную упаковку и private label. Для запросов образцов, ценового предложения напрямую с фабрики или индивидуальных наборов зернистости свяжитесь с нашей инженерной командой по продажам через WhatsApp +86 186 8057 1046 или обратитесь к нам онлайн для расчёта конечной стоимости доставки.
Часто задаваемые вопросы
Почему твердосплавные фрезы засоряются при обработке базисов акриловых протезов?
Твердосплавные фрезы засоряются, когда чрезмерное трение при вращении плавит смолу вместо чистого резания. Использование поперечных канавок с широким пространством для отвода стружки и снижение давления наконечника позволяет граням удалять акриловую стружку, не расплавляя полимер.
Каково преимущество использования абразивных головок вместо крупнозернистых твердосплавных боров при обработке краёв протезов?
Абразивные головки обеспечивают более плавную тактильную обратную связь и равномерное абразивное действие, предотвращая внезапное образование выемок на деликатных краевых валиках и уздечных выемках. Они позволяют техникам постепенно выравнивать контуры, не оставляя глубоких следов вибрации, требующих интенсивной пемзовой обработки.
Как абразивная наждачная бумага сокращает время полировки протеза на токарном станке?
Абразивная наждачная бумага постепенно устраняет следы шлифования благодаря стандартизированным этапам зернистости от SP-240 до SP-600. Сглаживание смолы на рабочем столе сокращает время обработки на тканевых кругах с пемзой и высокоглянцевыми составами.
Могут ли зуботехнические лаборатории заказывать индивидуальные наборы и акриловые боры для контурирования под собственной торговой маркой?
Да, BurDental предоставляет упаковку под собственной торговой маркой и индивидуальные наборы инструментов для продавцов стоматологических материалов и крупных сетей лабораторий. Мы предлагаем низкий минимальный объём заказа и гибкую OEM-упаковку; свяжитесь с нашей заводской командой, чтобы получить персональный каталог продукции и ценовое предложение на доставку.