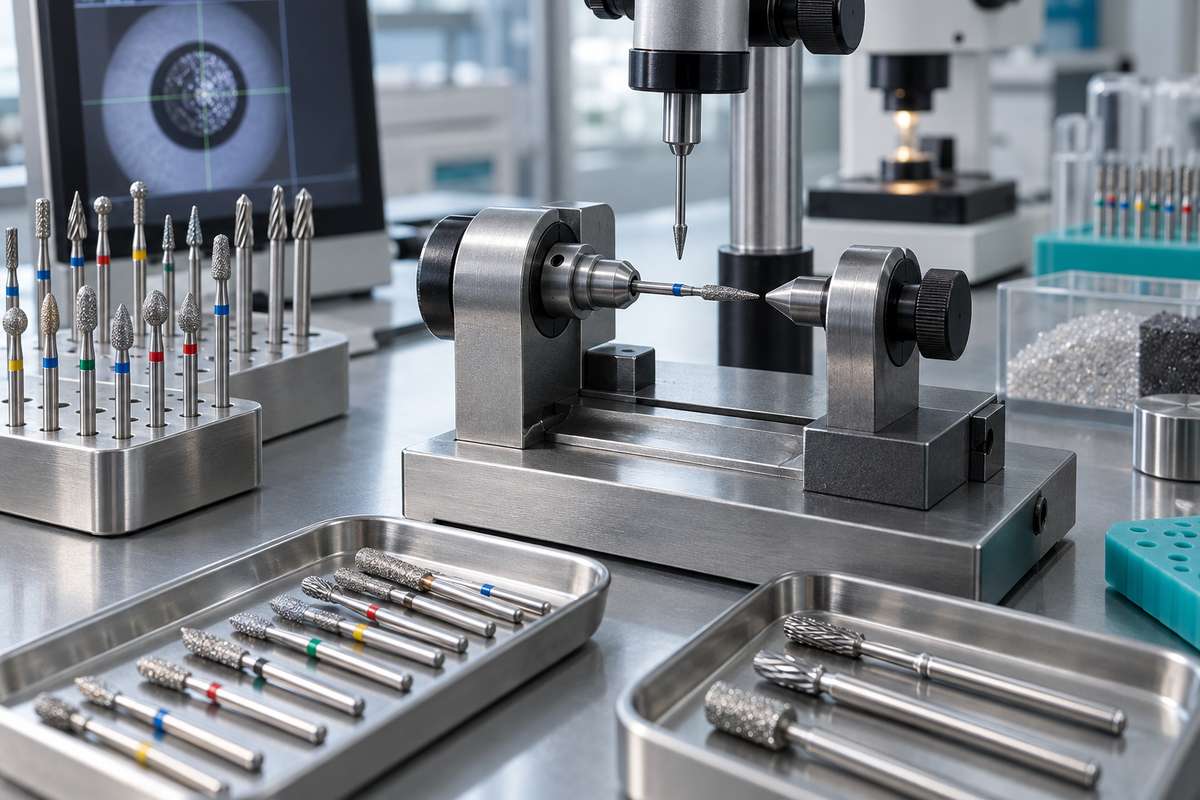
Оптовые покупатели, менеджеры по клиническим закупкам и дистрибьюторы стоматологической продукции оценивают режущие инструменты по стабильности, надёжности и сроку службы. Если стоматологический бор не соответствует точным производственным допускам, клиническими последствиями становятся износ турбины наконечника, вибрация при препарировании зуба, неровные границы реставрации и увеличение времени у кресла пациента. Обеспечение высокого качества стоматологических боров требует систематических протоколов тестирования на каждом этапе производства — от выбора исходного сплава до финальной проверки упаковки.
BurDental работает как производитель, сертифицированный по ISO 13485 и основанный в 2008 году, выпуская ротационные инструменты для клиник, зуботехнических лабораторий и международных дилеров. При прямом производстве на фабрике протоколы тестирования должны подтверждать механическую прочность, точность размеров, баланс вращения и адгезию абразива до поступления любой партии в дистрибуцию. В этом руководстве объясняется, как фабрики стоматологических боров оценивают концентричность, твёрдость материала, связывание зернистости и стабильность партий для обеспечения профессиональных характеристик.
Проверка концентричности хвостовика и радиального биения при вращении
Радиальное биение при вращении представляет собой отклонение между центральной осью хвостовика и режущей головкой во время вращения инструмента. Если хвостовик изогнут, имеет некруглую форму или неправильно совмещён с рабочей частью, бор колеблется в цанговом патроне наконечника. Эти колебания вызывают центробежную вибрацию, повреждают дорогостоящие шарикоподшипники наконечника, ускоряют износ патрона и создают неравномерную глубину резания в эмали зуба или реставрационной керамике.
Фабричная проверка концентричности начинается с прецизионно шлифованных хвостовиков из нержавеющей стали. Техники устанавливают образцы хвостовиков в пневматические цанги, соединённые с цифровыми индикаторами часового типа или бесконтактными лазерными микрометрами. При вращении цанги с контролируемой скоростью оптические датчики регистрируют полное радиальное биение по всей длине хвостовика и у головки бора. Более короткие хвостовики с фрикционным захватом (FG), используемые в высокоскоростных наконечниках, требуют более строгих осевых допусков, чем более длинные хвостовики с угловой защёлкой (RA) или для наконечника (HP), из-за различий в рабочих скоростях.
Помимо статического тестирования в цанге, для инструментов с большим диаметром головки и лабораторных инструментов применяется проверка динамического баланса. Для сложных геометрий, таких как фрезы CAD/CAM (например, SKU VH-00-06-ED, SKU VH-00-10-ED и SKU VH-00-25-ED), многоосевые оптические компараторы проверяют концентричность канавок, симметрию конуса шейки и прямолинейность хвостовика в целом. Любой бор, превышающий строгие допустимые пределы биения, немедленно отклоняется и утилизируется, чтобы инструменты с несовпадающим центром не попадали в клинические наконечники.
Проверка твёрдости материала и структурной целостности
Во время операционного резания стоматологические боры подвергаются интенсивным механическим срезающим нагрузкам, трению и тепловому воздействию. Для предотвращения преждевременного затупления, перелома шейки или отделения головки фабрики проверяют исходные материалы и готовые соединения на твёрдость сердцевины, прочность на растяжение и металлургическую целостность.
Для твердосплавных инструментов проверка начинается на этапе заготовки. Спечённые заготовки из карбида вольфрама проходят испытания на твёрдость по Роквеллу и анализ металлургической плотности для подтверждения правильной структуры зерна и распределения кобальтового связующего. Премиальный стоматологический твердосплавный материал должен иметь мелкозернистую микроструктуру, чтобы сохранять острые режущие кромки в ходе нескольких процедур без скалывания кромок.
Паяное соединение между рабочей частью из карбида вольфрама и хвостовиком из нержавеющей стали является ещё одной критической контрольной точкой качества. Стоматологические фабрики используют автоматизированную индукционную пайку со специальными никелевыми или серебряными присадочными сплавами. Образцы каждой производственной смены проходят разрушающие испытания на крутящий момент и срез в механических испытательных приспособлениях. Испытательное оборудование прикладывает угловое крутильное усилие до разрушения. Согласно фабричным стандартам, твердосплавная головка должна разрушаться вдоль режущих канавок до отделения паяного соединения от хвостовика, гарантируя, что боры не отсоединятся во рту пациента при операционных процедурах с высоким крутящим моментом.
Связывание алмазной зернистости и адгезия гальванического покрытия
Гальванические алмазные инструменты требуют равномерного распределения частиц и прочного механического удержания в никелевой связующей матрице. Если алмазные кристаллы отслаиваются слишком быстро во время резания, бор теряет эффективность и начинает тереться о ткани зуба, создавая избыточное тепло трения.
Проверка алмазных боров оценивает качество абразива по трём параметрам:
- Качество алмазных кристаллов: фабрики проверяют частицы необработанного промышленного алмаза под цифровым микроскопом, чтобы подтвердить блочную форму кристаллов и равномерный размер зерна. Блочные синтетические алмазы имеют несколько острых режущих граней, тогда как пластинчатые или неравномерные кристаллы преждевременно разрушаются.
- Плотность распределения частиц: в гальванических ваннах используются автоматизированные системы контроля плотности тока для равномерного осаждения алмазных кристаллов на заготовке бора. Визуальная микроскопическая проверка подтверждает, что алмазные частицы равномерно покрывают рабочую головку без разреженных участков или чрезмерных скоплений, вызывающих неровную режущую поверхность.
- Глубина связывания никелевой матрицы: гальванический никелевый слой должен encapsulate от одной второй до двух третей высоты каждого алмазного кристалла. Если покрытие слишком мелкое, кристаллы вырываются при препарировании зуба; если покрытие слишком глубокое, никелевый слой погружает режущие точки и вызывает засорение.
Специалисты по качеству проводят испытания термоциклированием и механические абразивные испытания на образцах боров из таких категорий, как Diamond Burs (например, SKU 001-008S, SKU 001-010M и SKU 001-012M) и Diamond Rubber Polishers (например, SKU SR101M и SKU SR105M). Образцы боров подвергаются повторным циклам ультразвуковой очистки и моделируемым циклам резания на обрабатываемых стеклокерамических блоках для измерения удержания зернистости и стабильности скорости резания.
Этапы контроля качества в производственных партиях
Поддержание стабильного выпуска при больших объёмах производства требует многоэтапного контроля на протяжении всей производственной линии. Вместо одной проверки в конце линии система менеджмента качества фабрики включает входной контроль, мониторинг процесса и окончательную выборочную приёмку.
Поступающие исходные материалы, включая стальные прутки хирургического качества и заготовки из карбида вольфрама, проходят проверку размеров и анализ состава сплава. Во время обработки на станках CNC операторы ежечасно проводят оптические измерения режущих канавок и диаметров хвостовиков, чтобы выявлять износ производственного оборудования до выхода размеров за пределы допуска.
После фрезерования канавок, гальванического покрытия и полировки готовые инструменты передаются в зоны сортировки чистых помещений. Специалисты по обеспечению качества отбирают случайные образцы на основе статистических таблиц допустимого уровня качества для проверки внешнего вида, маркировки хвостовиков, маркировки упаковки и герметичности контейнеров. Продукция, организованная в клинические наборы, например Clinic Kits (включая SKU 4104 и SKU 4105) и Bur Block (например, SKU BB201), проходит дополнительную проверку, чтобы убедиться, что каждый слот для бора содержит правильный SKU и код зернистости.
В следующей таблице обобщены основные этапы фабричного контроля качества, оцениваемые параметры и соответствующие категории продукции:
| Этап контроля качества | Параметры проверки | Метод оценки | Категории продукции | Образцы SKU |
|---|---|---|---|---|
| Проверка сырья | Диаметр хвостовика, округлость, чистота стального сплава | Измерение микрометром и оптический компаратор | Все ротационные боры | 001-008S, 001-010M |
| Фрезерование канавок и шлифование | Симметрия лезвий, глубина канавок, концентричность | Многоосевое оптическое сканирование и лазерный измеритель биения | Твердосплавные и фрезы | VH-00-06-ED, VH-00-25-ED |
| Гальваническое покрытие и нанесение покрытия | Плотность алмазных кристаллов, толщина никелевой матрицы | Микроскопическая проверка и тест ультразвуковой очисткой | Алмазные боры и полиры | 001-012M, SR101M |
| Сборка комплектов и упаковка | Размещение SKU, цветовая кодировка, целостность упаковки | Визуальный аудит партии и проверка штрихкодов | Комплекты для клиник и блоки для хранения боров | 4104, BB201 |
Закупка боров напрямую с фабрики при подтверждённых стандартах качества
Для дилеров стоматологических материалов, клинических закупочных сетей и зуботехнических лабораторий прямое сотрудничество с проверенным производителем устраняет наценки дистрибьюторов и обеспечивает прямой контроль характеристик продукции. Надёжные производители предоставляют полную прослеживаемость партий, стабильные варианты упаковки и поддержку private label с учётом требований регионального рынка.
BurDental поставляет напрямую с фабрики полный ассортимент ротационных режущих инструментов, представленный на нашей странице Dental Burs Wholesale. Производство сертифицировано по ISO 13485 и ведётся с 2008 года; фабрика выпускает надёжные ротационные инструменты для требовательных клинических рабочих процессов. Оптовые покупатели могут заказывать стандартные конфигурации или разрабатывать индивидуальные OEM-линейки с лазерной маркировкой, брендированными блистерными упаковками и специальными блоками для боров.
Часто задаваемые вопросы
Как фабрики стоматологических боров проверяют концентричность хвостовика?
Фабрики проверяют концентричность, вставляя хвостовик бора в прецизионную вращающуюся цангу и измеряя радиальное биение оптическими датчиками или лазерными микрометрами. Инструменты, превышающие строгие пределы радиального отклонения, бракуются для предотвращения вибрации турбины наконечника и неравномерного препарирования зуба.
Какие сертификаты качества должны проверять оптовые покупатели стоматологических боров?
Оптовым покупателям следует проверять сертификацию системы менеджмента качества медицинских изделий по ISO 13485. BurDental производит продукцию на предприятии ISO 13485, созданном в 2008 году, обеспечивая документированные протоколы качества на всех производственных линиях.
Как проверяется прочность сцепления алмазной зернистости при производстве?
Прочность сцепления проверяется микроскопическим контролем толщины никелевого покрытия вокруг алмазных кристаллов в сочетании с испытаниями в ультразвуковой ванне и имитацией абразивного воздействия на тестовых подложках. Эти испытания подтверждают, что алмазные частицы остаются надёжно закреплёнными и не отслаиваются преждевременно во время клинического препарирования.
Как дистрибьюторы и клиники могут запросить индивидуальные OEM-партии или наборы образцов?
Дистрибьюторы и закупочные команды клиник могут запросить образцы, индивидуальные конфигурации комплектов или OEM-брендинг, связавшись напрямую с BurDental через WhatsApp +86 186 8057 1046. Фабрика поддерживает индивидуальную упаковку, лазерную маркировку и комплектацию папок с образцами при низких минимальных объёмах заказа.