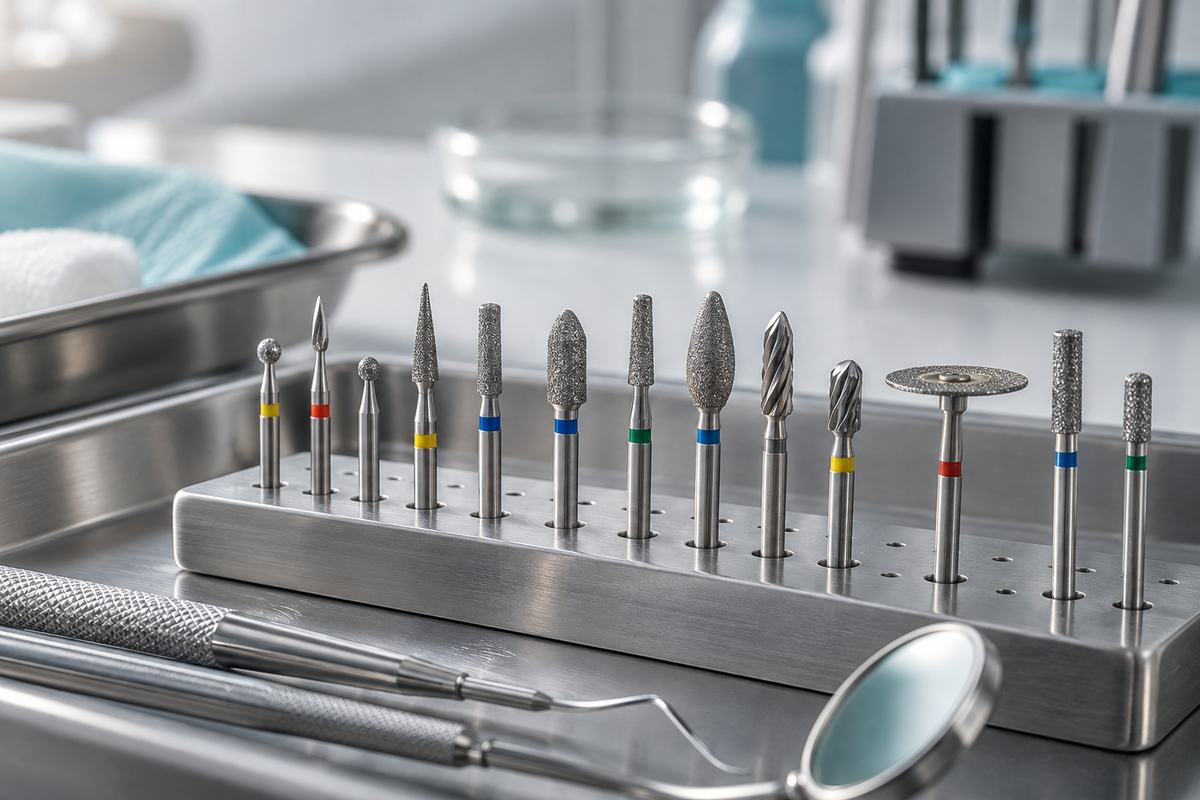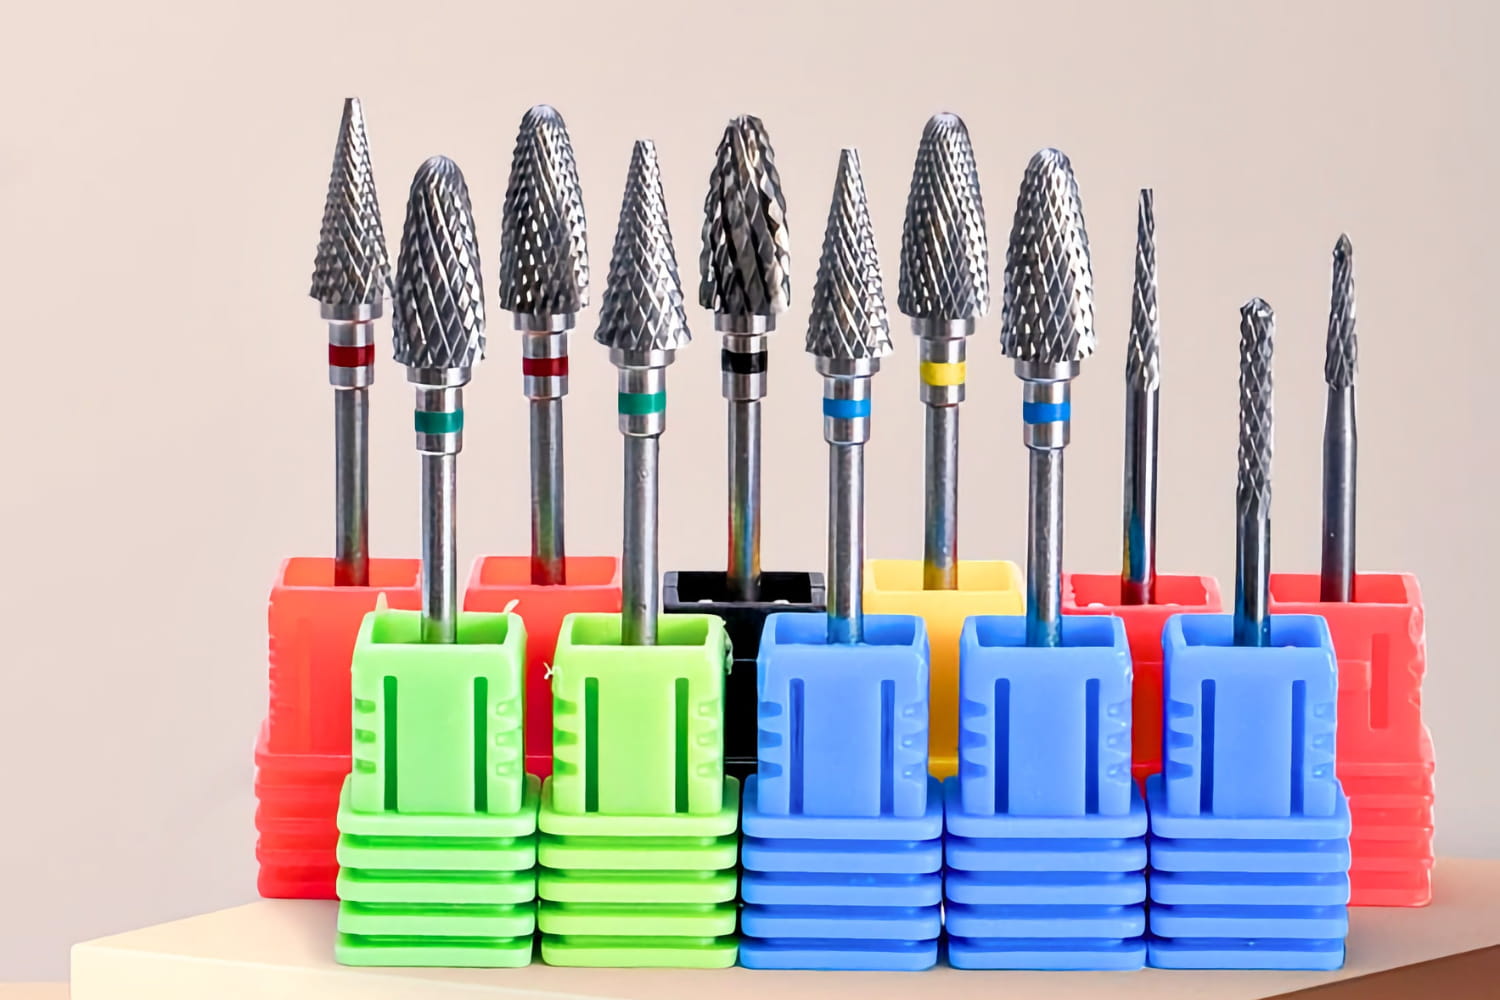
Kalıp taşlama makinesi, pensindeki frez kadar iyi çalışır. Yanlış ucu seçerseniz frezleri hızla tüketebilir, iş parçanızı oyabilir veya kısa sürmesi gereken bir işlemi tamamlamak için iki kat fazla zaman harcayabilirsiniz. Tungsten karbür frezler, profesyonel taşlama işleri için varsayılan tercihtir; ancak tüm tungsten karbür frezler aynı kalitede değildir. Kanal sayısı, şaft çapı, baş şekli ve karbür kalitesi; frezin nasıl kestiğini, ne kadar dayandığını ve geride nasıl bir yüzey bıraktığını etkiler. Bu kılavuz, kalıp taşlama makineniz ve malzemeniz için doğru frezi seçebilmeniz adına gerçekten önemli teknik özellikleri açıklar.
Karbürün Çeliğe Üstünlüğü
Yüksek hız çeliği (HSS) frezler uzun yıllardır kullanılmaktadır ve ara sıra yapılan yumuşak metal temizleme işlemleri için hâlâ yeterlidir. Ancak tungsten karbür bambaşka bir seviyededir. Karbür, Rockwell sertlik ölçeğinde HRA 89–92 değerine ulaşırken HSS için bu değer HRA 60–65'tir. Bu sertlik doğrudan kesici kenar dayanıklılığına dönüşür: kaliteli bir tungsten karbür frez, aynı koşullar altında benzer bir çelik freze göre kesici kenarlarını 10 ila 20 kat daha uzun süre korur.
Isı direnci de önemlidir. Karbür yumuşamaya başlamadan önce 800°C'nin üzerindeki sıcaklıklara dayanabilirken HSS yaklaşık 600°C'de sertliğini kaybetmeye başlar. 20.000+ RPM'de kalıp taşlama makinesiyle çalışırken bu ısıl stabilite, uzun süreli kullanım boyunca kesici kenarın bütünlüğünü korur. Karbür ayrıca, özellikle alüminyum veya diğer yumuşak alaşımları keserken, kanal çukurlarında malzeme birikmesi olarak görülen dolmaya karşı da dirençlidir. İlk satın alma maliyeti HSS'den 3–5 kat daha yüksek olsa da kalıp taşlama makinesini düzenli kullananlar için karbürün saatlik maliyeti aslında daha düşüktür.
Şaft Boyutlarını Anlamak
Şaft çapı, hangi taşlama makinesinin veya anguldruvanın hangi frezi kabul edeceğini belirler. Bunu yanlış seçerseniz kullanamayacağınız bir frezle kalırsınız. Karşılaşacağınız üç boyut ve çok daha geniş bir şekil seçimine erişim sağlayan daha az bilinen bir seçenek aşağıda verilmiştir.
Şaft Boyutu | Çap | Uyumluluk | Tipik Kullanım |
|---|---|---|---|
1/4" standart | 6.35 mm | Standart boy kalıp taşlama makineleri, tezgâh taşlama makineleri | Yoğun talaş kaldırma, kaynak taşlama, dökümlerin çapak alma işlemi |
1/8" mini | 3.175 mm (3.18 mm) | Mikro kalıp taşlama makineleri, Dremel tipi döner aletler | Detay işleri, gravür, küçük parça finisajı |
HP dental | 2.35 mm | Diş anguldruvaları, adaptörle 1/8" pens uyumluluğu | Diş laboratuvarında model düzeltme, hassas detay işleri |
2.35 mm'lik HP (anguldruva) şaftı özel ilgiyi hak eder. Başlangıçta düşük hızlı dental anguldruvalar için tasarlanan HP karbür frezler, çoğu endüstriyel frezden daha dar toleranslarla hassas şekilde taşlanır. Alev, armut, ters koni, futbol topu ve konik fissür gibi onlarca baş şekli sunarlar; bunların çoğu endüstriyel kataloglarda bulunmaz. HP frez, basit bir kovan adaptörüyle 1/8" pens içine takılabilir veya 2.35 mm şaft kabul eden mikro kalıp taşlama makinelerinde doğrudan kullanılabilir. Küçük parçalarda ince detay çalışmaları için bu gerçek bir avantajdır. Ayrıntılı kılavuzumuzda şaft tipleri hakkında daha fazla bilgi edinin.
Kanal Sayısı ve Kesim Agresifliği
Bir tungsten karbür frezdeki kanal (kesici kenar) sayısı, malzemeyi ne kadar agresif kaldıracağını ve nasıl bir yüzey finisajı bırakacağını belirler. Çoğu üretici kanal desenlerini üç kategoriye ayırır.
Kanal Tipi | Kanal Sayısı | Kesim Karakteri | En Uygun Kullanım | Yüzey Finisajı |
|---|---|---|---|---|
Tek kesim | 6–8 | Agresif, hızlı talaş kaldırma | Çelik, paslanmaz çelik, sert alaşımlar | Kalın (belirgin takım izleri) |
Çift kesim | 12–16 | Orta, dengeli | Genel kullanım, yumuşak çelik, dökme demir | Orta (hafif takım izleri) |
İnce / finisaj | 28–32 | Hafif, kontrollü | Son geçişler, alüminyum, yumuşak metaller | Pürüzsüz (neredeyse polisajlı) |
Tek kesimli frezler, daha büyük talaşlar oluşturan daha az sayıda ve daha derin kanala sahiptir. Hızlı kesim yapar ve malzemeyi verimli şekilde kaldırırlar; ancak daha fazla titreşir ve daha pürüzlü bir yüzey bırakırlar. Çok miktarda metali hızlıca kaldırmanız gerektiğinde kullanın: kaynak dikişini taşlama, deliği genişletme veya döküm parçayı yeniden şekillendirme gibi.
Çift kesimli frezler çok yönlü seçeneklerdir. İki kanal seti birbiriyle açılı şekilde kesişerek talaşları daha küçük parçalara ayırır. Tek kesime göre daha az titreşim, daha az yalpalama ve belirgin şekilde daha pürüzsüz bir finisaj sağlar. Genel atölye işleri için tek bir frez seti alacaksanız çift kesim güvenli tercihtir.
İnce kesimli frezler neredeyse hiç malzeme kaldırmaz. Görevleri finisajdır: önceki geçişlerden kalan takım izlerini düzeltmek, yüzeyleri harmanlamak veya alüminyum ve pirinç gibi yumuşak metalleri yüzeye gömülmeden şekillendirmek. Diş laboratuvarı teknisyenleri, model ve altyapı düzeltme işlemlerinde ince kesimli frezleri sürekli kullanır. Karbür frez tipleri ve uygulamaları hakkında daha ayrıntılı bilgi için karbür frez kılavuzumuza göz atın.
Uygulamaya Göre En İyi Frezler
Frez şeklini işe uygun seçmek zaman kazandırır ve daha iyi sonuçlar üretir. Yaygın kalıp taşlama işleri için hızlı bir referans aşağıdadır.
Uygulama | Önerilen Şekil | Kanal Tipi | Notlar |
|---|---|---|---|
Kenar çapak alma | Silindirik (SA/SB) veya küresel (SD) | Çift kesim | Düz kenarlar için silindir, iç köşeler ve delikler için küre |
Kaynak temizleme | Ağaç yuvarlatmalı (SF) veya silindirik (SA) | Tek kesim | Önce agresif talaş kaldırma, ardından harmanlama için çift kesime geçin |
Port polisajı | Alev (SH) veya oval (SE) | İnce kesim | Düşük RPM'de çalışın ve kesimi freze bırakın. Yalnızca hafif basınç uygulayın. |
Otomotiv detaylandırma | Koni (SM) veya konik (SL) | Çift kesim | Braketler ve panel birleşimleri çevresindeki dar alanlar için uygundur |
Diş laboratuvarında model düzeltme | Armut, alev veya ters koni | İnce veya çift kesim | HP şaftlı frezler hassas çalışmalar için en geniş şekil seçimini sunar |
Yuva açma | Düz uçlu silindirik (SA) | Tek kesim | Yanal sapmayı önlemek için ilerleme hızını sabit tutun. Daldırmalı kesimler frezleri zorlar. |
Belirtmeye değer bir uygulama: birçok iş iki geçişli yaklaşımdan yararlanır. Önce kaba talaş kaldırma için tek veya çift kesimli bir frez kullanın, ardından finisaj geçişi için aynı şekilde ince kesimli bir frez kullanın. Diş laboratuvarı profesyonelleri bu yöntemi laboratuvar karbür frezleriyle onlarca yıldır kullanıyor; otomotiv ve metal işleme projelerinde de aynı derecede etkilidir.
Kaliteli Karbür Frezler Nereden Alınır?
Ucuz ithal frezler her yerde bulunur ve bazıları gerçekten çok kötüdür: yumuşak karbür, eksantrik şaftlar ve dakikalar içinde körelen kanallar. İyi bir frez ile kötü bir frez arasındaki fark, kesimin ilk otuz saniyesinde ortaya çıkar.
Burdental, HP, FG ve RA şaft boyutlarında tungsten karbür frezeler ve frezler sunar. HP serisi, endüstriyel tedarikçilerin stoklamadığı hassas taşlanmış dental frez şekillerine erişmek isteyen kalıp taşlama makinesi kullanıcıları için özellikle faydalıdır. Fiyatlandırma endüstriyel frez tedarikçileriyle rekabetçidir ve dental aletlerin gerektirdiği daha sıkı üretim toleranslarını elde edersiniz.
Kalıp taşlama makinesinde karbür frez kullanmaya yeni başlıyorsanız kurulum ipuçları, hız önerileri ve temel güvenlik bilgileri için kalıp taşlama makinesi nasıl kullanılır başlıklı adım adım yardımcı makalemize göz atın.
SSS
Diş frezlerini kalıp taşlama makinesinde kullanabilir miyim?
Evet. HP şaftlı dental frezler 2.35 mm çapa sahiptir ve uygun fiyatlı bir kovan adaptörüyle 1/8" (3.175 mm) pens içine takılabilir. Birçok mikro kalıp taşlama makinesi 2.35 mm şaftları doğrudan kabul eder. Dental frezler hassas şekilde taşlanır ve endüstriyel frez üreticilerinde bulunması zor olan ters koni, armut ve alev ucu gibi baş şekillerine sahiptir. Baş çapına bağlı olarak en iyi 15.000–35.000 RPM aralığında çalışırlar.
Karbür frezleri hangi RPM'de çalıştırmalıyım?
Çoğu karbür frez 20.000–30.000 RPM arasında iyi performans gösterir; ancak baş çapı önemlidir. Daha büyük başlar (12 mm+) çevresel hızı kontrol altında tutmak için bu aralığın alt kısmında çalıştırılmalıdır. Küçük başlar (3–6 mm) daha yüksek hızları kaldırabilir. Üreticinin belirtilen RPM değerini asla aşmayın; aşırı hızlanan bir frez karbür parçacıkları saçabilir veya tamamen parçalanabilir. Emin değilseniz 20.000 RPM'de başlayın ve kesim düzgün hissedilene, talaşlar temiz şekilde oluşana kadar artırın.
Karbür frezler ne kadar dayanır?
Çalıştığınız malzemeye, uyguladığınız basınca ve çalışma RPM'inize bağlı olarak 10 ila 50 saatlik kesim ömrü bekleyebilirsiniz. Sertleştirilmiş çelik ve paslanmaz çelik, frezleri yumuşak çelik veya alüminyumdan daha hızlı aşındırır. Aşırı basınç, aşınmayı hızlandıran ısı oluşturur. Aynı RPM ve basınçta kesim hızı belirgin şekilde düştüğünde frezin ömrü dolmuştur; kenarlar yuvarlanmış demektir ve değiştirme zamanı gelmiştir.
Tek kesim mi, çift kesim mi: İlk olarak hangisini almalıyım?
İlk setinizi alıyorsanız çift kesimi tercih edin. Çok çeşitli malzeme ve işlerde genel olarak kabul edilebilir performans sunarlar. Sert metallerde yoğun talaş kaldırma için daha sonra tek kesimli, finisaj işleri için ince kesimli frezler ekleyin. Her kanal tipinden birer adet olmak üzere üç silindirik frezden oluşan bir set, tipik kalıp taşlama işlerinin yaklaşık %80'ini karşılar.
Kalıp taşlama işleri, malzemeye ve ihtiyaç duyduğunuz finisaja uygun frezi seçmeye dayanır. Şaft boyutunu doğru belirleyin, kanal sayısını işe uygun seçin ve frezi zorlamak yerine kesimi ona bırakın. Ayrıntılı kurulum talimatları ve teknik ipuçları için kalıp taşlama makinesi nasıl kullanılır kılavuzumuza göz atın.