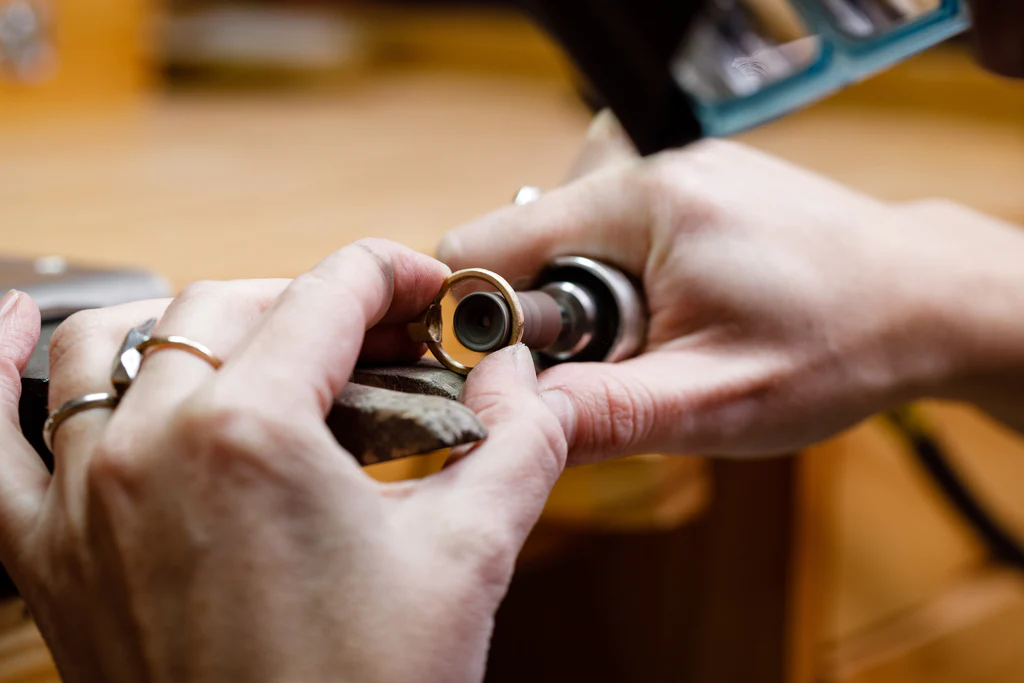
Elmas Eğeler ve Zımparalar: Kuyumcuların Finisaj Araçları
Her kaliteli mücevher, pürüzlü yüzeylerin düzeltildiği, kenarların inceltildiği ve metalin son parlaklığına kavuştuğu bir finisaj aşamasından geçer. Bu dönüşümden sorumlu araçlar eğeler ve zımparalardır. Mevcut birçok seçenek arasında elmas kaplamalı versiyonlar; dayanıklılıkları, hassasiyetleri ve çok çeşitli metal ve alaşımlarla çalışma kabiliyetleriyle öne çıkar.
Bu kılavuz, bir kuyumcunun elmas eğeler ve elmas zımparalar hakkında bilmesi gereken her şeyi kapsar: geleneksel aşındırıcılardan farkları, her metal türü için doğru greni seçme ve her parçada profesyonel düzeyde sonuçlar elde etmek için bunları etkili şekilde kullanma.
Elmas Aşındırıcıları Farklı Kılan Nedir?
Geleneksel mücevher eğeleri malzeme kaldırmak için sertleştirilmiş çelik dişler kullanır. Daha yumuşak metallerde iyi çalışırlar ancak daha sert alaşımlarda kullanıldıklarında keskinliklerini hızla kaybederler. Buna karşılık elmas eğeler, çelik veya nikel bir altlığa bağlanmış endüstriyel elmas kaplamaya sahiptir. Elmas bilinen en sert malzeme olduğundan bu eğeler titanyum, paslanmaz çelik, tungsten veya sertleştirilmiş takım çeliğini şekillendirirken bile kesme kabiliyetlerini çok daha uzun süre korur.
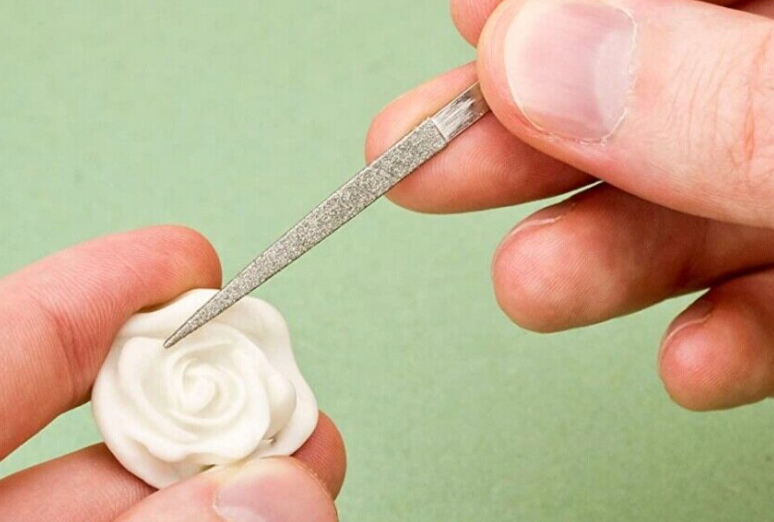
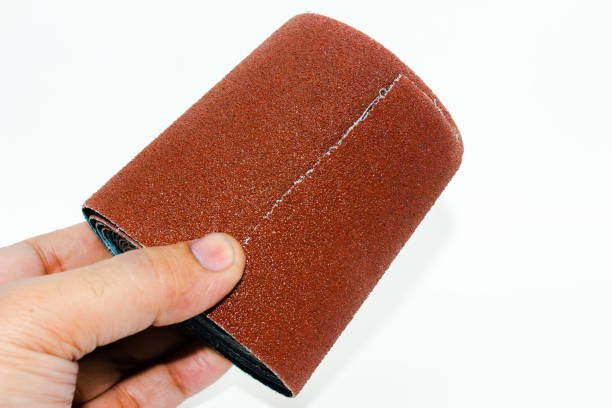
Elmas zımparalar da aynı prensibi izler. Kağıt taşıyıcı üzerindeki alüminyum oksit veya silikon karbür parçacıkları yerine, esnek bir altlığa bağlanmış mikron dereceli elmas parçacıkları kullanırlar. Sonuç, her gren seviyesinde daha agresif kesim yapan ve geleneksel eşdeğerinden önemli ölçüde daha uzun dayanan bir tabakadır. Karışık metallerle çalışan veya yumuşak ve sert malzemeler arasında sık sık geçiş yapan kuyumcular için elmas aşındırıcılar gerekli araç sayısını azaltır ve daha istikrarlı sonuçlar sunar.
Mücevher İşleri İçin Elmas Eğe Türleri
Elmas eğeler, her biri farklı işlemlere uygun çeşitli profillerde bulunur:
- Düz eğeler: Geniş yüzeyleri düzeltmek, kenarları dikleştirmek ve düz yuvaları inceltmek için kullanılan en çok yönlü şekildir.
- Yarım yuvarlak eğeler: Tek düz ve tek kavisli yüzeye sahiptir; aynı aletle hem düz hem de içbükey yüzeylerde çalışmak için idealdir.
- Yuvarlak (sıçan kuyruğu) eğeler: Delikleri genişletmek, yüzüklerin iç kısımlarını düzeltmek ve kavisli kanalları inceltmek için kullanılır.
- Kare eğeler: Kutu klipslerindeki kare veya dikdörtgen yuvaları açmak ve inceltmek için kullanışlıdır.
- Üçgen eğeler: Tırnak işlemleri ve V şeklindeki oluklar dahil olmak üzere dar köşeler ve açılı detaylar için tasarlanmıştır.
- Bıçak eğeler: Dar aralıklara ulaşmak ve sıkı açıları inceltmek için ince, kama şeklinde bir profile sahiptir.
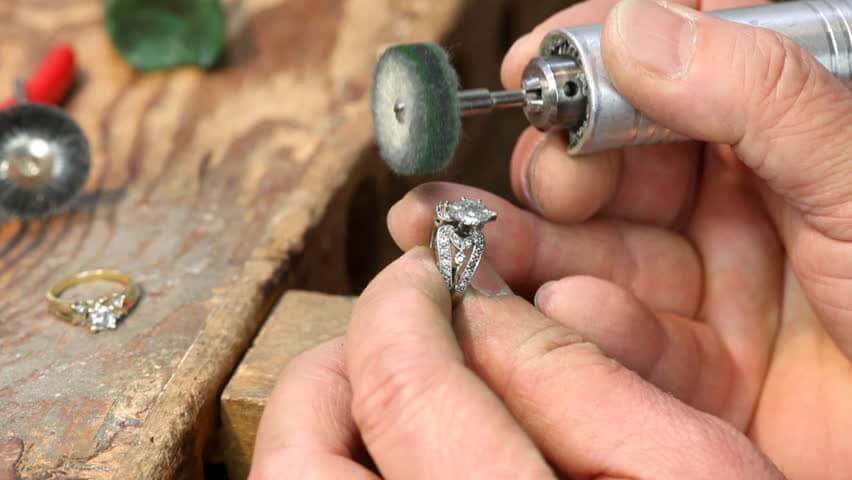
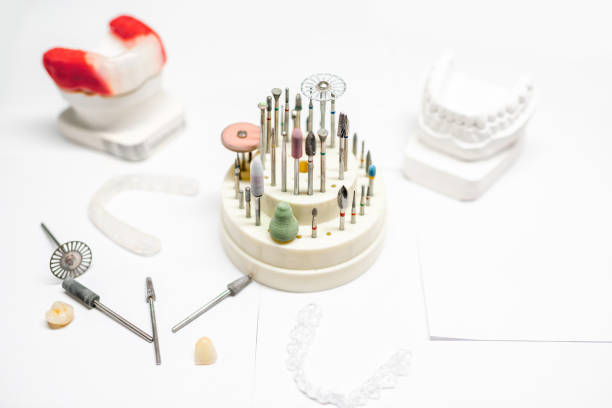
Rotary alet de kullanan kuyumcular için elmas kaplı iğne eğeler, küçük ölçekli çalışmalarda daha hassas kontrol sağlar. Bunlar, eksiksiz bir finisaj iş akışı için genellikle mandrel ve saplı taş gibi rotary aksesuarlarla birlikte kullanılır.
Elmas Gren Boyutlarını Anlama
Gren boyutu, eğe veya zımparanın ne kadar agresif kestiğini ve geride nasıl bir yüzey finisajı bıraktığını belirler. Elmas aşındırıcılar mikron bazlı bir derecelendirme sistemi kullanır; ancak bazı üreticiler mesh numaralarına da atıfta bulunur. Yaygın gren aralıkları için pratik bir kılavuz aşağıdadır:
| Gren Kategorisi | Mikron Aralığı | Tipik Kullanım |
|---|---|---|
| Ekstra kalın (60-100) | 250-150 mikron | Hızlı malzeme kaldırma, yeniden şekillendirme, derin çizikleri giderme |
| Kalın (150-200) | 100-75 mikron | Şekillendirme sonrası ilk düzeltme, alet izlerini giderme |
| Orta (300-400) | 50-40 mikron | Yüzeyleri inceltme, son polisaja hazırlık |
| İnce (600-800) | 25-20 mikron | Ön polisaj, hafif çizikleri giderme |
| Ekstra ince (1200+) | 15 mikron ve altı | Son finisaj, ayna benzeri yüzey elde etme |
Genel kural, mevcut yüzey durumunu düzeltecek en kalın grenle başlamak ve giderek daha ince grenlere geçmektir. Kalın grenden doğrudan ince grene geçmek, polisaj sırasında görünür hale gelen yüzey altı çizikleri bırakır; bu nedenle gren geçişlerindeki sabır, nihai sonuçta karşılığını verir.
Metal Türüne Göre Gren Seçimi
Farklı metaller aşındırıcı temasına farklı tepki verir. Doğru başlangıç greni ve ilerleme sırasını seçmek, yumuşak metallerde oluk açmak veya sert metallerde aşındırıcıyı aşırı yıpratmak gibi yaygın sorunların önlenmesine yardımcı olur:
Yumuşak Metaller: Altın, Gümüş, Bakır, Pirinç
Bu metaller dövülebilirdir ve kolayca çizilir. Önemli miktarda malzeme kaldırılması gerekmiyorsa orta grenle (300-400) başlayın. Yumuşak metaller ayrıca aşındırıcı yüzeyi metal parçacıklarıyla doldurma eğilimindedir; bu nedenle kullanım sırasında eğelerinizi ve zımparalarınızı sık sık temizleyin. Yumuşak bir fırça veya basınçlı hava, dolmuş elmas yüzeyleri temizlemek için iyi çalışır.
Orta Sertlikte Metaller: Platin, Paladyum, Nikel Alaşımları
Bu metaller daha fazla kesme kuvveti gerektirir. Kalın grenle (150-200) başlayın ve sabit, eşit basınç uygulayın. Geleneksel eğeler platin grubu metallerde hızla köreldiğinden elmas aşındırıcılar burada iyi performans gösterir.
Sert Metaller: Titanyum, Paslanmaz Çelik, Tungsten
Bu malzemelerde yalnızca elmas aşındırıcılar etkili şekilde çalışır. Ekstra kalın veya kalın grenle başlayın ve ilerlemenin daha yavaş olmasını bekleyin. Hafif, istikrarlı basınç uygulayın ve kesme işlemini elmas parçacıklarına bırakın. Aşırı kuvvet, hem iş parçasına hem de aşındırıcı kaplamaya zarar verebilecek ısı oluşturur.
Etkili Eğeleme ve Zımparalama Teknikleri
Doğru araçlara sahip olmak önemlidir ancak bitmiş yüzeyin kalitesini teknik belirler. En iyi sonuçlar için şu yönergeleri izleyin:
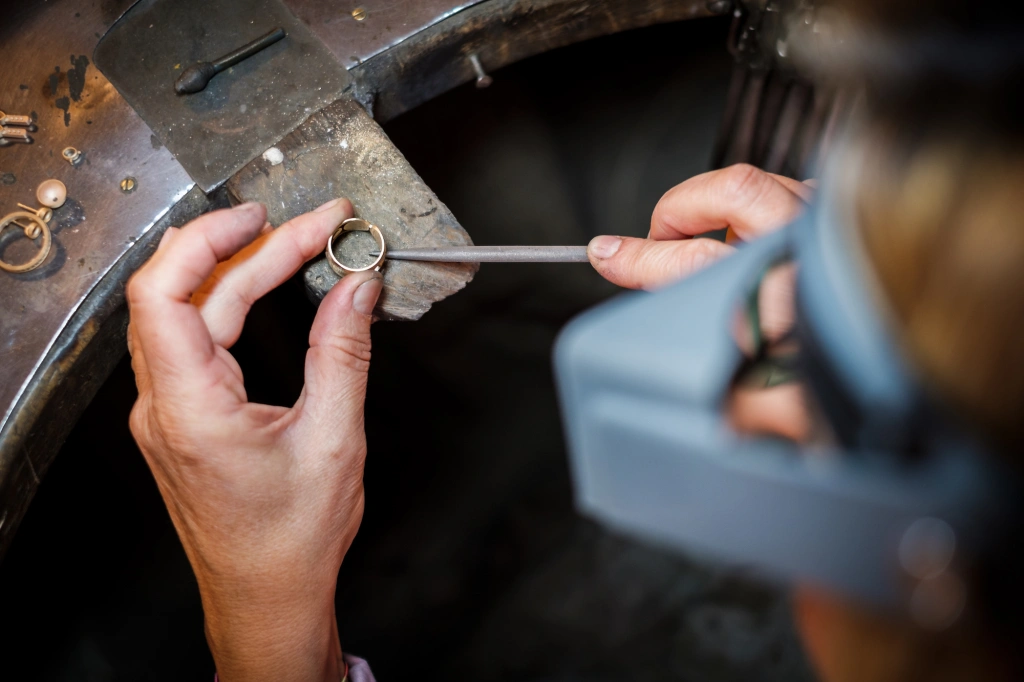
- Aletin işi yapmasına izin verin. Hafif, eşit basınç uygulayın ve eğe hareketinin tüm uzunluğunu kullanın. Çok fazla bastırmak metal parçacıklarını elmas kaplamanın içine iter, kesme verimliliğini azaltır ve alet ömrünü kısaltır.
- Tek yönde eğeleyin. İleri-geri hareketin yaygın olduğu geleneksel eğelerin aksine elmas eğeler en verimli şekilde ileri harekette keser. Kalıntıları temizlemek ve kesme hareketini korumak için geri dönüşte hafifçe kaldırın.
- Yüzeyi yağlayın. Su, yağ veya özel bir kesme yağlayıcısının hafifçe uygulanması sürtünmeyi azaltır, ısı birikimini önler ve metal parçacıklarının uzaklaştırılmasına yardımcı olur. Bu, özellikle sert metallerle veya ince grenlerle çalışırken önemlidir.
- İş parçasını sabitleyin. Parçayı sabit tutmak için tezgah mengenesi, yüzük klempi veya kuyumcu pim mengenesi kullanın. Sabitlenmemiş bir parçaya karşı eğeleme yapmak çabayı boşa harcar ve düzensiz sonuçlar oluşturur.
- Sık sık kontrol edin. Gren değişimleri arasında ilerlemenizi kontrol etmek için lupe veya büyüteçli lamba kullanın. Bir sonraki ince grene ancak mevcut grenden kalan tüm çizikler aynı yönde olduğunda geçin.
Doku ve Dekoratif Finisajlar Oluşturma
Pürüzsüz, ayna benzeri bir yüzey oluşturmanın ötesinde elmas eğeler ve zımparalar, mücevher parçalarına karakter katan kasıtlı dokular da oluşturabilir:
- Fırçalı veya saten finisaj: Yüzey boyunca uzun, paralel hareketlerle ince grenli elmas zımpara kullanın. Sonuç, ışığı keskin biçimde yansıtmak yerine dağıtan yumuşak, yönlü bir parlaklıktır.
- Çapraz tarama dokusu: Orta grenli bir eğeyle birbirine 45 derece açı yapan iki eğeleme geçişi uygulayın. Kesişen çizik deseni hafif geometrik bir doku oluşturur.
- Noktalı yüzey: Çekiçlenmiş veya noktalı bir etki oluşturmak için sivri bir elmas eğeyi rastgele bir desende yüzeye hafifçe vurun.
Bu teknikler, dokunun görsel ilgi kattığı yüzüklerde, kelepçe bileziklerde ve kolye ucu yüzeylerinde iyi sonuç verir. Rotary aletlerle uygulanan ilgili finisaj yöntemleri için, mücevher işlerine de uygulanabilen gravür tekniklerini kapsayan paslanmaz çeliğe gravür yapmak için elmas frezleri kullanma başlıklı makalemize bakın.
Elmas Aşındırıcıların Bakımı ve Saklanması
Elmas eğeler ve zımparalar dayanıklıdır; ancak doğru bakım kullanım ömürlerini önemli ölçüde uzatır:
- Eğeleri her kullanımdan sonra yumuşak bir fırça ve ılık sabunlu suyla temizleyin. Bağlı saplara sahip eğelerde ultrasonik temizleyicilerden kaçının; titreşim yapıştırıcıları gevşetebilir.
- Elmas eğeleri birbirleriyle temas etmeyecekleri özel bir rulo veya rafta saklayın. Elmas-elmas teması gereksiz aşınmaya neden olur.
- Elmas zımpara tabakalarını kuru bir çekmecede veya klasörde düz şekilde saklayın. Rulo yapmak veya katlamak aşındırıcı tabakanın çatlamasına neden olabilir.
- Elmas kaplamasında gözle görülür aşınma veya boş alanlar bulunan eğe ya da tabakaları değiştirin. Aşınmış bir aşındırıcıyı kullanmak kuyumcuyu daha fazla basınç uygulamaya zorlar ve bu da iş parçasına zarar verme riskini artırır.
El ile eğeleme iş akışınızı motorlu hassasiyetle tamamlayan rotary aletler için laboratuvar elmas frezleri seçeneklerimizin tamamına göz atın.
Son Düşünceler
Elmas eğeler ve elmas zımparalar, günümüzde kuyumcuların kullanabileceği en güvenilir finisaj araçları arasındadır. Sertlikleri, uzun ömürleri ve farklı metal türlerindeki çok yönlülükleri, onları kaba şekillendirmeden son polisaj hazırlığına kadar her işlem için uygun kılar. Her metal için uygun greni seçerek, doğru tekniği izleyerek ve aletlerinize kullanımlar arasında özen göstererek tezgahınızdan çıkan her parçada istikrarlı şekilde polisajlı sonuçlar elde edebilirsiniz.