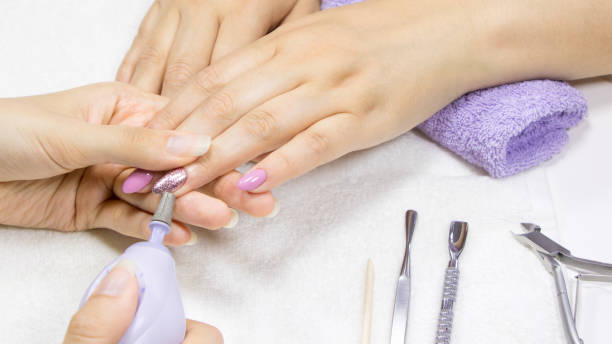
Bir tırnak frezesi (e-file), 45 dakikalık elle törpülenmiş manikürü 20 dakikalık hassas bir hizmete dönüştürür. Ancak teknik olmadan hız, hasarlı tırnaklara ve memnuniyetsiz müşterilere yol açar. Bu kılavuzda, profesyonel manikürün her aşamasında tırnak frezesi uçlarının kullanımına ilişkin pratik teknikler, kütikül hazırlığından son polisaja kadar ele alınmaktadır.
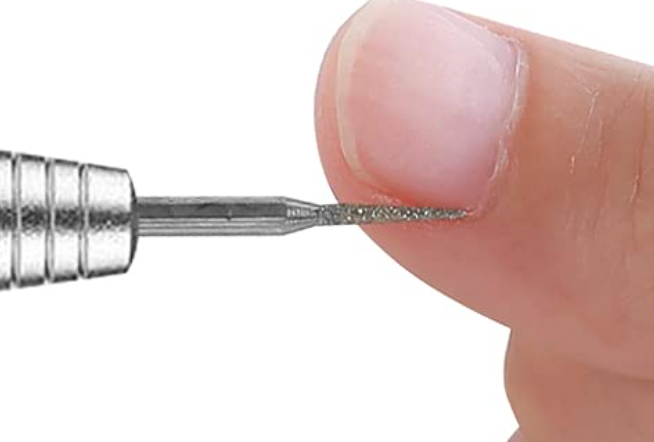
Eksiksiz Manikür İçin Temel Freze Uçları
Eksiksiz bir manikür hizmetinde farklı aşamalar için farklı uçlar kullanılır. İhtiyacınız olan uçları ve kullanım zamanlarını aşağıda pratik şekilde bulabilirsiniz.
| Manikür Aşaması | Önerilen Uç | Gren / Kesim | rpm Aralığı |
|---|---|---|---|
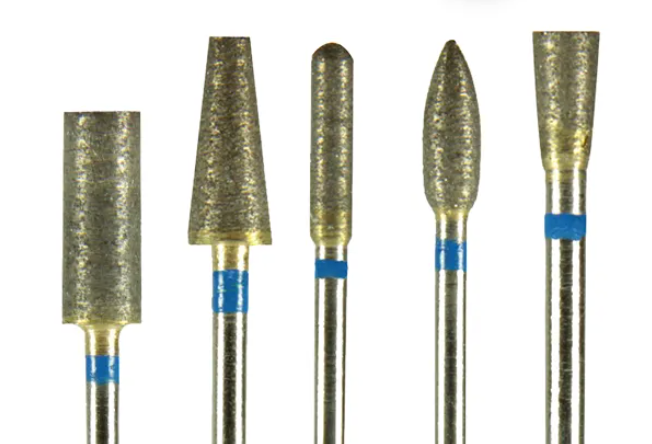
| Kütikülü itme ve temizleme | Elmas alev veya top uç | İnce (kırmızı bant) | 5,000 - 10,000 |
| Yan duvar temizliği | Elmas iğne uç | İnce (kırmızı bant) | 5,000 - 8,000 |
| Tırnak yüzeyi hazırlığı | Elmas silindir uç | İnce (kırmızı bant) | 8,000 - 12,000 |
| Jel/akrilik çıkarma | Tungsten karbür silindir uç | Orta çapraz kesim | 15,000 - 20,000 |
| Şekillendirme ve kısaltma | Tungsten karbür veya zımpara bandı | Orta (120 gren) | 10,000 - 15,000 |
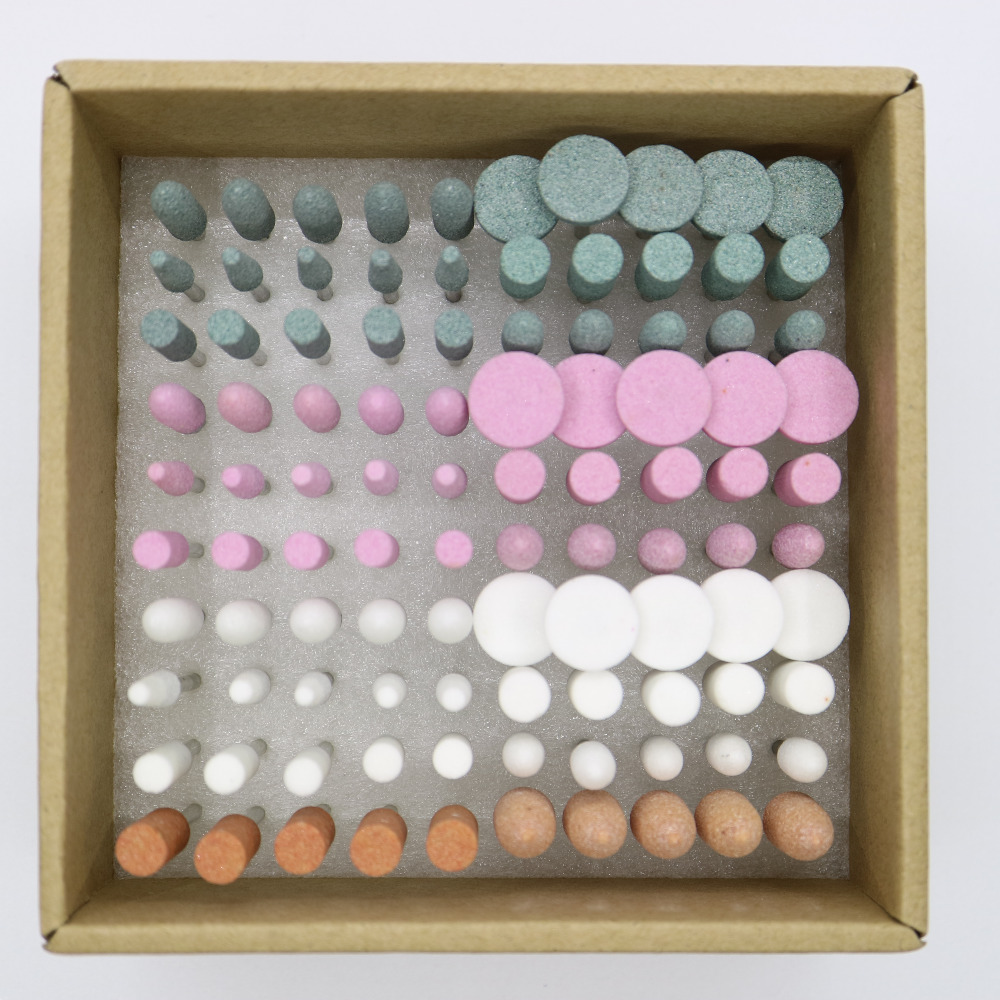
| Düzleştirme ve parlatma | Silikon polisaj ucu | Önce orta, ardından ince | 8,000 - 12,000 |
Kütikül Hazırlama Tekniği
Kütikül çalışması, e-file maniküründeki becerinin büyük bölümünü gerektirir. Doğru uygulandığında, oje sürümünü keskin gösteren temiz ve kaldırılmış bir kütikül çizgisi oluşturur. Yanlış uygulama ise kesiklere, ağrıya ve enfeksiyon riskine neden olur.
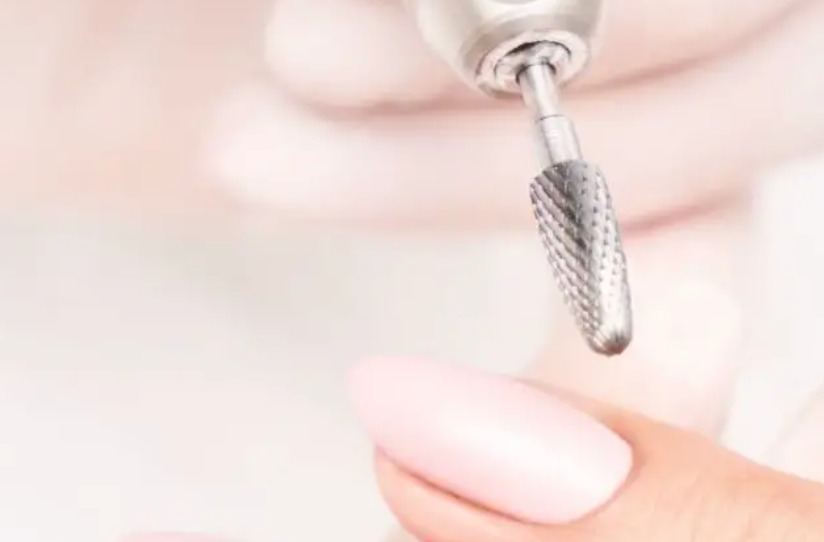
Adım Adım Kütikül Temizliği
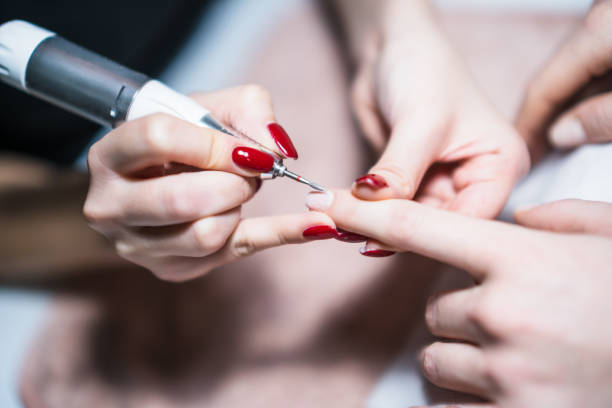
- İnce bir elmas alev uç seçin. Konik uç, tırnak plağına agresif şekilde temas etmeden kütikül kıvrımına yakın çalışmanıza olanak tanır.
- Hızı 5,000-8,000 rpm olarak ayarlayın. Daha düşük hız daha fazla kontrol sağlar. Gerektiğinde hızı her zaman artırabilirsiniz.
- Frezeyi tırnak yüzeyine 45 derece açıyla tutun. Uç, kütikül bölgesi boyunca ilerlemeli, bölgeyi kazımamalıdır.
- Yan duvardan merkeze doğru çalışın ve tek, yumuşak bir hareket kullanın. Ucu ileri geri sürüklemek yerine kaldırıp yeniden konumlandırın.
- Pterijyumu temizlemek için küçük, top şeklinde bir elmas uç kullanın (kütikül yakınındaki tırnak plağı üzerinde bulunan ince zar). Nazik, dairesel hareketler uygulayın.
Temel kural: Ucu hiçbir noktada bir saniyeden fazla tutmayın. Sürekli hareket, ısı birikimini önler ve malzemenin eşit şekilde uzaklaştırılmasını sağlar.
Tırnak Yüzeyi Hazırlığı
Jel, akrilik veya dip pudra uygulamasından önce, yapışmayı artırmak için tırnak yüzeyinin hafifçe hazırlanması gerekir. Bu aşamada fazla törpüleme en yaygın hatalardan biridir ve zamanla ince, zayıf tırnaklara yol açar.
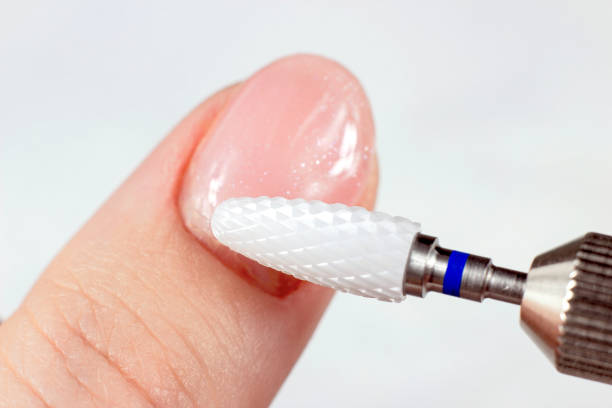
Doğru Yüzey Hazırlama Yöntemi
- İnce grenli bir elmas silindir uç veya 240 grenli zımpara bandı kullanın.
- Hızı 8,000-10,000 rpm olarak ayarlayın.
- Tırnak yüzeyinde 2-3 hafif geçiş yapın. Amaç tırnak plağını kazımak değil, doğal parlaklığı gidermektir.
- İşlem tamamlandığında tırnak mat ve hafif buzlu görünmelidir. Beyaz lekeler görürseniz veya müşteri sıcaklık hissederse fazla ileri gitmişsiniz demektir.
Ürün Çıkarma: Jel ve Akrilik
Jel veya akriliğin freze ile çıkarılması, yüzey hazırlığından farklı bir yaklaşım gerektirir. Daha yüksek hızda daha agresif bir uç kullanmanız gerekir; ancak kontrol yine kritik önem taşır.
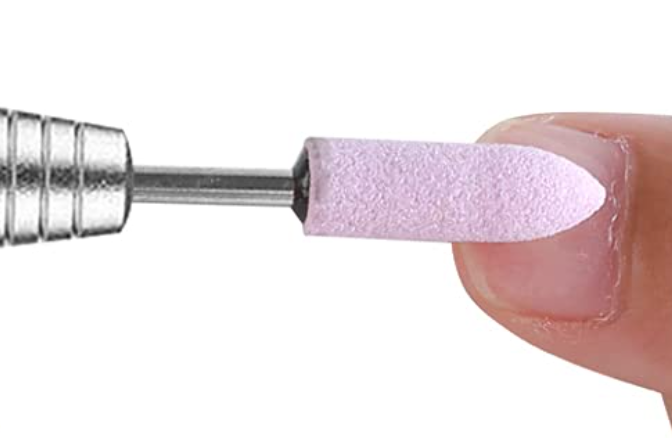
Jel Çıkarma
- Orta grenli seramik silindir uç veya orta grenli tungsten karbür silindir uç kullanın. Seramik daha az ısı üretir ve yalnızca jel uygulamalarında daha uygundur.
- Hızı 15,000-18,000 rpm olarak ayarlayın.
- Tırnak üzerinde tek yönde törpüleyin; kütikül bölgesinden serbest kenara doğru ilerleyin.
- Jelin altında baz katı veya doğal tırnak rengini gördüğünüzde durun. İnce bir tabaka bırakın ve kalan ürünü asetonla bekletin veya elle polisaj yapın.
Akrilik Çıkarma
- Kalın çapraz kesimli tungsten karbür silindir uç kullanın.
- Hızı 15,000-20,000 rpm olarak ayarlayın.
- Akriliğin yaklaşık %80'ini tungsten karbür uçla çıkarın, ardından kalan ürün için 180 grenli zımpara bandına geçin.
- Akriliğe özel çıkarma konusunda ayrıntılı bilgi için akrilik çıkarma için en iyi freze ucunu seçme başlıklı makalemize bakın.
Tırnakları Şekillendirme ve Kısaltma
Şekillendirme için freze kullanmak, elle törpülemekten daha hızlıdır ve özellikle uzatmalarda daha tutarlı sonuçlar sağlar. Orta grenli tungsten karbür uç veya 120 grenli zımpara bandı hem doğal tırnaklar hem de uzatmalar için uygundur.
Şekillendirme İpuçları
- Serbest kenarı şekillendirmek için: Ucu tırnak ucuna dik tutun ve tek yönde törpüleyin. Simetriyi sık sık kontrol edin.
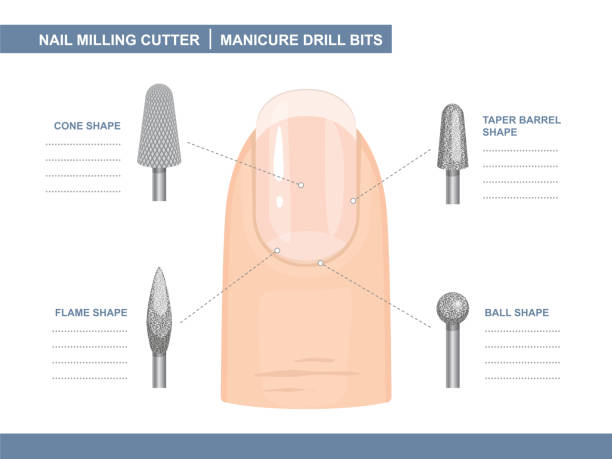
- C-eğrisini ayarlamak için: Tırnak kemerini düzeltmek üzere yan duvarlar boyunca alev veya konik uç kullanın.
- Kısaltmak için: Koni şeklindeki tungsten karbür uç, uzatmaları hızlıca kısaltır. Yeni serbest kenarı düzleştirmek için silindir uçla işlemi tamamlayın.
Polisaj ve Sonlandırma
Frezeyle desteklenen her manikürün son adımı, tırnak yüzeyini pürüzsüz ve eşit bir görünüme kavuşturmaktır. İster ardından oje sürün ister tırnakları doğal bırakın, bu adım önemlidir.
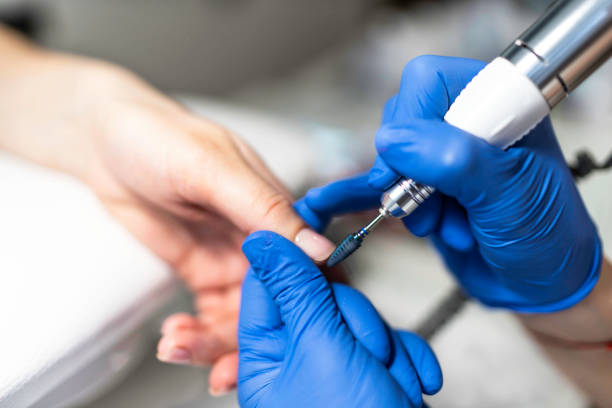
- Şekillendirme veya çıkarma işleminden kalan törpü izlerini düzeltmek için önce orta grenli silikon polisaj ucu kullanın.
- Yüzeye yüksek parlaklık kazandırmak için ardından ince grenli silikon polisaj ucu kullanın.
- Hızı 8,000-12,000 rpm aralığında tutun. Silikon uçlarda daha yüksek hızlar rahatsızlığa neden olacak kadar ısı üretebilir.
Hız ve Basınç Kılavuzu
Hız ve basınç, güvenli e-filing ile hasar verici e-filing arasındaki iki temel değişkendir. Aşağıdaki tablo referans olarak kullanılabilir:
| İşlem | Basınç | Hız |
|---|---|---|
| Kütikül çalışması | Çok hafif | 5,000 - 10,000 rpm |
| Doğal tırnak hazırlığı | Son derece hafif | 8,000 - 12,000 rpm |
| Ürün çıkarma | Hafif, sabit | 15,000 - 20,000 rpm |
| Şekillendirme | Hafif ila orta | 10,000 - 15,000 rpm |
| Polisaj | Son derece hafif | 8,000 - 12,000 rpm |
Genel kural: Müşteri ısı hissediyorsa ya fazla bastırıyor, çok yavaş hareket ediyor veya körelmiş bir uç kullanıyor olabilirsiniz. Derhal durun, tekniğinizi kontrol edin ve ayarlayın.
Frez Uçlarını Temizleme ve Bakım
Doğru bakım, uçların kullanım ömrünü uzatır ve çalışma alanınızı hijyenik tutar. Her müşteriden sonra aşağıdaki uygulamaları izleyin:
- Artıkları fırçalayın ve kullanımdan hemen sonra pirinç telli bir temizleme fırçası kullanın.
- Dezenfektanda bekletin ve ürün üreticisinin belirttiği süre boyunca (genellikle 10-15 dakika) bekleyin.
- Durulayın ve tamamen kurutun ardından saklayın. Nem, metal uçlarda korozyona neden olur.
- Gerekliyse otoklavlayın ve salon sanitasyonu için eyalet veya ülke mevzuatınızın gerektirdiği durumlarda uygulayın.
- Düzenli olarak kontrol edin. Greni pürüzsüz hale geldiğinde elmas uçları, kanalları yuvarlandığında tungsten karbür uçları, kırık veya çatlak gördüğünüzde seramik uçları değiştirin.
Farklı Tırnak Tipleriyle Çalışma
Her müşterinin tırnak kalınlığı veya durumu aynı değildir. Yaklaşımınızı tırnağın özelliklerine göre ayarlamak hasarı önler ve daha temiz sonuç sağlar.
İnce veya Zayıf Doğal Tırnaklar
İnce tırnaklı müşterilerde ekstra dikkat gerekir. Hızınızı normal ayarlarınızdan %20-30 oranında azaltın ve yüzey çalışmaları için yalnızca ince grenli uçlar kullanın. Doğal tırnak üzerinde herhangi bir toplu malzeme çıkarma işleminden kaçının. İnce tırnaklardan jel veya akrilik çıkarırken, elle törpülemeye geçmeden önce biraz daha kalın koruyucu bir tabaka bırakın.
Kalın veya Dokulu Doğal Tırnaklar
Bazı müşterilerin doğal olarak kalın ve oluklu tırnak plakaları vardır. Orta hızda kullanılan orta grenli elmas silindir uç, ürün uygulamasından önce olukların düzeltilmesine yardımcı olur. Zayıf noktalar oluşturacağından, olukların yüksek noktalarını fazla inceltmemeye dikkat edin.
Hasarlı veya Soyulan Tırnaklar
Bir müşteri tırnak plağında soyulmuş veya kalkmış tabakalarla gelirse frezeyi bu bölgelerde kesinlikle kullanmayın. Freze, kalkmış tabakalara takılarak onları daha da yırtabilir. Hasarlı bölümlerde elle törpüleme ve nazik polisaj uygulayın; frezeyi tırnağın sağlıklı bölgeleriyle sınırlayın.
Yeni Teknisyenlerin Yaptığı Yaygın Hatalar
Tırnak frezesi kullanmayı öğrenmek pratik gerektirir. Eğitim sırasında en sık karşılaşılan hatalar şunlardır:
- İleri geri törpüleme: Bu hareket sürtünme kaynaklı ısıyı hızla artırır. Tırnak boyunca daima tek yönde törpüleyin.
- Her işlemde aynı ucu kullanma: Manikürün her aşaması için ideal bir uç vardır. Uç değiştirmek saniyeler sürer ve sonuçları önemli ölçüde iyileştirir.
- Hızı başlangıçta çok yüksek ayarlama: Daha düşük bir rpm ile başlayın ve kademeli olarak artırın. Hızı artırmak, çok hızlı çalışmanın neden olduğu hasarı düzeltmekten çok daha kolaydır.
- El aletinin açısını göz ardı etme: Frezeyi tırnak yüzeyine dik tutmak kazıma hareketi oluşturur. 15-45 derece açı, ucun kaymasını sağlar ve oyuk oluşturma riskini azaltır.
- Müşteri konforunu kontrol etmeyi unutma: Müşterinize belirli aralıklarla sıcaklık veya basınç hissedip hissetmediğini sorun. Her müşteri kendiliğinden bilgi vermeyebilir; ısı birikimini erken fark etmek yanıkları önler.
Tırnak Sanatı İçin Freze Uçlarını Kullanma
Standart manikür çalışmalarının ötesinde, tırnak frezesi uçları dokulu ve üç boyutlu tırnak sanatı için yaratıcı olanaklar sunar.
- İnce iğne uçlar, kürlenmiş jel veya akriliğe kazınmış tasarımlar için ince çizgiler ve oluklar oluşturur.
- Küçük top uçlar, nokta desenleri ve içbükey izler oluşturur.
- Alev uçlar, kürlenmiş akrilik kaplamaları şekillendirerek kabartmalı 3D unsurlar oluşturur.
Sanat çalışmaları için hızı düşük (5,000-8,000 rpm) ayarlayın ve müşteriler üzerinde çalışmadan önce tip tekerlekleri üzerinde pratik yapın.
Tırnak frezesi uçları tekniğinde ustalaşmak pratik gerektirir; ancak burada ele alınan temel bilgiler sağlam bir başlangıç sunar. Uç malzemelerinin daha kapsamlı karşılaştırması için tırnak frezesi uçları türleri başlıklı kılavuzumuz her malzemeyi ayrıntılı olarak açıklar. E-filing konusunda yeni misiniz? Temel bilgiler için tırnak frezesi uçları için başlangıç kılavuzumuza göz atın.