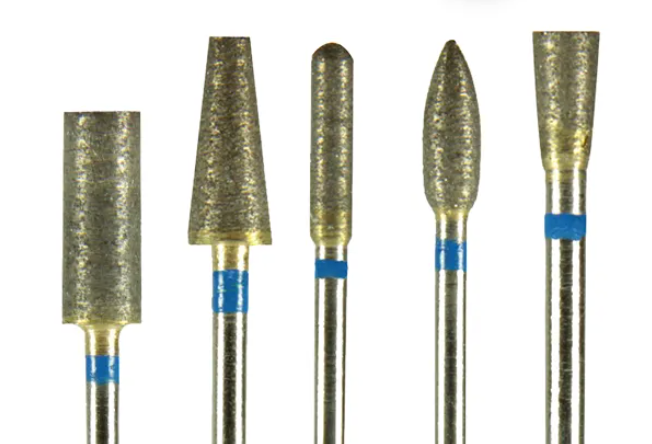
Tam sinterlenmiş elmas frezler, dental alet grubu içinde özel bir kategori oluşturur. Metal bir gövdeyi tek bir elmas partikülü tabakasıyla kaplayan elektro kaplama elmas frezlerin aksine, sinterlenmiş frezler elmas greni çalışma başının tamamına gömer. Bu yapısal fark; kesim davranışını, kullanım ömrünü ve her frezin üstün olduğu prosedür türlerini etkiler.
Bu makalede sinterleme süreci açıklanmakta, sinterlenmiş frezler elektro kaplama muadilleriyle karşılaştırılmakta ve seçim, doğru teknik ile kullanım ömrünü uzatan bakım rutinleri hakkında pratik bilgiler sunulmaktadır.
Sinterlenmiş Elmas Frezler Nasıl Üretilir
Sinterleme işlemi, elmas partiküllerini aşırı ısı ve basınç altında metal matrise bağlar. Üretim sırasında elmas tozu, genellikle kobalt, bronz veya nikel alaşımı olan bir metal bağlayıcıyla karıştırılır ve istenen frez şekline uygun bir kalıba preslenir. Ardından düzenek, 700 ile 900 derece Celsius arasındaki sıcaklıklara ulaşan bir fırında ısıtılır.
Bu sıcaklıklarda metal bağlayıcı yumuşar ve elmas partiküllerinin çevresinde akar, ancak onları eritmez. Düzenek soğudukça elmas kristalleri, frez başının yüzeyinden çekirdeğine kadar uzanan katı bir metal matris içinde sabitlenir.
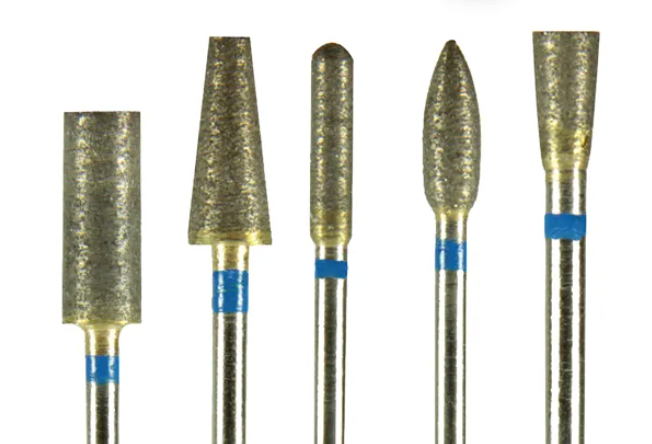
Bu yapı, sinterlenmiş frezlere kendiliğinden bilenme özelliği kazandırır. Kullanım sırasında elmas partiküllerinin dış tabakası aşındıkça metal matris de kademeli olarak aşınır ve alttaki yeni elmas kristallerini açığa çıkarır. Elektro kaplama frezlerde bu özellik bulunmaz; tek yüzey tabakasındaki elmaslar aşındığında frez kullanılamaz hale gelir.
Sinterlenmiş ve Elektro Kaplama Elmas Frezlerin Karşılaştırması
Her iki frez türü de aşındırıcı malzeme olarak endüstriyel elmas kullanır, ancak klinik ve laboratuvar ortamlarında farklı davranır. Bu farkları anlamak, her işlem için doğru aleti seçmenize yardımcı olur.
| Özellik | Sinterlenmiş Elmas Frez | Elektro Kaplama Elmas Frez |
|---|---|---|
| Elmas dağılımı | Frez başının tamamında | Tek yüzey tabakası |
| Kesim agresifliği | Orta düzeyde, zaman içinde tutarlı | Başlangıçta yüksek, aşınmayla azalır |
| Kullanım ömrü | Önemli ölçüde daha uzun | Daha kısa, tek tabaka aşınma sınırı |
| Yüzey finisajı | Biraz daha pürüzlü | Başlangıçta daha pürüzsüz kesim |
| Frez başına maliyet | İlk yatırım daha yüksek | İlk yatırım daha düşük |
| Prosedür başına maliyet | Uzun kullanım ömrü sayesinde genellikle daha düşük | Sık değiştirme nedeniyle daha yüksek |
| En uygun kullanım | Laboratuvar çalışmaları, seramik düzeltme, uzun süren prosedürler | Hasta başı preparasyonlar, ince finisaj |
Bu iki üretim yaklaşımının daha ayrıntılı karşılaştırması için sinterlenmiş ve elektro kaplama elmas frezler hakkındaki makalemizde performans farkları ve maliyet analizi hakkında ek bilgiler bulabilirsiniz.
Sinterlenmiş Elmas Frezler Ne Zaman Tercih Edilmeli
Sinterlenmiş frezler her zaman en iyi seçenek değildir, ancak dayanıklılıklarının ve tutarlı kesim hareketlerinin belirgin avantaj sağladığı özel uygulamalarda üstün performans gösterir.
Seramik ve Zirkonya Düzeltmeleri
Yüksek dayanımlı seramikler ve zirkonya restorasyonları, elektro kaplama frezleri hızla aşındırır. Bu malzemelerin sertliği, tek elmas tabakasını yalnızca birkaç kullanımda sıyırır. Sinterlenmiş frezler, birden fazla düzeltme seansı boyunca kesim kabiliyetini korur ve bu nedenle tam seramik restorasyonlarla düzenli çalışan klinikler için daha ekonomik hale gelir.
Laboratuvarda Düzeltme ve Konturlama
Seramik kron, köprü ve implant dayanaklarını işleyen diş laboratuvarı teknisyenleri, sinterlenmiş frezlerin uzun kullanım ömründen yararlanır. Tek bir sinterlenmiş frez, değiştirilmesi gerekmeden önce birçok ünitenin düzeltilmesi ve konturlanmasını gerçekleştirebilir; böylece ünite başına alet maliyeti azalır.
Toplu Malzeme Uzaklaştırma
Eski bir kronun kesilerek çıkarılması veya aşırı kalın bir geçici restorasyonun azaltılması gibi büyük miktarlarda seramik ya da kompozit malzeme uzaklaştırılırken sinterlenmiş frezler, elektro kaplama frezlerin elmas tabakası inceldikçe yaşadığı ani performans düşüşü olmadan istikrarlı kesim performansı sunar.
Endodontik Postların Çıkarılması
Kök kanallarından seramik veya fiber postların çıkarılması, sınırlı bir alanda sert malzeme boyunca sürekli kesim gerektirir. Sinterlenmiş frezler işlem boyunca etkinliğini korur ve tedavi sırasında frez değiştirme ihtimalini azaltır.
Doğru Şekil ve Grenin Seçilmesi
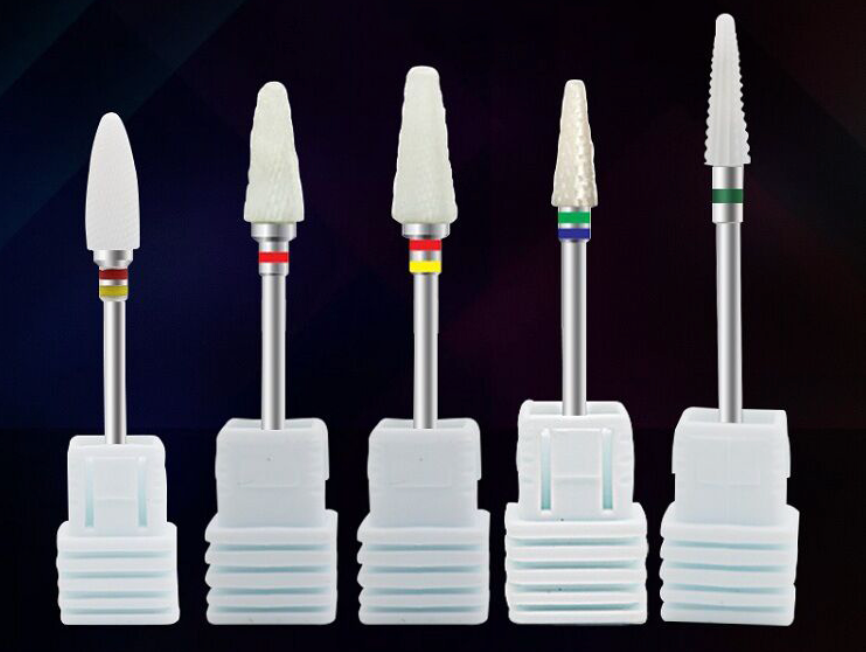
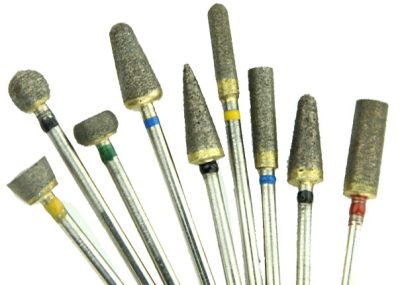
Sinterlenmiş elmas frezler, elektro kaplama versiyonlarıyla aynı şekil çeşitlerinde sunulur. Şekil seçimi, her elmas dental frez için kullanılan aynı klinik mantığı izler.
Yaygın Şekiller ve Kullanım Alanları
- Yuvarlak: Giriş açıklıkları, çürük uzaklaştırma, retansiyon noktaları oluşturma
- Alev: Subgingival marjin düzeltme, interproksimal konturlama
- Konik (düz uçlu): Düz omuz marjinli kron preparasyonu
- Konik (yuvarlak uçlu): Chamfer marjinli kron preparasyonu
- Armut: Kavite preparasyonu, undercut oluşturma
- Silindir: Paralel duvar preparasyonu, düz yüzey azaltma
- Futbol topu (yumurta): Oklüzal anatomi konturlama, konkavite şekillendirme
Gren Seçimi Kılavuzu
Sinterlenmiş frezler kalın, orta ve ince gren seçenekleriyle sunulur; ancak seçenekler genellikle elektro kaplama frezlere kıyasla daha sınırlıdır. Gren, hem kesim hızını hem de yüzey kalitesini etkiler:
- Kalın gren (125-150 mikron): Hızlı malzeme uzaklaştırma, kaba şekillendirme. Seramik restorasyonların ilk azaltma işlemi için idealdir.
- Orta gren (100-120 mikron): Genel amaçlı kesim. Çoğu prosedür için hız ile yüzey finisajı arasında denge sağlar.
- İnce gren (50-75 mikron): Finisaj ve düzleştirme. Lastik uçlar veya elmas patı ile polisaja hazır bir yüzey oluşturur.
Sinterlenmiş Elmas Frezlerin Kullanımında Doğru Teknik
En iyi sonuçları elde etmek için sinterlenmiş frezler, elektro kaplama frezlerden biraz farklı bir yaklaşım gerektirir.
Hız ve Basınç
Sinterlenmiş frezleri üreticinin önerdiği hızda, yüksek hızlı piyasemen uygulamalarında genellikle 100,000 ile 160,000 RPM arasında çalıştırın. Hafif ila orta düzeyde basınç uygulayın ve işi elmasın yapmasına izin verin. Aşırı basınç ısı oluşturur, pulpa veya restorasyonda termal hasar riskini artırır ve kesim hızını artırmadan metal matrisin aşınmasını hızlandırır.
Su ile Soğutma
Yüksek hızda sinterlenmiş elmas frezlerle kesim yaparken daima su spreyi kullanın. Elmas aşındırıcı ile diş veya seramik malzeme arasındaki sürtünme önemli miktarda ısı oluşturur. Su spreyi iki amaca hizmet eder: kesim bölgesini soğutur ve elmas yüzeyindeki artıkları uzaklaştırarak kesim verimliliğini korur.
Aralıklı Temas
Sürekli ve sabit basınç yerine fırçalama veya kısa darbeli hareket kullanın. Kısa temasın ardından anlık serbest bırakma, suyun kesim arayüzüne ulaşmasını sağlar ve frez başında ve kesilen alt tabakada ısı birikimini önler.
Bakım ve Özen
Doğru bakım, sinterlenmiş frezlerin kullanım ömrünü önemli ölçüde uzatır. İyi bakımı yapılan bir sinterlenmiş frez, eşdeğer boyut ve şekle sahip elektro kaplama bir frezden beş ila on kat daha uzun süre kullanılabilir.
Kullanım Sonrası Temizlik
Her prosedürden hemen sonra artıkları uzaklaştırın. Frezi, solüsyon üreticisinin belirttiği süre boyunca enzimatik temizlik solüsyonuna batırın; ardından çalışma başını pirinç tel fırça veya naylon temizlik fırçasıyla fırçalayın. Elmas-metal matrise zarar verebilecek çelik tel fırçalardan kaçının. Ayrıntılı temizlik protokolleri için dental elmas frezlerin temizlenmesi ve saklanması hakkındaki kılavuzumuza bakın.
Sterilizasyon
Sinterlenmiş elmas frezler standart otoklav sterilizasyonuyla uyumludur (134 derece Celsius'ta buhar, 18 dakika). Elmas-metal bağının bozulması olmadan tekrarlanan otoklav döngülerine dayanırlar. Glutaraldehit solüsyonlarıyla kimyasal sterilizasyon da kabul edilebilir, ancak birincil sterilizasyon yöntemi olarak otoklavlamanın yerini almamalıdır.
Kontrol ve Değiştirme
Temizlikten sonra frezleri büyütme altında inceleyin. Değiştirme gerektiğini gösteren belirtiler şunlardır:
- Frez başı profilinde görünür düzleşme veya yuvarlaklaşma
- Doğru tekniğe rağmen kesim verimliliğinde fark edilir azalma
- Piyasemende dönerken yalpalama veya salgı
- Metal matriste renk değişikliği veya çukurlaşma
Saklama
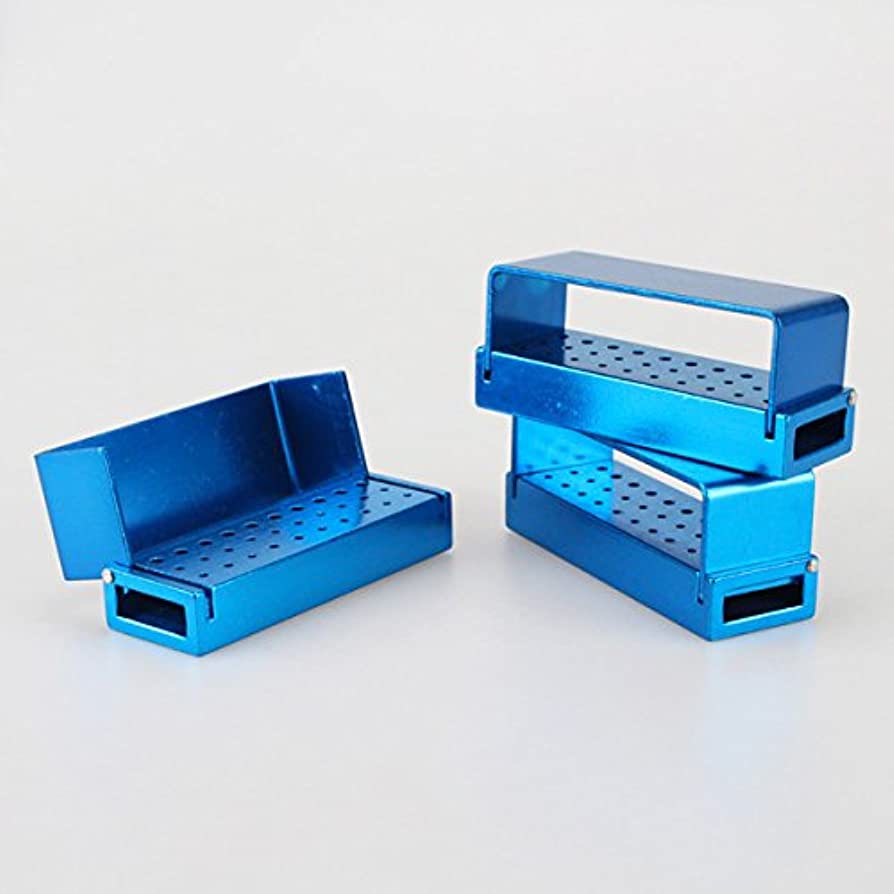
Sinterlenmiş frezleri her aleti birbirinden ayrı tutan bir frez bloğunda veya düzenleyicide saklayın. Saklama sırasında frezlerin birbirine temas etmesi elmas partiküllerinin kırılmasına ve kesim yüzeylerinin zarar görmesine neden olabilir. Frez bloklarını aşındırıcı kimyasallardan uzakta, kuru ve temiz bir ortamda tutun.
Diş Kliniklerinde Maliyet Unsurları
Sinterlenmiş elmas frezlerin daha yüksek ilk maliyeti, ilk kez satın alanları çoğu zaman caydırır. Bununla birlikte, maliyetin prosedür başına analiz edilmesi, sert malzemeleri içeren uygulamalarda genellikle sinterlenmiş frezleri avantajlı kılar. 30 veya daha fazla seramik düzeltmesinde kullanılabilen tek bir sinterlenmiş frez, elektro kaplama bir frezi her üç ila beş kullanımda bir değiştirmekten daha düşük kullanım maliyetine sahiptir.
Elektro kaplama frezlerin iyi performans gösterdiği ve kesim gereksinimlerinin daha düşük olduğu doğal diş yapısı üzerindeki hasta başı çalışmalarda, elektro kaplama frezler ekonomik bir seçenek olmaya devam eder. Pratik yaklaşım, her iki türü de stoklamak ve her birini en iyi performans gösterdiği yerde kullanmaktır.
Özet
Tam sinterlenmiş elmas frezler, seramik çalışmaları, laboratuvar uygulamaları ve sürekli elmas aşındırması gerektiren tüm prosedürler için uygun olan dayanıklı ve kendini yenileyen bir kesim yüzeyi sunar. Doğru şekil ve greni seçmek, hafif basınç ve yeterli soğutmayla doğru tekniği uygulamak ve düzenli temizlik ile sterilizasyon protokollerini izlemek, uzun kullanım ömrünü en üst düzeye çıkarır ve prosedür başına maliyetlerinizi düşük tutar.