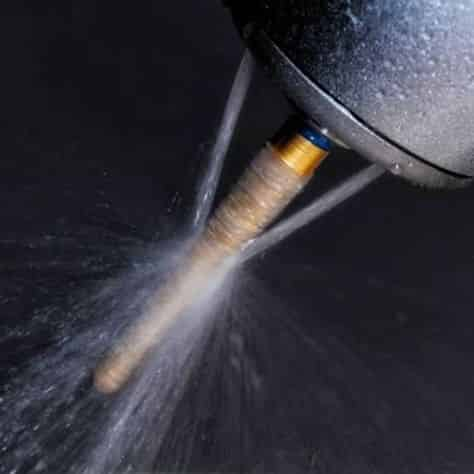
Aşırı ısınma, dental işlemler sırasında erken elmas frez arızasının ve hasta rahatsızlığının en yaygın nedenidir. Bir elmas frez çok hızlı çalıştırıldığında, fazla lateral basınca maruz kaldığında veya yeterli soğutucu olmadan kullanıldığında, frezeye, diş dokusuna ve çevredeki yumuşak dokulara zarar veren ısı birikimi oluşur. Bu kılavuz, aşırı ısınmanın temel nedenlerini ele alır ve her biri için pratik çözümler sunar.
Aşırı Isınma Nasıl Anlaşılır?
En erken uyarı işareti, kesim sırasında yanık kokusudur. Bu kokuyu algılarsanız hemen durun ve hızınızı, basıncınızı ve soğutucu akışını değerlendirin. Diğer göstergeler şunlardır:
- Frez şaftı anguldruvadan çıkarıldıktan sonra dokunulduğunda ılık veya sıcak hissedilir
- Kesim yüzeyi renk değiştirmiş, tebeşirimsi beyaz veya koyulaşmış görünür
- Hasta yeterli anesteziye rağmen ani ve keskin bir his bildirir
- Elmas parçacıkları şafttan erken ayrılmaya başlar
Bu belirtilerden herhangi biri, frezin soğutucunun dağıtabileceğinden daha fazla sürtünme oluşturduğu anlamına gelir. Aşağıdaki bölümler katkıda bulunan her faktörü ayrı ayrı ele alır.
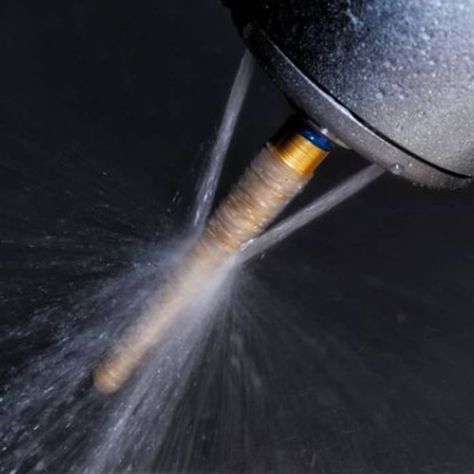
Hız Kontrolü: İlk Savunma Hattı
Bir elmas frezi aşırı rpm'de çalıştırmak, ısı birikiminin en sık görülen nedenidir. Doğru hız; frez çapına, kesilen malzemeye ve yüksek hızlı veya düşük hızlı bir anguldruva kullanıp kullanmadığınıza bağlıdır.
Genel Hız Kılavuzu
| Frez Çapı | Önerilen Hız Aralığı | Notlar |
|---|---|---|
| 1.0 mm'nin altında | 300,000–350,000 rpm (yüksek hız) | Küçük temas alanı ısıyı hızla dağıtır |
| 1.0–1.6 mm | 200,000–300,000 rpm (yüksek hız) | En yaygın preparasyon frezi aralığı |
| 1.6 mm'nin üzerinde | 150,000–250,000 rpm (yüksek hız) | Daha geniş yüzey teması daha fazla sürtünme oluşturur |
| Laboratuvar kullanımı | 5,000–30,000 rpm (düşük hız) | Yoğun malzemeler daha düşük hızlar gerektirir |
Genel kural basittir: frez başı ne kadar büyükse hız o kadar düşük olmalıdır. Maksimum rpm'de dönen büyük çaplı bir frez, her devirde daha geniş bir yüzey alanına temas ederek orantılı olarak daha fazla ısı oluşturur. Bu nedenle genellikle daha büyük başlara sahip olan ve yoğun model malzemeleri üzerinde çalışan laboratuvar frezeleri, klinik preparasyon frezelerinden çok daha düşük hızlarda çalışır.
Yavaş Başlatma Tekniği
Her kesime uygulanabilir en düşük hızda başlayın. Frez malzemede başlangıç oluğunu veya yuvasını oluşturduktan sonra çalışma aralığına kadar hızı kademeli olarak artırın. Bu yaklaşım, dönen frezin düz bir yüzeye ilk temasında oluşan başlangıç sürtünme artışını azaltır. Ayrıca kesimin ilk saniyelerinde, frezin yüzey üzerinde sıçrama veya yön değiştirme ihtimalinin en yüksek olduğu anda, daha iyi yön kontrolü sağlar.
Yavaş başlatma tekniği özellikle yeni frezelerde önemlidir. Yeni bir elmas frez en keskin parçacıklara sahip olduğundan agresif kesim yapar; bu nedenle tam hızda başlamak ilk birkaç saniyede amaçlanandan daha fazla malzeme kaldırabilir. Yavaş başlamak, son çalışma hızına geçmeden önce kesim hızını değerlendirmenizi sağlar.
Anguldruva hız yönetimi hakkında daha geniş bir genel bakış için yaygın dental anguldruva sorunları ve çözümleri başlıklı makalemize bakın.
Basınç Kontrolü: Elmasların Kesmesine İzin Verin
Aşırı lateral veya aksiyal basınç uygulamak, aşırı ısınmanın ikinci en yaygın nedenidir. Bir elmas frezi dişe daha fazla bastırdığınızda malzemeyi mutlaka daha hızlı kaldırmazsınız. Bunun yerine sürtünmeyi artırır, ısı oluşturur ve elmas parçacıklarının şafttan kopması riskini yükseltirsiniz.
Hafif Basınç Neden Daha İyi Çalışır?
Elmas parçacıkları, alt tabakayı mikroskobik düzeyde çizerek ve yontarak keser. Her parçacık her devirde çok küçük bir malzeme talaşı kaldırır. Basınç çok yüksek olduğunda parçacıklar kesim alanındaki artıkları uzaklaştıramaz ve frez kesmek yerine sürtmeye başlar. Bu sürtünme hareketi mekanik enerjiyi malzeme kaldırmak yerine doğrudan ısıya dönüştürür.
İyi bakımı yapılmış, taze elmas parçacıklarına sahip bir elmas dental frez, verimli kesim için çok az basınç gerektirir. İlerlemek için kendinizi sert bastırırken buluyorsanız frez muhtemelen aşınmıştır ve değiştirilmelidir. Körelmiş bir frezi ağır basınçla kullanmaya devam etmek ters etki yaratır — ısı oluşturur, dişe zarar verir ve şafttan daha fazla elmas kaybını hızlandırır.
Aşırı Basınç Belirtileri
- Elmas parçacıklarının şafttan ayrılması (frez başında çıplak metal noktaları olarak görülür)
- Frezin yük altında durması veya belirgin şekilde yavaşlaması
- Kesimin belirgin talaşlar veya artıklar yerine ince toz oluşturması
- Anguldruva motorunun zorlanması veya normalden daha pes bir ses çıkarması
Bu belirtilerden herhangi birini fark ederseniz basıncınızı hemen azaltın. Frezi anguldruvadan çıkarın ve büyütme altında inceleyin. Metalin göründüğü kel noktalar kalıcı elmas kaybına işaret eder ve frez atılmalıdır.
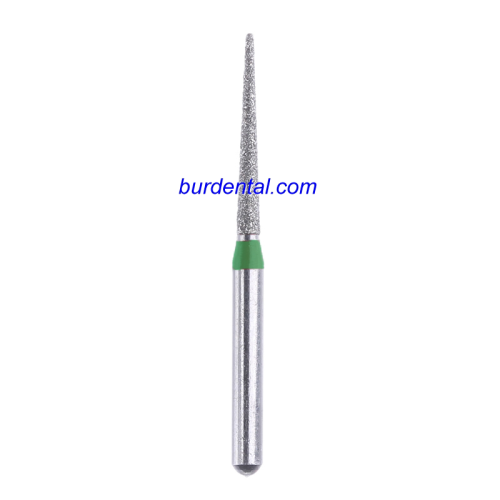
Soğutucu: Vazgeçilmez Faktör
Su bazlı soğutucu spreyi, elmas frez kullanımı sırasında iki işlev görür: ısıyı kesim bölgesinden uzaklaştırır ve artıkları kesim alanından temizler. Soğutucu olmadan, doğru hız ve basınç ayarları bile mine, zirkonya veya lityum disilikat gibi yoğun malzemelerde saniyeler içinde aşırı ısınmaya yol açar.
Soğutucu Kullanımı İçin En İyi Uygulamalar
- Her işlemden önce sprey hizalamasını doğrulayın. Su akışı, dişe temas ettiği noktada doğrudan frez başına ulaşmalıdır. Hizalanmamış bir sprey nozulu soğutucuyu israf eder ve kesim bölgesini kuru bırakır. Birçok modern anguldruvada birden fazla sprey portu bulunur — tüm portların çalıştığından ve doğru yöne baktığından emin olun.
- Yeterli akış hızı kullanın. Çoğu yüksek hızlı anguldruva 30–50 mL/min soğutucu sağlar. Anguldruvanızda ayarlanabilir akış varsa zirkonya veya mine gibi yoğun malzemeleri keserken daha yüksek uca ayarlayın.
- Tıkalı sprey portlarını kontrol edin. Mineral birikintileri ve artıklar zamanla sprey portlarını kısmen tıkayabilir. Rutin anguldruva bakımı sırasında bunları inceleyin ve temizleyin. İnce bir tel veya basınçlı hava küçük tıkanıklıkları açabilir.
- Yalnızca hava değil, hava-su spreyi kullanın. Yalnızca havayla soğutma, elmas frez işlemleri için yetersizdir. Termal enerjiyi emen ve uzaklaştıran bileşen sudur. Tek başına hava, kesim bölgesini kurutarak ve sürtünmeyi artırarak durumu daha da kötüleştirebilir.
Soğutucu Olmadan Ne Olur?
Bir elmas frez kuru çalıştığında kesim arayüzündeki sıcaklık saniyeler içinde 300 derece Celsius'u aşabilir. Bu sıcaklıklarda, dentinin tam kalınlığı boyunca bile dişin içindeki pulpa dokusu geri dönüşü olmayan hasara uğrayabilir. Frez üzerindeki elmas bağı da yüksek sıcaklıklarda zayıflayarak hızlı elmas kaybına ve aletin erken arızalanmasına yol açar. Ağız içi kullanımda elmas frezle kuru kesimin kabul edilebilir olduğu hiçbir klinik durum yoktur.
Malzemeye Özgü Hususlar
Farklı dental malzemelerin farklı termal özellikleri vardır; bu da kesim sırasında ısının ne kadar hızlı biriktiğini etkiler.
Mine ve Dentin
Doğal diş yapısı nispeten zayıf bir ısı iletkenidir. Frez ucunda oluşan ısı, diş boyunca yayılmak yerine kesim bölgesinde yoğunlaşır. Bu nedenle, frezin pulpa odasına yakın çalıştığı kuron preparasyonları ve kavite preparasyonları sırasında soğutucu özellikle önemlidir. Derin bir preparasyon sırasında soğutucu akışının kısa süreli kesilmesi bile pulpal inflamasyona neden olacak kadar ısı üretebilir. Preparasyon tekniği hakkında daha fazla bilgi için dental frezlerle kavite preparasyonu rehberimize bakın.
Zirkonya
Zirkonya son derece serttir ve ayarlama sırasında önemli miktarda sürtünme oluşturur. Sürekli soğutucu ile orta hızda kalın grenli elmas frezler veya özel elmas taşlar kullanın. Zirkonyayı asla su spreyi olmadan ayarlamaya çalışmayın. Zirkonyanın sertliği ile zayıf ısı iletkenliğinin birleşimi, hem frez hem de restorasyonda aşırı ısınmaya bağlı hasar açısından onu en yüksek riskli materyal haline getirir.
Kompozit Rezin
Kompozit ısındığında yumuşar ve temiz şekilde kesilmek yerine bulaşmasına neden olur. Düşük hız, hafif basınç ve aralıklı temas (sürekli kesim yerine kısa darbeler), kompozit yüzeylerde en iyi sonuçları verir. Kesim sırasında kompozit yüzeyin parlak veya yapışkan hale geldiğini görürseniz materyal aşırı ısınıyor demektir. Durun, soğumasını bekleyin ve devam etmeden önce hızınızı azaltın.
Porselen ve Cam Seramikler
Lityum disilikat gibi feldspatik porselen ve cam seramikler kırılgandır ve termal şoka maruz kaldıklarında mikro çatlaklara eğilimlidir. Su spreyinin neden olduğu ani soğumayı takip eden hızlı ısınma, restorasyonu zayıflatan iç gerilimler oluşturabilir. Termal döngüyü önlemek için sürekli soğutucu ile sabit, orta hızda çalışın.
Elmas Frez Ömrünü Uzatma
Aşırı ısınma yalnızca iş parçasına zarar vermez; frezin kullanım ömrünü de kısaltır. Yüksek sıcaklıklar, elmas partikülleri ile metal şaft arasındaki bağı zayıflatır ve erken elmas kaybına neden olur. Frez ömrünü en üst düzeye çıkarmak için şu bakım uygulamalarını izleyin:
- Her hastadan sonra frezleri temizleyin. Elmas partikülleri arasına sıkışan kalıntıları gidermek için ultrasonik temizleyici veya pirinç tel fırça kullanın. Tıkalı frezler kötü keser ve daha fazla ısı üretir. Elmas kaplamaya zarar verebilecek çelik fırçaları kullanmaktan kaçının.
- Üretici talimatlarına göre sterilize edin. Doğru sıcaklık ve süredeki otoklav döngüleri kaliteli elmas frezlere zarar vermez; ancak arızalı bir otoklavda tekrarlanan aşırı ısınma elmas bağını zayıflatabilir.
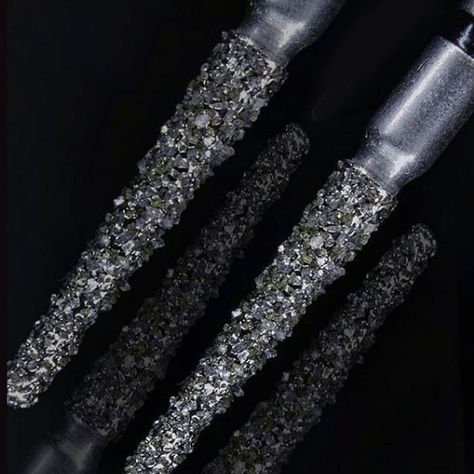
- Kullanmadan önce frezleri inceleyin. Elmas partiküllerinin ayrıldığı kel bölgeleri görmek için frezi büyütme altında tutun. Önemli elmas kaybı olan bir frez, kesim için aşırı basınç gerektireceği ve hızla aşırı ısınacağı için atılmalıdır.
- Stoklarınızı dönüşümlü kullanın. Aynı frezi bütün gün tekrar tekrar kullanmak aşınmayı hızlandırır. Aynı tipteki iki veya üç frez arasında dönüşümlü kullanım, iş yükünü dağıtır ve her aletin ömrünü uzatır.
- Frezleri uygun şekilde saklayın. Elmas frezleri birbirlerine temas etmeyecekleri özel bir frez bloğunda veya düzenleyicide tutun. Saklama sırasında elmas-elmas teması kaplamayı kırabilir ve klinik kullanım sırasında ilerleyen zayıf noktalar oluşturabilir.
Hızlı Referans: Üç Kural
Şüpheye düştüğünüzde elmas frezlerin aşırı ısınmasını önlemek için şu üç prensibi hatırlayın:
- Etkili en düşük hız. Düşük hızda başlayın, kademeli olarak artırın ve frez çapı ile kesilen materyal için önerilen RPM değerini asla aşmayın.
- Etkili en hafif basınç. Elmas partiküllerinin kendi başlarına kesmesine izin verin. İlerleme sağlamak için daha fazla kuvvete ihtiyacınız varsa frez aşınmış demektir ve değiştirilmelidir.
- Sürekli soğutucu akışı. Kesim bölgesindeki su spreyi, istisnasız olarak her intraoral elmas frez prosedüründe zorunludur.
Bu üç kurala tutarlı şekilde uymak dişi korur, frez ömrünü uzatır ve her prosedür boyunca hastalarınızın konforunu sürdürür. Her üç faktör doğru şekilde yönetildiğinde elmas frezler en iyi performanslarını gösterir ve modern diş hekimliğinin gerektirdiği hassas, temiz kesimleri sunar.